購買担当者であれ、板金プロジェクト全体の責任者であれ、生産開始前に以下のことを理解する必要があります。 カスタム板金ブラケット がレビュー、製作、検査、表面仕上げ、および完全な製造プロセスを経ることを。.
A 板金ブラケット は、主に他の金属部品を支持、接続、または位置決めするために使用される成形金属部品です。単純なL字型部品の場合もあれば、複数の曲げ加工を施した取り付けブラケットの場合もあります。.
ブラケットは複雑に見えないかもしれませんが、その製造品質は板金工場の生産経験に依存します。 を調達する買い手やエンジニアにとって およびその品質管理。.
エンジニアや購買チームにとって、以下を理解することで 板金ブラケット製造プロセス 図面の修正、見積もりコミュニケーションの遅延、および一連の関連問題を削減できます。.
本記事では、以下の完全な製造プロセスを詳しく説明します。 カスタム板金ブラケット, エンジニアリングレビューから完成品納品までを説明し、設計や材料選定などのいくつかの側面も取り上げます。.
板金ブラケットとは?
A 板金ブラケット は、平坦な板金から切断、曲げ、成形、時には溶接や金具組み立てを組み合わせて作られる金属部品で、支持や接続を提供します。一般的に、パネルの取り付け、フレームの支持、センサーの固定、または産業機器内部の異なる部品の接続に使用されます。.
機械加工部品や鋳造部品と比較して、以下の利点があります。 板金ブラケット は、より軽量で、カスタマイズが容易で、大量生産により適しています。適切に設計された金属ブラケットは、より少ない材料とより安定した製造ルートで、より信頼性の高い支持を提供できます。.
多くのカスタムブラケットは、2D図面、3D CADモデル、またはその両方の組み合わせに従って製造されます。ただし、以下のような詳細に注意する必要があります。 曲げ半径, フランジ長さ, 穴から曲げ線までの距離, 、および公差注記は、成形精度と最終組み立ての適合性に直接影響する可能性があります。.
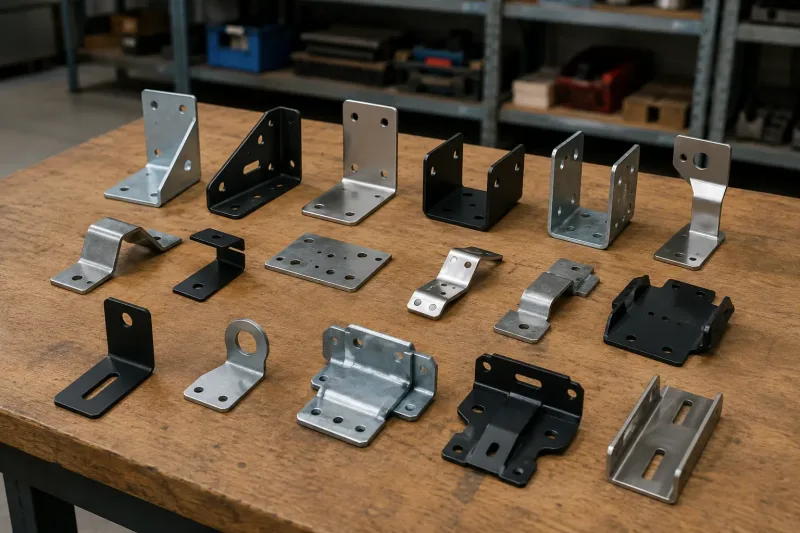
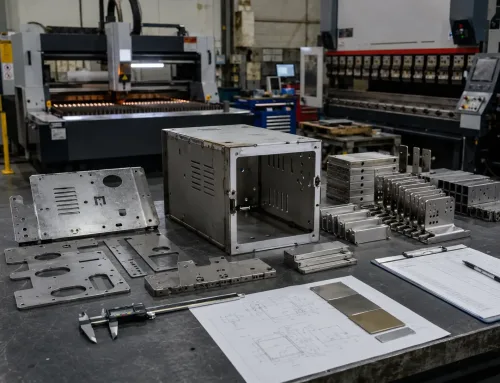
レーザー切断とプレスブレーキ曲げ加工によって製造される一連のカスタム板金ブラケットの種類で、産業部品の取り付け、支持、接続に適しています。.
ブラケットの製造に板金加工がより適している理由
実際、金属ブラケットは現在基本的に以下によって製造されています。 板金加工, 、柔軟な構造、反復生産、およびコスト管理をサポートできるためです。.
金属ブラケットは、まず平坦な金属板材料から平坦なブランクに切断し、次にCNC自動曲げ機または手動曲げ機で図面に示された形状に加工できます。.
この 板金加工プロセス は、試作と大量生産が必要な注文の両方に適しています。少量の試作は、以下を通じて設計検証を完了できます。 レーザー切断 および曲げ加工。大量生産の場合、安定した曲げプログラムと治具を使用して生産できます。.
ブラケットの製造に板金加工を選択する最も一般的な理由は以下の通りです:
- 設計の柔軟性: 穴、スロット、タブ、開口部、フランジ構造を同じ部品に統合できます。.
- 強度と重量のバランスが良い: 成形フランジと補強構造により、中実の金属ブロックを使用せずに剛性を向上できます。.
- 生産の再現性が良い: CNC切断と制御された曲げ加工により、寸法の一貫性を維持できます。.
- 組み立てが容易: セルフクリンチングナット、スタッド、タップ穴、溶接ナット、またはその他の金具を納品前に完成できます。.
- 複数の表面処理に対応: ブラケットは、材料と用途に応じて粉体塗装、電気めっき、陽極酸化、ブラッシング、または不動態化を選択できます。.
板金ブラケット製造プロセス
の製造プロセス カスタム板金ブラケット 板金加工工場では、図面レビュー、材料選定、切断、成形、二次加工、表面処理、検査、梱包が含まれます。ただし、具体的な工程ルートは、需要家とサプライヤーの間で協議し、サンプル製作を行う必要があります。.
図面レビューと製造性チェック
生産開始前に、工場は図面とCADファイルをレビューし、ブラケット部品が工場内で効率的かつ正確に製造可能かどうかを確認します。このステップにより、お客様は寸法が不明確な箇所、曲げ加工が困難な箇所、穴位置のリスクなどの問題を発見できます。.
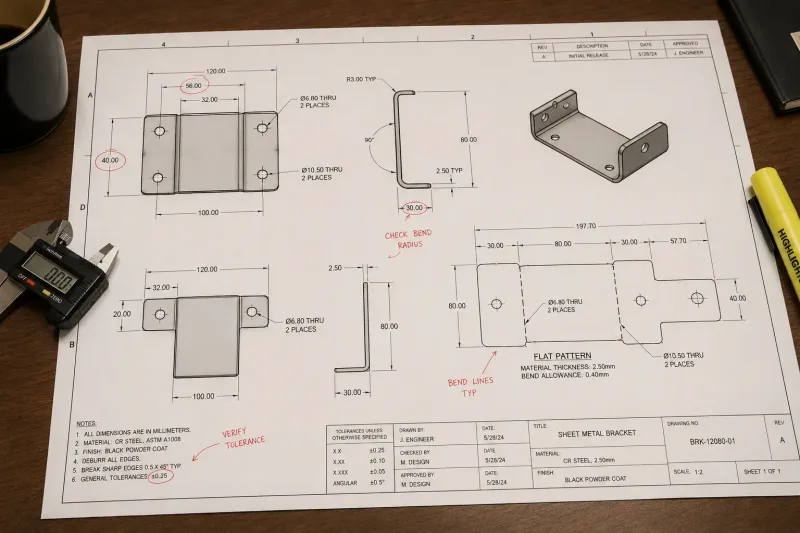
生産開始前に、エンジニアリングチームがブラケット図面の製造性をレビューし、寸法、曲げ順序、穴位置、公差注記を確認して生産上の問題を防止します。.
材料と板厚の選定
材料と板厚は、製品の強度、成形性、表面性状などに影響を与えます。一般的な ブラケット用板金材料 には、冷延鋼板、ステンレス鋼板、アルミニウム板、亜鉛メッキ鋼板があります。.
多くのお客様において、カスタム板金ブラケットの板厚は一般的に1.0mm~5.0mmの範囲です。ただし、実際の板厚はお客様の要件によって異なります。厚い材料は確かに強度を向上させることができますが、加工においては、より大きな曲げ半径、より高い成形力が必要となり、スプリングバックにも注意が必要です。.
小型電子機器の取付ブラケットには、薄い粉体塗装鋼板を使用できます。しかし、洗浄設備のブラケットには、, ��テンレス鋼板 と耐食性表面処理がしばしば必要とされます。.
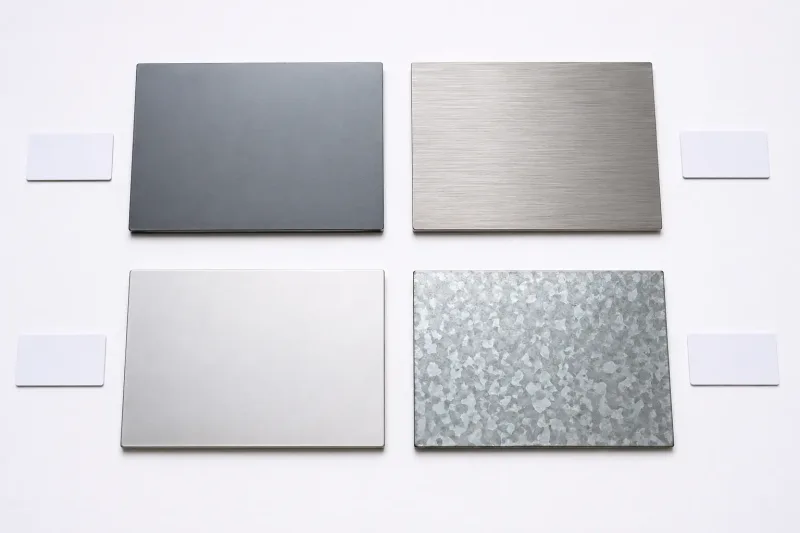
一般的な板金ブラケット材料の比較:冷延鋼板、ステンレス鋼304、アルミニウム5052、亜鉛メッキ鋼板 — それぞれ異なる強度、耐食性、成形性の特性を備えています。.
切断、打ち抜き、穴加工
材料が確定した後、ブラケットの展開図が板金材料から切断されます。 板金ブラケット用精密レーザー切断.
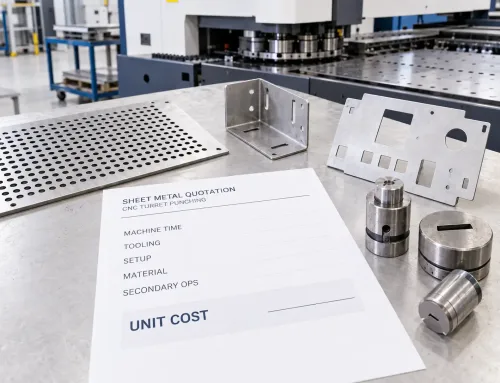
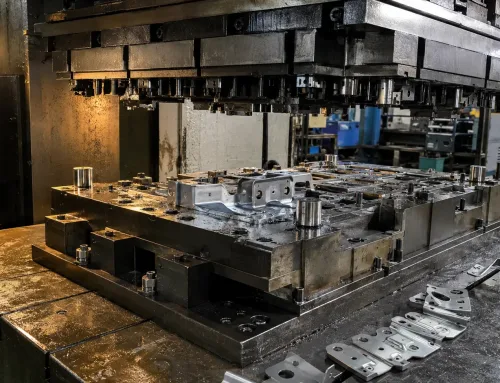
大量生産や繰り返し穴が多い部品には、, パンチング の検討が推奨されます。.
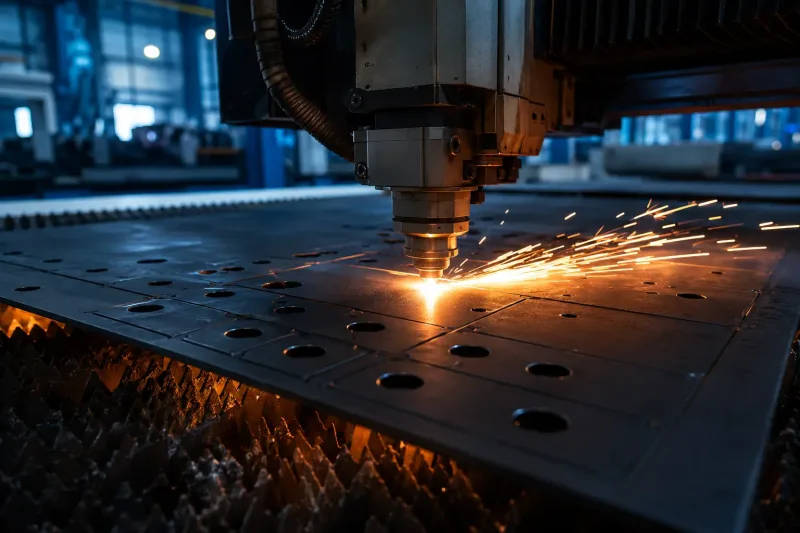
レーザー切断は、生板材料から平坦なブランク形状を形成し、下流の曲げ精度に直接影響するクリーンなエッジと正確な穴位置を実現します。.
曲げ加工と成形
CNCプレスブレーキ曲げ は、平坦な板金ブランクを機能的なブラケットに変えます。曲げ機の上型パンチと下型ダイを通じて板金に圧力が加えられ、図面で要求される角度と曲げ半径が形成されます。.
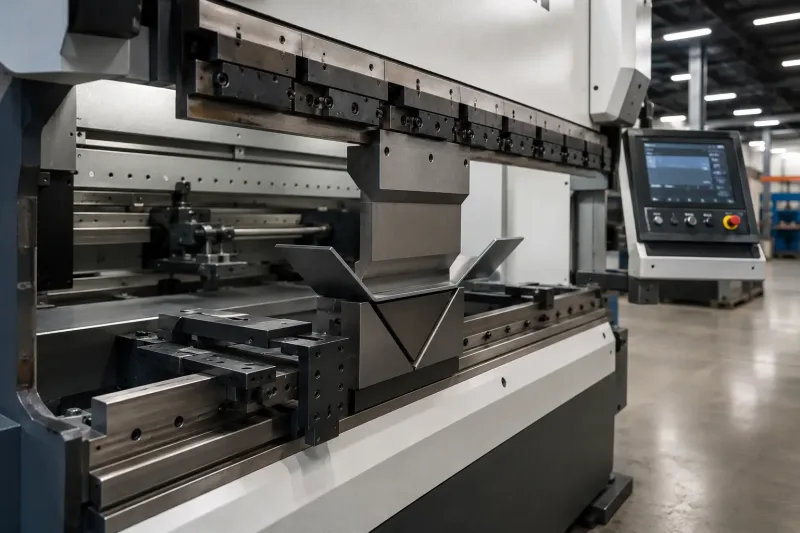
CNCプレスブレーキは、平坦なブランクに制御された力を加えて正確な曲げ角度を形成し、切断されたパターンを機能的な三次元ブラケットに変換します。.
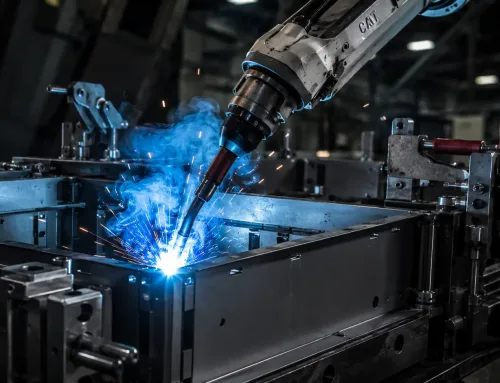
溶接、金具取付、二次加工
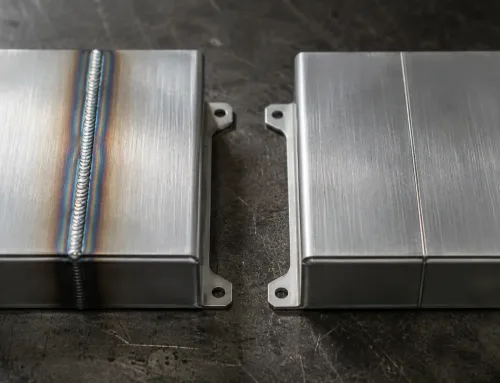
一部のブラケットは、切断と曲げの後に二次加工が必要な場合があります。これらの工程には、溶接、, セルフクリンチングPEMナットの取付, 、タッピング、座ぐり、ねじ付き金具の取付、その他の操作が含まれる場合があります。表面処理は、金属ブラケットの外観、耐食性、触感を向上させることができます。一般的に、鋼製ブラケットには粉体塗装、小型鋼製部品には亜鉛メッキ、アルミニウムブラケットにはアルマイト処理、ステンレスブラケットにはヘアライン加工または不動態化処理が施されます。.
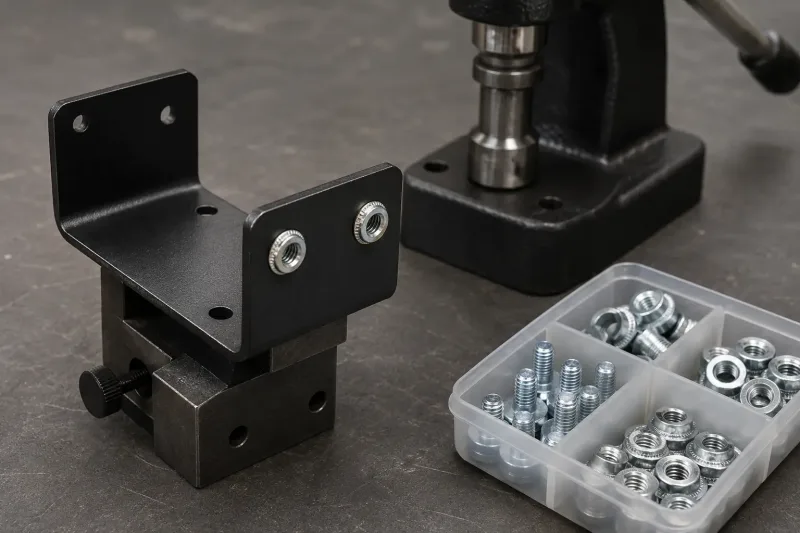
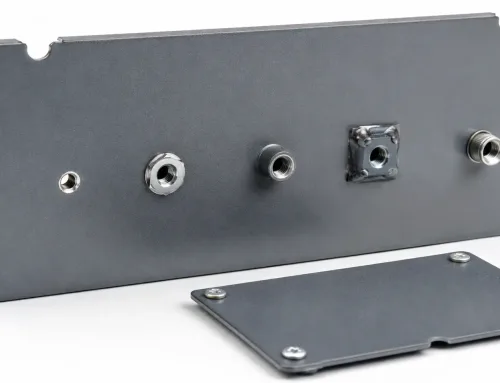
セルフクリンチングナットとスタッドは、ブラケットの事前に開けられた穴に圧入され、組立時に別途ファスナーを必要としない一体型のねじ山と取付ポイントを提供します。.
バリ取り、表面処理、梱包
切断、曲げ、成形、二次加工が完了した後、次の段階は バリ取り. です。バリ取りは主に、金属ブラケットのエッジから余分な材料を除去し、鋭いエッジで手を切ることを防ぎます。バリはコーティング品質や組立結果にも影響を与える可能性があります。.
板金表面仕上げ は、金属ブラケットの外観、耐食性、触感を向上させることができます。一般的に、鋼製ブラケットには粉体塗装、小型鋼製部品には亜鉛メッキ、アルミニウムブラケットにはアルマイト処理、ステンレスブラケットにはヘアライン加工または不動態化処理が施されます。.
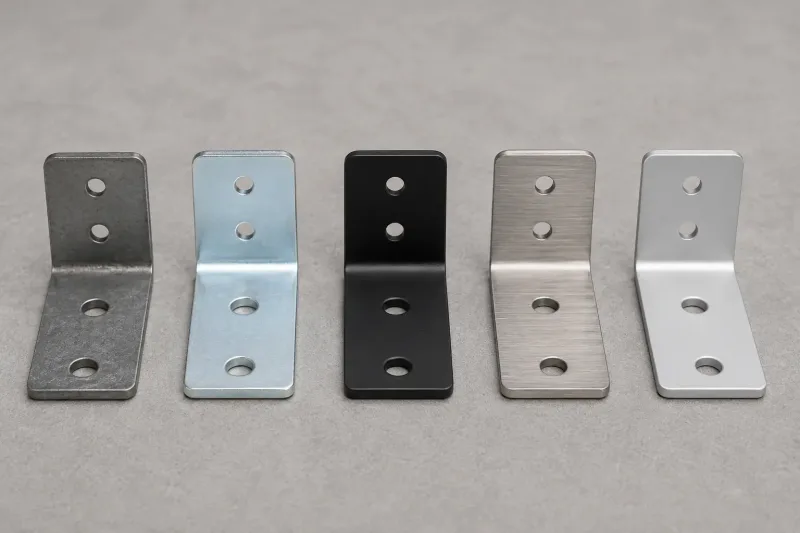
同じブラケット設計に5つの異なる表面処理 — 生鋼から亜鉛メッキ、粉体塗装、ヘアラインステンレス、アルマイトアルミニウムまで — それぞれが異なる環境および外観要件に適しています。.
梱包は最終部品に応じて計画されます。ブラケットの場合、一般的に保護フィルムやフォームを仕切りとして使用し、輸送中の傷や損傷を防ぎます。もちろん、お客様からその他のご要望がある場合は、段ボール箱やパレット梱包も使用できます。.
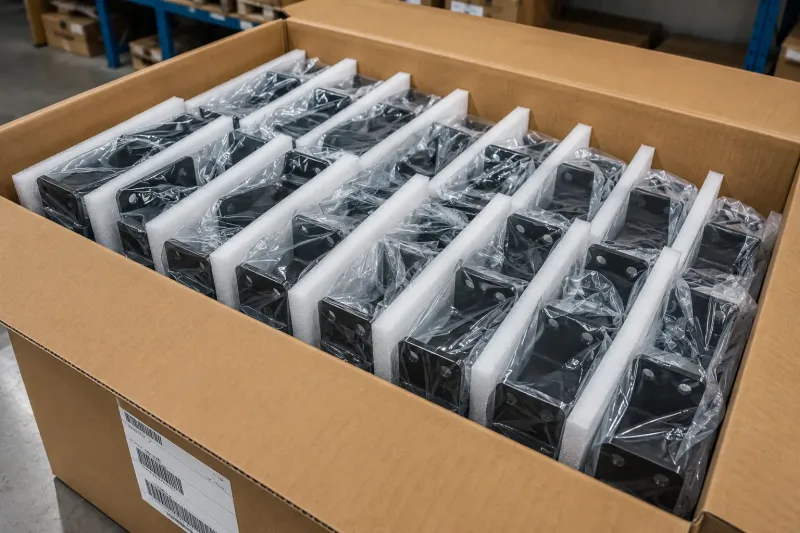
完成したブラケットは個別に保護フィルムで包装され、フォーム仕切りで分離して、保管および輸送中の表面損傷を防止します。.
板金ブラケットの一般的な種類と用途
には多くのスタイルがあります 板金ブラケット, が、基本的な設計は通常、以下の一般的な構造に基づいています。.
| ブラケットタイプ | 一般的な用途 | 製造上の注意点 |
|---|---|---|
| L字型ブラケット | 直角取付、パネル支持、フレーム接続 | 構造はシンプルですが、穴位置とフランジ長さの管理が必要です |
| U字型ブラケット | 他の部品の固定、位置決め、クランプ、または包囲 | 内側幅は曲げ公差とスプリングバックの影響を受ける可能性があります |
| Z字型 / オフセットブラケット | 異なる平面上で高低差を設けたり、取付面を位置合わせすること | 複数の曲げは公差の累積を引き起こしやすい |
| 補強リブ付きブラケット | より高い耐荷重または防振構造 | 溶接、治具、および変形制御が必要になる場合がある |
| カスタム取付ブラケット | 機器、筐体、ガイドレール、センサー、または内部部品 | 通常、特定のCADファイルと組立要件に依存する |
一般的な用途には、産業機器、自動化システム、電気筐体、, 溶接式機械ベースフレーム, 、センサーマウント、制御盤、医療機器、食品加工設備、電子製品などがある。ブラケットはこれらの業界では小さな部品に過ぎないが、組立効率と製品に影響を与える可能性がある。.
製造可能なブラケットの設計ルール
以下は 板金DFMガイドラインが 特別な治具や追加工程なしで、標準設備でブラケット設計を効率的に製造できることを保証する。.
穴とエッジの距離: 各穴のエッジと最も近い板エッジとの距離は、材料厚さの少なくとも2倍(2t)であるべきである。穴が板エッジに近すぎると、切断時に変形したり、ハンドリング時に破断する可能性がある。.
穴と曲げ線の距離: 穴と曲げ線の距離は、少なくとも 2t + R 以上であるべきである。ここで R は内側曲げ半径である。距離が不十分な場合、曲げ加工中の材料流動により穴が変形または伸長する可能性がある。穴を曲げ線に近づける必要がある場合は、曲げ加工後に二次加工で穴を機械加工できるが、コストが増加する。.
最小曲げ半径: 内側曲げ半径は、軟鋼の場合は板厚の少なくとも1倍(1t)、ステンレス鋼およびアルミニウムの場合は板厚の1.5~2倍に設定すべきである。より小さな半径は、特に延性の低いアルミニウム合金において、曲げの外面に割れが発生するリスクがある。.
最小フランジ高さ: 工具から滑り出さない最短のフランジは、板厚の約4倍(4t)である。より短いフランジはカスタム工具が必要か、きれいに成形できない場合がある。.
曲げ逃げおよびコーナーノッチ: 曲げ線が垂直エッジと交わる箇所に小さな曲げ逃げまたはノッチを追加して、曲げ加工中の材料破断を防ぐべきである。曲げ逃げがないと、曲げ加工中に材料が流れる場所がなくなり、しわや割れが発生する可能性がある。.
以下の表は、最も一般的な設計ルールをまとめたものである:
| 設計パラメータ | 最小参考値 |
|---|---|
| 穴径 | ≥ 1t(レーザー切断)または ≥ 材料厚さ |
| 穴とエッジの距離 | ≥ 2t |
| 穴と曲げ線の距離 | ≥ 2t + R(内側曲げ半径) |
| 内側曲げ半径(軟鋼) | ≥ 1t |
| 内側曲げ半径(アルミニウム、ステンレス鋼) | ≥ 1.5~2t |
| 最小フランジ高さ | ≥ 4t |
| スロット幅 | ≥ 1t |
板金ブラケット製造における公差
の寸法公差は 板金加工 CNC機械加工の公差とは大きく異なる。なぜなら、板金プロセスは剛性ワークピースから材料を除去するのではなく、せん断、熱切断、塑性変形を伴うからである。したがって、達成可能な精度は特定の形状、プロセスチェーン、および技能レベルに依存する。.
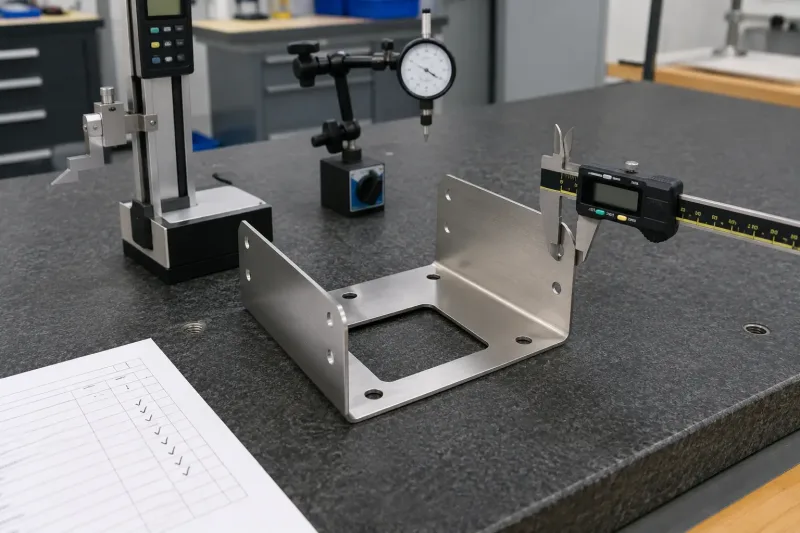
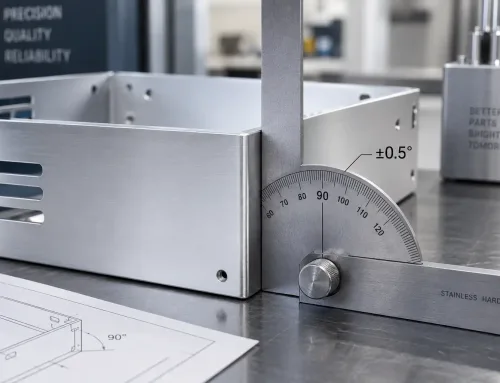
精密測定器を使用した完成ブラケットの寸法検査。フランジ高さ、穴位置、曲げ角度などの重要形状を図面仕様に対して検証する。.
以下に示す公差は、適切に維持管理された レーザー切断 および曲げブラケット生産設備の標準能力を表しています:
| 特徴 | 標準公差 |
|---|---|
| 端部間 | ±0.13 mm(±0.005″) |
| 端部から穴まで | ±0.13 mm(±0.005″) |
| 穴間 | ±0.13 mm(±0.005″) |
| 曲げから端部まで | ±0.25~0.38 mm(±0.010~0.015″) |
| 曲げから穴まで | ±0.25~0.38 mm(±0.010~0.015″) |
| 曲げ間 | ±0.38 mm(±0.015″) |
| 曲げ角度 | ±1.0度 |
| 穴径 | ±0.05 mm(±0.002″) |
ただし、実際の生産において達成可能な公差には、いくつかの要因が影響する可能性があります。
材料の種類と状態 は非常に重要です。ステンレス鋼やアルミニウムなど、スプリングバックが大きい軟質材料は、曲げ寸法の制御が軟鋼よりも困難です。
材料板厚 は切断精度と曲げの再現性の両方に影響します。
プロセスの複雑さ も重要です。曲げの数、曲げ線付近のフィーチャーの数、および溶接は、すべて累積公差誤差の原因となり得ます。
設備の状態とプログラミング も重要です。適切に維持管理された設備は、校正と精度の面で、著しく摩耗した設備よりも確実に優れた性能を発揮します。
バッチサイズは公差の一貫性に影響します。 生産の初品は非常に正確である可能性がありますが、5,000個の部品にわたって一貫した精度を維持するには、定期的な検査が必要です。
実際に、私たちは多くのエンジニアと協働してきましたが、彼らはしばしば非常に実用的な疑問に直面します。それは、メーカーや工場が達成可能な最も厳しい公差を指定できるかどうかです。
多くの場合、答えは「いいえ」です。
これは、 厳しい公差 が切断速度の低下、工具チェックの頻度増加、追加の検査、および不良率の上昇につながる可能性があるためです。これらの行為はすべてコストを増加させます。
金属ブラケットの取付穴には、 ±0.1 mm が一般的にほとんどの用途要件を満たすのに十分です。ただし、すべてのフィーチャーに ±0.05 mm 精度を指定すると、コストが大幅に増加し、複数の問題が生じる可能性もあります。
最善のアプローチは、組立機能を真に左右する少数の寸法にのみ厳しい公差を指定し、その他のフィーチャーは標準的な製造能力に従ってマーキングすることです。
適切な材料と表面処理の選定
金属ブラケットの材料選定は、単なる構造上の決定ではありません。それはまた、 板金加工プロセス の性能も決定します。たとえば、軟鋼とステンレス鋼のどちらを選ぶかは、完成品の耐食性を変えるだけでなく、製造プロセス全体を変えます。
以下の2つの表は、ブラケットの主要な材料選定特性と 表面処理 をまとめたものです:
| 材料 | 降伏強度 | 耐食性 | 成形性 | 溶接性 | 相対コスト |
|---|---|---|---|---|---|
| 冷延鋼板/軟鋼 | 250~350 MPa | 低(コーティングなし) | 優れた | 優(スポット溶接、MIG) | 低 |
| 亜鉛メッキ鋼板 | 250~350 MPa | 良好 | 良好 | 中(ヒュームリスク) | 低~中 |
| SS304 | ≥205 MPa | 高 | 中(大きなスプリングバック) | 良(TIG/MIG) | 中~高 |
| SS316 | ≥205 MPa | 非常に高い | 中(大きなスプリングバック) | 良(TIG/MIG) | 高 |
| アルミニウム 5052-H32 | ~193 MPa | 良好 | 良好 | 中程度(TIG/MIGのみ) | 中 |
| アルミニウム 6061-T6 | ~276 MPa | 良好 | 平均的(割れリスク) | 平均的(TIG/MIG) | 中 |
| 材料 | 主な利点 | 一般的な表面処理 | 代表的な用途 |
|---|---|---|---|
| 冷延鋼板 | 良好な強度、コスト管理が容易、成形・溶接が容易 | 粉体塗装、亜鉛めっき、塗装 | 設備ブラケット、フレームサポート、筐体取付部品 |
| ステンレス鋼 | 耐食性、美観、耐久性のある表面 | ヘアライン加工、不動態化処理、研磨 | 食品設備、クリーン環境、医療関連部品 |
| アルミニウム板 | 軽量、耐食性、表面処理後の良好な外観 | アルマイト処理、ヘアライン加工、粉体塗装 | 電子機器、計測器、軽量構造物 |
| 亜鉛めっき鋼板 | 基本的な防食性能、実用的なコスト | 軽塗装、簡易加工表面 | 一般ブラケット、屋内・屋外サポート部品 |
試作と量産:製造戦略はどのように変わるか?
同じブラケット設計でも、受注数量に応じてまったく異なる製造戦略を採用できます。
以下にとって 試作品および小ロット (1~50個)の場合、一般的な方法は以下のとおりです: レーザー切断 平板ブランク、標準プレスブレーキへの手動セットアップ、ノギスによる重要寸法の測定。専用治具は不要です。リードタイムは通常3~5営業日で、主に複雑さとメーカーの生産スケジュールによります。セットアップ時間をごく少数の部品で分担するため単価は高くなりますが、総コストは高くなく、リスクは最も低くなります。この段階は、嵌合、機能、組立結果の検証に使用されます。
以下にとって 小~中ロット (50~500個)の場合、工程の流れは同様ですが、最適化されたネスティング(シート上に複数部品を配置して材料ロスを削減)、プログラム済み曲げシーケンスの保存による再現性の確保、全数測定ではなくサンプリング検査の採用などのメリットが得られます。セットアップ時間がより多くの部品に分散されるため、単価は低下します。
以下にとって 量産の (500個以上)の場合、経済性が変わります。ブランキング金型がレーザー切断に代わり、部品あたりのサイクルタイムを秒単位からサブ秒単位に短縮できます。専用曲げ工具により、バッチ全体にわたる角度の一貫性を確保できます。検査にはゲージを使用して速度を向上させ、 統計的工程管理(SPC) を生産バッチ内のばらつき監視に使用できます。初期の治具投資は高くなりますが、単価は大幅に低減されます。初回バッチのリードタイムには治具製造時間が含まれ、通常2~4週間ですが、リピート注文ははるかに短縮できます。
設計は変わりませんが、製造戦略は変わります。優れたメーカーはこれらのオプションについて相談し、数量、スケジュール、予算に最適な方法を提案します。
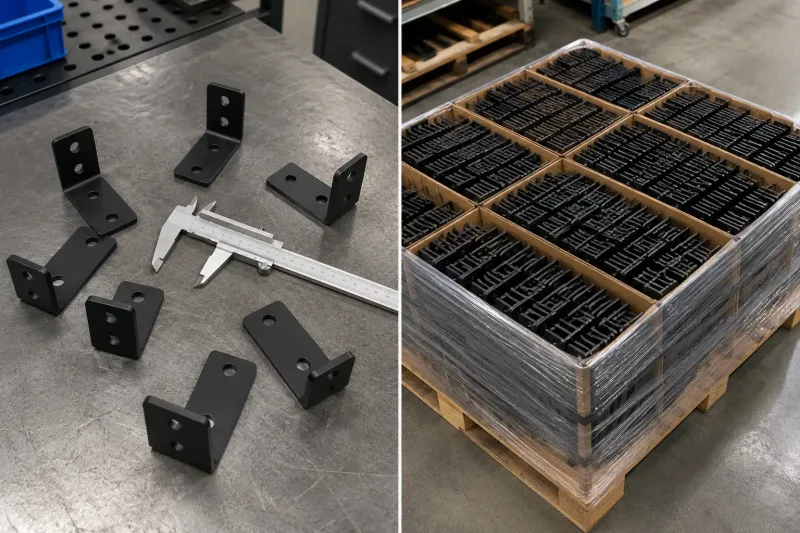
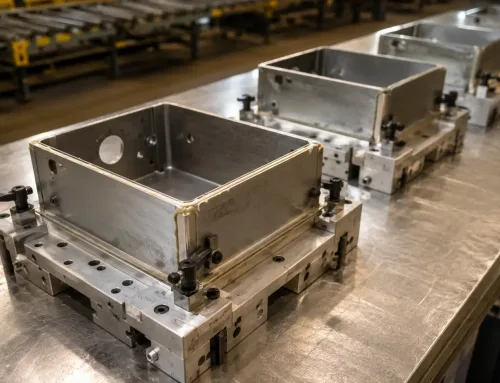
同じブラケット設計を異なる規模で製造した例:嵌合・機能検証用の小ロット試作品(左)と、納品用に整理された梱包を伴う本番生産(右)。
SR-MFGのブラケット製造方法
SR-MFG 完全な 板金ブラケット製造サービスを提供しています。レーザー切断、CNC曲げから溶接、ハードウェアプレス、表面処理、寸法検査まで、全工程をサポートできます。
生産開始前に、当社のエンジニアリングチームが受領したすべての図面に対して 製造性レビュー を実施し、穴と曲げの干渉、過度に厳しい公差、仕様の欠落などの潜在的な問題を特定します。この事前レビューにより、生産中の予期しない問題を防止し、コストと品質の両面でお客様の設計最適化を支援できます。
当社は、単品試作から数千個の量産まで、ブラケットのご注文に対応しています。工程の選択は、お客様の数量とスケジュールに合わせてカスタマイズします。
詳細については、またはお見積りをご依頼の場合は、図面ファイルを STEP、IGES、DXF、またはPDF形式で、材質、板厚、数量、表面処理、納期要件とともに当社のエンジニアリングチームまでお送りください。