ブラケットは出荷前にすべての検査 — 寸法検査、皮膜厚さ、外観レビュー — を合格します。
3週間後、定格容量を十分に下回る荷重で組立ライン上で破断します。
伸びも、曲がりも、予兆もない。 過負荷破壊とはまったく似ていない、クリーンで脆性的な破面が現れるだけです。
これが水素脆化です。
メッキされた鋼部品における最も危険な破壊モードの一つであり、破断前に目に見える兆候を一切示さないため、部品が受入検査を経て組み付けられた後、数日、場合によっては数週間後に発生することがあるのです。
高強度鋼部品 — 締結部品だけでなく、ブラケット、クリップ、構造金物 — を扱うエンジニアや調達チームにとって、このリスクの理解は必須です。
これは板金材料の選定、表面仕上げの仕様、図面注記、およびサプライヤーの工程要求に影響します。
水素脆性が鋼に実際に及ぼす影響
水素脆化(HE)は、酸洗浄や電気メッキなどの工程中に原子状水素が鋼の結晶構造内に入ることで発生します。
一度侵入すると、水素原子は高応力部へ移動します — 粒界、介在物、ねじ山の谷、あるいは曲げたフランジの引張側などです。
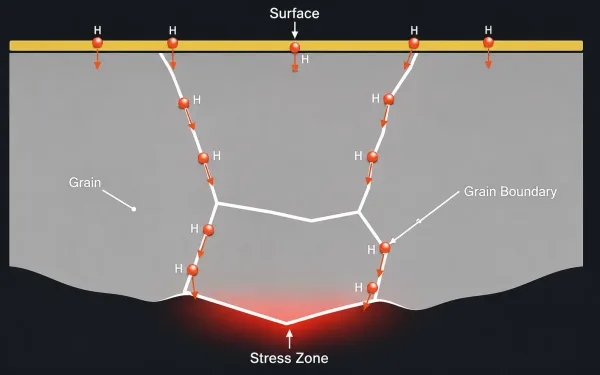
粒界レベルでの鋼の断面図。メッキ中に原子状水素が侵入し、高応力部へ移動して蓄積し、金属の塑性変形能力を低下させる様子を示しています。
持続荷重下では、蓄積した水素により金属の塑性変形能力が低下し、部品は通常の降伏強度をはるかに下回る応力レベルで破断します。
水素脆化の決定的な特徴は遅れ破壊です。
部品はめっき後、数時間、数日、あるいは数週間にわたって構造的に健全に見え、その後予告なく割れが発生することがあります。
これが特に危険な理由です。従来の受入検査では、寸法不良、コーティングの問題、表面損傷は検出できますが、すでに鋼の内部に存在する水素は検出できません。
リスクのある部品 — ファスナーだけではない
水素脆化に関する公開されている技術指針の多くは、強度区分10.9および12.9のボルト、焼入れ硬化されたねじ、スプリングクリップなどの締結部品を主な対象としています。
これらの部品は確かに水素脆化のリスクが高いものの、電気めっき処理を施すあらゆる高強度鋼製部品にも、同じ水素脆化のメカニズムが当てはまります。
強度閾値
高強度メッキ鋼では、材料試験成績書の確認が特に重要になります。水素脆化の懸念は、引張強度が約150 ksi(1,034 MPa)、または約HRC 36から始まるためです。
から始まるためです。このレベルを超えると、鋼の延性低下により、持続引張応力下での水素誘起割れに対してますます脆弱になります。
以下の表は、リスクが材料強度とともにどのように拡大するかを示しています:
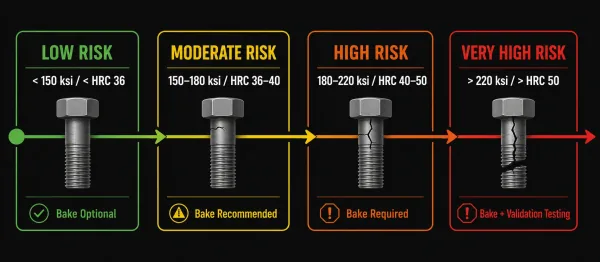
水素脆化リスクが鋼の強度の増加とともにどのように上昇するかを示すビジュアルガイド。150 ksi未満では低リスク、220 ksi超では非常に高リスクとなり、各レベルに対応するベーキング要件が示されています。
| 引張強度 | 硬さ | HEリスクレベル | ベイク処理(脱水素処理)必須 |
|---|---|---|---|
| 150 ksi未満 | HRC 36未満 | 低 | オプション |
| 150~180 ksi | HRC 36~40 | 中程度 | 推奨 |
| 180~220 ksi | HRC 40~50 | 高 | 必須 |
| 220 ksi超 | HRC 50超 | 非常に高い | 必須+検証試験 |
参考までに、ASTM B633 は、HRC 40を超える鋼部品に対して、水素脆化除去ベーキングを明示的に要求しています。
AMS 2417 などの航空宇宙規格は、HRC 36とより低い閾値を設定しており、安全が重要な用途に適した、より保守的なアプローチを反映しています。
注意すべき板金部品
板金加工において、水素脆化リスクは見落とされがちである。なぜなら、議論は通常ファスナーの話から始まり、ファスナーの話で終わるからだ。
しかし、めっきされた板金部品のいくつかのカテゴリーはリスクしきい値を超える可能性がある:
- 硬化したブラケットとクリップ(熱処理合金鋼(例:4130、4340)製、航空宇宙または防衛アセンブリで使用)
- 冷間成形スプリングクリップ(成形加工により、すでに高強度の材料に残留応力が導入される)
- 高強度鋼筐体の曲げフランジ — 曲げ部の外表面は引張状態にあり、その残留応力は、ファスナーのねじ山底と同じ種類の水素蓄積箇所を生じさせます
- AHSS(Advanced High-Strength Steel、高強度鋼板)のプレス部品(自動車および産業用途でますます一般的)
重要な点は、曲げおよび成形加工により、すでに感受性の高い領域に残留引張応力が加わることです。
150 ksi鋼の平板は中程度のリスクがあります。鋭い曲げフランジを持つ同じシートは、曲げ線でリスクが高くなります。材料強度、残留応力、吸収水素の組み合わせが、遅れ破壊に必要な3つの条件をすべて生み出すためです。
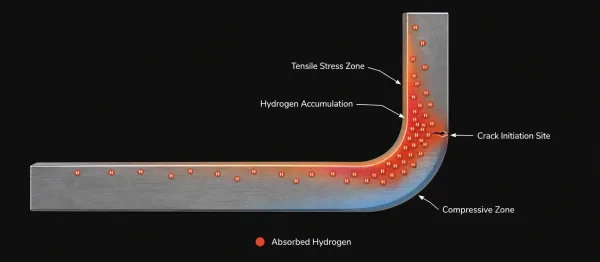
曲げられた高強度鋼フランジの断面図。曲げ外表面の残留引張応力が吸収水素の蓄積箇所を生み、曲げ線での遅れクラックのリスクを高める様子を示しています。
水素の侵入経路 — めっき処理チェーン
水素は、金属めっき工程の2つの異なる段階で鋼に侵入します。いずれも部品表面で原子状水素を発生させます。
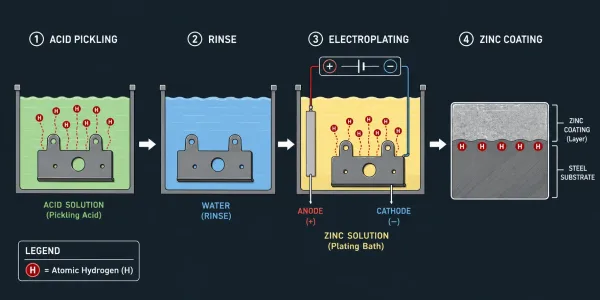
酸洗および電気めっきが、鋼表面で原子状水素が生成され基材に吸収される2つの段階であることを示す簡略化したプロセスフロー。
酸洗浄と洗浄が第1段階です。
めっき前に、鋼表面から酸化物、スケール、汚染物質を除去する必要がある — 通常は塩酸または硫酸を使用する。
これらの酸は表面層を溶解するが、母材も侵食し、金属表面に原子状水素を生成する。
高強度鋼では、この前処理工程だけで、脆化を引き起こすのに十分な水素が導入される可能性があります。
電気めっき反応が第2段階です。
亜鉛(または他の金属)が陰極 — 鋼部品 — に析出する際、電解液中の水素イオンが同じ表面で同時に原子状水素に還元される。
最も一般的な商業用亜鉛めっき薬品である酸性亜鉛浴システムは、アルカリ亜鉛システムよりも水素吸収が多く発生しますが、高強度基材ではいずれも注意が必要です。
亜鉛皮膜自体が問題を悪化させる。
一旦析出すると、鋼から閉じ込められた水素の外部拡散を遅らせる障壁として機能する。
これが、めっき直後の速やかなベーキングが不可欠である理由です — コーティングが拡散経路を完全に封鎖する前に実施する必要があります。
ベーキング — 標準的防御策とその限界
めっき後ベーキング — 水素脆性除去または脱脆化とも呼ばれる — は、吸収された水素が損傷を引き起こす前に鋼から追い出すための最も広く使用されている方法です。
ベーキングパラメータ
ほとんどの亜鉛めっき鋼部品の標準的なベーキングサイクルは、以下の範囲内です:
| パラメータ | 典型的な範囲 | 主要規格 |
|---|---|---|
| 温度 | 190~230°C(375~450°F) | ASTM B850、ISO 9587 |
| 時間 | 4~24時間(部品強度、コーティング種類、膜厚に依存) | ASTM B633、ISO 4042 |
| タイミング | めっき完了後1~4時間以内に開始 | ASTM B633、SAE AMS 2759 |
高強度部品および厚いコーティングは、一般的により長いベーキング時間を必要とします。
極めて重要な用途 — 航空宇宙用ファスナー、安全機器 — では、焼鈍は24、場合によっては48時間に及ぶことがあり、ASTM F519に基づく検証試験が行われます。
タイミングがすべて
めっき完了から炉内投入までの時間は、水素脆化除去プロセス全体で最も重要な変数です。
めっき部品が室温で長時間放置されると、水素原子は鋼のより深部へ移動し続け、粒界や応力集中部に集中します。
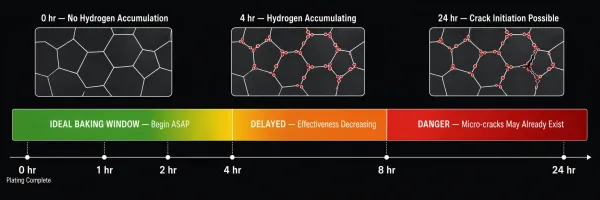
めっき完了後1–4時間以内に焼鈍を開始しなければならない理由を示すタイムライン。水素は時間の経過とともに鋼の内部へさらに拡散し続け、マイクロクラックが発生すると損傷は不可逆になります。
これらの部位でマイクロクラックが発生すると、焼鈍では元に戻せません — 損傷は不可逆です。
ASTM B633では、めっき後「可能な限り速やかに」焼鈍を開始することが求められています。
ほとんどの業界規格では、許容される最大遅延時間として1~4時間が規定されています。
HRC 40を超える高強度部品では、この時間枠の短い側 — 1–2時間以内 — がより安全な実践です。
ベーキングで解決できないもの
焼鈍はリスク低減に有効ですが、保証されるものではありません。
いくつかの条件がその効果を制限します:
- 炉内投入の遅延 — 部品がすでに数時間室温に置かれている場合、水素がすでに不可逆な微細組織損傷を引き起こしている可能性があります
- 非常に高い強度レベル — 220 ksiを超える部品は、標準的な焼鈍サイクル後でも残留リスクが残る可能性があります
- 緻密なコーティング — 厚い、または低気孔率のコーティングは水素の排出を妨げる可能性があり、より長い焼鈍時間または代替アプローチが必要になります
- 形状的な応力集中部 — 急峻な曲げ半径、深いノッチ、ねじ山底は、焼鈍では完全に到達できない局所的な領域に水素を閉じ込めることができます
これらの理由から、ベーキングはリスクの排除ではなく、リスクの低減として理解するのが最も適切です。
最も信頼性の高いアプローチは、ベーキングと材料選定、プロセス管理、および可能であれば非電解コーティングの代替手段を組み合わせることです。
リスクを根本から排除する非電解代替手段
水素脆化を防止する最も効果的な方法は、そもそも水素を導入しないことです。
いくつかの非電解コーティング技術は、原子状水素を発生させる電気化学反応を伴わずに腐食保護を提供します。
亜鉛フレークコーティング(Dacromet、Geomet、Delta-Protektなどのシステムとして販売)は、機械的に塗布されます。亜鉛とアルミニウムのフレークを無機バインダーで部品表面に結合させ、中程度の温度で硬化させます。
電解が行われないため、塗布時に水素は発生しません。
これらのコーティングは優れた耐食性も提供し、多くの場合 720–1,000時間(ASTM B117に基づく中性塩水噴霧試験)を上回ります.
機械的亜鉛めっきは、ガラスビーズをピーニング媒体として使用し、亜鉛粉末を部品表面に冷間接合するタンブラ工程を使用します。
亜鉛フレークコーティングと同様に、これは非電解プロセスであり、水素の導入を完全に排除します。
両方の代替手段には制約があります。亜鉛フレークコーティングは電気めっき亜鉛よりも厚く(通常6–10 μm vs. 5–8 μm)、締結部のねじの嵌合に影響を与える可能性があり、機械めっきは同じ表面光沢を達成できない場合があります。
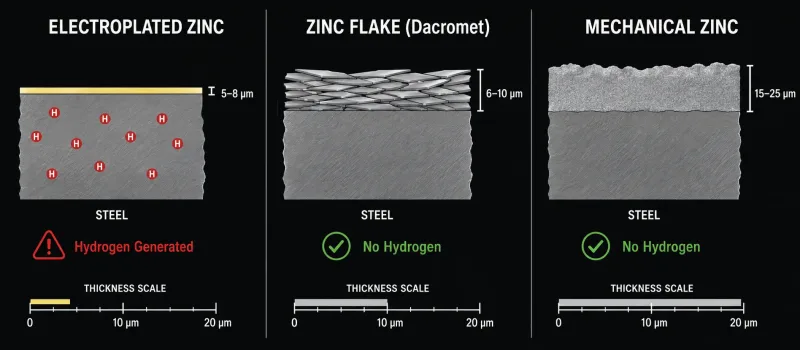
3種類のコーティング(電気めっき亜鉛、亜鉛フレーク(Dacromet)、機械的亜鉛)の断面比較図。構造の違い、典型的な厚さ、および塗布時に水素が導入されるかどうかを示しています。
しかし、水素脆化のリスクが外観要件を上回る高強度部品では、これらのプロセスが業界で推奨されるソリューションです。
図面に指定すべき事項
水素脆化の存在を知ることと、実際に生産でそれを防止することとの間のギャップは、工程図面に何が記載されているか、または記載されていないかによって埋められます。
多くの水素脆化の故障は、めっき業者の過失ではなく、ベーキング、材料状態、または検証要件に言及せずにコーティング標準を指定した図面に起因しています。
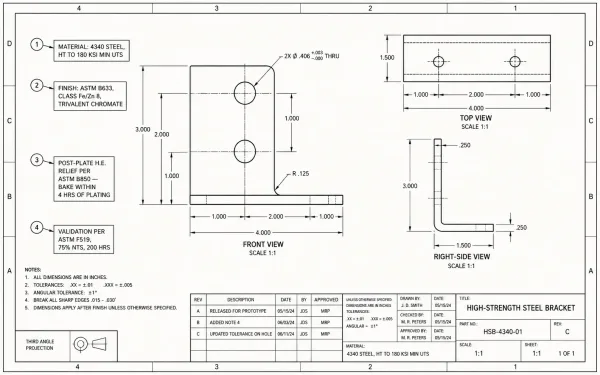
材料指定、めっき仕様、水素脆化除去ベーキング要件、および検証試験の参照に関する適切な注記を備えた鋼製ブラケットの工程図面の例。
めっきされた高強度鋼部品の板金表面要件を完全に記載するには、以下を含める必要があります:
- 材料指定 — 合金、テンパー、熱処理状態(例:「4340鋼、最小引張強度180 ksiに熱処理」)
- 表面仕上げ規格 — クラス、厚さ、不動態化処理の種類(例:「ASTM B633、Class Fe/Zn 8、三価クロメート」)
- 水素脆化除去要求 — ベーキング規格とタイミング(例:「ASTM B850に基づくめっき後水素脆化除去。めっき後4時間以内にベーキングを開始すること。」)
- 検証方法 — リスクがそれを正当化する場合(例:「ASTM F519に基づき、ノッチ引張強度の75%で200時間の持続荷重試験」)
これらの注記がないと、めっき業者は自社の標準工程に従う可能性がありますが、多くの工場では明示的な要求がない限りベーキングは含まれていません。
図面にベーキングを指定するコストはテキスト1行分です。
指定しないコストは、前兆のない現場での故障となり得ます。
水素脆性防止の今後の方向性
電気めっき業界は低水素プロセスケミストリーへと移行しています — 例えばアルカリ性亜鉛-ニッケル合金は、従来の酸性亜鉛浴よりも大幅に少ない水素吸収を発生させながら、優れた耐食性を提供します。
これらのプロセスは、高強度基材がますます一般的になっている自動車および産業用途で採用が進んでいます。
同時に、亜鉛フレークや機械的めっきなどの非電解コーティングは、従来のファスナー分野を超えて、ブラケット、構造用ハードウェア、その他の成形板金部品へと拡大しています。
AHSSの採用が業界全体で拡大するにつれ、水素安全な仕上げオプションの需要は増加するばかりです。
エンジニアおよび購買担当者にとって、実用的な結論は明確です:
水素脆化の防止は、めっき浴ではなく図面の段階から始まります。
適切な材料、適切な板金仕上げ工程、適切な後処理要件を、明確で曖昧さのない言葉で指定することは、発生前に検査で捉えることのできない故障を防止するための最も効果的な単一の手段です。