パンチングメタルパネルの設計が確定しました — 穴パターン選定済み、材料指定済み、表面仕上げ承認済み。次にプロジェクトマネージャーが尋ねる質問は、残りのスケジュールが守られるかどうかを左右するものです: いつ入手できますか?
答えは単一の数字ではありません。. パンチングメタルのリードタイムは、標準在庫パネルの数日からカスタム注文の数週間まで幅があり、材料の入手性、穴形状、生産方法、後加工の要件によって異なります。. 発注前にこれらの変数を理解することで、現実的な納期期待を設定し、コストのかかるスケジュールの予期せぬ事態を回避できます。.
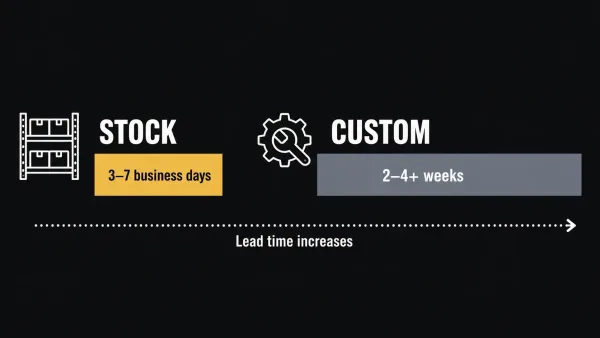
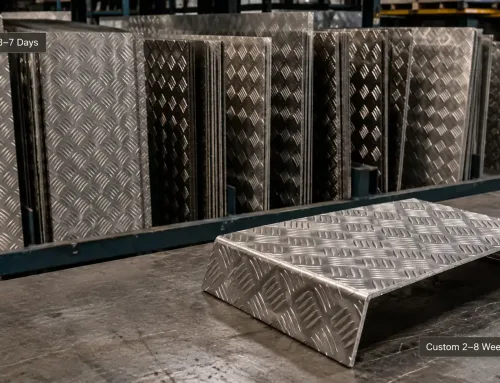
リードタイムの視覚的比較:在庫パンチング板は3~7営業日で出荷され、カスタム注文は通常2~4週間以上が必要です。.
パンチングメタルのリードタイムを決定する要因
リードタイムはサプライヤーからの固定見積もりではなく、それぞれに変動性がある複数の工程の合計です。. 一般的なパンチングメタルの注文は、材料調達、金型セットアップ、パンチング加工、表面処理、品質検査、梱包を経ます。これらの工程のいずれかがボトルネックになる可能性があります。.
一般的な材料と標準穴パターンの在庫パンチング板の場合、サプライヤーは通常 3~7営業日. 以内に出荷します。カスタム注文 — 非標準穴サイズ、特殊合金、複雑な表面仕上げ — は通常 2~4週間, が必要で、厚板や高密度パンチングパターンの場合はさらに長くなることがあります。.
以下のセクションでは、これらのタイムラインを左右する4つの主要因を詳しく説明します。.
材料と在庫の入手性
カスタム部品の材料入手性 は、リードタイムにおいてしばしば最大の変動要因です。. 標準板サイズのステンレス鋼304は、世界中の金属ディストリビューターが幅広く在庫しており、調達は数週間ではなく数日で済みます。ステンレス鋼316、アルミニウム5052、亜鉛メッキ鋼板も一般的に入手可能ですが、地域の供給状況や現在の市場状況によっては、調達期間が長くなる場合があります。.
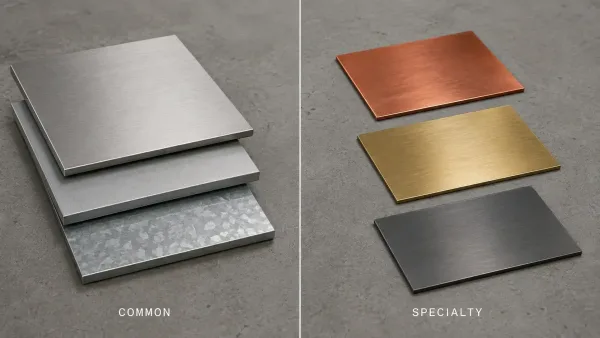
��テンレスやアルミニウムなどの一般的な合金は幅広く在庫されており、数日で調達可能ですが、チタンやインコネルなどの特殊金属は1~3週間の追加調達期間を要します。
特殊合金 — 銅、真鍮、チタン、インコネル — はパンチング加工業者が在庫として保有することはほとんどありません。これらの材料を製鉄所や特殊ディストリビューターから注文すると、生産開始前に 1~3週間 が追加されます。.
プロジェクトが材料の柔軟性を許容する場合、幅広く入手可能な合金を選択することで、総リードタイムを大幅に短縮できます。.
穴パターンと板厚
パンチングパターンの形状は、生産実行にかかる時間に直接影響します。. 標準パターン — 直径3 mm~10 mmの千鳥配置または直線配置の丸穴 — が最も速く生産できます。. 多くのパンチング加工業者はこれらのパターン用の金型を常備しており、セットアップの遅延を排除しています。.
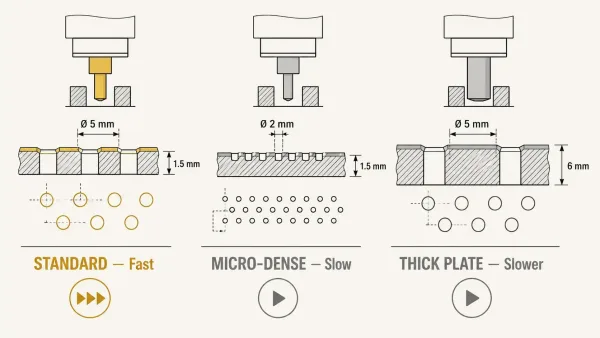
標準的な丸穴パターン(3~10 mm)は既存の金型で最速にパンチング加工でき、小径、高密度、または厚板のパターンは生産速度を大幅に低下させます。.
非標準パターンは2つの方法で時間を追加します:
- 金型準備。. カスタムパンチ工具やダイスの注文・製造が必要な場合があり、 5~10営業日 かかることがあり、複雑さによって異なります。.
- パンチング速度。. 小径穴(2 mm未満)、高密度パターン(開口率60%以上)、厚板(3 mm超)はすべて、パンチングまたはレーザー工程の速度を低下させます。標準パターンで2分でパンチングできる板が、高密度マイクロパンチングレイアウトでは8~10分かかることがあります。.
板厚は二重の役割を果たします。非常に薄い板(0.5 mm未満)はパンチング中の反りを避けるために慎重な取り扱いが必要で、生産が遅くなります。厚板(3 mm超)は1パンチあたりにより大きな力が必要で、スループットが低下します。.
表面処理と後加工
パンチング加工が最終工程になることはほとんどありません。. ほとんどのパンチング板は、使用可能になる前に少なくとも1つの 板金仕上げ工程 を経ます。各処理はそれぞれのリードタイムを追加します:
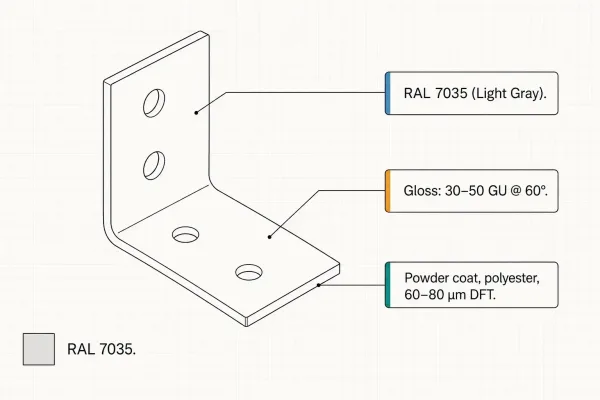
溶融亜鉛メッキ、粉体塗装、アルマイト処理、電解研磨、塗装などの表面処理は、それぞれ総リードタイムに3~10営業日を追加します。.
| 表面処理 | 一般的な追加リードタイム |
|---|---|
| 溶融亜鉛めっき | 3~5営業日 |
| 粉体塗装 | 5~7営業日 |
| アルマイト処理(アルミニウム) | 5~10営業日 |
| 電解研磨(ステンレス) | 3~5営業日 |
| 塗装またはウェットコーティング | 3~5営業日 |
これらの期間は、処理が外注先で行われることを前提としています。これはほとんどのパンチング加工業者にとって一般的です。めっきまたはコーティング施設にバックログがある場合——建設繁忙期によく発生します——さらに1週間待ち時間が延びることがあります。.
表面処理を後付けではなく当初から計画に組み込むことが、納期を守る最も簡単な方法の一つです。.
在庫品 vs. カスタムパンチングメタル — リードタイム比較
多くのプロジェクトでは、最初の判断は在庫品から発注するか、 カスタム板金加工. を依頼するかです。適切な選択は、仕様、数量、そしてスケジュールの柔軟性によって異なります。.
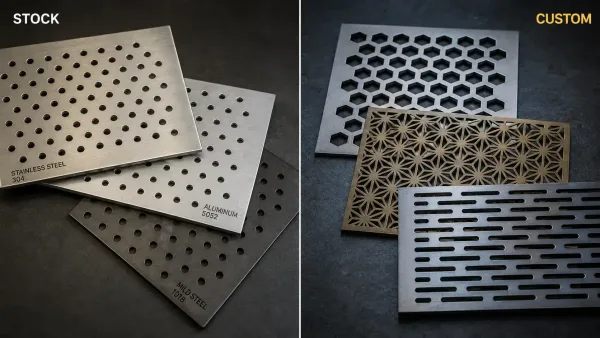
在庫パンチングメッシュは標準パターンで迅速な納品(3~5日)が可能ですが、カスタム注文は正確な設計仕様に適合するものの2~4週間が必要です。.
在庫パンチングメッシュが適している場合
在庫パンチングメッシュは、一般的な材料(通常は鋼、ステンレス鋼、またはアルミニウム)で標準的な丸穴またはスリットパターンを持つ既製パネルです。金属卸売業者やパンチング加工サプライヤーから標準板サイズ——多くの場合4 ft × 8 ft(1219 mm × 2438 mm)または1 m × 2 m——で入手できます。.
在庫品は迅速に出荷され、通常3~5営業日以内です。. 以下の場合に適しています:
- 設計が標準的な穴径(通常直径3 mm~10 mm)を受け入れる場合
- 材料グレードが一般的な場合(304ステンレス、軟鋼、アルミニウム5052)
- 板サイズが標準寸法に一致するか、そこから切断可能な場合
- 数量が中程度で、カスタム治具投資を正当化しない場合
トレードオフはカスタマイズの制限です。. 在庫パネルでは、正確な穴ピッチ、非標準の穴形状、特殊な板寸法を指定することはできません。.
カスタムパンチングメッシュが必要な場合
カスタムパンチングは、設計が以下を要求する場合に必要です:
- 非標準の穴形状(六角形、正方形、装飾パターン)
- 特定の穴径、ピッチ、または開口率
- 非標準の板サイズまたは厚さ
- パンチング形式で在庫されていない材料
- 穴配置またはエッジ距離に対する厳しい公差
カスタム注文は通常、 注文確認日 から出荷まで, 2~4週間が必要です。前セクションで概説した要因によって異なります。この期間には材料調達(在庫がない場合)、治具セットアップ、パンチング、表面処理、検査が含まれます。.
大量プロジェクトの場合、初期治具費用は注文数量全体に償却され、規模が大きくなるとカスタムパンチングはコスト効率が良くなります。小ロットの場合、部品あたりの治具費用は高くなりますが、正確な設計要件を満たす能力がしばしば割高を正当化します。.
意思決定フレームワーク
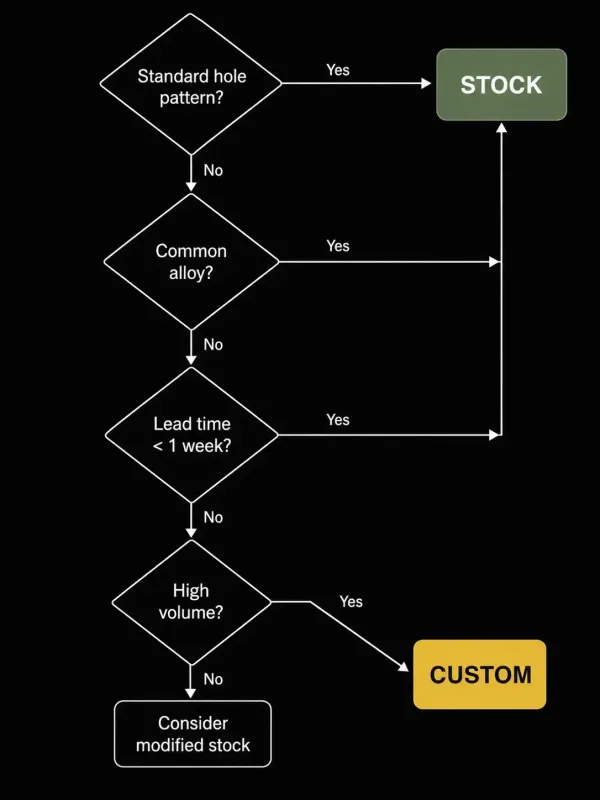
段階的な意思決定ガイド:穴パターン、材料、リードタイム、数量要件を評価し、在庫品とカスタムパンチングメッシュのどちらが適切かを判断します。.
| 要因 | 在庫品を選択 | カスタムを選択 |
|---|---|---|
| 穴パターン | 標準的な丸穴/スリット | 非標準または装飾的 |
| 材料 | 一般的な合金(304 SS、アルミニウム) | 特殊合金または特定グレード |
| 利用可能なリードタイム | 1週間未満 | 2週間以上 |
| 数量 | 少~中程度 | 中~多程度 |
| 設計の柔軟性 | 利用可能な仕様に合わせて調整可能 | 図面通りに正確に一致させる必要がある |
納期が厳しく、穴径やピッチの微調整が許容できる設計であれば、在庫パネルの加工が可能かサプライヤーに確認してください — 例えば、サイズカットやバリ取りなど — 完全カスタム注文よりも迅速に対応できます。.
材料の選択が入手性に与える影響
材料選定は、耐食性、強度、重量の要件によって決まることが多いです。. しかし、特にリードタイムが重要な場合、供給状況も判断材料に含めるべきです。.
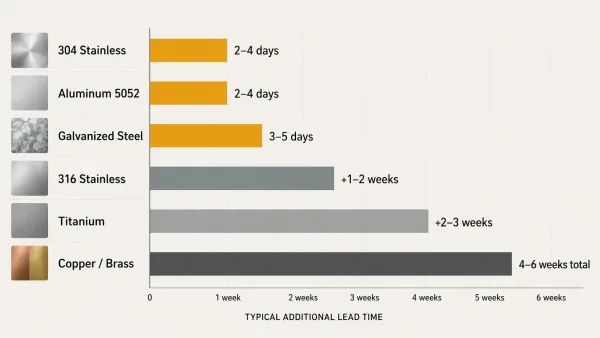
��テンレス鋼とアルミニウムは数日で調達可能ですが、316ステンレスは1~2週間を要し、銅や真鍮などの特殊金属は総リードタイムが4~6週間に延びる場合があります。
ステンレス鋼304 vs. 316 — どちらが調達しやすいか?
304系ステンレス鋼 世界で最も入手しやすいステンレスグレードです。金属ディストリビューターやパンチング加工サプライヤーは、幅広い板サイズと板厚で在庫しています。. 用途に316の高度な耐塩化物性が不要であれば、304を選択することで通常、材料調達を数日に短縮できます。.
��テンレス鋼 優れた耐食性を持ち、特に海洋環境や化学環境で有効です。しかし、板材での在庫は一般的ではなく、特殊な板厚はミルからの発注が必要な場合があります。304と比較して316の調達には追加で 1~2週間 を見込んでください。必要な板厚と板サイズによって異なります。.
アルミニウム、亜鉛メッキ鋼板、特殊金属
アルミニウム (一般的に5052-H32または6061-T6)は幅広く入手可能で、パンチング加工性も良好です。アルミニウム板は鋼板より軽量なため、物流段階での輸送コストとリードタイムを削減できます。アルミニウムの一般的な表面処理であるアルマイト処理は、 5~10日 をトータルスケジュールに追加します。.
亜鉛メッキ鋼板 はプレ亜鉛メッキ品(パンチング前にメッキ)で入手可能か、パンチング後に亜鉛メッキ(ポスト亜鉛メッキ)が可能です。プレ亜鉛メッキ鋼板は調達が迅速ですが、打ち抜き穴周辺に軽微なコーティングの乱れが見られる場合があります。ポスト亜鉛メッキは完全なコーティング被覆を保証しますが、亜鉛メッキのリードタイムがトータルに加算されます。.
銅および真鍮 はパンチング加工用の特殊材料です。パンチング加工済みの形での在庫は一般的ではなく、非鉄金属ディストリビューターからの調達が必要です。パンチング速度の低下(銅は軟らかく、パンチパラメータの調整が必要)と相まって、, 銅パンチング板のトータルリードタイムは4~6週間に達することがあります。.
穴パターンと板厚が生産時間に与える影響
製造の観点から見ると、すべてのパンチング加工が同じではありません。. 紙の上では似て見える2つの設計 — 例えば、5 mmの丸穴パターンと2 mmの丸穴パターン — でも、生産時間は劇的に異なる場合があります。.
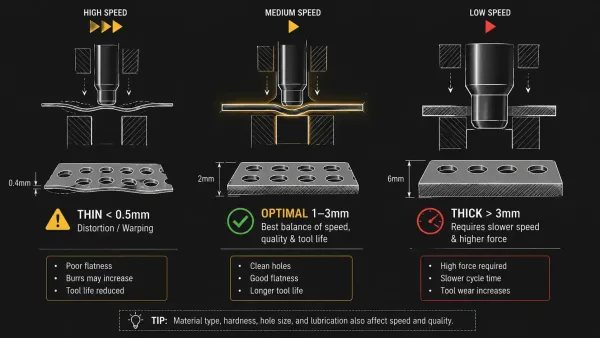
板厚1 mm~3 mmの板材は最速の生産が可能です — きれいに扱える十分な厚さがあり、効率的にパンチングできる十分な薄さがあります。.
標準 vs. 非標準穴パターン
標準パターンは一般的に入手可能な工具を使用します。千鳥配列の丸穴で、直径3 mm~12 mm、開口率50%未満がこのカテゴリーに該当します。. 多くのパンチング加工業者はこれらのパターン用の標準パンチ工具ライブラリを保有しているため、工具のリードタイムはありません。.
非標準パターン — 六角穴、装飾形状、カスタムスロット寸法、または非常に高い開口率(60%超)— はカスタム工具が必要です。. 工具自体の製造に5~10営業日かかる場合があります。. 工具が準備できた後も、カスタムパターンは通常シートあたりのパンチ数が多く、位置合わせ管理が厳密になるため、パンチング工程は遅くなります。.
設計が許容するのであれば、サプライヤーの既存工具ライブラリに合致する穴径とピッチを選択することで、工具のリードタイムを完全に排除できます。.
薄板 vs. 厚板
薄板 (0.5 mm未満)はパンチ力の面では高速にパンチングできますが、加工中に反りや変形が発生しやすいです。オペレーターは薄板を低速で運転し、後工程で追加の平坦化ステップが必要になる場合があり、時間が加算されます。.
厚板 (3 mm超)は大幅に大きなパンチ力が必要で、機械が1分間に打ち抜ける穴数が減少します。6 mm超の板では、一部のサプライヤーは機械式パンチングからレーザーパンチングに切り替えます。これはより精密ですが、大量生産では低速です。.
高速生産に最適なのは、標準材料で板厚1 mm~3 mmです — きれいに扱える十分な厚さがあり、効率的にパンチングできる十分な薄さがあります。.
パンチングメタルのリードタイムを短縮するための実践的なヒント
変数を理解することが第一歩です。第二は、発注計画時にその知識を行動に移すことです。以下は、調達チームとエンジニアが納期を短縮するために活用できる戦略です:
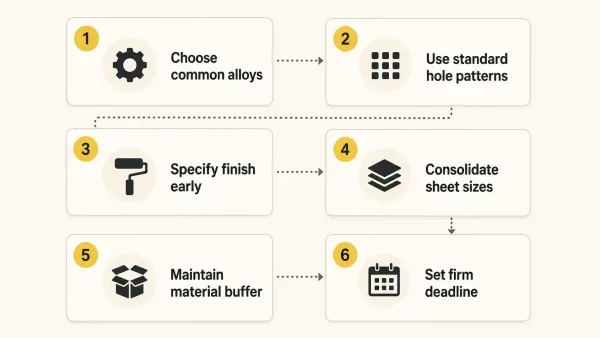
一般的な材料の選択、標準パターンの使用、表面処理の早期指定、サイズの集約、材料バッファの維持、納期の事前共有を含む6つの実行可能な戦略。.
- 幅広く入手可能な材料を選択する。. ��テンレスが腐食要件を満たす場合は、必要でない限り316を指定しないでください。 材料調達はトータルリードタイムにおいて最大の単一変数であることが多いです。.
- 可能な限り標準穴パターンを使用する。. サプライヤーの既存工具ライブラリに合わせることで、工具準備時間を完全に排除できます。設計を確定する前に、サプライヤーに標準パターンカタログを依頼してください。.
- 表面処理を早期に指定する。. 発注後に亜鉛メッキや粉体塗装を追加すると、スケジュールが延びます。完成品にコーティングが必要な場合は、当初の仕様に含めることで、サプライヤーがパンチングと並行してスケジュールできます。.
- 板サイズを集約する。. プロジェクトで複数の穴あきパネルが必要な場合、1~2種類の板サイズに標準化することで、サプライヤーがバッチ生産を行えるようになり、各サイズを個別に加工するよりも迅速です。
- 材料のバッファを確保する。 定期発注の場合、指定材料の少量在庫を維持することをサプライヤーと検討してください。 これによりリピート注文の調達リードタイムがなくなり、納期を穴あけ・仕上げサイクルのみに短縮できます。
- 期限を事前に伝える。 サプライヤーは確定した納期に基づいて注文の優先順位を変えます。見積もり段階で確実な目標日を提示することで、生産チームが能力を計画し、潜在的な競合を早期に把握できます。