部品に以下が必要な場合 曲げ、絞り、プレス、ロール成形—かつ、海洋環境に耐える必要がなく、大きな構造荷重を負担しない場合—��ルミニウムは通常、適切な合金です.
より容易に成形でき ��たは6061, よりも成形が容易で、ほとんどの板市場でコストが低く、世界中のほぼすべてのアルミニウムサプライヤーから入手可能です。.
ただし、, ��万能な解決策ではありません. 。強度、耐食性、成形後の外観には実際の限界があります。生産を成功させるには、多くの場合2つの判断が重要です:
- 適切な調質の選定
- 合金の実際の成形限界内での設計, —理想化されたデータシート値ではなく
本記事では、3003が適する場合、適切な調質の選び方、実用的な成形限界、5052に切り替えるべきタイミングについて説明します。.
成形部品に3003アルミニウムが適する場合
この ��ルミニウム-マンガン合金 は非熱処理合金です。主要合金元素である1.0~1.5%のマンガンにより、商業用純アルミニウム1100よりも約20%高い強度を持ちながら、優れた延性と耐食性を維持しています。.
��熱処理強化ができないため、その強度は以下によって制御されます 冷間加工と調質記号.
によって制御されます。この合金は成形板金部品に対して実用的なバランスを提供します。特徴は以下の通りです:
- 1xxx系合金よりも高強度
- 5xxx系や6xxx系合金よりも成形が容易
- MIGおよびTIG溶接が可能
- 屋内、屋外、および穏やかな化学環境における大気腐食に耐性
これらの特性により、以下の標準材料となっています:
- HVACハウジングおよびダクト
- 電気筐体
- 装飾パネル
- 食品加工設備
- 化学タンク
- 軽荷重構造カバー
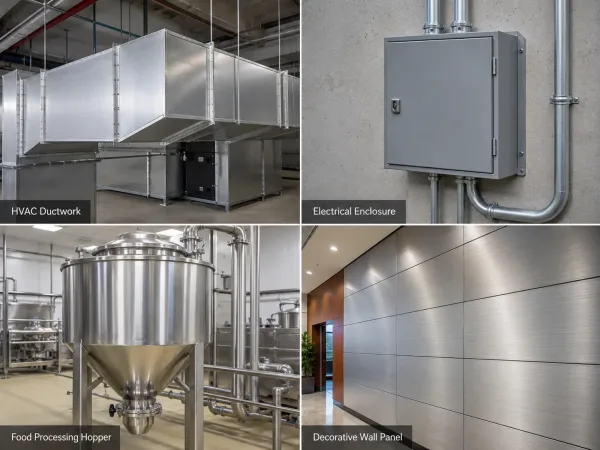
��ルミニウムの4つの典型的な用途:HVAC矩形ダクト、粉体塗装電気筐体、食品加工用アルミニウムホッパー、陽極酸化化粧壁パネル。
��以下に適していません 海岸、海洋、塩水噴霧環境 および大きな構造荷重容量を必要とする部品。これらの用途には、, 通常5052の方が適しています.
しかし、一般的な大気条件下で使用される成形部品には、3003は以下の効果的な組み合わせを提供します 成形性、コスト、入手性.
適切な調質の選定:O、H14、H18
成形部品に3003を指定する際、調質の選定が最も重要な判断です。.
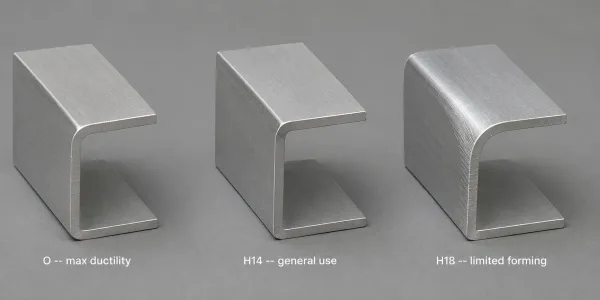
90°に曲げた3枚の3003アルミニウムを並べた比較:O調質は滑らかな変形で最も厳しい半径を実現;H14は適度な半径でシャープな曲げ線を示す;H18は最も大きな半径を必要とし、曲げ部に応力白化が見られる。.
調質は以下を決定します:
- 材料がどの程度容易に曲がるか
- 成形後にどの程度スプリングバックするか
- 完成部品がどの程度の荷重に耐えられるか
3003-O調質
この O調質, 、すなわち完全焼鈍状態は、最大の延性を提供します。.
以下に適しています:
- タイトベンド
- 深絞り
- スピニング加工
以下のブラケット 5t曲げ半径 または以下の絞りパン 絞り比1.8以上 割れリスクを低減するにはO調質材料が必要です。.
トレードオフは、より低い降伏強度 35~55 MPa および完成部品の耐打痕性の低下です。.
3003-H14調質
この H14調質 は半硬質状態に加工硬化されており、ほとんどの成形板金部品の商業的デフォルトです。.
適度な成形性と十分な降伏強度のバランスを取ります—115~150 MPa—打痕抵抗と寸法安定性を維持します。.
部品の曲げ半径が 5t以上 で、深絞りが不要な場合、H14は通常、最もコスト効率が高く、広く入手可能な選択肢です。.
3003-H18調質
この H18調質, 、すなわち完全硬質状態は、延性よりも強度と剛性が重要な平坦または浅成形部品にのみ適しています。.
H18部品には以下が必要です:
- 十分な曲げ半径 2t~4t
- 最小限の変形
- タイトベンドなし
H18板材でタイトベンドを試みることは、スクラップを確実に生み出す方法です。.
| 調質 | 引張強度 | 降伏強度 | 伸び | 最適用途 |
|---|---|---|---|---|
| O | 95~130 MPa | 35~55 MPa | 25–35% | 深絞り、スピニング、タイトベンド |
| H12 | 120~160 MPa | 85~125 MPa | 8–15% | 中程度の成形加工、剛性向上 |
| H14 | 140~180 MPa | 115~150 MPa | 3–10% | 一般板金、パネル、タンク |
| H16 | 160~200 MPa | 140~170 MPa | 2–6% | 高強度板材、成形加工限定 |
| H18 | 185~220 MPa | ≥165 MPa | 1–4% | 平坦部品、剛性パネル |
成形中に部品が割れ、既に許容最小曲げ半径にある場合、, まず調質を変更すること—工具や潤滑剤ではなく.
からのダウングレード H14からO調質へ 3003部品のほとんどの割れ問題を解消します。.
成形限界:曲げ半径と絞り比
合金データシートには代表的な機械的性質が記載され、最小曲げ半径が含まれる場合があります。これらの値は初期スクリーニングに有用ですが、通常は実験室条件下に基づいています:
- 低速曲げ速度
- 研磨済み工具
- 最適な結晶粒方位
実際の生産では、データシートがカバーしない変動要因が生じます。.
以下の実用的な最小曲げ半径は、以下を前提としています:
- 90°曲げ
- 圧延方向に対して垂直な曲げ
- 標準V金型プレスブレーキ工具
- 板厚の範囲 5~3.0 mm
- 約 020~0.125 in.
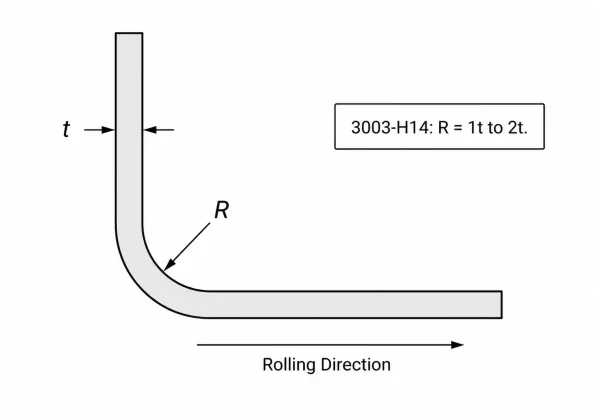
アルミニウム板の90°曲げ断面図。板厚(t)と内側曲げ半径(R)の関係を示し、H14の実用範囲R = 1t~2tおよび圧延方向を表示。.
| 調質 | 90°曲げの最小曲げ半径 |
|---|---|
| O | 5t~1t |
| H12 | 1t~1.5t |
| H14 | 1t~2t |
| H16 | 2t~3t |
| H18 | 3t~4t |
曲げ方向が重要
圧延方向に対して平行な曲げは割れリスクを増大させます。.
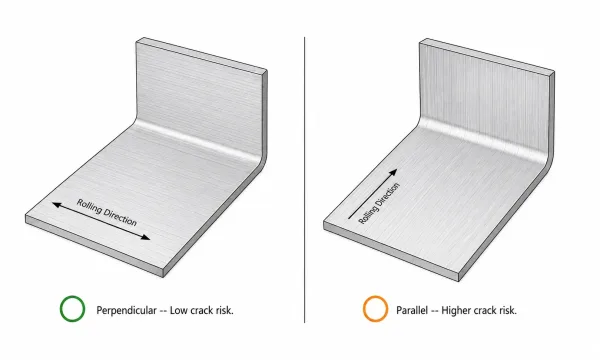
��の曲げ方向の比較:圧延方向に対して垂直な曲げは割れリスクが低く、圧延方向に対して平行な曲げは割れの可能性が大幅に増加します。
部品に複数の方向の曲げがある場合、2D図面に 重要な曲げ方向を指定してください。そうしないと、目に沿った曲げに対して最小半径を大きくする必要がある場合があります。
薄板と厚板は異なる挙動を示します
以下の板厚 8 mm、またはおよそ22ゲージは、より積極的にスプリングバックし、厳しい角度公差内に収めるのが難しくなります。
以上の板厚 0 mm は、プレスブレーキのトン数が大幅に増加し、曲げゾーンでより大きな表面変形が見られる場合があります。
深絞りには別の限界があります
限界絞り比、または LDRは、3003-Oの場合、およそ 2.0–2.2.
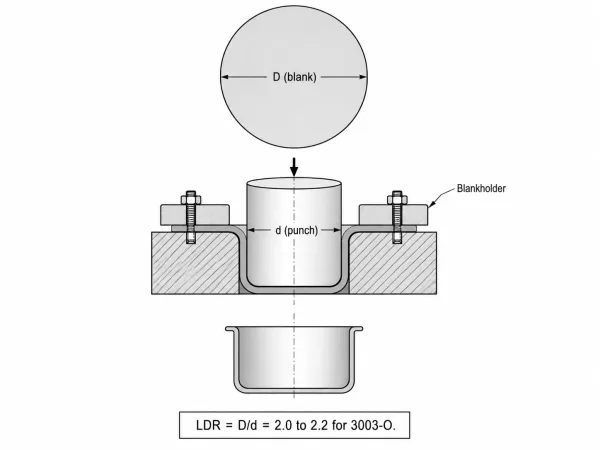
深絞り操作の断面図。ブランク径(D)とパンチ径(d)の関係を示しています。3003-Oの場合、限界絞り比LDR ≈ 2.0~2.2であり、材料が破断する前にブランクがパンチ径の約2倍になり得ることを意味します。
これは、材料が破断する前にブランク径がパンチ径の約2倍になり得ることを意味します。
複雑な形状には以下が必要な場合があります:
- 複数の絞り段階
- 段階間の中間焼鈍
データシートは出発点を提供します。生産試験が実際の答えを提供します。
設計が選択した調質の成形限界に近い場合、本格生産に着手する前に初品試作を計画してください。
一般的な成形不良と防止策
��ルミニウム部品には3つの成形欠陥が定期的に発生します。その原因を理解することで、スクラップと手直しを削減できます。
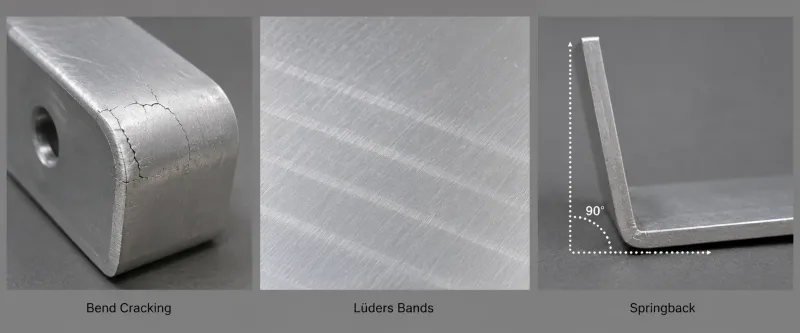
��ルミニウムの3つの一般的な成形欠陥:曲げ割れ(曲げ外面に沿った亀裂)、リューダース帯(焼鈍板に現れる淡い平行線)、スプリングバック(意図した90°曲げからの角度偏差)。
曲げ割れ
曲げ割れ は、曲げ外面のひずみが材料の伸び能力を超えたときに発生します。
一般的な原因は以下の通りです:
- 曲げ半径に対して硬すぎる調質
- 板厚に対して厳しすぎる曲げ半径
- 圧延方向に対して平行な曲げ
防止は調質の選択から始まります。
厳しい半径には、 O調質を使用してください。H14またはより硬い調質が必要な場合は、曲げ半径を大きくするか、曲げ線に逃げノッチを追加してください。
リューダース帯
リューダース帯は、ストレッチャーストレインとも呼ばれ、焼鈍または軽度加工された3003板に目に見える平行線として現れます。
これらは低マグネシウムアルミニウム合金の降伏点現象に起因し、 構造的ではなく外観上のものです.
標準的な防止方法は、成形前に 1~2%の調質圧延が施された材料を指定することであり、これにより降伏点が排除されます。
外観部品の場合、 H2xシリーズ調質H22やH24など、O調質の代わりに使用することで問題を防止できます。H2x調質は加工硬化および部分焼鈍されており、降伏点挙動を除去します。
スプリングバック
スプリングバックは欠陥ではありません。それはアルミニウムの物理的特性です。
曲げ加工後、3003板は部分的に元の形状に戻ります。
スプリングバックは以下に依存します:
- 調質
- 膜厚
- 曲げ半径
- 金型開口部
硬い調質ほどスプリングバックが大きく、薄い板もより多くのスプリングバックを示します。
標準的な補正方法は、予想されるスプリングバック角度分だけ過剰に曲げることです—通常 H14材の90°曲げで1~3°O調質やタイトな半径ではより多くの補正が必要です。
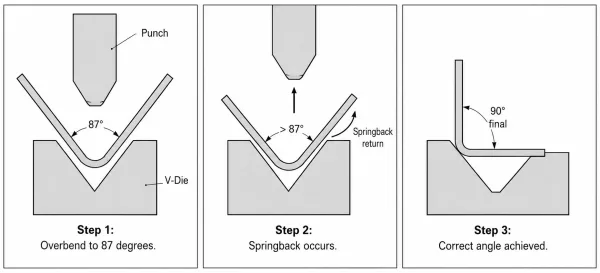
3段階のスプリングバック補正:パンチが板材を87°に過剰曲げし、離型時に材料がスプリングバックし、最終的な静止角度が目標の90°に落ち着きます。
重要な角度公差には、 CNC角度補正付きエアベンディング がボトミングよりも信頼性が高いです。
成形部品における3003と5052の比較
��5052はどちらも 非熱処理型アルミニウム合金 であり、板金加工で広く使用されています。
どちらの合金が普遍的に優れているかという問題ではありません。部品が実際に必要とする特性に依存します。
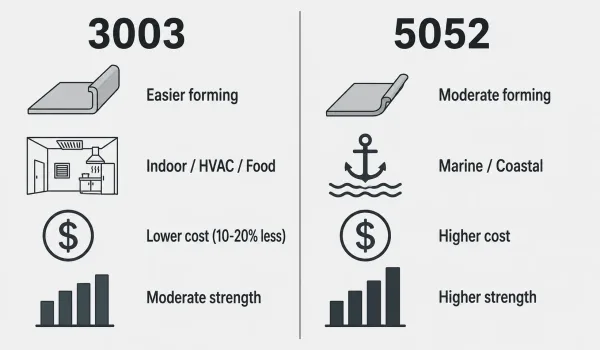
��5052の主要特性比較:3003は成形性、コスト、屋内適合性に優れ、5052はより高い強度、優れた海洋耐食性、改善された疲労性能を提供します。
��提供するもの:
- より容易な成形
- ほとんどの市場でより低いコスト
- より広い範囲のゲージと調質
��提供するもの:
- 高強度
- より優れた塩水噴霧および海洋腐食抵抗性
- より優れた疲労性能
屋内、HVACシステム、食品設備、または非沿岸屋外環境で使用される部品には、 ��通常、より実用的な選択です.
塩水、塩水噴霧、または持続的な繰り返し荷重に曝される部品には、 ��通常、追加コストに見合う価値があります.
| 決定要因 | ��選ぶ | ��選ぶ |
|---|---|---|
| 成形複雑度 | タイトな曲げ、深絞り、スピニング | 中程度の曲げ、単純な形状 |
| 環境 | 屋内、HVAC、食品、大気 | 海洋、沿岸、塩水噴霧 |
| 強度要件 | 少~中程度 | 中~多程度 |
| コスト感度 | 高—3003は通常10~20%少ない | 予算がアップグレードを許容する |
| 入手可能性 | 優れており、広く在庫されている | 良好だが、調質と板厚の選択肢が少ない |
重要な詳細の一つは 5052-H32は多くの用途で3003-H14に匹敵する成形特性を持つ.
部品が3003-H14では限界的な場合—スプリングバックがやや過大または曲げ部で割れが生じる場合—にアップグレードすると 5052-H32はより高い強度と耐食性を提供する 大きな成形上のペナルティなしで。
追加コストは通常、環境または構造上の要求がある場合にのみ正当化される。
設計・仕様のポイント
3003成形部品における生産問題の最も一般的な原因は、材料自体ではない。それは 図面での材料の指定方法である.
「アルミニウム」または「3003」のみを記載し調質を指定しない図面は、サプライヤーを推測させることになる。
- O調質の部品を誤ってH14として指定すると、成形中に割れる可能性がある。
- 調質を指定せずにH14部品を指定すると、O状態で納入され、取扱い中にへこむ可能性がある。
完全な 板金材料仕様 ��ルミニウムの場合は4つの要素が含まれます:
- 合金
- 調質
- 膜厚
- 適用規格
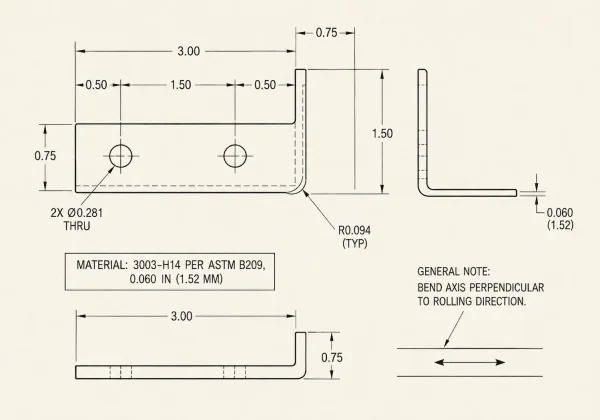
正しい材料呼び出し形式を示すエンジニアリング図面の抜粋:「MATERIAL: 3003-H14 PER ASTM B209, 0.060 IN (1.52 MM)」、曲げ軸が圧延方向に対して垂直であることを指定する注記付き。
設計内のすべてのフィーチャは、これらの物理的プロセスを経ても維持される必要があります。
ASTM B209に準拠した3003-H14、0.060 in.(1.52 mm)
これによりサプライヤーは正確に何を購入すべきかがわかり、品質チームは受入検査の明確な基準を得る。
板厚公差が重要
ほとんどのアルミニウム板の板厚に対する標準的な商業公差は ±0.005 in.(±0.13 mm).
部品がガスケット、PCB、または別の成形部品と嵌合する場合、より厳しい公差が必要になることがある。
サプライヤーが期待される公差を使用すると仮定するのではなく、図面に指定すること。
曲げ方向を指定する
圧延方向に対する曲げ方向は、以下の部品で重要である:
- 重要な外観面
- 厳しい曲げ半径
曲げ方向が指定されていない場合、サプライヤーは結晶粒方向の要件ではなく材料歩留まりを優先して板を配向する可能性がある。
以下のような図面注記 “「曲げ軸は圧延方向に対して垂直」” この曖昧さを排除する。