ステンレス鋼と亜鉛めっき鋼とは?
ステンレス鋼は、少なくとも10.5%のクロム(Cr)を含む鉄基合金です。クロムは空気中の酸素と反応し、鋼表面に緻密な酸化クロム不動態皮膜を形成します。.
この皮膜は極めて薄いですが、非常に安定しています。酸素や湿気が下地の鋼に到達するのを防ぎ、腐食から保護します。さらに重要なことに、表面に傷がついたり摩耗したりしても、酸素の存在下で不動態皮膜は自己修復します。この自己修復特性が、ステンレス鋼が長期的な耐食性を提供できる主な理由です。.
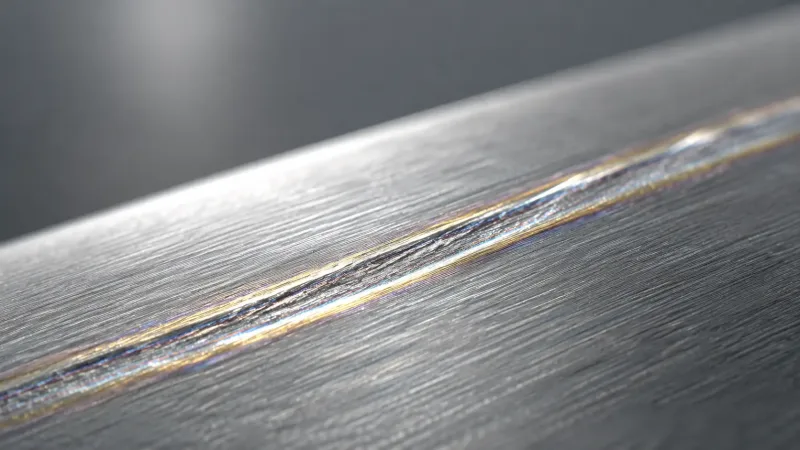
ステンレス鋼表面の浅い傷 — 酸素に曝露されると酸化クロム不動態皮膜が自発的に再形成されるため、ステンレス鋼は軽微な表面損傷後も耐食性を維持します。.
金属筐体に最も一般的に使用される2つのステンレス鋼グレードは、約18%のクロムと8%のニッケルを含むSUS304と、304の組成に約2%のモリブデンを添加して塩化物腐食に対する耐性を向上させたSUS316です。.
対照的に、亜鉛めっき鋼は炭素鋼または冷延鋼板に亜鉛層を被覆したものです。亜鉛は単に鋼を周囲の空気から隔離するだけでなく、犠牲陽極として機能します。亜鉛めっき皮膜に傷や損傷が生じても、亜鉛が下地の鋼よりも先に酸素や湿気と反応し、鋼基材を腐食から保護します。炭素鋼は亜鉛皮膜が完全に消耗された後に初めて錆び始めます。.
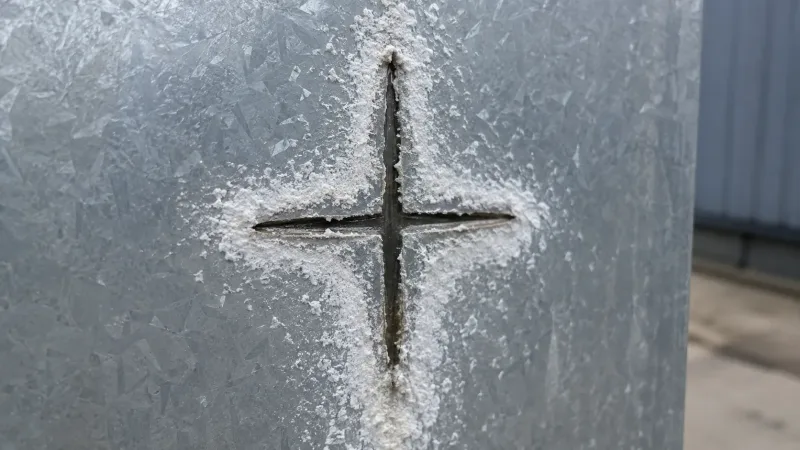
亜鉛めっき鋼の亜鉛皮膜に傷がつくと、露出した鋼の代わりに周囲の亜鉛が優先的に腐食します — この犠牲防食が、単純なバリア皮膜に対する亜鉛めっき鋼の主な利点です。.
亜鉛めっき鋼は主に2つのプロセスで製造されます:
溶融亜鉛めっき鋼板(SGCC)
鋼板を溶融亜鉛に浸漬し、通常10~30 μmの厚さの皮膜を形成します。表面には通常、目視可能な亜鉛スパングル模様があり、比較的粗い質感です。強力な腐食保護を提供し、屋外および半曝露環境に適しています。.
電気亜鉛めっき鋼板(SECCまたはEG)
電気亜鉛めっき鋼板は、SECCまたはEGとも呼ばれ, 、電解プロセスにより薄い亜鉛皮膜を形成します。皮膜は一般的にわずか1~3 μmの厚さです。表面は平滑で均一であり、目視可能な亜鉛スパングルはなく、冷延鋼板に近い外観を持ちます。.
耐食性は溶融亜鉛めっき鋼板よりも低いですが、塗装適合性に優れ、屋内製品や外観要件の高い用途に適しています。.
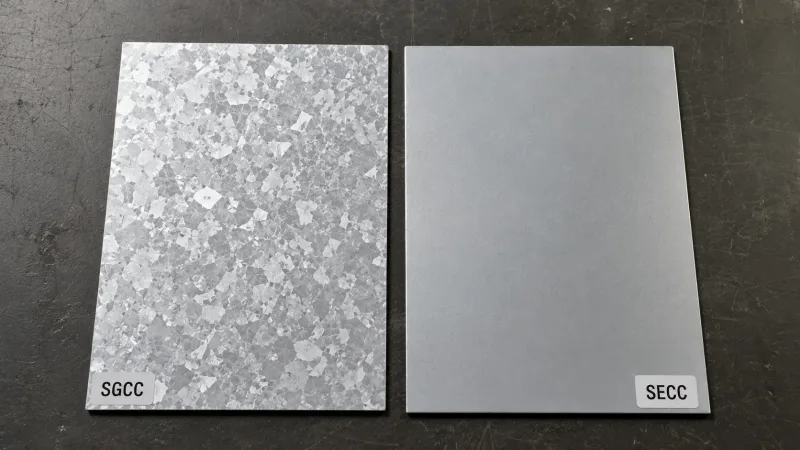
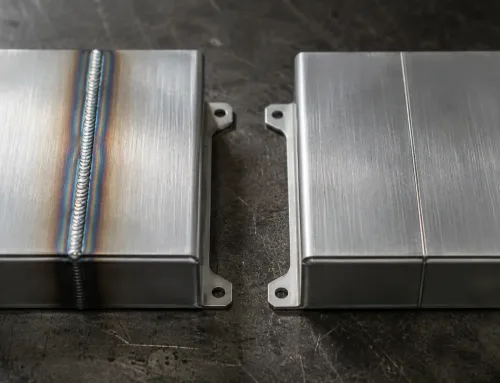
左:溶融亜鉛めっき鋼板(SGCC)は特徴的な亜鉛スパングル結晶模様を示します。右:電気亜鉛めっき鋼板(SECC)は冷延鋼板に似た平滑で均一な表面を持ちます。2つの皮膜は厚さが約10倍異なります。.
耐食性:各材料がどのように筐体を保護するか
ステンレス鋼と亜鉛めっき鋼は、まったく異なる腐食保護メカニズムに依存しています。これらのメカニズムは、各材料が最も適する環境を直接決定します。.
ステンレス鋼は、いわゆる 材料自体に備わった保護. を提供します。クロムは鋼全体に存在し、酸化クロム不動態皮膜は材料自体から形成されます。酸素が利用可能である限り、不動態層は表面を保護し続けることができます。.
理論的には、ステンレス鋼の耐食使用寿命は、主に材料が腐食性媒体に貫通されるかどうかに依存します。ほとんどの従来環境では、これは極めて長い使用寿命を意味します。.
筐体用途向けの304系ステンレス鋼 は、多くの大気環境や弱酸性・弱アルカリ性条件に耐えることができます。. モリブデン含有316系ステンレス鋼 は、沿岸部、化学施設、海洋プラットフォームなど、塩化物含有環境において304よりも優れた性能を発揮します。.
亜鉛めっき鋼は 消耗型保護. を提供します。その亜鉛層は時間の経過とともに徐々に消耗され、通常の大気環境では一般的に年間約1~2 μmの速度で消耗されます。.
溶融亜鉛めっき皮膜は、一般的な屋外環境で通常10~25年の保護を提供できます。同じ条件下では、電気亜鉛めっき皮膜はわずか1~3年しか持続しない場合があります。亜鉛層が完全に消耗されると、下地の炭素鋼基材は急速に腐食し錆び始める可能性があります。.
塩水噴霧試験は有用な定量的参考値を提供します。一般的に引用される業界試験データに基づくと:
- 溶融亜鉛めっき皮膜は、中性塩水噴霧試験(NSS)で一般に500~1,000時間、赤錆なしを達成できます。.
- 電気亜鉛めっき皮膜は通常、約100~300時間を達成します。.
- SUS304ステンレス鋼は1,000時間を超えることができます。.
これらの数値は、材料選定時の参考値として使用できます。ただし、実際の使用環境は標準化された塩水噴霧試験よりも複雑です。温度、湿度、化学物質曝露、その他の使用条件も評価する必要があります。.
簡単な選定まとめ
- 乾燥した屋内環境: 亜鉛めっき鋼板、特に電気亜鉛めっきSECCで一般的に十分です。.
- 一般的な屋外環境: 溶融亜鉛めっき鋼板は一般的に最も経済的な選択肢の一つです 屋外用途向け板金材料.
- 沿岸部、高湿度、化学薬品、または食品グレードの環境: ステンレス鋼が通常はより良い選択です。.
コスト比較:材料価格だけではない
ステンレス鋼と亜鉛めっき鋼板を比較する際、多くの購買担当者はまず材料価格に注目します。これは妥当ですが、全体像を示すものではありません。両材料の真のコスト差は、複数の観点から評価する必要があります。.
原材料コスト
亜鉛めっき鋼板はステンレス鋼よりも大幅に安価です。.
一般的な筐体板厚範囲である1~2 mmを基準とすると、亜鉛めっき鋼板の原材料コストはSUS304ステンレス鋼よりも一般的に40~60%低くなります。これが、亜鉛めっき鋼板が筐体製造に広く使用される主な理由の一つです。.
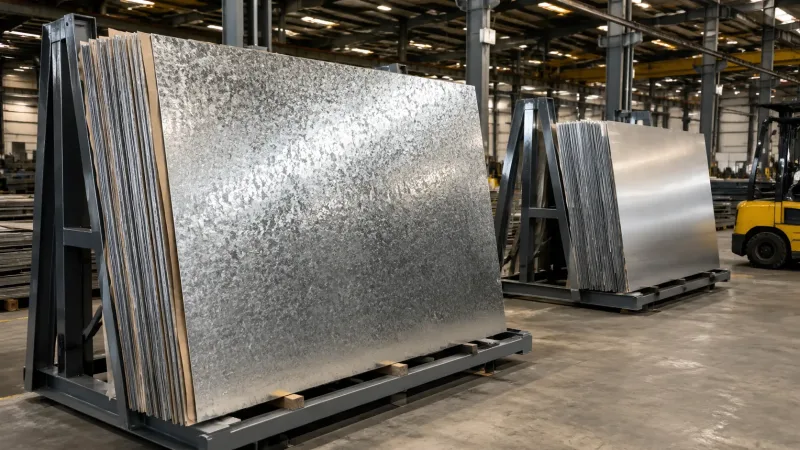
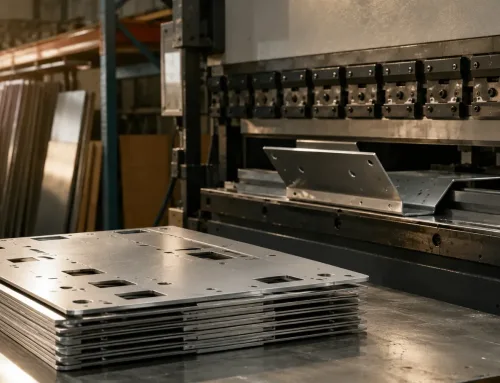
板金加工施設における原材料在庫 — ステンレス鋼板(奥)は、同等の板厚で亜鉛めっき鋼板(手前)よりも約40~60%高コストであり、この差が多くの筐体材料の選択を左右します。.
実際の価格は、亜鉛めっき付着量、ステンレス鋼のグレード、原材料市場の状況によって変動します。.
加工コスト
ステンレス鋼は亜鉛めっき鋼板よりも加工コストが高くなります。.
ステンレス鋼は加工硬化が急速に進行するため、曲げ加工にはより高い機械トンネージが必要です。レーザー切断ではアシストガスの消費量が増え、切断速度は一般的に亜鉛めっき鋼板よりも約20~30%遅くなります。.
同一構造の筐体の場合、ステンレス鋼は複数の加工段階において加工コストが高くなります。.
亜鉛めっき鋼板の加工特性は、一般的な冷延鋼板に比較的近いです。ほとんどの場合、標準的な加工パラメータをほとんど、あるいはまったく調整することなく加工できます。.
しかし、亜鉛めっき鋼板には見落とされがちな隠れたコストが一つあります。それは溶接です。.
筐体設計に連続溶接やシール溶接が含まれる場合、亜鉛めっき鋼板では三つの追加コストが発生します。.
亜鉛めっきの焼失
溶接時に発生する高温により、溶接部周辺の亜鉛めっきが完全に焼失し、亜鉛保護のない露出領域が残ります。.
溶接後、この領域には二次防食処理が必要であり、通常は防錆塗料の塗布によって行われます。この処理を行わない場合、溶接部は筐体で最初に錆びる部分となる可能性が高いです。.
溶接ヒュームと安全コスト
高温下で亜鉛が蒸発し、酸化亜鉛ヒュームを発生させ、溶接作業者に重大な健康リスクをもたらします。.
亜鉛めっき部品を溶接する工場では、強制換気システムと適切な個人保護具の使用が必須です。これらの要件は、安全な加工環境を維持するためのコストを増加させます。.
溶接パラメータの調整
亜鉛めっき鋼板を溶接する場合、亜鉛めっきの損傷範囲を低減するために溶接電流と溶接速度を調整する必要があります。.
これらの調整により溶接時間が増加し、全体的な溶接効率が低下します。.
筐体設計で溶接が不要、またはスポット溶接が少数のみの場合は、亜鉛めっき鋼板が明確なコスト優位性を持ちます。製品に広範囲の連続溶接が必要な場合は、一般的にステンレス鋼の方が適した選択肢です。.
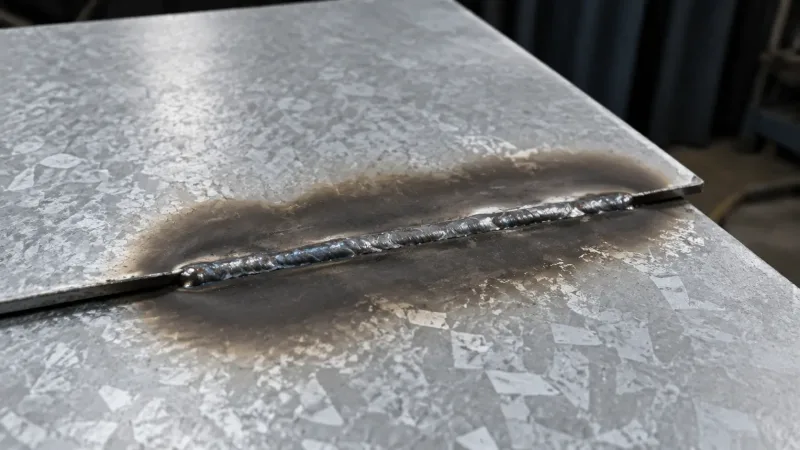
亜鉛めっき鋼板の溶接継手 — 溶接熱により溶接ビード周辺の広い範囲で亜鉛めっきが完全に焼失し、裸の炭素鋼が露出しており、腐食保護を回復するには二次防錆処理が必要です。.
表面処理も総コスト計算に含める必要があります。金属筐体製造で一般的に使用される三つの材料と表面処理の組み合わせは、以下のようにランク付けできます:
| オプション | 材料 | 表面処理 | 総合コスト |
|---|---|---|---|
| オプションA | 冷延鋼板(SPCC) | 酸洗またはリン酸塩処理を含む前処理、および粉体塗装 | 最低:材料は安価だが、より多くの前処理工程が必要 |
| オプションB | 亜鉛めっき鋼板(SGCC/SECC) | 軽度の前処理と粉体塗装、または追加塗装なし | 中程度:材料コストはやや高いが、前処理工程が少ない |
| オプションC | ステンレス鋼(SUS304) | ヘアライン加工または不動態化処理、通常は塗装なし | 最高:材料は高価だが、塗装の省略により仕上げコストを削減可能 |
エンジニアは設計段階で表面処理計画を確認し、材料選定と併せて評価する必要があります。材料が既に選定された後にのみ表面処理を検討すべきではありません。なぜなら、この二つの決定は互いに直接影響し合うからです。.
表面処理と塗装の適合性
亜鉛めっき鋼板への塗装には適切な前処理が必要
溶融亜鉛めっき鋼板(SGCC)は、目に見える亜鉛スパングル模様があり、表面粗さが比較的高いです。これにより 亜鉛めっき鋼板筐体に塗布される粉体塗装の 機械的密着性が良好になります。ただし、長期使用時の塗膜剥離を防ぐため、粉体塗装前の前処理が依然として推奨されます。.
電気亜鉛めっき鋼板(SECC)は、より滑らかな表面を持つため、機械的密着性が低くなります。信頼性の高い塗膜密着性を得るには、通常、専用のエッチングプライマーまたはリン酸塩処理が必要です。.
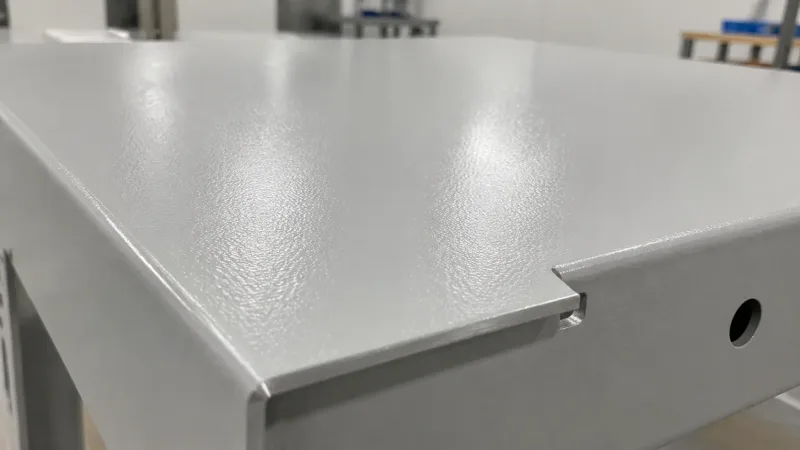
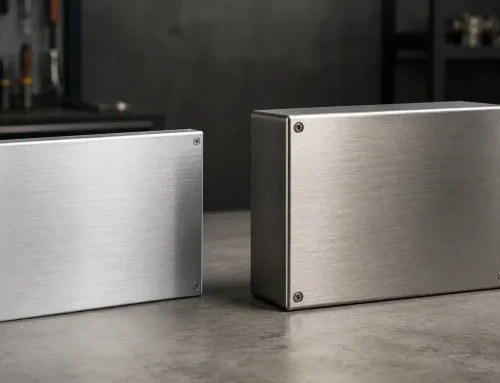
特徴的な滑らかで均一なセミグロス仕上げを示す粉体塗装板金パネル — 粉体塗装は、屋外で使用される亜鉛めっき鋼板および炭素鋼筐体の最も一般的な表面処理であり、60~120 μmの保護ポリマー皮膜を付加します。.
ステンレス鋼は通常、塗装が不要
ステンレス鋼は既に高い耐食性と美しい外観を備えています。一般的な表面仕上げには、ヘアライン加工、鏡面研磨、不動態化処理があります。.
高品質な外観が求められる製品では、ヘアライン加工ステンレス鋼を追加塗装なしで最終表面として使用できます。.
強度、重量、機械的特性
板金筐体において、ステンレス鋼と亜鉛めっき鋼板の強度および重量の差は、一般的に顕著ではありません。.
- SUS304ステンレス鋼の降伏強度は約205~215 MPa、引張強度は約520 MPaです。.
- 亜鉛めっき鋼板の母材は、一般的に降伏強度が約140~280 MPaであり、冷延状態と焼鈍プロセスによって異なります。.
両材料の密度も非常に似ています:
- ステンレス鋼:約7.93 g/cm³
- 亜鉛めっき鋼板:約7.85 g/cm³
同じ板厚では、重量差は実質的に無視できます。.
しかし、筐体の構造設計に最も大きな影響を与える要因は材料そのものではなく、選択する板厚です。.
多くの電気筐体や産業用キャビネットは、構造強度要件を満たすために1~2 mmの板金で十分です。筐体がより大きな荷重に耐える必要がある場合は、補強リブを追加するか、より厚い板金を使用して剛性を高めるべきです。.
曲げ加工、製作、亜鉛皮膜の完全性
曲げ加工時の亜鉛皮膜の状態
筐体に使用される 溶融亜鉛めっき鋼板を 曲げ加工すると、曲げ部の外側の亜鉛皮膜に引張応力が作用します。内側の曲げ半径が小さすぎると、亜鉛層が曲げ部の外側に沿って割れたり剥離したりする可能性があります。.
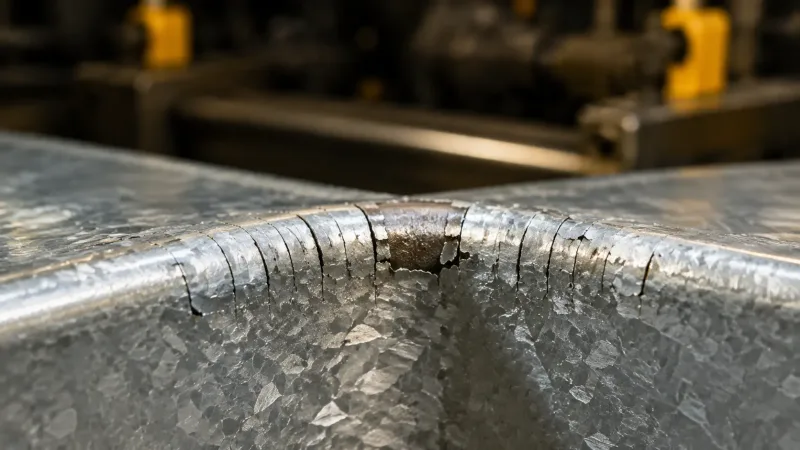
溶融亜鉛めっき鋼板のタイトな曲げ部の外面 — 曲げ半径が小さすぎると、引張応力により亜鉛皮膜に目視可能なマイクロクラックや剥離が発生し、曲げ部の長期防食性能が損なわれる可能性があります。.
当社のエンジニアリング推奨は、亜鉛皮膜への引張損傷を低減するために、内側曲げ半径を板厚の少なくとも1.5倍にすることです。.
部品構造上、より小さな曲げ半径が必要な場合は、曲げ領域の局所的な亜鉛除去を検討し、曲げ加工後に防食タッチアップを行うことができます。.
ステンレス鋼の加工硬化とスプリングバック
ステンレス鋼に関連する主な加工上の課題は、加工硬化とスプリングバックです。.
ステンレス鋼は冷間加工中に急速に硬化し、曲げのスプリングバック角度は炭素鋼よりも約1°~2°大きくなります。そのため、曲げ加工時に角度補正が必要です。.
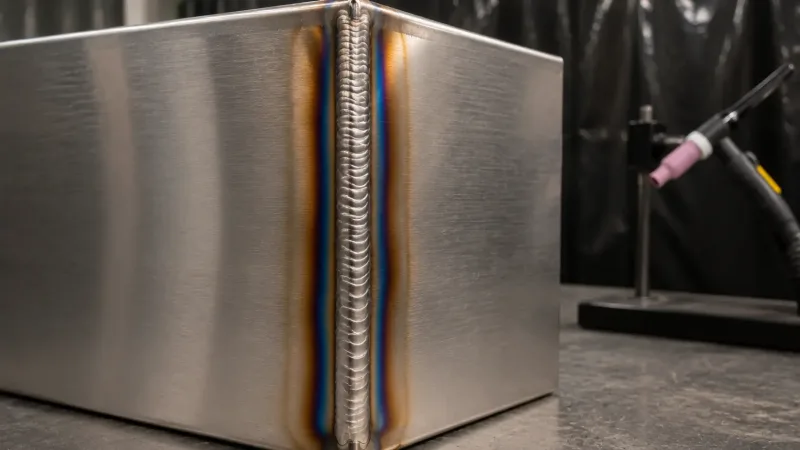
ステンレス鋼筐体パネルのTIG溶接ビード — ステンレス鋼はきれいに溶接できますが、慎重な熱管理が必要です。溶接部付近の麦わら色の熱変色は、クロム酸化物層が熱の影響を受けたことを示しており、後工程で不動態化処理を行うべきです。.
用途別の適合性:各筐体にはどの材料を使用すべきか?
屋内および管理された環境
例としては、サーバーキャビネット、配電ボックス、制御盤、屋内計器用筐体などがあります。.
電気亜鉛めっき鋼板(SECC)に粉体塗装を推奨します。.
屋内の温度・湿度条件は一般に安定しているため、亜鉛めっき鋼板の耐食性は通常十分です。粉体塗装により、ステンレス鋼よりも大幅に低いコストで高品質な外観の筐体を実現できます。.
ヘアライン仕上げのステンレス鋼に似た外観が必要な場合は、テクスチャー粉体塗装を施した溶融亜鉛めっきSGCCも選択できます。.
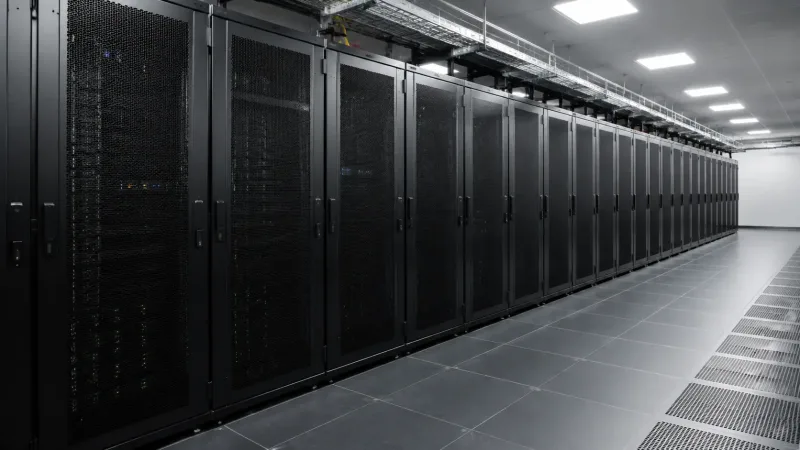
空調管理されたデータセンター内の屋内サーバー筐体 — 安定した屋内環境では、電気亜鉛めっき鋼板(SECC)に粉体塗装を施すことで、ステンレス鋼よりも大幅に低いコストで十分な防食性能が得られます。.
一般的な屋外環境
例としては、通信キャビネット、セキュリティ監視ボックス、, カスタム屋外制御ボックス筐体, 、およびIoT機器筐体などがあります。.
溶融亜鉛めっき鋼板(SGCC)に粉体塗装を推奨します。.
溶融亜鉛めっき皮膜が初期の防食を提供し、粉体塗装が第二の保護層を追加します。一般的な環境では、この組み合わせにより15~25年の有効な保護が可能です。.
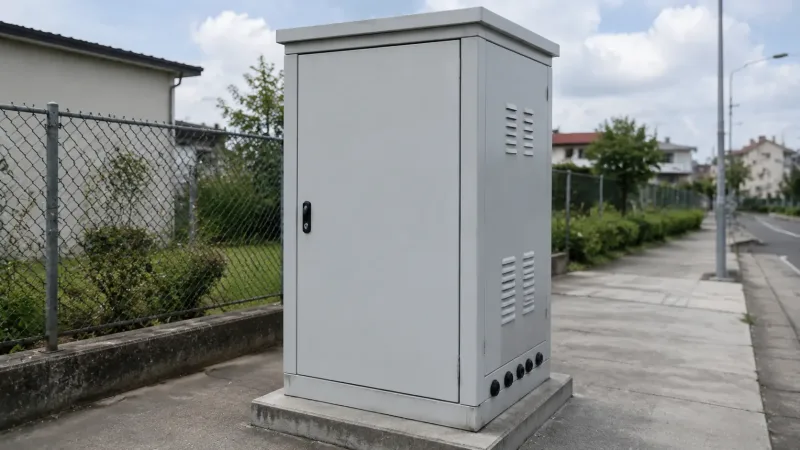
溶融亜鉛めっき鋼板に粉体塗装を施した一般的な屋外通信キャビネット — この二重層保護システムは、標準的な屋外環境で15~25年の有効な使用が可能です。.
沿岸、高湿度、または化学環境
例としては、海辺施設、沿岸通信基地局、化学プラントで使用される制御ボックスなどがあります。.
SUS304またはSUS316ステンレス鋼を推奨します。.
沿岸環境は塩分濃度が高く、通常の亜鉛めっき鋼板の使用寿命を大幅に短縮する可能性があります。SUS304は中程度の塩分環境に対応でき、SUS316は厳しい海洋環境や化学環境により適しています。.
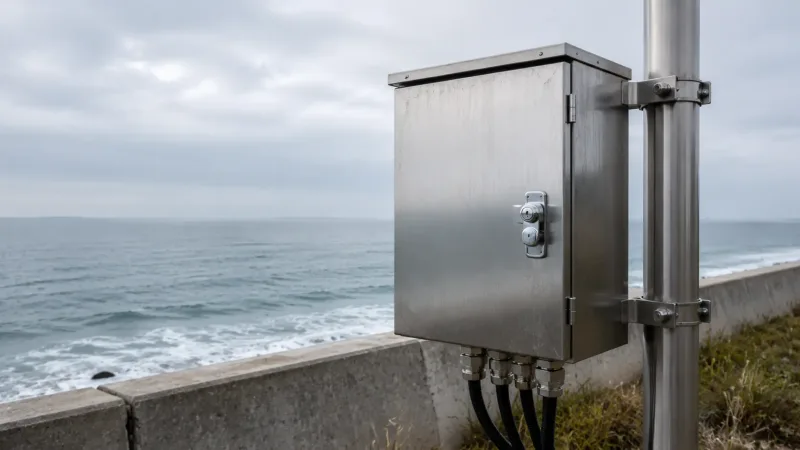
沿岸施設に設置されたSUS316ステンレス鋼筐体 — ステンレス鋼は、亜鉛めっき鋼板を急速に劣化させる塩化物誘起の孔食に耐えるため、海辺や高塩分環境に推奨される材料です。.
食品、医薬品、衛生用途
例としては、食品加工設備の筐体、医薬品設備のハウジング、クリーンルーム設備などがあります。.
これらの用途ではSUS304またはSUS316ステンレス鋼を使用する必要があります。.
亜鉛皮膜は酸性またはアルカリ性環境で急速に消耗し、亜鉛イオンが食品や医薬品を汚染する可能性があるため、亜鉛めっき鋼板は衛生基準に適していません。.
ステンレス鋼は滑らかで清掃しやすく、耐食性のある表面を有しており、これらの用途における標準的な選択です。.
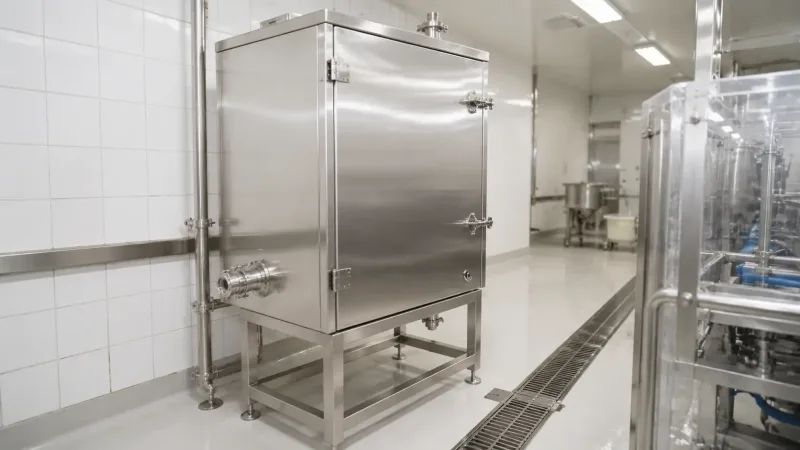
食品加工環境におけるSUS304ステンレス鋼設備筐体 — 滑らかで無孔質のステンレス表面は清掃が容易で、化学洗浄剤に耐性があり、食品に亜鉛イオンを溶出しないため、衛生用途における必須の選択です。.
クイック材料選定表:
| 使用環境 | 推奨材料 | 推奨表面処理 | 中性塩水噴霧試験目標 | 相対コスト |
|---|---|---|---|---|
| 屋内または管理された環境 | SECC、電気亜鉛めっき鋼板 | 粉体塗装 | 100~300時間 | 低 |
| 外観要件がより高い屋内環境 | SGCC、溶融亜鉛めっき鋼板 | テクスチャー粉体塗装 | 500~800時間 | 低~中 |
| 一般的な屋外環境 | SGCC、溶融亜鉛めっき鋼板 | 粉体塗装 | 500~1,000時間 | 中 |
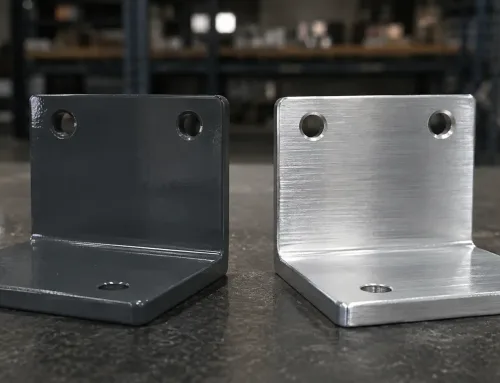
| 海岸または高湿度環境 | SUS304 | ブラッシングまたは不動態化 | 1,000時間以上 | 中〜高 |
| 化学薬品または海洋環境 | SUS316 | ブラッシングまたは不動態化 | 1,500時間以上 | 高 |
| 食品または医薬品用途 | SUS304またはSUS316 | 電解研磨または不動態化 | 1,000時間以上 | 高 |
SR-MFGがお客様の筐体プロジェクトをどのように支援するか
SR-MFGは提供します 筐体プロジェクト向けのカスタム板金加工、図面レビューから量産および納品まで。
ステンレス鋼または亜鉛めっき鋼板のいずれを選択する場合でも、当社のエンジニアリングチームは見積段階で材料選定の推奨事項と製造設計(DFM)に関するフィードバックを提供できます。
これには、曲げ半径の最適化、溶接計画の評価、表面処理の推奨、および図面に対する標準化された材料指示の提案が含まれます。これらのレビューは通常、RFQ段階で完了でき、正式発注前に製造リスクを特定・排除するのに役立ちます。
SR-MFGは、レーザー切断、CNC曲げ、TIGおよびMIG/MAG溶接、セルフクリンチング、タップ加工、粉体塗装、ブラッシング、不動態化を含む、板金加工プロセスの完全なラインナップを提供しています。
安定した量産が必要なプロジェクトでは、入荷材料検査、工程内検査、出荷検査を実施し、すべての生産バッチの材料、寸法、表面品質がお客様の図面仕様および受入基準に適合することを保証します。
筐体材料の評価中またはRFQの提出を準備中の方は、CADファイルをお送りください。使用環境、構造要件、プロジェクト予算に基づいて、的を絞った材料の推奨と完全な見積を提供いたします。