板金レーザーカット加工サービスを提供するサプライヤーを検索すると、数百件の検索結果が表示されます。即時見積もりプラットフォーム、従来の加工工場、海外メーカーなどです。どのウェブサイトも似たような見た目で、材料が掲載され、サービスが説明され、「見積りを依頼」ボタンがあります。しかし、実際に受け取る部品、待つリードタイム、そして支払う費用は、選択するサプライヤーのタイプによって大きく異なります。
違いは、誰が最も優れたマーケティングを行っているかではありません。どのサプライヤーモデルがあなたの部品設計、生産量、材料、品質要件に合致するかです。本ガイドでは、カスタム板金部品にとって実際に重要な観点に基づいてレーザーカットサプライヤーを評価するためのフレームワークを提供します。
サプライヤー選定が設計よりも重要な理由
優れた設計の部品であっても、サプライヤーが必要な公差を維持できない、使用する材料を扱っていない、または完成品を納品するために必要な二次加工(曲げ、溶接、表面仕上げ)を保有していない場合、製造段階で失敗する可能性があります。選択するサプライヤーは、以下を決定します:
- 見積り上のリードタイムが現実的か、楽観的か
- 提示された価格が切断のみを対象とするのか、部品に必要なすべての作業を含むのか
- 完成品の部品を受け取るのか、別の場所で組立が必要な平板部品の束を受け取るのか
同じ図面を3社の異なるサプライヤーに送付しても、提示される価格、納期、そして「完成品」の定義に関する前提条件が、それぞれ異なる場合があります。サプライヤーの種類を理解し、それぞれの得意分野と不得意分野を把握することが、安定した品質と一貫性のある結果を得るための第一歩です。
レーザー切断サプライヤーの3つのタイプ — それぞれが適するケース
レーザー切断加工のサプライヤーは、主に3つのタイプに分類されます。それぞれの事業形態には強みがある一方で、対応が難しい領域もあります。最適なサプライヤーの選択は、部品の特性、希望納期、必要な技術サポートの程度によって異なります。
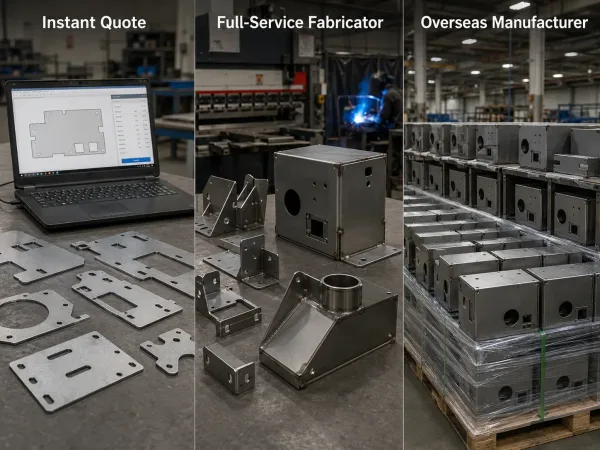
適切なサプライヤーモデルは、部品の複雑さ、生産量、リードタイム、必要なエンジニアリングサポートによって決まります。
インスタント見積プラットフォーム
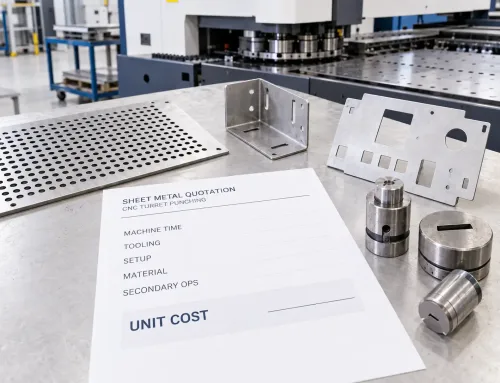
これらは、CADファイルをアップロードし、材料と数量を選択すると、数分以内に価格が提示されるオンラインサービスです。形状、材料、カット長に基づいてコストを計算する自動見積エンジンを使用しています。部品は最短1〜3営業日で出荷されます。
- 最適な用途:単純な2Dプロファイル部品、フラットブラケット、プレート、筐体 — カットと最小限の二次加工のみが必要な部品
- 強み:スピード、価格の透明性、繰り返し注文時の低摩擦
- 制限事項: DFMフィードバックが限定的またはなし。自動見積もりは、実現不可能な曲げ半径や公差指定の欠落などの設計上の問題を検出しません。二次加工(溶接、複雑な成形、金具の圧入)は利用できない場合、または外部委託される場合があります
- 一般的な数量: 1~500個; 数量が増えると単価は大幅に下がりますが、プラットフォームは専用の生産ロットに対応していない場合があります
フルサービス板金ファブリケーター
これらは、ワンストップの板金製造を提供する製造工場です。レーザーカット、曲げ、溶接、表面仕上げ、組立を一貫して自社で行います。見積もりは自動エンジンではなく、エンジニアリングレビューを通じて行われます。担当者が図面を確認し、不明点を質問した上で、製造工程全体を考慮した見積もりを提供します。
- 最適な用途: 複合工程の部品(切断+曲げ+溶接+仕上げ)、アセンブリ、厳寸公差部品、DFM入力を必要とする部品
- 強み: エンジニアリングサポート、複数工程にわたるプロセス管理、製造工程全体を通じた公差維持能力
- 制限事項: 見積もり回答までの期間が長い(1~5営業日)、最低注文金額が高い、単純な平面部品ではコスト競争力に欠ける場合がある
- 一般的な数量: 10~10,000+個; 多くのメーカーが試作と量産の両方に対応
海外メーカー
中国、インド、トルコなどの国のメーカーで、レーザー切断およびフルファブリケーションサービスを提供し、多くの場合、大幅に低い単価で対応します。コミュニケーションはメール、オンラインポータル、またはソーシングエージェントを通じて行われます。
- 最適な用途: 単価が主要な決定要因であり、納期に配送時間を確保できる中~大量生産
- 強み: 大数量でのコスト優位性、幅広い材料と工程へのアクセス、拡張可能な生産能力
- 制限事項: リードタイムが長い(配送込みで通常2~6週間)、タイムゾーンをまたぐコミュニケーションの遅延、部品が仕様外で到着した場合の手直しコストが高い。DFMフィードバックは明示的に依頼しない限り限定的な場合があります
- 一般的な数量: 100~100,000+個; 一部の海外メーカーは小ロットにも対応しますが、価格競争力は低くなります
| サプライヤータイプ | 標準リードタイム | 最適ロットサイズ | DFMサポート | 価格モデル | 最適 |
|---|---|---|---|---|---|
| インスタント見積プラットフォーム | 1–3営業日 | 1–500個 | 最小限~なし | 自動化、部品ごと | シンプルなフラット部品、短納期 |
| フルサービスファブリケーター | 1–3週間 | 10–10,000+個 | エンジニアリングレビュー込み | プロジェクトごとの見積 | マルチプロセス部品、厳しい公差 |
| 海外メーカー | 3–8週間(配送込み) | 100–100,000+個 | 変動制;明示的に要求が必要 | プロジェクトごとの見積、単価低減 | 大量生産、コスト重視 |
レーザー切断サプライヤーを評価する7つの基準
プロジェクトに合ったサプライヤータイプがわかったら、そのカテゴリー内で以下の基準を使って選択肢を比較してください。
材料と板厚範囲
すべてのサプライヤーがすべての材料を扱っているわけではありません。一般的な材料 — 冷間圧延鋼板(CRS)、304ステンレス鋼、5052および6061アルミニウム — は広く入手可能です。あまり一般的でない材料 — 銅、チタン、厚肉ステンレス鋼、特殊合金 — は調達が必要になることがあり、リードタイムとコストが増加します。
RFQを送信する前に、サプライヤーが必要な厚さの材料を在庫している(または調達できる)ことを確認してください。「アルミニウム」と記載していても、6061の厚さが3 mmまでしか扱っていないサプライヤーは、追加の調達なしには6 mmの板から部品を製造できません。
公差と切断品質
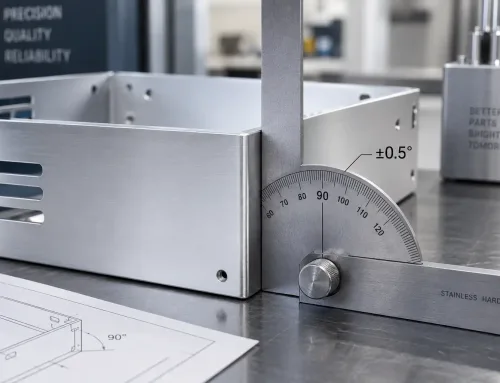
レーザーカットの公差は、機械、材料、および厚さによって異なります。シートメタルの標準的なレーザーカット公差は、通常、切断領域内の形状で±0.1 mm(±0.004″)です。より厳しい公差 — ±0.05 mm以下 — も実現可能ですが、切断速度の低下、機械の校正精度の向上、そして多くの場合二次仕上げが必要です。
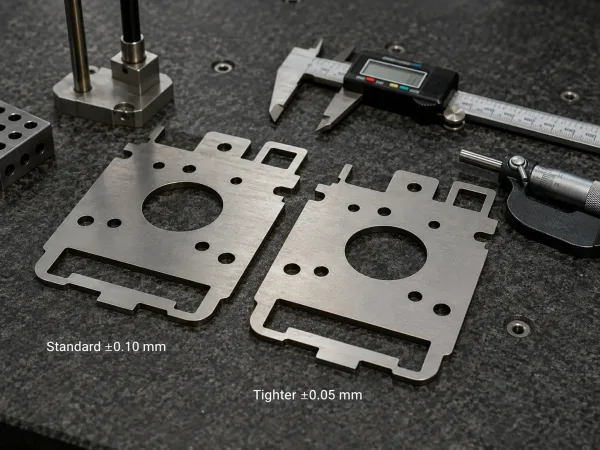
レーザーカットの公差は、サプライヤーが量産で一貫して保証できる内容で評価すべきです。
候補となるサプライヤーには、機械が理論的に達成可能な精度ではなく、保証する公差を確認してください。±0.1 mm標準、±0.05 mm要求時に応じてと提示するサプライヤーは、単に「高精度」とだけ言うサプライヤーよりも透明性があります。“
二次加工
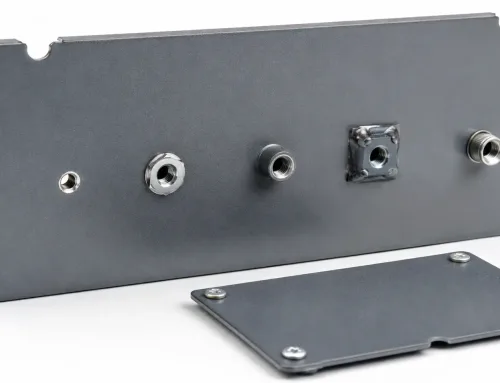
部品に曲げ、溶接、タップ加工、金具圧入、または表面仕上げが必要な場合は、サプライヤーがこれらの作業を社内で実施できるか確認してください。曲げと溶接が必要なレーザーカットの平板部品には、切断と粉体塗装のみで済む平板部品とは異なるサプライヤーが必要です。
外注による二次加工は、リードタイムを延ばし、取扱いによる損傷のリスクを高め、責任の所在に空白を生じさせます。完成品が仕様を満たさない場合 — レーザーカット業者は曲げ業者のせいにし、曲げ業者は粉体塗装業者のせいにします。工程全体を管理するフルサービスのファブリケーターの方が責任の所在が明確で、多くの場合より迅速です。
リードタイムと柔軟性
標準リードタイムは業者のタイプと作業負荷によって異なります。即時見積プラットフォームは、カット加工に1〜3日を謳っています。フルサービスの加工業者は、通常、加工部品に1〜3週間を見積もります。海外メーカーは輸送込みで2〜6週間を見積もります。
標準リードタイムよりも重要なのは、部品をより早く必要とした場合に何が起こるかです。サプライヤーが特急対応を提供しているかどうか、またその追加料金がいくらかを確認してください。2週間のリードタイムを30%の追加料金で5日に短縮できるサプライヤーは、3日を約束しながら一貫して10日で納品するサプライヤーよりも価値があります。
DFMとエンジニアリングサポート
板金DFMレビューは、図面通りに正確に作るサプライヤーと、設計が不必要にコストがかかったり、生産で失敗する可能性を教えてくれるサプライヤーとの違いです。DFMの提案には、割れを避けるためのより大きな曲げ半径の提案、エッジに近すぎる穴の指摘、溶接性向上のための材料変更の推奨などが含まれます。
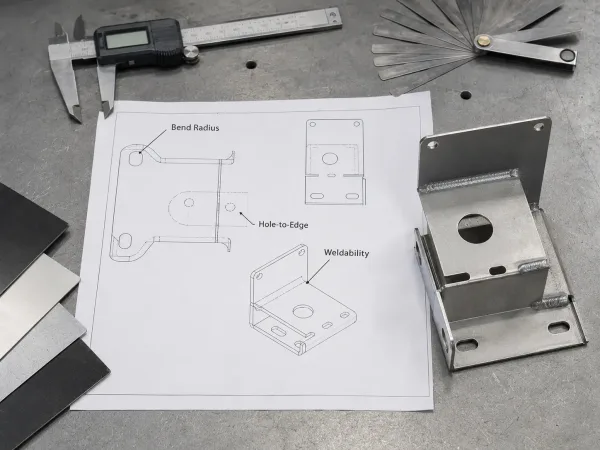
DFMレビューは、曲げ半径、穴の配置、溶接性などの製造上のリスクを生産開始前に特定します。
すべてのプロジェクトにDFMレビューが必要なわけではありません。標準公差の単純な平面部品は、そのまま生産に進むことができます。しかし、厳しい公差、複雑な曲げ、溶接部、または重要な嵌合要件を持つ部品については、生産前のDFMフィードバックが手直しコストと遅延を削減します。
品質システムと認証
ISO 9001認証は、品質マネジメントシステムを備えていると主張するあらゆるサプライヤーの基本要件です。業界固有の認証、すなわち航空宇宙向けのAS9100、医療向けのISO 13485、自動車向けのIATF 16949は、部品が規制産業向けである場合に重要です。
認証だけでなく、サプライヤーが製造品質要件をどのように定義し、管理しているかを確認してください。受入材料の検証、工程内検査、最終検査が含まれます。初品測定を行い検査記録を維持するサプライヤーは、目視検査のみに頼るサプライヤーよりも信頼性が高いと言えます。
コミュニケーションと見積プロセス
見積プロセスは、サプライヤーの仕事の進め方を明らかにします。適切な確認事項 — 材料グレードの確認、公差要件、表面仕上げ仕様 — を尋ねる迅速で明確な見積は、細部に注意を払うサプライヤーの兆候です。2時間で届くのに公差や表面仕上げに一切言及がない見積は、自らの想定に基づいて部品を出荷するサプライヤーです。
ファイル形式のサポートも重要です。エンジニアリングチームがSolidWorksで作業し、サプライヤーがDXFファイルのみを受け付ける場合、変換ステップが追加され、データ損失のリスクが生じます。STEPファイルは3Dジオメトリを保持し、複雑な部品に最も安全な形式です。DXFとDWGはフラットな2Dプロファイルに適しています。
部品設計が適切なサプライヤータイプを示す方法
上記の7つの基準は、あらゆるサプライヤーの評価に役立ちます。しかし、部品自体が選択肢を絞り込みます。
単純な2Dプロファイル部品
曲げや溶接のない平板ブラケット、プレート、パネル、筐体は最も調達が容易な部品です。インスタント見積プラットフォームはこれらを効率的に処理します — ファイルをアップロードし、材料を選び、価格を取得し、数日で部品を受け取ります。平板レーザー切断プレートにフルサービスファブリケーターの割増を払う理由はほとんどありません。
マルチプロセスアセンブリ
カット、曲げ、溶接、金具圧入、仕上げが必要な部品には、フルサービスの加工業者が必要です。これらの作業を複数のサプライヤーに分割すると、調整のオーバーヘッドが発生し、寸法公差累積誤差のリスクが高まります — 各引き渡しが新たな公差の要因を生み出します。
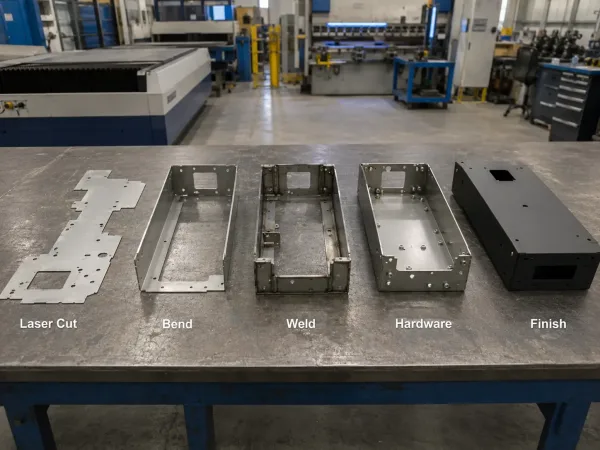
カット、曲げ、溶接、金具取付、仕上げを1つの製造工程として管理する場合、複合工程の部品は管理が容易になります。
厳しい公差または特殊材料の部品
公差が±0.1 mmより厳しい部品、または銅、チタン、厚肉ステンレス鋼などの材料で作られた部品には、実証された能力が必要です。すべてのレーザーカット加工業者が±0.05 mmを一貫して維持できるわけではなく、すべての工場が特殊材料を在庫しているわけでもありません。契約する前に能力を確認してください。
試作と量産
試作と量産では優先事項が異なります。試作では、スピードと柔軟性が最も重要です — デザインとフィットを検証するために、部品を迅速に入手する必要があります。量産では、一貫性とコスト管理が重要になります — 全ロットを初品に合わせる必要があります。
試作に優れたサプライヤーが量産規模に対応できているとは限りませんし、量産特化型のサプライヤーは小規模な試作注文に迅速に対応できない場合があります。両方を扱うサプライヤーもあれば、多くは専門特化しています。プロジェクト途中でサプライヤーを切り替えないよう、想定数量を事前に明確にしてください。
RFQを送付する前に準備すべきこと
受け取る見積書の品質は、提供する情報の品質に左右されます。不完全な図面はサプライヤーに推測を強いることになり — サプライヤーによって推測内容は異なります。
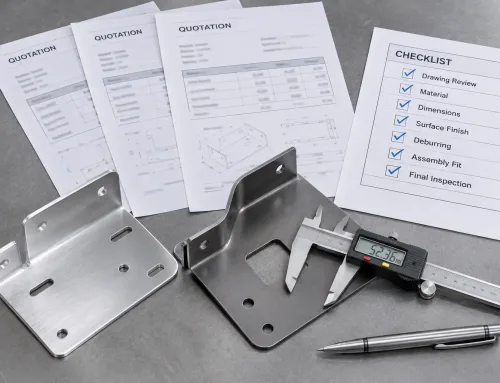
図面情報チェックリスト
RFQを送信する前に、板金加工図面およびRFQチェックリストを使用して、図面に以下が含まれていることを確認してください:
- 材質グレード:「鋼」では十分に具体的ではありません。「ASTM A36 CRS」や「304 ステンレス鋼」、「5052-H32 アルミニウム」を使用してください。“
- 板厚:公称厚さに加え、重要であれば公差も記載してください(例:1.5 mm ±0.05 mm)。
- 寸法公差:標準に基づく一般公差(例:ISO 2768-m)に加え、重要形状の公差は個別に指定してください。
- 表面仕上げ要件:「滑らか」や「マット」だけでなく、Ra値や光沢単位を指定してください。“
- 曲げ仕様:曲げ半径、角度、方向。外観面を指定してください。
- 溶接要件:溶接の種類、サイズ、位置。該当する場合は溶接標準を参照してください。
- 数量:試作と量産の両方が計画されている場合は、それらを含め、必要な正確な数量で見積もってください。
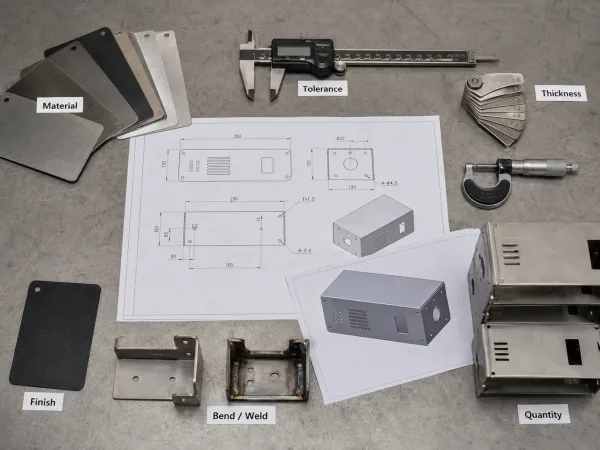
完全なRFQでは、材料、板厚、公差、表面処理、加工要件、数量を明確に定義する必要があります。
ファイル形式の互換性
STEPファイルは3D部品に最も安全な形式です — ソリッド形状を保持し、ほぼすべてのCAD/CAMシステムで読み取ることができます。DXFおよびDWGは、フラットな2Dプロファイルに適しています。PDF図面を唯一のソースファイルとして送信することは避けてください;自動見積やCNCプログラミングには使用できません。
不完全な図面が見積もりに与える影響
図面に公差が記載されていない場合、サプライヤーは自社標準を適用します — それは±0.5 mm(一般形状向け)であり、必要なものよりはるかに緩い場合があります。図面に表面仕上げが記載されていない場合、サプライヤーはバリ取りや仕上げのない切断ままの部品を出荷します。図面に材質グレードが記載されていない場合、サプライヤーは記述に合致する最も安価な選択肢を選びます。
いずれの場合も、より低い見積もりが提示されますが、その後で部品が要件を満たしていないことが判明します。事後の確認は、事前の明確化よりもコストがかかります。
レーザー切断サプライヤー選定時のよくある間違い
単価の安さだけで選ぶと、総所有コストが見落とされます。 部品あたり$0.50は安いものの、曲げ、仕上げ、組立を別々に管理する必要があるサプライヤーでは、調整時間、輸送、取扱い時の損傷のコストが、一貫生産のファブリケーターよりも高くなる可能性があります。
注文前に公差対応能力を確認しないのも、よくある間違いです。 ウェブサイトに「精密切断」と記載しているサプライヤーでも、±0.2 mmより厳しい公差を保証しない場合があります。部品に±0.05 mmが必要な場合は、マーケティング文言ではなく、書面での確認が必要です。
同じRFQ(見積依頼)を10社のサプライヤーに送付し、価格差の理由を評価せずに最も安い見積だけを選ぶことは、結果的にコスト増加を招く可能性があります。あるサプライヤーの見積価格が他社より40%も低い場合は、単純に好条件だと判断する前に、材料証明書、表面処理、検査、梱包など、見積範囲から除外されている項目がないか確認することが重要です。
試作から量産への切り替え時に、適格性確認プロセスを経ずにサプライヤーを変更すると、リスクが生じます。新しいサプライヤーは、これまでにあなたの部品を製造したことがありません。最初のロットでは、金具、治具、または工程パラメータの調整が必要になる場合があります。新しい量産サプライヤーを採用する際は、初品検査の時間とコストを予算に含めてください。
よくある質問
カスタム板金部品のDFMレビューを依頼する
次のRFQを送信する前に、図面の製造可能性レビューを検討してください。SR-MFGでは、カスタム板金部品の無料DFMレビューを提供しています。当社のエンジニアリングチームが、公差の実現可能性、材料の入手性、曲げ順序、潜在的なコスト要因について図面を確認します。図面をお送りいただければ、プロジェクトに最適なアプローチをご提案いたします。