なぜ「どちらが安いか?」は間違った問いなのか
エンジニアや調達チームは、スポット溶接とリベット締結のどちらが安いかとよく尋ねます。正直な答えは、「コスト」という言葉の意味次第です。
リベット1本のコストは数セントです。スポット溶接1点の電力消費も数セント分です。しかし、どちらの数字も、2枚の板金を接合する製造総コストについて有用な情報は提供しません。実際の費用は、それらの作業の周辺にあります。設備の減価償却、人件費、教育と認定、検査時間、手直し、不良、そしてそれぞれの選択が表面仕上げや最終組立などの後工程にどう波及するかです。
本記事では、両手法の完全なコスト構造を分解して説明し、一般的な前提ではなく、プロジェクト固有の要件に基づいて意思決定できるようにします。
スポット溶接のコストを左右する要因
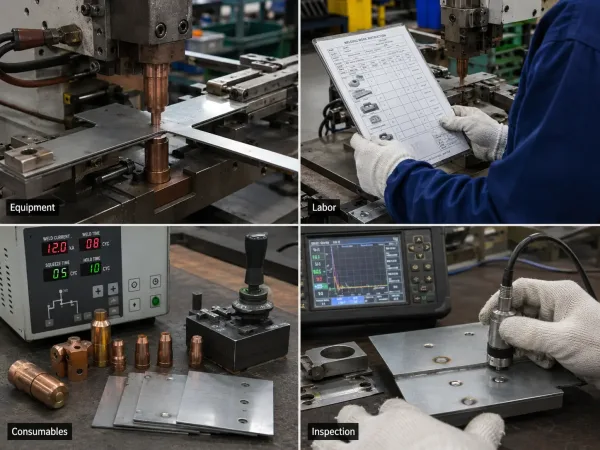
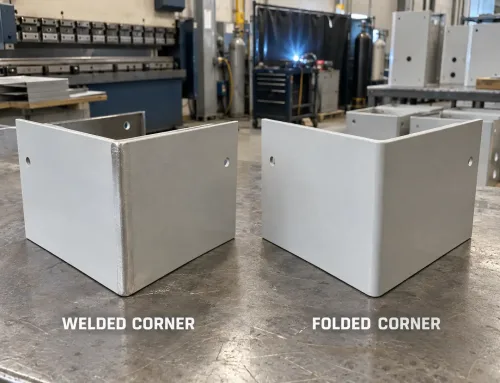
この画像は、設備、労務、消耗品、検査を含むスポット溶接の主要なコスト要素を示しています。
板金のスポット溶接は、電気抵抗を利用して2枚の金属板の界面に熱を発生させ、溶加材を使用せずに溶接します。同種金属に対しては高速で信頼性の高いプロセスですが、コスト構造は機械そのものだけでは決まりません。
設備と段取り
基本的な手動スポット溶接設備のコストは$500–$2,000です。ロボットアームを備えた自動化セルは$15,000程度から始まり、複雑さによっては$50,000を超えることもあります。他の接合方法と比較して金型コストは比較的低いものの、電極のメンテナンスにより継続的な費用が発生します。銅合金電極は使用により摩耗するため、定期的な修正または交換が必要で、通常は5,000–10,000溶接ごとに行います。
作業人員と資格認定
スポット溶接には、電極圧、電流設定、溶接時間のパラメータを理解した熟練オペレーターが必要です。多くの市場では、溶接工には特定の資格(自動車用板金の場合はAWS D8.1など)が必要で、取得と維持に費用がかかります。認定スポット溶接オペレーターの労務費は、一般の組立作業員よりも通常20–40%高いです。
消耗品
主な消耗品は電極、電力、そして場合によってはシールドガスです。電力コストは控えめですが、シールドガス(必要な場合)は$0.01–$0.05/溶接点が加算されます。10,000個の生産ロットでは、これらの消耗品が無視できないコスト項目として積み上がり、見積時に過小評価されがちです。
検査と品質管理
スポット溶接の板金検査計画には、スパッタ、圧痕、ナゲット径の外観検査が含まれる場合があります。一方、構造用途では、破壊試験(剥離試験やたがね試験)または超音波検査が必要になることがよくあります。超音波検査1回の費用は溶接点あたり$2~$5になることがあります。部品に20箇所の溶接点がある場合、検査だけで部品1個あたり$40~$100となり、「溶接点あたり数セント」という比較では見落としやすい費用です。
リベット締結のコストを左右する要因
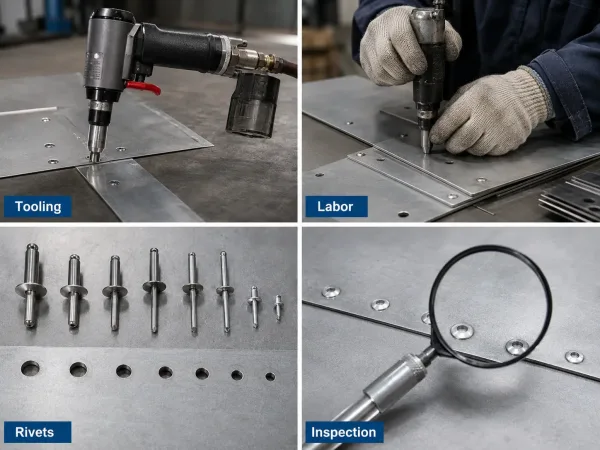
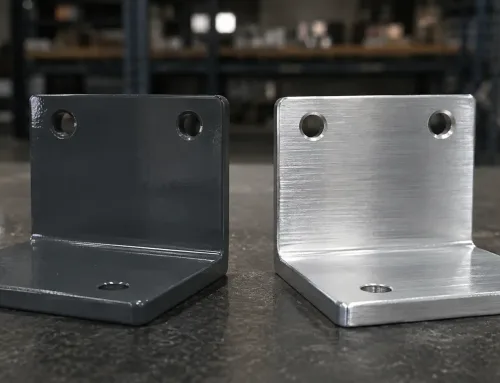
この画像は、リベット接合の主要なコスト要素(工具、労務、リベット、検査)を説明しています。
リベットによる板金組立は、リベット本体を変形させて永久接合を形成することでシートを接合する機械的ファスナーを使用します。このプロセスはシンプルで加熱を必要としませんが、コスト構造には独自の複雑さがあります。
設備・治工具費
手動リベッティング工具は、ハンドリベッターで$20–$100かかり、空圧式または油圧式システムは$200–$2,000かかります。設備投資はスポット溶接より大幅に低く、リベット接合が安価な選択肢と見なされがちな理由の一つです。ただし、設計で穴あけが必要な場合は、ドリルビット、治具、穴バリ取り工具のコストを合計に加えてください。
労働力とトレーニング
リベット接合は専門的な訓練が少なくて済みます。オペレーターは数週間ではなく数時間で基本を習得できます。これにより時間あたりの労務費は下がりますが、リベット接合は1接合あたりの作業がスポット溶接より遅いことがよくあります。15箇所の接合点を持つ部品では、総労務時間が15箇所のスポット溶接の時間を超える場合があり、低い時間単価を部分的に相殺します。
消耗品
主な消耗品はリベット自体です。標準的なアルミニウム製ポップリベットは$0.02–$0.10/個で、構造用ブラインドリベットは$0.15–$0.50/個かかることがあります。ドリルビットは摩耗するため、定期的な交換が必要です。部品あたりのリベットコストは予測可能で計算しやすく、予算管理は容易ですが、ゼロではなく、接合部の数に比例して増加します。
検査と品質管理
リベットの検査は主に目視および機械的検査で、正しくセットされているか、マンドレルが保持されているか、接合部の締まりを確認します。これはスポット溶接の検査より簡単で安価で、通常$0.50–$2.00/接合部です。構造用途では、サンプル部品に対する引張試験やせん断試験で全体のQC予算は増加しますが、部品あたりのコストは超音波溶接検査より低く抑えられます。
バッチサイズが計算式をどう変えるか
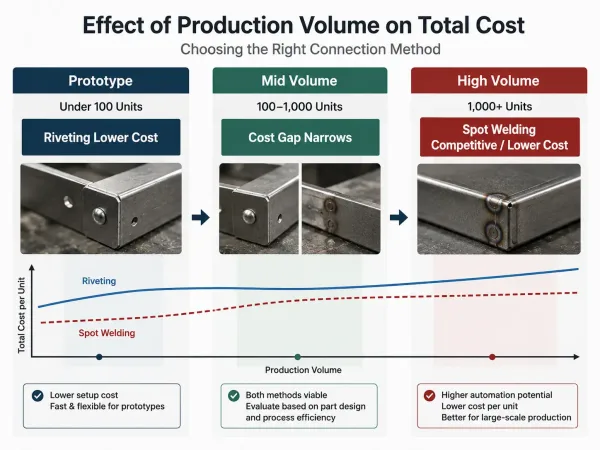
生産量により、スポット溶接とリベット留めのコスト関係は変化します。
スポット溶接とリベット留めのコスト関係は線形ではなく、生産量の変化に伴ってシフトします。このシフトを理解することは、見積り段階で正しい判断を下すために不可欠です。
試作および少量生産(100個未満)
試作数量では、リベット留めの方がほぼ常に安価です。設備投資は最小限で、溶接認定は不要、段取り時間も短いです。試作ロットのスポット溶接セットアップには、プログラミング、電極の準備、試験溶接が必要で、これらはすべて非反復コストとなり、非常に少ない部品数で償却されます。
中量生産(100~1,000個)
この範囲では、コスト差は縮まります。スポット溶接の高い段取りコストはより多くの部品に分散され、接合部あたりのサイクルタイムの速さが、より高い労務費を相殺し始めます。接続点が多い部品(10以上)では、この数量範囲ではスポット溶接がリベット留めと同等、あるいはより安価になる可能性があります。
大量生産(1,000個以上)
大量生産では、スポット溶接は総コストで有利になることが多く、特に自動化された場合に顕著です。ロボット式スポット溶接セルは200–500溶接/時を安定した品質で生産でき、単位あたりの労務コストを大幅に削減します。リベットの自動化も存在しますが、一般的ではなく、速度面でも制約があります。複雑さが中程度のほとんどの板金アセンブリでは、スポット溶接は500〜2,000個の範囲で低コストな選択肢になります。
結果を変える隠れたコスト
明白なコスト—設備、労務、消耗品—は全体像の一部に過ぎません。いくつかの隠れたコストは、総コストの比較を予想外の方向に変えることがあります。
手直しとスクラップ率
薄板(1.0 mm未満)のスポット溶接では、バーンスルーのリスクがあり、不良品が発生します。10,000個のロットで2–5%の不良率ということは、手直しまたは交換が必要な部品が200–500個ということを意味します。リベット締めはこのリスクを回避できますが、打ち込み不良のリベットや穴のずれも不良品を生じさせることがあります。通常はより低い不良率(1–2%)ですが、ゼロではありません。
熱変形と後工程処理
スポット溶接では熱が発生するため、特にアルミニウムなどの薄板部品では熱変形が生じる可能性があります。厳しい平面度公差(0.5 mm/m未満)が要求される場合、溶接後に矯正加工が必要となり、部品1個あたり0.50~2.00米ドルの追加コストが発生することがあります。一方、リベット接合では熱による変形が発生しないため、追加加工を行わずにそのまま組立工程へ投入する部品では、大きなコストメリットとなる可能性があります。
ファスナー在庫とリードタイム
リベットは汎用的な品目ですが、部品に特定のタイプ、サイズ、材料(ステンレス鋼製の構造用リベットなど)が必要な場合、リードタイムは4–8週間に及ぶことがあります。在庫切れは生産を停止させます。スポット溶接にはこのような依存関係はなく、電極と電力は常に入手可能です。ジャストインタイム生産環境では、このサプライチェーンリスクは実際のコスト要因です。定量化は困難ですが、認識しておくことが重要です。
検査時間とサイクルへの影響
構造用途におけるスポット溶接の検査は、サイクルタイムを増加させます。各部品について、10 箇所の溶接点を 30 秒/点 で超音波検査する場合、部品あたり 5 分の検査時間 がかかります。大量生産では、この時間が急速に累積します。リベット接合の検査はより高速ですが、累積コストの差は、品質要件と生産量によって異なります。
総コストに影響する板金特有の要因
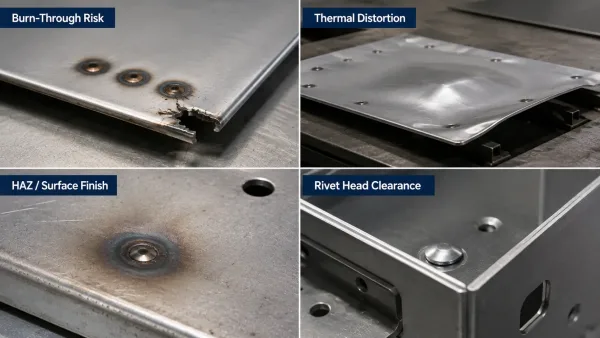
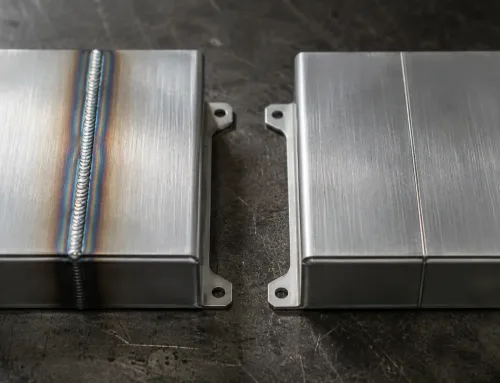
溶け落ち、歪み、検査、リベット頭クリアランスなどの主要な隠れたコスト要因を、板金接合について示しています。
板金加工には、厚板や構造用鋼の作業とは異なる形でコスト計算に影響する独自の制約があります。これらの要因は、一般的な溶接対リベット締結の比較では見落とされがちです。
材料厚さと焼き抜けリスク
板厚1.0 mm未満の板金部品にスポット溶接を行う場合、溶け落ちを防ぐために、溶接電流と通電時間を精密に制御する必要があります。その結果、溶接サイクルタイムの長期化、電極のドレッシング頻度の増加、不良率の上昇などが発生しやすくなり、いずれも製造コストの増加につながります。リベット接合にはこのような制約はありませんが、極薄板(板厚0.5 mm未満)では、リベットを適切に保持するための板材強度が不足し、荷重が加わった際にリベットが板材を突き抜けるプルスルー(引き抜け破壊)が発生する可能性があります。
接合部強度要件
板金接合設計において、スポット溶接はせん断強度に優れていますが、引張りおよび剥離には弱いです。部品に引張荷重または剥離荷重がかかる場合、補償するためにより多くの溶接点が必要になることがあり、コストが増加します。リベットはせん断荷重に十分対応でき、構造用リベットタイプを使用して特定の引張荷重に合わせて設計できますが、各リベットは穴の周囲に応力集中点を生じさせ、設計で考慮する必要があります。
表面仕上げと後処理
スポット溶接は、各溶接点の周囲に熱影響域(HAZ)を形成し、変色や表面仕上げの変化を引き起こす可能性があります。部品に塗装や粉体塗装が必要な場合、HAZには追加の前処理が必要になることがあります。リベット締めは表面仕上げに影響しませんが、リベット頭が目立ち、皿リベットを使用しない限り外観部品には適さない場合があります。皿加工工程が必要となり、コストが増加します。
組立スペースとリベット頭部クリアランス
リベット頭はシート表面から1–3 mm突出します。部品が密閉された筐体に組み込まれる場合、この突出が他の部品と干渉する可能性があり、設計変更やスペーサーシムの追加が必要になることがあります。スポット溶接は表面とフラットになります。これにより、組立が簡素化され、追加のクリアランス確保の必要性を低減できます。
意思決定フレームワーク:スポット溶接とリベット締結のどちらを選ぶべきか
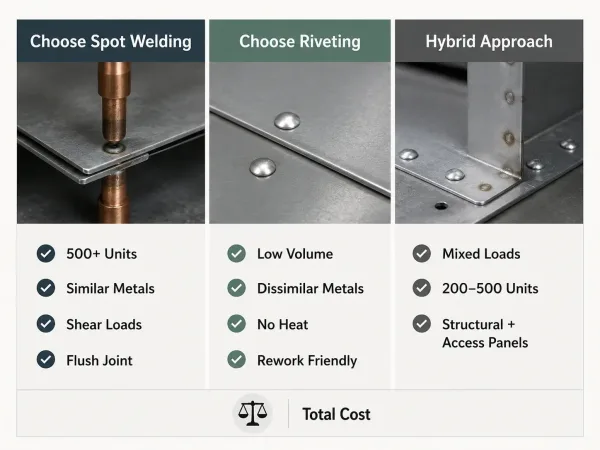
この意思決定フレームワークは、プロジェクトの条件に基づいてスポット溶接、リベット接合、またはハイブリッドアプローチを選択する際の指針となります。
一方の方法が常に安価であると断定するのではなく、このフレームワークを使用してプロジェクトの特性に合わせて低コストな選択肢を選んでください。
スポット溶接を選択する場合:
- 生産数量が500個を超え、自動化が可能
- 部品が同種金属(鋼同士またはアルミニウム同士)で構成されている
- 表面仕上げの要件が中程度の場合(面一の化粧仕上げが不要)
- 接合部に主にせん断荷重が作用する
- 組立スペースが限られており、フラットな接合が望ましい
リベット締結を選択する場合:
- 生産数量が200個未満、またはプロジェクトが試作段階
- 部品が異種金属(例:アルミニウムと鋼)で構成されている
- 熱歪みが懸念される(厳しい平面度公差が必要)
- 組立環境が電気設備を許容しない場合
- 製品ライフサイクル中に分解または再作業が予想される
ハイブリッドアプローチを検討する場合:
- 部品に複合的な荷重要件がある(一部の接合部はせん断、他は引張)
- 生産数量がコスト差が僅少な200–500個の範囲にある
- この設計では、構造接合部にはスポット溶接、アクセスパネルや取り外し可能なカバーにはリベット接合が可能です。
よくある質問
シートメタルプロジェクトに適した接合方法の評価にお困りですか?当社のエンジニアリングチームが図面を確認し、お客様の具体的な部品形状、材料、数量の要件に基づいたコスト比較をご提供します。[DFMレビューを依頼する →]