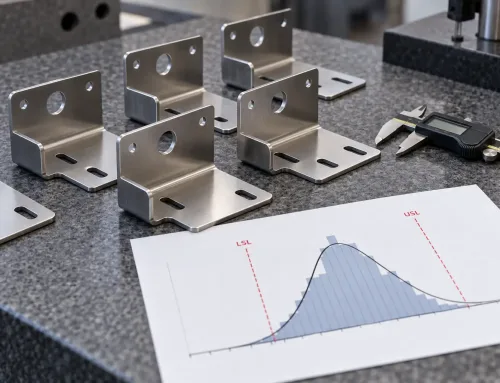
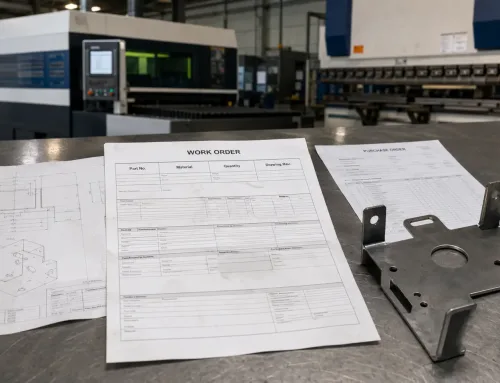
粉体塗装された筐体が貴社の施設に届きました。色は仕様に一致し、寸法も正しく見えます — 取付金具を取り付けようとするまでは。. 穴が嵌合ブラケットから1.2 mmずれています。. 根本原因はプログラミングエラーでも機械の故障でもありません。それは 工程順序の問題です。穴のリーマ加工前に曲げ加工が行われ、各曲げが位置ずれを生み出しましたが、組立まで誰も気づきませんでした。バッチ全体の手直しが必要となり、納期はちょうど2週間遅れました。.
このようなシナリオは、ほとんどの購買担当者が認識している以上に一般的です。板金加工では、, 切断、曲げ、溶接、表面処理、検査といった工程を実施する順序は、現場の好みの問題ではありません。. それは各ステップの出力が次のステップの入力となる、エンジニアリング上の依存関係の連鎖です。その連鎖が断ち切られると、欠陥はすぐには現れません。最も高コストな工程がすでに完了した後に、下流工程で表面化することがよくあります。.
この用語集では以下を解説します 製造ルーティングにおける工程順序の意味、板金部品にとって特定の順序が重要な理由、そしてそれが間違っているとどうなるかについて説明します。.
製造ルーティングにおける工程順序の実際の意味
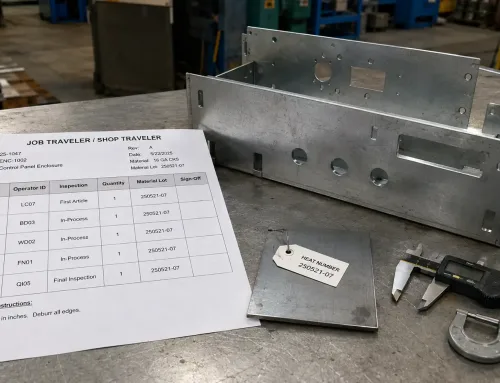
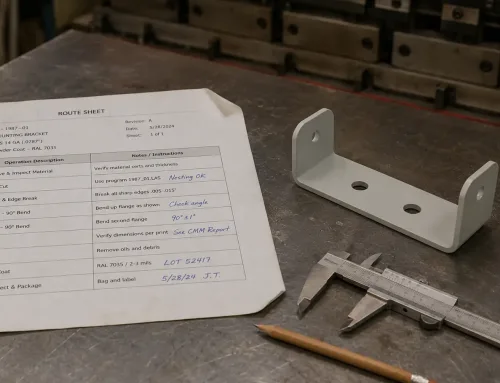
の中で 製造ルート票 — 部品が現場をどのように移動するかを定義する文書 — では、各加工または組立ステップに 工程番号. が割り当てられます。この番号が工程を実施する順序を決定します。. 例えば、単純なブラケットのルーティングでは、工程10をレーザー切断、工程20をバリ取り、工程30を曲げ、工程40を粉体塗装として記載する場合があります。.
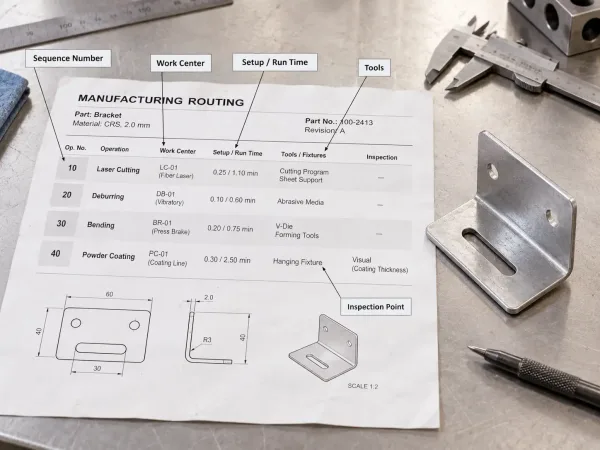
板金加工工程の順序を定義する工程番号を示す製造ルーティング。.
工程順序は ルーティング 内の特性であり、別個の文書ではありません。. それは他のルーティングデータ — 作業センター(どの機械か)、段取りおよび実行時間の見積り、必要な工具、工程内検査ポイント — と連携して機能します。これらのフィールドが一体となって、現場に平坦な図面を完成部品に変える方法を指示します。.
工程順序を関連用語と区別することは価値があります。 部品表(BOM) は 何を 部品に何が使われるか — 材料の種類、板厚、ファスナー — を定義しますが、加工ステップの順序については何も示しません。 作業指示書 は特定の数量の生産を承認し、ルーティングにリンクしますが、ルーティング自体が順序ロジックを保持しています。. 工程番号は、ルーティングを単なるタスクの平坦なリストではなく、実行可能なものにする順序付けメカニズムです。.
板金部品の典型的な工程順序
ほとんどの板金部品では、, その 板金生産ワークフロー は慣例ではなく物理法則と形状によって定められた順序に従います:
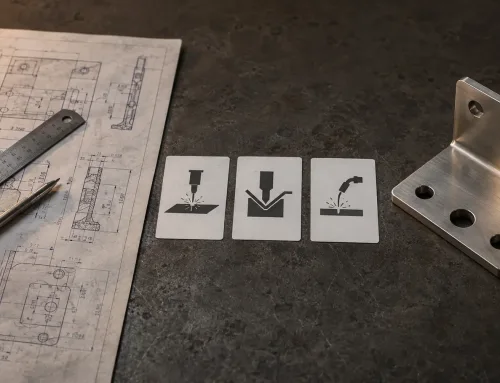
レーザーまたはプラズマ切断 → バリ取り → 成形または曲げ → 溶接 → 研削またはフィッティング → 表面処理(塗装、粉体塗装、またはアルマイト処理) → 最終検査 → 梱包
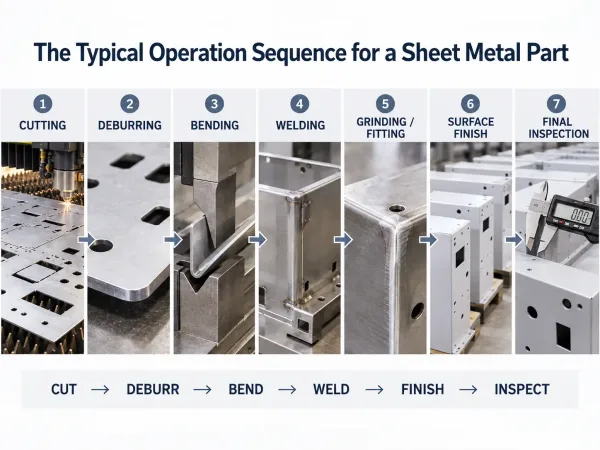
切断とバリ取りから成形、仕上げ、検査に至る標準的な板金加工順序。.
この順序が存在するのは、 各工程が前の工程の出力に依存している. からです。切断はすべての穴と輪郭を含む展開形状を生成します。バリ取りは曲げ工具の損傷を防ぎ、成形面を清浄に保つために、鋭いエッジとドロスを除去します。曲げは展開形状を三次元形状に変換します。溶接は別個の構成部品を組立体に接合します。研削は溶接シームを整えます。表面処理は完成した形状に保護または装飾コーティングを施します。検査は完成部品を図面と照合して検証します。.
依存関係の連鎖は恣意的なものではありません。. すべての穴を切断する前に曲げると、穴は平坦な状態でリーマ加工できません — 成形後にドリル加工する必要があり、より遅く、精度が低く、高コストになります。溶接前に粉体塗装を施すと、溶接部のコーティングが焼失し、腐食する裸の金属が残ります。 曲げ前の金属バリ取り, を省略すると、バリが金型表面を傷つけ、その後のすべての部品に欠陥を転写する可能性があります。.
例外もあります。一部の設計では工程を交互に配置する必要があります — 例えば、アクセス制約のために特定の穴をパンチングする前に部分的な曲げが必要な部品などです。しかし これらの例外はルーティングに文書化された意図的なエンジニアリング判断であり、偶発的な逸脱ではありません。.
順序が間違っているとどうなるか
工程が順不同で実施されると、, その結果は公差の累積、表面汚染、コスト増幅の3つのカテゴリーに分類されます。.
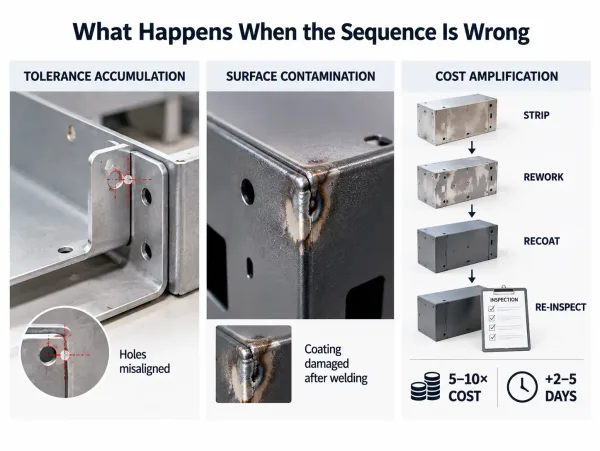
不正確な板金工程順序による3つの一般的な結果:公差のずれ、表面損傷、手直しコストの増加。.
公差累積
部品が再位置決めされるたびに — ある治具から別の治具へ移動され、反転され、または回転されるたびに — 小さな位置誤差が生じます。正しく順序付けられたルーティングでは、各工程が以前の安定した段取りで作成されたフィーチャーを参照するため、これらの誤差は管理されます。. 順序が崩れると、図面が想定していなかった形で公差が積み重なります。.
よくある例:穴が展開パターンにレーザー切断され、その後部品が曲げられます。曲げ順序が間違っている場合 — 例えば、長いフランジが短いフランジより先に曲げられた場合 — 成形エッジに対する穴位置が、材料厚さと曲げ半径に応じて0.3~0.8 mmずれます。. 単一の試作品では許容できるかもしれません。500個のバッチでは、穴が嵌合ブラケットと整列せず、ロット全体が受入検査で不合格となります。.
表面汚染
表面仕上げ工程 — 粉体塗装、アルマイト処理、電着塗装 — は、検査と梱包の前の最終ステップとして設計されています。. これらは下地の形状が完成し安定していることを前提としています。溶接や研削が 表面仕上げの 後に実施されると、影響を受ける領域のコーティングが破壊されます。.
これは単なる外観上の問題ではありません。. 溶接スパッタ上の粉体塗装は、湿気が浸透する弱い密着点を形成し、コーティング下での腐食を引き起こします。. バリ取りされていないエッジ上のアルマイト処理は、不均一な酸化皮膜厚さを生じ、可視表面に色ムラとして現れます。いずれの場合も、修正にはコーティング全体の剥離、部品の再加工、再コーティングが必要であり、部品あたりのコストが倍増し、リードタイムに数日が追加される可能性があります。.
コストの増幅
順序エラーの財務的影響は線形ではなく、エラーがどの程度下流で発見されるかに応じて指数関数的に増大します。. 曲げ前に発見されたバリ取り漏れは、修正に数秒で済みます。同じバリ取り漏れが粉体塗装後に発見された場合、以下が必要です:
- コーティングの剥離(化学的または機械的)
- 部品のバリ取り
- 表面処理の再適用
- 部品の再検査
この手直しループは通常、 元の工程コストの5~10倍 かかり、納期に2~5日が追加されます。NREと段取りコストがすでに少数の部品に償却されている小ロット注文では、, 単位あたりの手直しコストが元の単価を超える可能性があります。.
最悪のシナリオは、顧客の施設での組立まで発見されない順序エラーです。その時点で、コストには返送費用、緊急代替生産、そして — 最も深刻なことに — サプライヤーの工程管理に対する信頼の喪失が含まれます。.
並行工程が許容される場合
すべての工程が前の工程の完了を待つ必要はありません。. 重要な問題は、工程Bが工程Aの物理的出力を必要とするか、それとも両方の工程が独立したフィーチャーまたはサブアセンブリで作業するかです。.
真の依存関係 (順次実行必須):展開パターンに穴を切断する前に部品を曲げることはできません。穴が展開形状を参照するためです。すべてのコンポーネントが成形される前に溶接することはできません。溶接継手の形状が嵌合エッジに依存するためです。.
偽の依存関係 (並列実行可能):板金エンクロージャがメインボディと別個の取付ブラケットで構成されている場合、メインボディがまだ溶接されている間にブラケットを切断、曲げ、バリ取りできます。これらは独立したサブアセンブリであり、最終組立ステップでのみ結合する必要があります。.
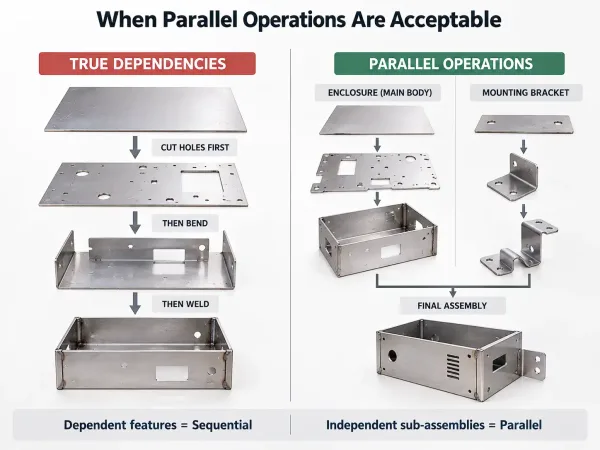
順次実行を維持する必要がある工程と、並列実行できる独立した板金サブアセンブリの比較。.
この区別を理解している工場では、 品質を損なうことなく独立したサブアセンブリの並列工程を実行できます。. ルーティングは、どの工程にハード依存関係があり、どれを独立して派遣できるかを明確に文書化する必要があり、 ジョブトラベラー が承認された順序を実際の工場実行を通じて伝達します。マルチコンポーネントアセンブリに対して厳密に線形の順序を示すルーティングがある場合、製造業者が並列処理を検討したかどうかを問い合わせる価値があります — 並列が常に優れているからではなく、 リスクを追加せずにリードタイムを短縮できるからです。.
ルーティングまたは見積書で工程順序を確認する方法
見積もりとともにルーティング概要を受け取ったとき、またはエンジニアリングチームが製造業者の工程計画をレビューするとき、, 工程順序には特に注意を払う価値があります。4つのチェックで、生産開始前にほとんどの問題を発見できます:
- すべての穴あけおよび輪郭加工工程は成形前に完了していますか? ほとんどの板金部品では、穴は曲げ前に展開パターンで作成する必要があります(レーザー、パンチ、またはドリルによる)。成形後の穴あけは、図面が明示的に要求する場合、または幾何学的制約により展開パターンへのアクセスが妨げられる場合にのみ許容されます。.
- 表面仕上げは検査前の最終ステップですか? 粉体塗装、アルマイト処理、塗装、電着塗装は、すべての溶接、研削、フィッティング工程の後に実施する必要があります。表面仕上げが順序内で溶接より前に現れる場合、溶接部のコーティングは破壊されます。.
- バリ取り工程は切断の後、その前ではなく配置されていますか? これは明らかに思えますが、多くのステップがあるルーティングでは、バリ取り工程が包括的に記載され、正しい前工程に紐付けられていないことがあります。清掃対象である切断工程より前にバリ取りステップがあるのは、ルーティングエラーです。.
- 順序はサブアセンブリのロジックを考慮していますか? マルチコンポーネント部品の場合、ルーティングがサブアセンブリの製作順序と最終組立順序を区別しているか確認してください。複雑な溶接アセンブリに対してフラットで線形なルーティングは、並列処理の機会 — または依存関係のリスク — が分析されていないことを示している可能性があります。.
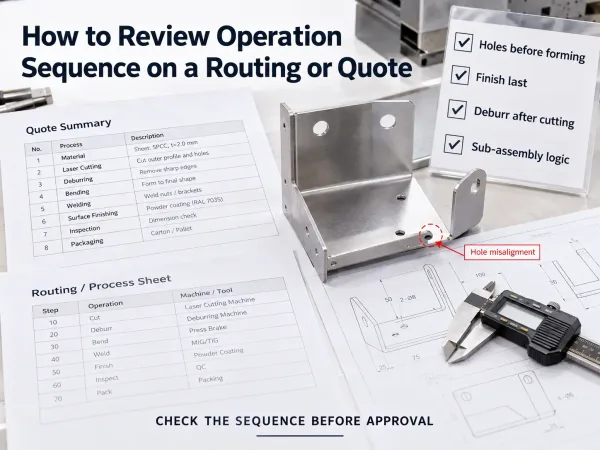
生産承認前に板金加工の工程順序を確認するための4つの実践的チェック。
これらのチェックで不備が見つかった場合は、 生産承認前に改訂されたルーティングを要求してください。 切断開始後に順序を変更することは可能ですが、高コストになります。なぜなら、再治具取り付け、再プログラミング、または部分的に加工された部品の廃棄が必要になる可能性があるからです。
重要なポイント
- 工程順序 とは、製造ルーティング内における製作および組立ステップの順序付けであり、部品が工場内をどのように移動するかを決定します。
- 板金製造において、 標準的な工程順序(切断 → バリ取り → 曲げ → 溶接 → 研削 → 表面処理 → 検査) が存在するのは、各ステップの出力が次のステップの物理的な入力前提条件となるからです。
- 順序の誤りは即座に失敗を引き起こすのではなく — 公差ドリフト、表面汚染、または下流工程ごとに倍増する手直しコストとして蓄積されます。
- 並行工程は独立したサブアセンブリに対して許容されますが、それはルーティングがどのステップにハード依存関係があるかを明確に文書化している場合に限ります。
- 購買担当者とエンジニアは、すべてのルーティングまたは見積もりで工程順序を確認し、生産承認前に4つの一般的な不備をチェックすべきです。
よくある質問