多くのエンジニアリングチームは調質を補足事項として扱う。化粧筐体用のアルミニウム合金を決定した後、図面に 6061-T6 と記入して先に進む。このデフォルトは一般的であり、 外観が重要な板金または切削ハウジングでは、しばしば誤った判断となる。
調質は単なる些細な接尾辞ではない。 それは 金属がどのように曲がるか、陽極酸化や塗装にどのように反応するか、そして初品から量産ロットまで部品がどれだけ一貫して見えるかを制御する。化粧筐体にとって、これら三つの効果は最高強度の数値を追い求めることよりも重要である。
本ガイドでは、 外観歩留まりが要件の一部である場合にアルミニウム調質を選定する方法を説明する:調質が実際に制御するもの、成形板金と切削または押出ハウジングに適合するパス、調質と表面処理の相互作用、そしてサプライヤーが実行できるよう図面とRFQで選択を指定する方法。
なぜ調質が合金グレード以上に外観品質を左右するのか
合金の化学成分は、その金属が は何であるかを定義する—2xxx系の銅含有量、5xxx系のマグネシウム、6xxx系のマグネシウムとケイ素。 調質は、鋳造および圧延または押出後にその金属に施された処理を定義する:冷間加工、溶体化熱処理、時効、または安定化。
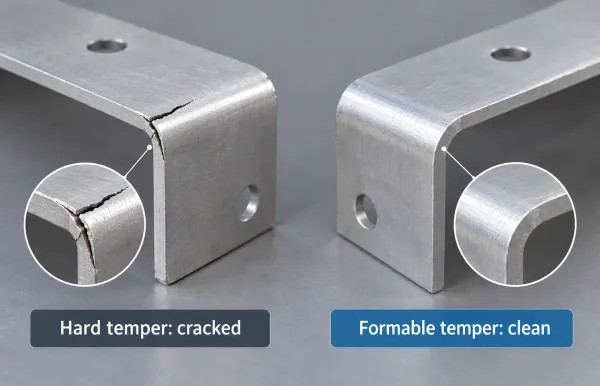
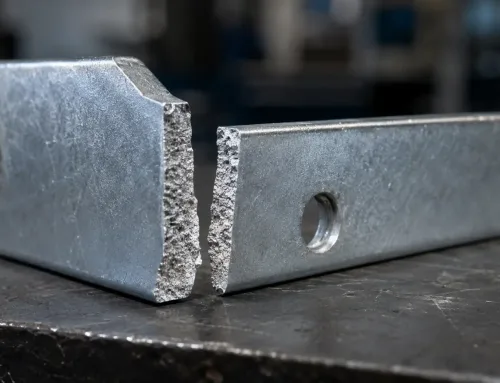
左:タイトな曲げにおける過硬質調質による割れたフランジ。右:同じ半径で成形可能な調質によるきれいな曲げ。
その加工状態が 強度、延性、スプリングバック、表面応答を決定する。同じ合金ファミリーから切り出された二つの部品でも、調質だけの理由でプレスブレーキや陽極酸化ラインで全く異なる挙動を示すことがある。
いくつかの実務的な結果:
- A 5052-H32 板は通常、適度な半径できれいに曲がる。同じ合金をより硬い調質(例えばH38)にすると、同じ半径で割れる可能性がはるかに高くなる。
- 6061-T6 は強く、機械加工に対して寸法的に安定しているが、 成形性が低い。タイトなフランジや鋭いヘム形状は、設計がより大きな内側半径を許容するか、材料が最初により軟らかい状態で加工されない限り、しばしば割れる。
- 軟質調質はブランキングのエッジ品質と工具寿命を改善するが、ハンドリング中にへこみやすくなる—すべての傷が外観不良となる場合には重要である。
化粧品用途では、したがって判断は “「どの合金番号が最も強く聞こえるか」” それは “ではない。「成形が必要な箇所で成形可能であり、公差を保持すべき箇所で安定し、外観を決定する仕上げと適合する調質はどれか」である。”
化粧筐体の制約:形状、仕上げ、一貫性
“「化粧筐体」は設計上の制約であり、スタイルの好みではない。 通常、目に見えるクラスAまたはクラスAに近い表面、管理された色調または光沢、そしてへこみ、ダイライン、溶接変色、塗装欠陥に対する限られた許容範囲を意味する。調質選定は同時に三つの要求を満たさなければならない。
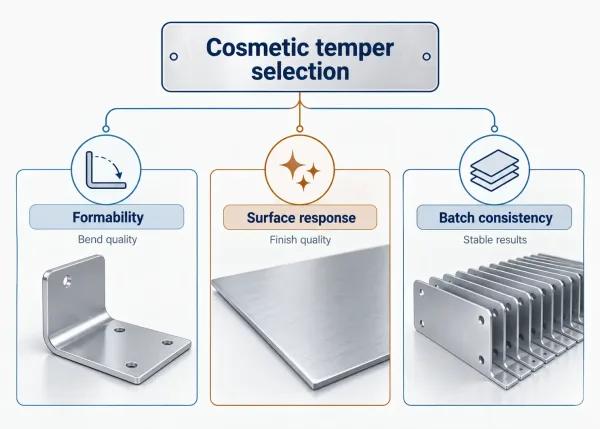
化粧筐体のために調質選定がバランスを取るべき三つの制約を示す簡単な図。
成形性
筐体には 曲げ、フランジ、ルーバー、時には溶接が必要である。調質は、割れや過度のスプリングバックなしに必要な変形を可能にしなければならない。「高級に見せる」ために硬質調質を過剰に指定すると、しばしば 成形後の割れたコーナーや歪んだパネル.
として現れる。
表面応答仕上げ—クリアまたは着色陽極酸化、粉体塗装、液体塗装、またはブラシ機械仕上げ —は独立した層の上に載るものではない。それはアルミニウム表面から成長するか、それに結合する。調質は結晶粒構造と、その表面が処理をどれだけ均一に受け入れるかに影響し、それが.
バッチ間の外観一貫性
化粧仕上げプログラムが失敗するのは サンプル部品は正しく見えても、5,000個のロットではそうならない場合調質は複数の入力要素(素材供給元、工程順序、ラッキング、洗浄)の一つに過ぎないが、図面が調質の代替を許容していると、 仕上げのばらつきはほぼ避けられなくなる.
実用的な調質の選択とは、三つの制約をすべて満たすものであり、データシート上の引張強度を最大化するものではない。
製造ルート別の調質パス
検索上位のSERPコンテンツは、押出ガイド、CNC筐体の記事、一般的な調質入門を混在させていることが多い。実際には、 有用な出発点は、筐体が実際にどのように製造されるかである.
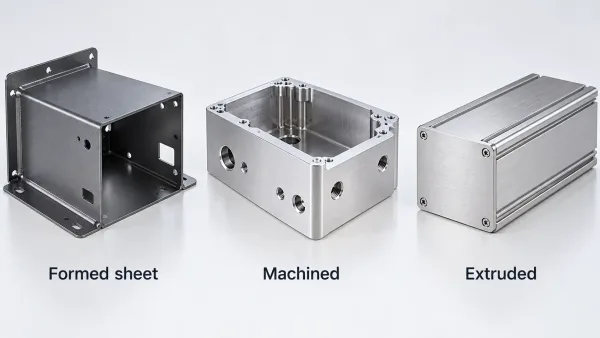
三つの筐体ルート — 板金成形、CNC切削、押出成形 — それぞれに典型的な調質パスがある。
板金成形筐体
折り曲げ・溶接された板金ハウジング(計器カバー、制御盤、機器ベゼル)の場合、一般的な実用選択は以下の通り:
| ルート | 一般的な調質 | 採用される理由 | 注意点 |
|---|---|---|---|
| 非熱処理型板材(3003、5052) | H14、H32(場合によりH34) | 曲げ性能が良好、入手性が高い、コスト効率に優れる | 5xxx系の陽極酸化は6xxx系より均一に見えないことがある;硬いH調質はタイトな曲げ半径で割れる |
| 熱処理型板材(6061) | T4(成形可能)、その後時効処理する場合あり;成形が少なければT6 | 外観が陽極酸化アルミの場合、陽極酸化色の一貫性が向上 | T6板材はタイトな曲げで割れる;最小内側半径を加工業者に確認すること |
| 混成構造 | 軟らかい状態で成形し、時効処理するか、非成形部のみT6を許容 | 成形性と最終強度のバランスを取る | 発注書に明確な工程順序が必要 |
成形化粧板材の経験則: 耐打痕性と締結具荷重を満たす最も軟らかい調質を選び、その合金・調質の組み合わせに仕上げを合わせる — 逆ではない。
切削および押出筐体
ハイエンドオーディオ、医療、電子機器のハウジング向けの切削ビレットおよび押出プロファイルは、しばしば以下で製造される T6(またはT651スタイルの応力除去済み板材)ここでは調質選択は曲げ限界よりも、以下の事項に関する:
- 切削安定性とバリ挙動
- 切削面における陽極酸化の均一性
- 大量の材料除去後の残留応力と平坦度
T6はこれらのルートでしばしば正しい — しかし正しいのは、工程が厳しい成形を要求しないからであり、T6が万能の化粧グレードだからではない。
ルートがまだ未確定の場合の対処法
インダストリアルデザインが滑らかな押出外観を求め、機械工学が折り曲げ板金を必要とする場合、 調質を確定する前にルートを決定する「6061-T6」を早期に固定すると、より優れた板金パス(5052-H32 + 粉体塗装)を排除してしまう可能性がある。これはよりきれいに成形でき、量産時にコストも低い。
調質が陽極酸化および塗装結果に与える影響
表面仕上げこそが化粧歩留まりを左右する。 調質はここで具体的かつ予測可能な形で影響する。
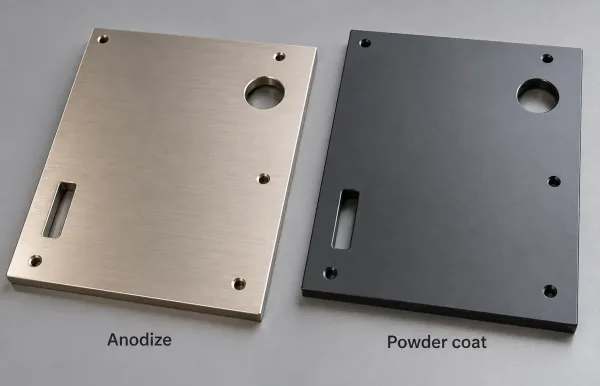
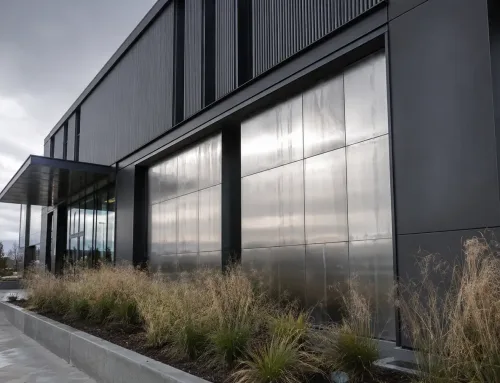
左:均一な金属色の陽極酸化アルミ。右:均一な塗装被覆の粉体塗装アルミ。
陽極酸化。 陽極酸化層は基材から成長する。より清浄で均一な微細構造を生成する合金と調質は、一般により一貫した色で陽極酸化される。 熱処理型6xxx系合金(しばしばT6) は、透明または着色陽極酸化筐体に広く使用される。これは一部の5xxx系板材調質よりも均一に発色する傾向があるためであり、5xxx系は厚さと工程管理によっては灰色がかったりまだらに見えることがある。 硬度だけでは外観の優位性は保証されない—冷間加工調質は、表面が大きく変形している場合、反応ばらつきが大きくなることがある。
粉体塗装および液体塗装。 これらの塗装は軽度の素地ばらつきを隠蔽できるため、調質選定は成形性を優先できる(例えば5052-H32)設計が陽極酸化ではなく塗装の場合。リスクは以下に移行する: 鋭い曲げ部のエッジカバレッジ、塗装後の溶接部におけるアウトガス(塗装計画変更時)、および軟質素材のハンドリング時の打痕.
機械仕上げ。 ヘアラインまたはビーズブラスト面は、一部の調質でフローラインやダイマークが現れやすい。図面が化粧機械仕上げを指定する場合、 素材表面状態(および調質)は切断前に合意すべきである.
この実用化を支える2つのエンジニアリングポイント:
- 以下を指定してください: 仕上げクラスと合格基準 (光沢単位、Ra範囲、色標準またはマスターサンプル)、単に「陽極酸化」や「黒塗装」ではなく。“
- サプライヤーに調質が自社ラインとどう相互作用するか確認する—ラッキング、エッチング時間、時効状態がすべてロット間の色に影響する.
調質の選定:実務的な意思決定フレームワーク
単一の「最適調質」ランキングではなく、以下の意思決定順序を使用すること。
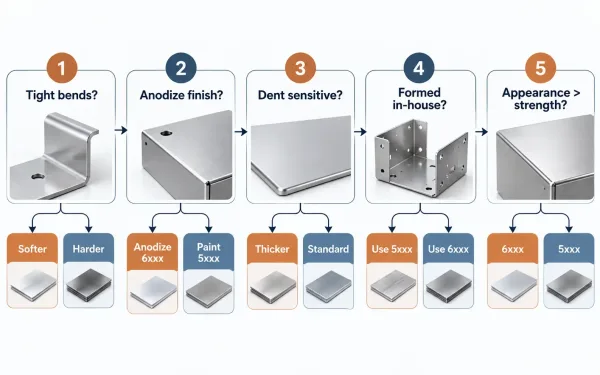
調質選定の5ステップ意思決定フロー:曲げ、仕上げ、打痕リスク、成形ソース、次に外観対強度。
| 優先度 | 質問 | はいの場合 → 以下に傾倒 | いいえの場合 → 以下に傾倒 |
|---|---|---|---|
| 1 | 部品にタイトな曲げや厳しいフランジが必要か? | 軟質調質(5052-H14/H32、限定的なケースでは6061-T4) | 硬質/安定調質(T6、半径が許容する場合はH32) |
| 2 | 主要な化粧仕上げは陽極酸化か? | 一貫して陽極酸化できる状態の6xxx(多くの場合、非成形部品ではT6) | 5xxx板材+塗装/粉体塗装の方が多くの場合堅牢 |
| 3 | 化粧面は高接触/打痕感受性が高いか? | やや硬い調質または厚いゲージ、管理されたハンドリング | 軟質調質が許容可能、梱包計画あり |
| 4 | サプライヤーは仕上げ前に社内成形を行うか? | 指定された曲げチャートをクリアする調質 | プロセスレビューなしで厳しい成形にT6を避ける |
| 5 | 外観がピーク強度より重要か? | 仕上げ歩留まりと成形性を最適化 | 荷重が支配的な場合は構造用T6パス |
板金化粧筐体の推奨パターン: 塗装または粉体塗装の場合は5052-H32(または軽成形にはH14);色一貫性が支配的で成形が中程度の場合、陽極酸化要件に適合した状態の6061; フルT6は主に平坦または軽成形パネルおよび機械加工ディテールに限定.
機械加工/押出化粧筐体の推奨パターン: 成形がプロセスに含まれない場合、T6がデフォルトのまま—ただし仕上げ期待値を文書化し、陽極酸化色と強度が検証された場合にのみ指定代替材を許可する。
図面およびRFQでの調質指定
正しい調質選択も、購買パッケージで固定されなければ失敗する。 RFQおよび図面リリース時に以下を含めること:
- 合金と調質を一緒に (例えば、5052-H32または6061-T6)—化粧部品では合金単独は不可。
- 仕上げ仕様 測定可能な合格基準付き(例:指定標準に準拠したクリア陽極酸化、膜厚範囲、色マスターまたはΔE限界;粉体塗装膜厚と光沢)。
- 化粧基準—クラスAゾーン、許容欠陥、傷/打痕限界、および検査照明またはサンプル方法。
- 代替ルール—代替の調質が許可されるか、誰が承認するか、初品の再承認が必要かどうか。
- 工程順序の前提—成形、溶接、その後仕上げ;または機械加工、その後アルマイト処理—順序が外観と寸法結果の両方を変えるため。
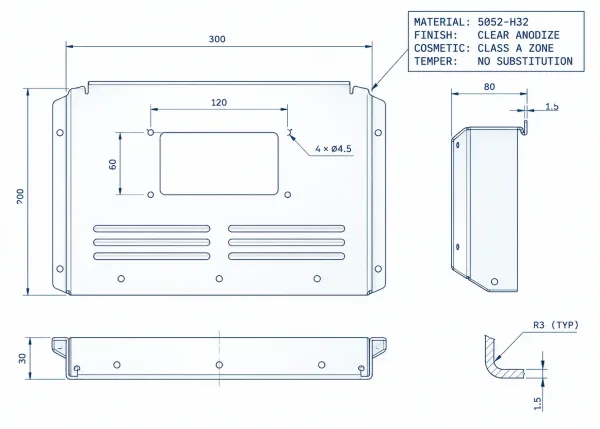
化粧筐体パネルの図面指示ブロック:合金と調質、仕上げ、および合格基準注記。
サプライヤー側では、不完全な調質指示は技術的な確認や暗黙のデフォルトを引き起こす。どちらの結果も日数を追加する。 バイヤー側では、見積前にこのパッケージをレビューする方が、出荷後に色不良を選別するよりも安価である。
初品から量産まで:外観の一貫性を維持する
調質の選定は最初のリンクに過ぎない。 サンプルと量産部品の外観を一致させるには:
- フルスタックを固定する: 合金+調質+素材供給元+成形パラメータ+仕上げベンダーとライン設定。
- マスターサンプルまたは書面による基準に対して外観を承認する、初回部品出荷後にメールで送られた写真に対してではない。
- 取扱いと梱包を管理する 軟質調質材と仕上げ面に対して—化粧不良はしばしば物流不良である。
- 変更管理を計画する: 調質、板厚、または仕上げラインが変更された場合、図面レベルの変更として扱い、外観を再承認する。
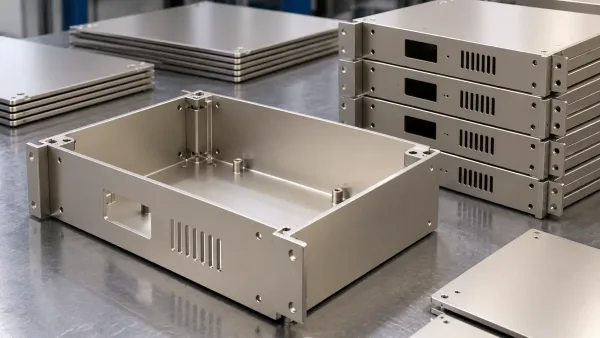
初品筐体と同一仕上げ・同一色の量産パネル。
初品が合格し量産ロットがドリフトした場合、調査では通常 これらのリンクのいずれかにおける分断が見つかる—神秘的な「アルミ品質」問題ではない.
実務ガイダンス
以下の4点を覚えておいてください:
- 調質は成形性と表面応答を制御し;合金は化学組成とベースラインの腐食・機械特性を制御する。
- 調質は以下から選択する 製造ルートと仕上げ、一般的な「最強グレード」ルールからではなく。
- 塗装成形板の場合、 成形性を優先する(多くの場合5052-H32)。アルマイト外観部品の場合、 仕上げの一貫性を優先する(多くの場合、成形適合性のある状態の6xxx系).
- 「中炭素鋼」ではなく 合金、調質、仕上げ、および合格基準 を図面とRFQに記載し、見積と初品が同じ「良品」の定義を検証するようにする。“
最良の結果を得るには、 RFQの段階でファブリケーターを関与させる:設計凍結前に、提案された合金–調質の組み合わせに関する曲げチャートとアルマイト経験を求める。 その段階での短いDFMレビューが、後のほとんどの化粧歩留まりの驚きを防ぐ。
よくある質問