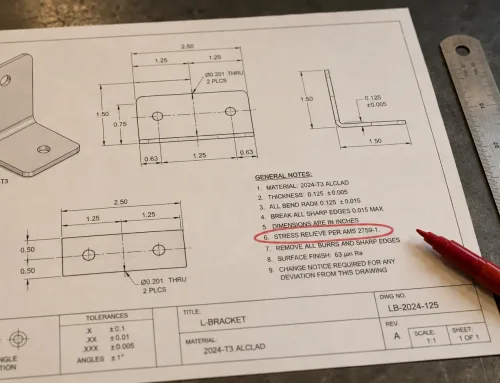
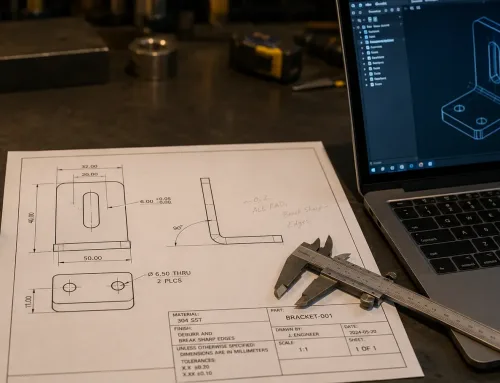
完全に見える2D図面と、見積依頼可能な図面は同義ではありません。寸法は図面に記載され、タイトルブロックの各欄も記入され、ファイルはエラーなく開きます。それにもかかわらず、見積金額が想定より高くなったり、納期が遅れたり、図面にすでに答えていると思っていた内容について、サプライヤーから質問のリストが送られてきたりします。
このギャップは板金加工ではよく見られます。加工業者は形状だけで見積りません。図面から何を想定できるか、何を確認しなければならないか、そして何が標準的な加工慣行に委ねられているかをもとに見積もります。次のRFQの前に短時間の図面レビューを行う方が、もう一度見積サイクルを回すより通常は安上がりです。
完全に見える図面が、必ずしも見積依頼可能な図面であるとは限りません
誤解は単純です。部品の寸法がすべて記載されていれば、見積も正確であるべきだと考えられています。実際には、図面が形状的には完全であっても、コストを左右する要求事項が十分に規定されていない場合があります。
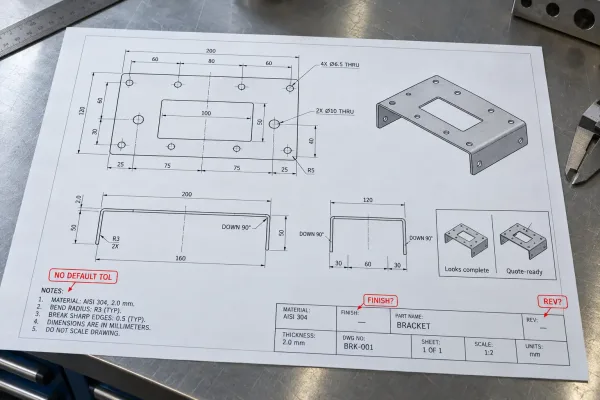
寸法は完全に記載されているものの、加工業者が想定なしで見積もるために必要な項目が記載されていない図面。
注記が欠落しても、部品の見積りが不可能になるわけではありません。サプライヤーに推測で価格を付けさせることになります。その推測は通常、保守的です。追加検査、より安全な工程ルート、高い不良余裕率が加わるか、貴社の設計意図と一致しないかもしれない工場標準が適用されます。いずれの場合も、お客様側からは「高い見積り」に見えます。
見積りが不正確な場合に実際に生じるコスト
不正確な見積りは、単なる数字の誤りではありません。第2次RFQサイクルの発生、予算見直しのやり直し、または初品検査時に初めて表面化する仮定に基づいて発行された購買注文です。仮定がお客様の図面ではなくサプライヤーの工程表に記載されている場合、後で議論する立場も失われます。図面は期待していた要件を要求していなかったことになるためです。
試作および少量生産の板金において、損害は単価よりも納期に及びます。図面が「確定」した後の確認ループは、切断開始前の2〜5日の遅延の頻出原因です。
記入事項が欠落している場合に、加工者が仮定で見積りを行う理由
記入事項がない場合、見積担当者は工場標準にフォールバックします。一般的なデフォルトには、一般機械加工公差、板厚近傍の標準内側曲げ半径、工場標準の金物代替品、制御仕様ではなく製品名に合致する仕上げ区分が含まれます。これらのデフォルトは生産計画には合理的です。ただし、貴社の部品に対して正確なのは、必要な機能と一致する場合のみです。
レビューの目的は、すべてのエッジに注釈を付けることではありません。妥当なデフォルトでもこの部品には不適切になる箇所を排除することです。
板金加工業者は見積作成時に2D図面をどのように読み解くのか
見積りの際、図面は次の3つの質問に答えるために使用されます。この部品はどのように製造されるか、時間とリスクはどこに蓄積するか、部品が合格であることをどのように判断するかです。3D CADは形状とネスティングに役立ちます。2D図面は、公差、仕上げ、金物、溶接、および受入基準における管理文書であり続けます。
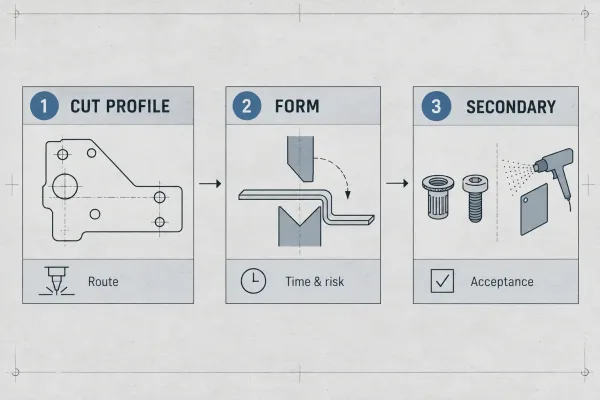
見積りでは、図面形状を工程ルートにマッピングし、次に時間、リスク、受入要件にマッピングします。
部品の工程を決定する形状
外形寸法、板厚、穴パターン、曲げ線、およびフランジ長さを見れば、見積担当者は使用される機械や工具を判断できます。穴と曲げの距離が短い場合は、曲げ加工後の穴あけが示唆されます。加工要素が密集している場合は二次加工が示唆されます。通常と異なる内Rは専用工具の使用を示唆します。これらはいずれも「設計上の欠陥」ではありませんが、図面上で確認できれば、それぞれが加工工程—and 価格—を変えることになります。
コストを左右する注記と、受入判定を左右する注記
一部の指示は部品の加工方法を変えるものであり、検査方法のみを変えるものもあります。全域にわたる過剰な公差指定は、多くの場合、二次切削加工や治具作成を強いることになり(コスト)、片面の外観面指定はマスキングの手間を加えるものの切断速度は変わらない(コストとハンドリング)ことがあります。また、初回試作品(FAI)の要求は、レーザープログラムを変えることなく文書化と検査の時間だけを追加します(受入判定とスケジュール)。
図面を確認する際は、この2つのリストを分けて扱ってください。受入判定の過剰管理はコストがかかりますが、管理不足は納品後のトラブルにつながります。
RFQ送信前に確認すべき最低限のチェック項目
図面を正式発行する前に、少なくとも以下の項目が記載されていることを確認してください。すべての部品にすべての指示が必要なわけではありませんが、以下は各項目について、指定するか、あるいは既定値に委ねる旨を明示する必要があります。
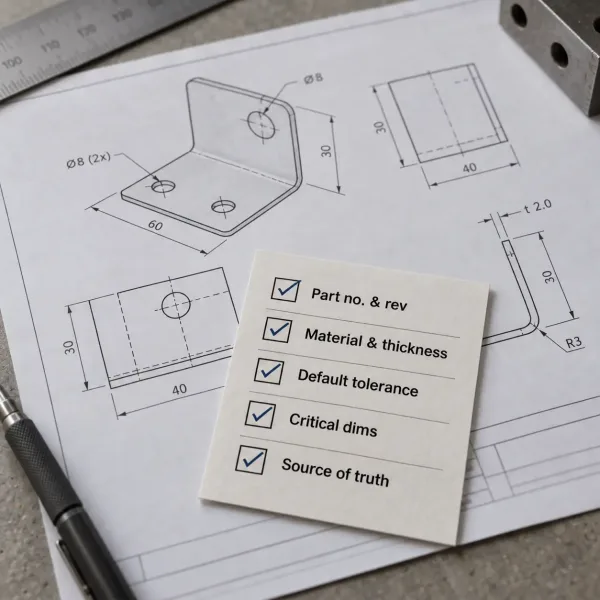
RFQ 送付前に確認すべき最低限の項目:部品識別、改訂、材質、板厚、一般公差、重要寸法。
部品識別と改訂
説明的な名称だけでなく、固有の部品番号を使用してください。図面に改訂記号または改訂番号を表示し、モデル、発注書、組立ファイルにも同じ識別子を使用してください。「bracket, final」と記載された図面は管理された文書とは言えません。
材質、板厚、一般公差
材質グレード(例:304 ステンレス、5052-H32 アルミニウム)、公称板厚、および引用する規格で規定されていない場合は板厚公差を指定してください。その他の未記入寸法に対する一般寸法公差—±0.1 mm など—を明示し、加工現場が独自の公差に置き換えないようにしてください。
実際に部品を支配する寸法
重要寸法および形状・嵌合・機能のインターフェースを明示してください。すべての寸法を同じ公差に厳しくする必要はありません。組立を支配する特徴が4つしかない場合、その4つを指定し、残りはデフォルト公差に任せてください。ファブリケーターは厳しい公差も加工できますが、機能上必要かどうかに関わらず、その分の費用を見積もりに反映します。
部品の価格に影響を与える板金の形状要素
鈑金の見積りは、平面形状だけでなく曲げ加工情報に左右されます。一般項目の確認後、これらを別途のレビュー項目として確認してください。
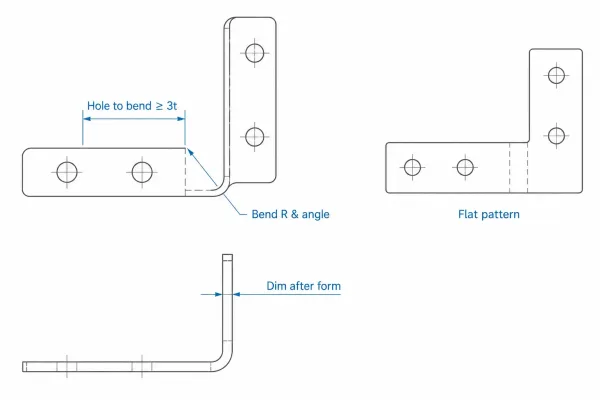
曲げ指示、曲げに対する穴位置、および部品の価格と受入判定に影響する成形後の寸法。
曲げ、展開図、曲げ指示
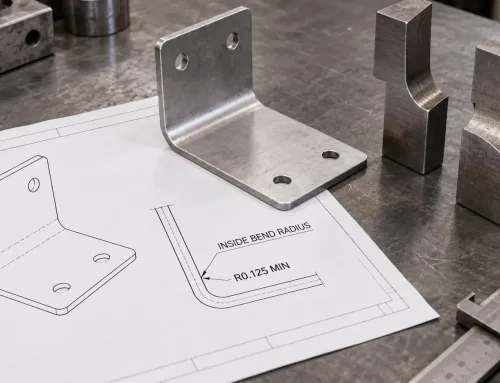
曲げ線、曲げ方向、角度公差を必要な箇所に明示してください。クリアランスや外観上、内側Rが重要であればその旨を記載し、そうでなければ「ファブリケーター標準工具R」といった注記で専用型の費用を避けられます。サプライヤーがネスティングに必要とする場合や、顧客提供の展開図が自社工程に適合させなければならない場合は、展開図を提供してください。DXFのみで成形部品の定義が代替できると考えないでください。
穴、金具位置、変形ゾーン
曲げに対する穴位置を確認してください。曲げ線から概ね材料厚の3倍以内にある穴は、成形時に移動する可能性があります。それらの穴が精密特徴である場合はその旨を、遊び穴である場合も同様に明示してください。穴の精度が曖昧な場合、部品に不要な追加加工の引き金となることがよくあります。
成形後または仕上げ後の寸法
どの寸法が成形後、溶接後、または塗装後に適用されるかを明示してください。粉体塗装、めっき、溶接歪みにより、穴径、スロット幅、嵌合部の適合が変わります。全寸法を加工時寸法で示し「仕上げ後」と明記しない図面では、受入基準が曖昧になります。
見積時に想定を生まないための注記: ハードウェア、溶接、表面仕上げ
二次加工は、暗黙の想定が高額な費用に変わる箇所です。各指示について、メーカー、仕様、位置の記載が完全か確認してください。
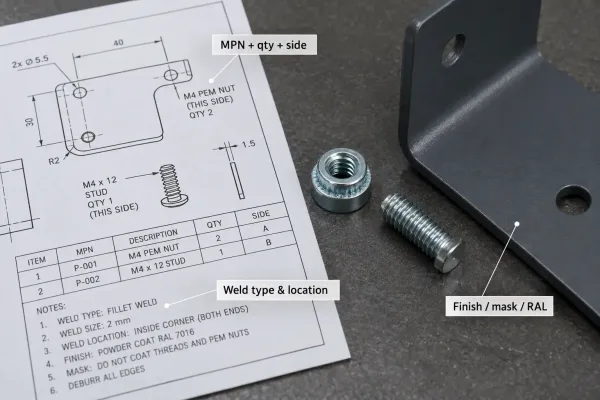
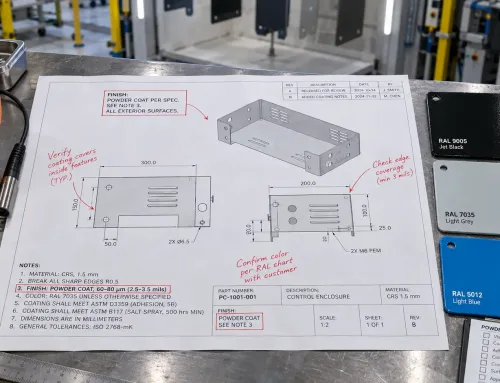
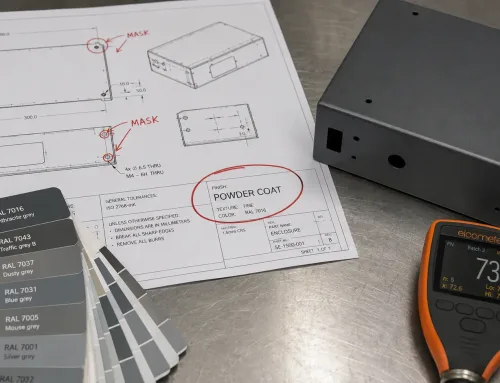
実物インサートと塗装サンプルを用いた金具・溶接・仕上げ注記──見積りにおける暗黙の想定を防ぐ指示です。
金具インサートとねじ仕様
可能な限りメーカー名と完全な品番(例:PEMファスナーシリーズとシャンクコード)に加え、数量と取り付け面を記載してください。「6-32ナット」といった記載では、シート厚の異なる複数の製品が該当する可能性があります。社内品番を用いる場合は、対照表(クロスリファレンス)も併せて添付してください。
溶接の種類、位置、および化粧面
溶接位置、種類(フィレット、スポット、連続または断続)、および表面が化粧仕上げのままとするか、研磨して平滑にするかを明記してください。溶接は熱と歪みを伴うため、溶接後も保たれるべき寸法を指示しておくと、工場側は治具を構成して工程を組むことができ、全加工面の過剰切削を防げます。
表面処理、マスキング、および色指定
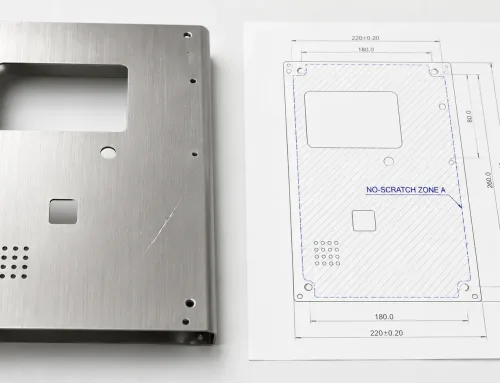
外観が重視される場合は、「黒色粉体塗装」ではなく管理された記述に置き換えてください:メーカー名と製品コード、RALその他の色基準、テクスチャ、光沢、およびマスキングする領域(ねじ部、接地部、シール面など)。色が機能より従である場合は、標準色で十分である旨を明記してください。これにより、カスタム粉体塗装の段取りコストを大幅に削減できる場合があります。
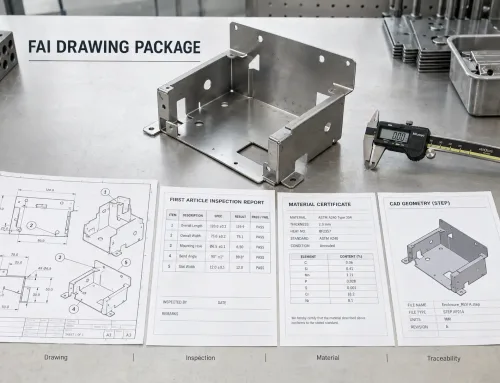
パッケージの一貫性と見積依頼可能な状態の確認
最終確認は整合性の確認であり、新たな形状定義ではありません。整合性の取れていないパッケージは、個々のファイルが問題なく見えても、照会や確認事項を生みます。
3Dモデルが必要な場合と、2D図面が依然として管理する項目
曲げ加工や成形加工を行う部品の場合、多くの加工業者は展開・ネスティング・DFM(製造容易性設計)のためにソリッド3Dモデル(STEPまたはネイティブCAD)を必要とします。それでも2D図面は公差、ハードウェア、表面仕上げ、溶接、受入基準を管理します。板厚、材質、仕上げ仕様が明確な場合、平面レーザー切断部品はDXFのみで見積り可能です。STEPファイルがあるという理由だけで2D図面を省略しないでください。
リビジョン、命名規則、および単一の信頼情報源
図面とモデル間でリビジョンを一致させてください。次のようなファイル名は避けてください。 final2.step または updated.pdf。部品番号、リビジョン、拡張子というシンプルな命名規則で、リリース時のエラーのほとんどを防げます。発注書には、サプライヤーが加工に使用するリビジョンと同一のものを記載してください。
見積り可能なシグナルと、確認が必要になるトリガー
見積り可能なシグナル: 材質と板厚が明確;デフォルト公差が明記されている;重要寸法が特定されている;曲げ・ハードウェアの注記が完備;表面仕上げが定義されている;リビジョンが一致している。
確認が必要になるトリガー: 精度(フィット)の解釈が複数考えられる;ねじやインサートが指定されていない;「typical(典型)」という溶接・仕上げ注記;モデルと図面のリビジョン不一致;仕上げ前か仕上げ後かが不明なまま記載された寸法。
2番目のリストをRFQ(見積依頼)前のチェックリストとして使用してください。該当項目があれば、パッケージを送信する前に注記を修正してください。これが、最初の見積額を説明可能な数値に近づける最も確実な方法です。
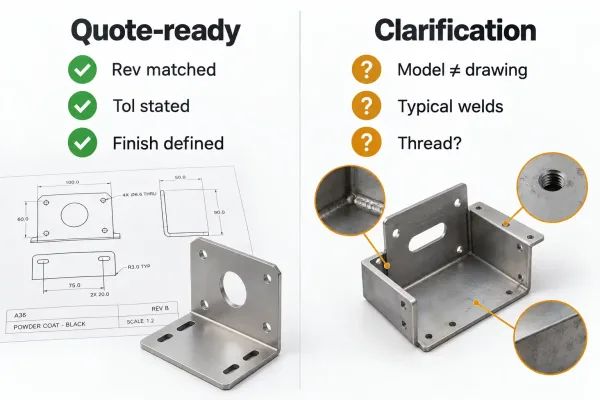
見積り可能なパッケージのシグナルと、確定価格の前に技術確認を必要とする注記。
最良の結果を得るには、このレビューをチームでの承認手続きとして実施してください。設計者が意図を、製造または調達部門が工程上の前提条件を確認した上で、図面、モデル、RFQを1つのパッケージとしてリリースします。クリーンな図面が最安値を保証するわけではありませんが、信頼できる見積が得られ、生産への道筋も短くなる場合がほとんどです。