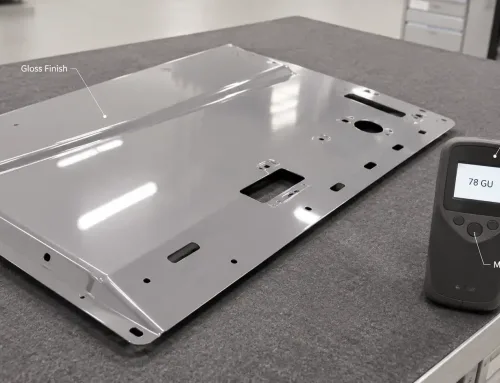
板金サンプルが 60 GU 20°グロスメーターで読み取り、別のサンプルが60°メーターで同じく60 GUを示しても、見た目は別の表面のように見えることがあります。数値は一致しています。しかし外観は一致しません。
この不一致は測定器の誤差ではありません。グロスユニットを測定角度と紐づけられた測定値ではなく、独立したスコアとして扱ったときに起こる現象です。塗装された筐体やパネルでGU目標値を外観の品質保証として機能させるには、角度も一緒に指定する必要があります。
角度のないGU記載は仕様ではない
図面に「光沢:60 GU」としか記載がない場合、製造業者は3つのことを推測する必要があります。どの幾何形状を測定するか、何点測定するか、部品不合格となるまで測定値がどの程度ずれてよいか。その推測が設計チームの意図と一致することはほとんどありません。
結果は予測可能です。初回検査で、指定されていなかった測定値を理由に不合格になります。サプライヤーは異なる角度で再測定し、異なる数値を得ます。測定条件が変わっただけなのに、調達部門はなぜロット間で「色が変わった」のかと疑問を抱きます。
完全な光沢要求は1つの数値ではありません。以下のような短いチェーンです: 測定角度、目標GU、許容幅、試験規格、サンプリング規則です。1つでも欠ければ、合否判定は交渉事になります。
グロスユニットの定義
A グロスユニット(GU) は、ある 光沢計 鏡面反射角で表面に光を照射し、反射光の量を測定する光学機器です。GUスケールは相対的なものであり、「光沢度」のパーセンテージではありません。“
キャリブレーションは、屈折率が定義された高度に研磨された黒色ガラス標準から開始されます。その基準値は、 100 GU に各測定機器のジオメトリごとに設定されます。他のすべての測定値はそれに基づいてスケールされます。マットなコーティングは10–20 GUと測定されることがあり、高光沢の粉体塗装は60°で80 GUを超えることがあります。スケールは各ジオメトリ内で直線的ですが、あるジオメトリの数値が他のジオメトリにそのまま適用されることはありません。
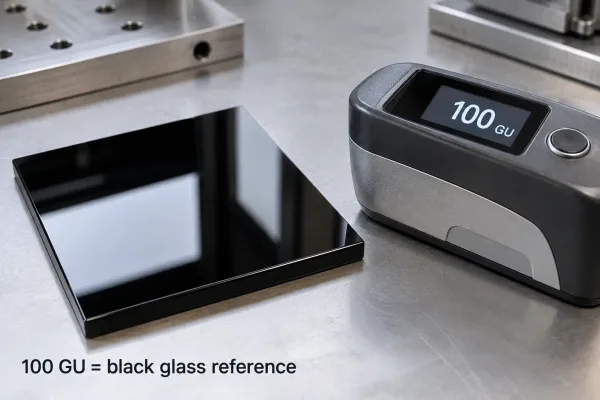
GUスケールは、100 GUに設定された研磨黒色ガラスを基準としています。
GU測定値の背景となる一般的な試験方法には、 ISO 2813, ASTM D523, 、そして DIN 67530などがあります。後で結果が立証される必要がある場合は、図面に標準を明記してください。
20°、60°、85°で何が変わるか
光沢計は、固定された入射角および反射角で動作します。角度を変えると、機器が表面反射を「見る」方法が変わり、解決可能な光沢範囲も変わります。
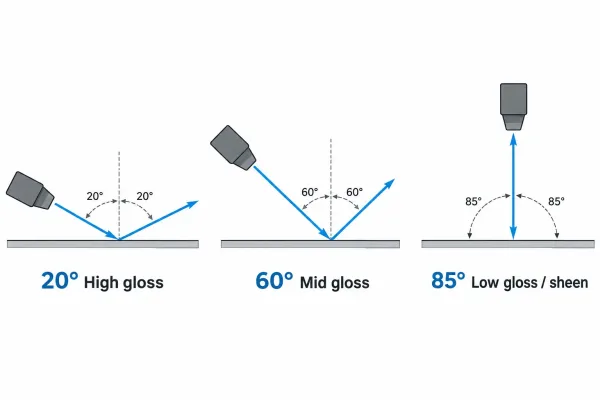
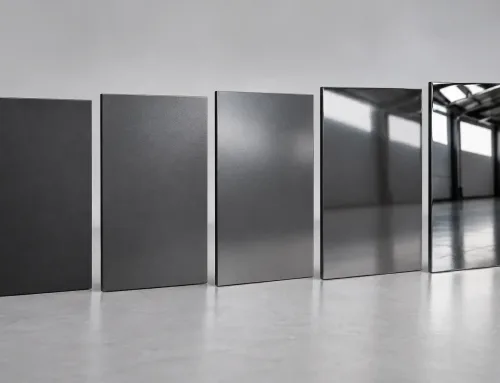
高光沢、中光沢、低光沢の測定に使用される20°、60°、85°のジオメトリ。
各角度には独自の測定範囲もあります。一般的な機器の測定範囲は概ね次のとおりです: 20°で0–2000 GU, 60°で0–1000 GU, 、そして 85°で0–160 GU。20°での60 GUの測定値と60°での60 GUの測定値は同じものではありません。
20° — 高光沢表面
20°のジオメトリは、非常に光沢のある表面の微細な差異を増幅します。60°で既に高い値が測定され、外見上区別のつかないプレミアムグロッシー仕上げを買い手が見分ける必要がある場合に適した選択です。
60° — 万能角度
60°はデフォルトのスクリーニング角度であり、中光沢の仕様で最も一般的に使用されるジオメトリです。図面に角度の指定がない場合、60°が業界の通常の前提とされます — まさにそのため、その前提を明文化しておくべきであり、曖昧にしたままにしてはいけません。
85° — 低光沢およびシアン(艶)
85°はグレージング(浅い)角度のジオメトリです。60°では測定値がゼロに近づいてしまうマット表面やほぼフラットな表面の測定に有効です。また、正面から見るとフラットに見えるコーティングのシアンや「エッグシェル」のような艶の持ち上がりを検出するのにも役立ちます。
光沢範囲に応じた角度の選択
スクリーニング測定値が判明した後は、簡単な判断ルールに従って角度を選択します:
- まず次で測定します: 60°.
- 測定値が 約70 GU超の場合は、次で再測定します: 20° を指定してください。
- 測定値が 約10 GU以下の場合は、次で再測定します: 85°.
- その間は、 60°.
| 光沢範囲(60°測定) | 推奨角度 | 数値の読み方 |
|---|---|---|
| ~70 GU以上 | 20° | 高光沢仕上げの判別に使用;外観管理の精度が向上 |
| ~10–70 GU | 60° | 一般的な塗装板金に適用される標準的な中光沢帯 |
| ~10 GU以下 | 85° | マット/低光沢;60°では分解能がほとんど得られない |
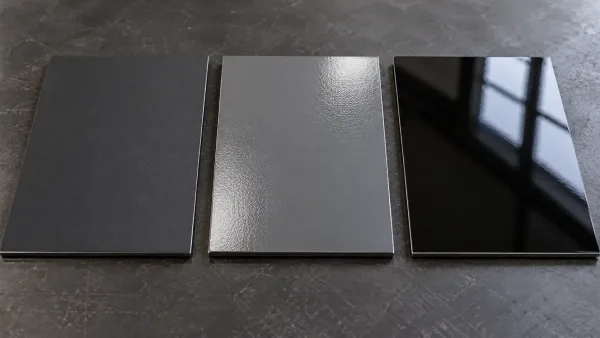
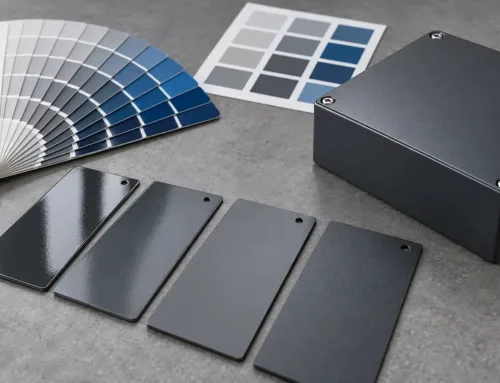
同一光源下で観察した低光沢・中光沢・高光沢の塗装サンプル。
これらのしきい値は、機器メーカーおよび塗装仕様全般で用いられる業界慣行です。物理法則ではなく、購入者とサプライヤーが同一の測定幾何を選択するための共通言語として扱ってください。
同じ板金部品でGU測定値が異なる理由
平坦で適切に準備されたパネルでは、GU測定値の再現性は高い傾向があります。成形された板金部品では再現性が得られないことが多く、ばらつきは通常、装置要因ではなく工程要因に起因します。
粉体塗装、液体塗装、陽極酸化はそれぞれ達成可能な光沢帯が異なり、下地のテクスチャに対する応答も異なります。ブラスト仕上げやミル仕上げの下地は、薄い塗膜を通して透過し、測定値を引き下げる場合があります。
成形形状は光の反射をさらに乱します。曲げ半径、溶接シーム、鋭利なエッジ、締結部周辺は、平坦面とは異なる反射を示します。外観面の1点の測定が合格でも、50 mm離れた2点目が不合格になることがあります。
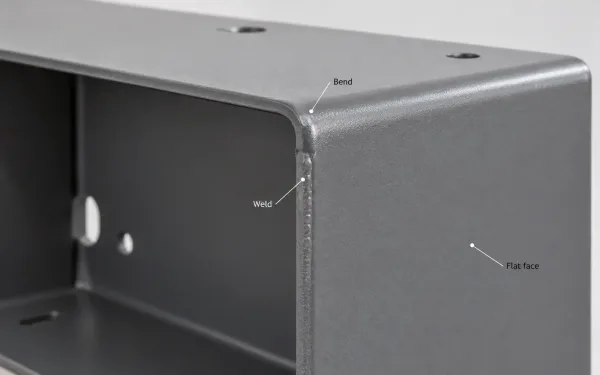
GU測定値が異なり得る曲げ半径、溶接シーム、平坦面の各ゾーン。
そのため、合否判定ルールは目標値と同様に重要です。実務的な現場慣行には、合意された面の所定点数の平均値による判定、いずれか1点がハードリミットを超えた場合の不合格判定、またはその両方があります。ルールはメールのやり取りではなく、図面に明記すべきです。
図面と発注書でのGU指定方法
光沢も他の計測要求と同様に扱ってください。不完全な指示では、サプライヤーが不足情報を推測する必要があります。
実用的な指示には次の5項目を明記します:
- 角度 — 20°、60°、または85°
- 目標値と公差 — 例:60 ± 5 GU
- 標準 — ISO 2813、ASTM D523、または同等規格
- 所在地 — 管理対象とする面またはゾーン
- サンプリングと判定方法 — 部品あたりの測定点数、平均値による判定か単一点による制限か
完全な指示の例:
光沢:60°、ISO 2813にて 60 ± 5 GU、外観面AおよびBで測定、1面あたり3点、いずれか1点でも公差外の場合は不合格。
公差帯はコストに直結します。 ±10 GU 量産用塗装ラインでの通常の工程変動を許容します。 ±3 GU 前処理、硬化管理、検査の精度をより厳格に要求し、その分は見積に反映されます。公差帯の広さが問題なのではなく、文書化されていない公差帯こそが問題なのです。
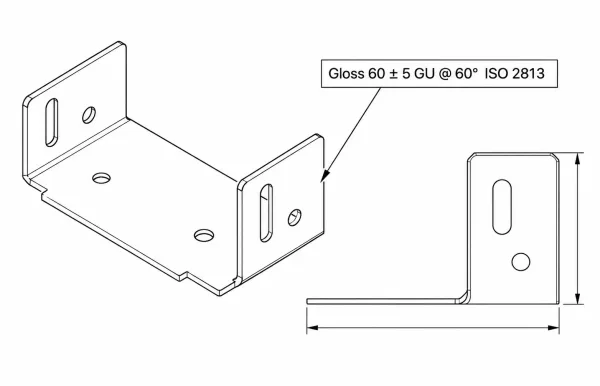
図面に記載する完全なGU指定: 角度、目標値、公差、標準規格。
RFQ段階で、測定角度、対象となる面、数値基準に加えて外観マスターパネルを添付するかどうかを確認してください。この3点を事前に確定することで、後日のグロスに関する disputes のほとんどを未然に防げます。
よくある質問
次のステップ
次の図面やRFQでは、単なる「X GU」表記を、角度、公差、標準規格、面、サンプリングに置き換えてください。仕上げがまだ選定中の場合は、仕様を確定する前に、塗装サプライヤーに基材と膜厚に対する典型的なGUレンジを確認してください — 金型着手前の方が初ロット到着後よりも、この数値セットは交渉しやすくなります。