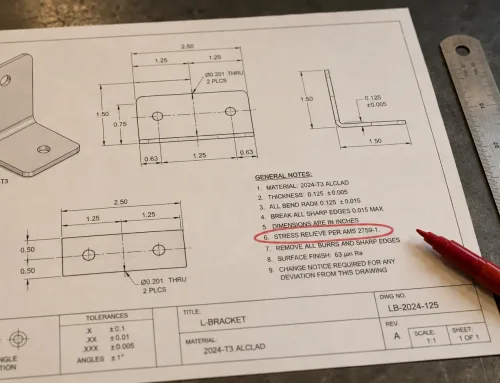
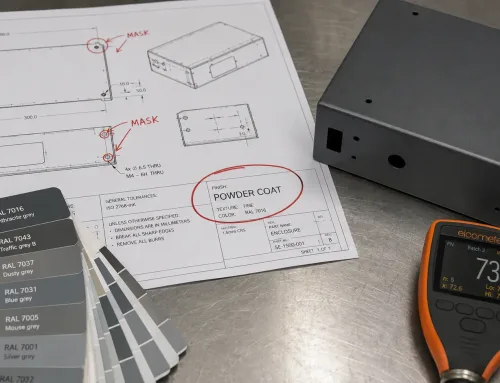
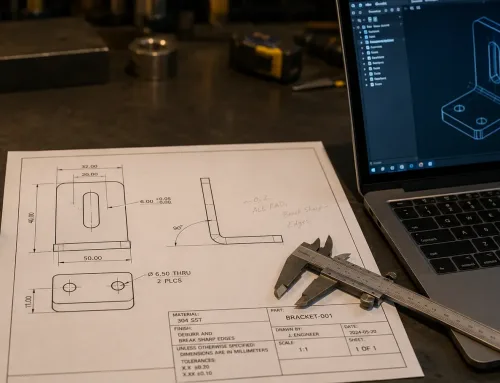
ブラケット図面には 6061-T6アルミニウムに対してR0.030″. と記載されています。製作側の最初の質問: これは割れますか? 次に: 専用金型が必要ですか? 設計者は標準半径 — 軟鋼バージョンで使用したものと同じ — を指定し、そのまま適用できると想定していました。しかし、そうはなりませんでした。最初のテスト曲げで外面に割れが発生し、軟鋼で綺麗な曲げを実現したパンチノーズでは、アルミニウムの伸び限界を超えずに成形することができませんでした。修正には より大きな半径、異なるダイ開口、および修正された展開図. が必要でした。部品は 3週間遅れ.
で出荷されました。このシナリオは、ほとんどの設計者が予想するよりも一般的です。 板金図面における最小内側半径の注記 は、製作において最も頻繁に誤解される指示の一つです。設計者はそれを完全に省略するか — 製作側に推測させるか — 、または 専用金型、割れ、不要なコスト. を強いる方法で指定します。正しいアプローチはどちらの極端でもありません。それは、注記が欠落している場合に製作側が何をするかを理解することから始まり、そしてあなたの部品に実際に注記が必要かどうかを判断することです。.
板金図面における最小内側半径の注記とは?
A 最小内側半径の注記 は、 許容最小内側曲げ半径 を指定する指示です。板金部品の曲げ加工部位に対するものです。内側半径は、曲げの内面から曲率中心まで測定されます — 外面ではありません. 。この区別が重要なのは、曲げ加工中に外面が伸び、内面が圧縮されるためです。. 材料の破壊は、発生する場合、外側で起こります。.
注記は通常、図面上の2つの場所のいずれかに記載されます:
一般注記欄。. 以下のような行: “「1. 内側曲げ半径:曲げごとにR0.125 MIN」” タイトルブロック領域に配置されます。これは、特定の曲げに独自の指示がない限り、部品のすべての曲げに適用されます。.
曲げ固有の指示。. 個々の曲げを指す引出線と半径値および公差 — 例えば、, “「R0.125 ±0.010」” — 曲げ線記号の近くに配置されます。.
どちらの場合も、注記は製作側に伝えます: この値より小さい内側半径を生成しないでください。. 上限も指定されていない限り、この値以上のものは許容されます。.
内側半径と外側半径の比較
業界の慣例では、 内側半径. を指定します。図面に “「R0.125」と記載されている場合、内側の測定値. を意味します。一部の図面 — 特に古いものや特定の欧州規格に従うもの — は外側半径を参照する場合があり、これは内側半径に材料厚さを加えたものに等しいです。慣例が明記されていない場合、製作側は内側半径と見なします。疑わしい場合は、, 曖昧さを排除するために指示に「INSIDE」を追加してください。.
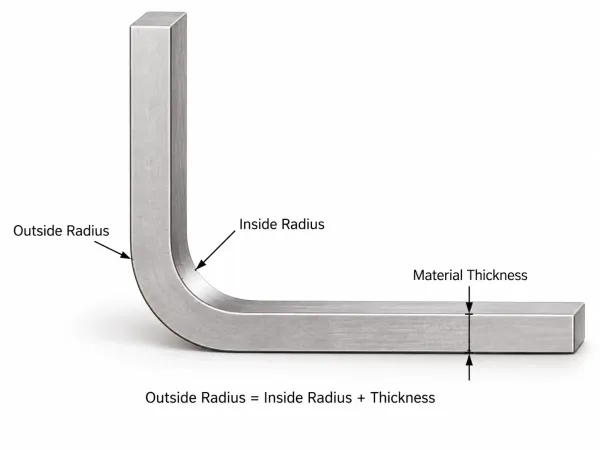
板金の内側と外側の曲げ半径の違いを示す図。.
製作側があなたの半径注記をどう読むか — またはその欠如をどう解釈するか
板金図面が製作工場に届くと、エンジニアリングチームは特定の順序でそれを評価します。. 材質と板厚が最初です。次に曲げ回数、曲げ角度、フランジ長さ。. 半径の注記 — またはその欠如 — はこれらの変数と併せて評価されます。.
製作工場のデフォルト判断ツリー
図面に半径が指定されている場合、製作工場はそれを自社の 標準工具. と比較します。ほとんどのプレスブレーキ工場は一般的なインクリメントでパンチノーズを在庫しています: 015″、0.030″、0.050″、0.062″、0.125″. 。指定された半径が標準パンチと一致すれば、生産が進みます。一致しない場合 — 例えば、図面がR0.040″を要求し、工場が0.030″と0.050″しか持っていない場合 — 製作工場は以下のいずれかを選択します: カスタム工具の発注、最も近い利用可能な半径を使用して承認を求める、または仕様に対して異議を唱える。.
図面に半径が指定されていない場合、製作工場は材質と 2~3倍. に基づくデフォルトを使用します。軟鋼の場合、デフォルトは通常 板厚の1倍. です。ステンレス鋼(304)の場合、 板厚の1.5倍から2倍. です。アルミニウム5052の場合、約 板厚の1倍. です。アルミニウム6061-T6の場合、, 板厚の2倍から3倍. です。これらのデフォルトは恣意的なものではありません — 標準工具が材料を割ることなく生産できる最小半径を反映しています。.
デフォルトはまた、 ダイ開口部. によっても影響を受けます。 プレスブレーキのエアベンディング, では、内側半径はVダイ開口部の割合として形成されます — 通常 軟鋼で15%から20%、ステンレス鋼で20%から22%. 。製作工場は板厚に基づいてダイ開口部を選択し(通常 板厚の6倍から12倍)、結果として得られる半径はその選択の自然な帰結です。.
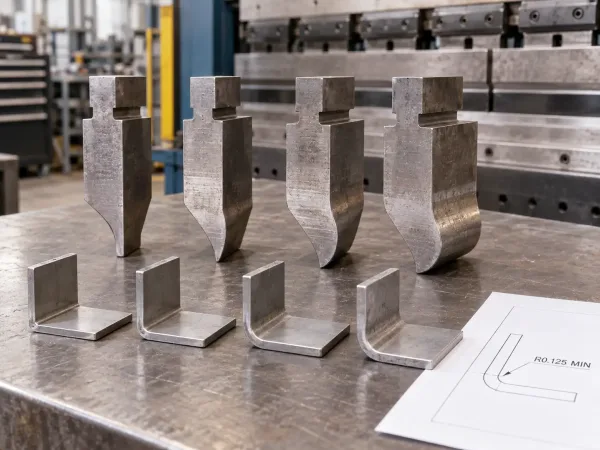
標準プレスブレーキパンチと、工具が曲げ半径にどのように影響するかを示す曲げサンプル。.
「注記なし」が「誤った注記」よりも安全な理由“
指定されていない半径は、製作工場に設備に合致しきれいな曲げを生み出す工具を選択する柔軟性を与えます。利用可能な工具に合致しない指定半径は、三つの結果のいずれかを強制します: カスタム工具(追加コストとリードタイム)、仕様を修正するための交渉(追加のコミュニケーションと遅延)、またはRFQの拒否(製作工場が仕事を断る)。.
これは半径を決して指定すべきでないという意味ではありません。機能的な理由がある場合に 指定し、そうでない場合はオープンにしておくべき.
指定すべき場合 — そして空欄のままでよい場合
という意味です。 最小内側半径の注記を追加するかどうかの決定は、半径が部品の. 適合性、機能、または外観.
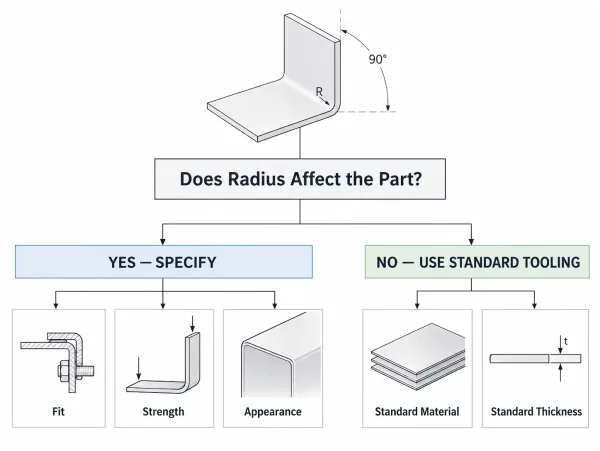
に影響するかどうかに依存します。以下のマトリックスは一般的なシナリオを網羅しています。.
| 曲げ半径を指定すべきか標準工具に任せるべきかを示す判断ガイド。 | シナリオ | 理由 |
|---|---|---|
| 指定? | はい | 半径が組立クリアランスに影響する(例:部品が別のコンポーネント内に収まる) |
| 予想より大きい半径が干渉を引き起こす可能性がある | はい | 半径が構造強度または疲労寿命に影響する |
| よりタイトな半径は曲げ部の応力集中を増加させる | はい | 半径が外観要件である(目に見える曲げ面) |
| 目に見える部品の不整合な半径はプロフェッショナルに見えない | はい | 顧客または業界標準が特定の半径を要求する |
| ASTM、ISO、または顧客仕様への準拠 | いいえ | ファブリケーターに標準工具を使用させる |
| 部品は標準厚さの一般的な材料を使用 | いいえ | ファブリケーターのデフォルト半径は通常適切 |
グレーゾーン:「推奨」半径と「必須」半径
一部の図面では “「MIN」の代わりに「PREFERRED」を” 半径の指示に使用 — 例えば、「R0.125 PREFERRED」。これは半径が設計意図であることを示すが、ファブリケーターの工具が一致しない場合には逸脱を許可する。指定と省略の中間的な位置づけである。.
「PREFERRED」のリスクは、常に一貫して解釈されるとは限らないことである。ファブリケーターによっては厳格な要件として扱い、他の者は提案として扱う。. 半径が重要な場合は「MIN」(または「R0.125 ±0.010」のような公差)を使用する。重要でない場合は、指示を完全に省略する。.
正しい書式:半径指示の書き方
ほとんどの半径指示は、図面上の記載場所に応じて3つの形式のいずれかに従う 2D板金図面 および要求される精度に応じて。.
一般注記形式
最も一般的なアプローチは、一般注記ブロックに1行で記載する方法である:
内側曲げ半径:曲げごとにR0.125 MIN
これは部品のすべての曲げに適用される。一部の曲げに異なる半径が必要な場合、それらの曲げには個別の指示を付けて一般注記を上書きする。.
曲げ線上の指示形式
個別の曲げについては、半径は引出線を伴う曲げ線記号の近くに配置される:
R0.125 最小
または、公差付きで:
R0.125 ±0.010
引出線は曲げの内側を指す。指示は曲げ線に対して曖昧さがない程度に近く、かつ他の注記と重ならない程度に配置する必要がある。.
半径への公差の追加
公差のない半径は、ファブリケーターに精度目標を与えない。. “「R0.125 MIN」は0.125″から無限大まで許容されることを意味する。. ほとんどの部品ではこれで問題ない — ファブリケーターの標準工具は数千分の1インチ以内で一貫した半径を生成する。.
半径を特定の範囲内に維持する必要がある場合 — 例えば、複数の曲げにわたって一貫した応力分布を維持するために — 両側公差を追加する: “「R0.125 ±0.010」” これはファブリケーターに許容範囲が 115″から0.135″.
であることを伝える。厳しい半径公差には注意が必要である。 曲げ半径に±0.005″を維持するには、テスト曲げ、手動調整、初品検査が必要となる。. これによりコストとリードタイムが増加する。ほとんどの用途では、, ±0.010″または±0.020″で十分である。.
半径注記がコスト、金型、リードタイムに与える影響
ファブリケーターの標準工具に一致しない半径を指定すると、直接的な影響がある。 板金DFM, では、これらの影響を理解することで、半径をいつ指定するか、どの程度厳密に値を維持するかについて情報に基づいた判断ができる。.
半径が標準工具に一致しない場合
図面が R0.030″ を要求し、ファブリケーターの標準パンチノーズが 050″, の場合、工場には3つの選択肢がある:
- カスタムパンチノーズを発注する。. これには通常 $500から$2,000+ のコストがかかり、パンチの長さと材料によって異なる。リードタイムは通常 2~4週間.
- 最も近い標準半径を使用し、承認を求める。. ファブリケーターはR0.030″の代わりにR0.050″で許容できるか確認する。これにより 1~3日のコミュニケーション.
- RFQを辞退する。 半径が絶対要件であり、発注数量に対してカスタム治具を正当化できない場合、その案件を断ることがあります。
試作または小ロット注文(1~50個)の場合、カスタム治具はほとんどコスト効率が良くありません。加工業者はほぼ必ず標準半径の使用を求めるか、設計変更を依頼します。
タイトな半径+タイトな公差の隠れたコスト
タイトな半径とタイトな公差の両方を指定すると 難易度が複合的に高まります。以下の条件を求める図面は ステンレス鋼でR0.030″ ±0.005″ 以下の組み合わせが必要となります:
- 特定のパンチノーズ半径(おそらくカスタム)
- 管理されたダイ開口(すべてのVダイ幅が目標半径を実現するわけではない)
- 実際の材料ロットでのテスト曲げ(スプリングバックはロットにより変動)
- 半径測定を伴う初品検査(半径ゲージまたは光学コンパレータを使用)
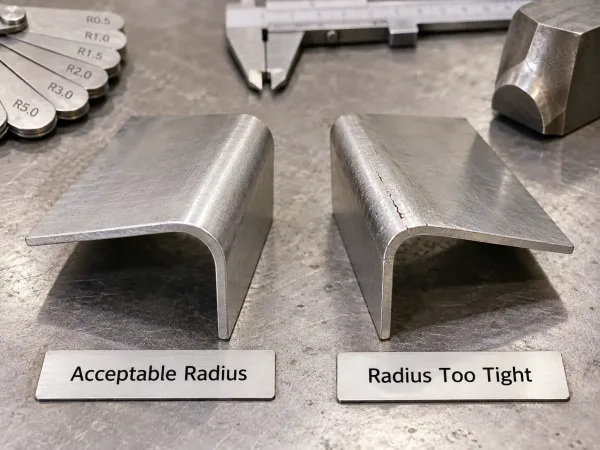
許容できる曲げと、過度にタイトな半径による割れが生じた曲げの拡大比較。
これらの各工程が時間とコストを増大させます。半径と角度公差の相互作用は特に重要です: 半径がタイトになるほどスプリングバックが増大し、曲げ角度の制御が難しくなります。 同じ曲げにR0.030″と±0.5°を指定すると、オーバーベンド角度を調整するために複数回の試し曲げが必要になる場合があります。
材料が重要:同じ注記が異なる結果を生む理由
同じ半径値でも、材料によってまったく異なる結果が生じます。 R0.060″は16ゲージ軟鋼にとって標準的で治具に適した半径です。同じR0.060″でも16ゲージの 6061-T6アルミニウム では材料の最小曲げ半径を下回り、ほぼ確実に割れが発生します。
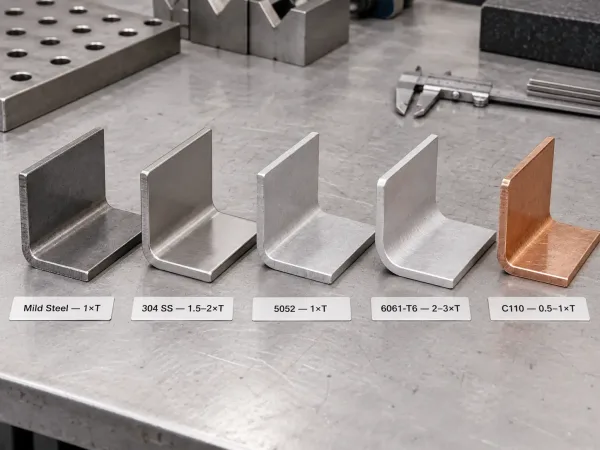
最小曲げ半径が板金材料によってどのように異なるかを示す曲げサンプル。
クイックリファレンス表
| 材料 | 最小半径(×板厚) | 060″(16 ga)板の場合 | 備考 |
|---|---|---|---|
| 軟鋼(CRS) | 1× T | 060″ | 最も加工しやすく、標準治具で対応可能 |
| ステンレス鋼304 | 5~2× T | 090″~0.120″ | スプリングバックが大きく、オーバーベンドが必要 |
| アルミニウム 5052-H32 | 1× T | 060″ | 成形性良好、軟鋼と同程度 |
| アルミニウム 6061-T6 | 2~3× T | 120″~0.180″ | 割れが発生しやすく、タイトな曲げには焼鈍が必要 |
| 銅(C110、軟質) | 5~1× T | 030″~0.060″ | 非常に延性が高く、タイトな半径が実現可能 |
上記の表はエアベンディングの開始値です。 実際の最小値は合金の調質、圧延方向、ダイ開口、パンチノーズ半径によって異なります。常に材料サプライヤーのデータで確認してください。
圧延方向:ほとんどの図面が無視する変数
板金は圧延中に方向性のある結晶粒構造が形成されます。 圧延方向に対して垂直に曲げる(圧延方向を横切る)と、平行に曲げるよりもタイトな半径が可能です。 ほとんどの軟鋼部品では、圧延方向は重要ではなく、図面に指示されません。高強度合金、最小半径限界に近い部品、または疲労要件のある部品では、 圧延方向を指定することで割れを防止できます。
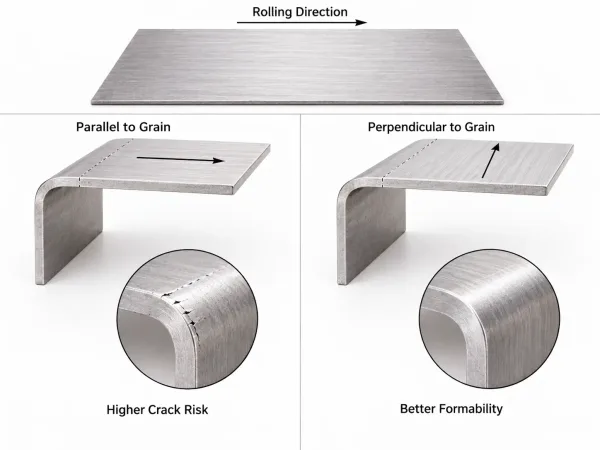
板金の圧延方向に対して平行および垂直な曲げを比較した図。
圧延方向が重要な場合は、以下のような注記を追加します:
曲げ線を圧延方向に対して垂直に
これにより、加工業者に明確な制約が与えられ、曲げ線が圧延目と平行になる方向に展開図をネスティングすることを防ぎます。
よくある質問
DFMレビューのために図面をお送りください
半径の指示が利用可能な金型と一致するかどうか — またはそもそも必要かどうか — 不明な場合は、 図面をSR-MFGに送ってDFMレビューを受けてください。当社のエンジニアリングチームが、お客様の曲げ仕様を当社の標準金型に対して評価し、 見積もり前に半径、公差、または材料の競合を指摘します。標準的な所要時間は 24時間以内.