RFQでロットサイズを指定することは、単純な数量の決定に見えます — しかし、段取り時間が単価に反映され、リードタイムが延びるとそうではありません。ロットサイズは、見積のうち実際に製造にかかる部分と段取り替えにかかる部分の割合、およびオーダーが機械間で待機する時間を静かに左右します。本項目では、生産オーダーにおけるロットサイズの定義を示し、段取り時間、加工時間、総リードタイムをどのように左右するかを説明し、カスタム板金部品においてロットサイズを決定すべき要因を挙げます。
生産オーダーにおけるロットサイズの意味
ロットサイズとは、設備が別の部品に段取り替えする前に、1回の連続運転で生産される同一部品の数です。プレスブレーキがオペレーターが次のジョブのために工具を交換する前に200個のブラケットを加工する場合、ロットサイズは200です。
RFQ段階で重要な区別が1つあります。注文数量は発注書に記載された部品の合計数であり、ロットサイズはその合計をどのように運転に分割するかです。600個の部品の注文は、600個の1ロット、200個の3ロット、または100個の6ロットとして運転でき、それぞれの選択肢で価格とスケジュールが異なります。
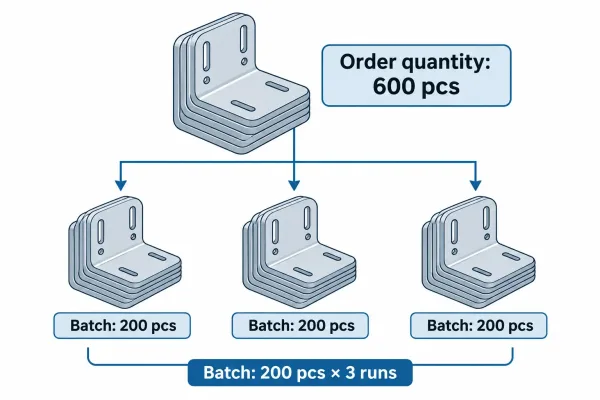
600部品の注文は、200の3ロットで生産されます。注文数量は合計であり、ロットサイズは各生産ロットの数量です。
ロットサイズが現れる場所:段取り時間、加工時間、待機時間
すべての部品の製造時間は、段取り、加工、待機の3つの区分に分かれます。ロットサイズは、これらの区分が部品ごと、オーダーごとにどう合計されるかを変化させます。
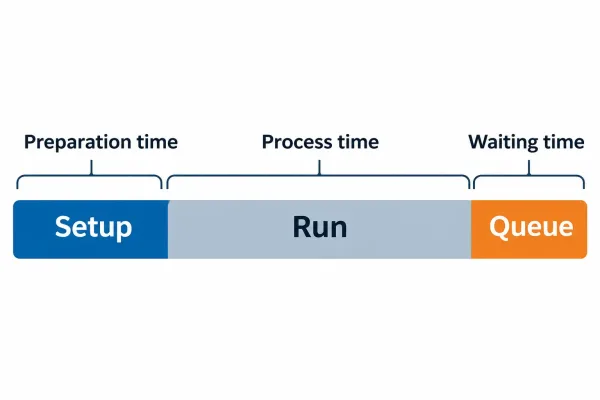
製造時間は段取り、加工、キューに分かれます — ロットサイズがこの3つの合計の仕方を変えます。
部品あたりの段取り時間:ロットサイズで割る数
段取り(段取り替えまたは準備とも呼ばれる)は、設備が部品の加工を開始するために準備する時間です — レーザープログラムの読み込み、プレスブレーキ工具の設定、溶接治具の取り付けなど。段取りは部品ごとではなくロットごとに固定されるため、部品あたりの段取り負荷は総段取り時間をロットサイズで割った値になります。
2時間の段取り替えを200個の部品に分散すると、各部品に約36秒の段取り時間が加わります。同じ段取り替えを20個の部品に分散すると、部品あたり6分が加わります — 段取り作業は同一ですが、部品あたりの負荷は10倍になります。これが、同じブラケットの20個のオーダーが、200個の単価を大きく上回って見積もられる理由です。
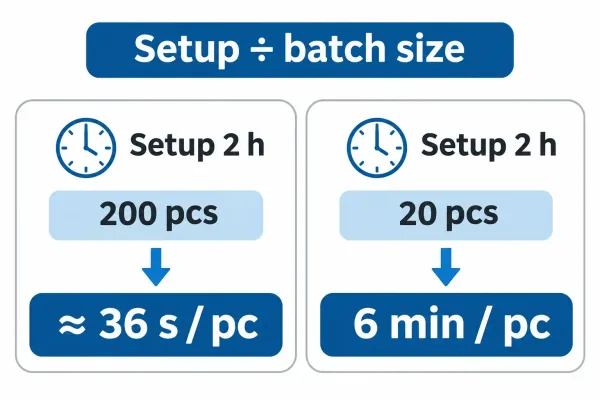
同じ2時間の段取り替えでも、200個の場合は部品あたり約36秒ですが、20個の場合は部品あたり6分になります。
加工時間:運転が分割されたときに何が変わるか
加工時間は部品あたりの加工時間です — 切断、曲げ、溶接。理論上は一定です。実際には、短いロットではこれが増えることがあります。溶接や一部の仕上げ工程などの熱プロセスではウォームアップのロスが発生し、オペレーターは再起動のたびにプログラムを再確認し、小ロットではサイクルタイムを安定させるリズムが失われます。
長い連続運転は材料歩留まりも向上させます。レーザー切断では、ネスティング効率 — 部品がシートにどれだけ密に配置できるか — は、他のジョブとスペースを共有するのではなく、1つの部品が運転全体でネストを埋める場合に向上します。材料使用量の多い部品では、このメリットが小ロットによる段取り時間の削減を上回ることがよくあります。
キュー時間と総リードタイム
総リードタイムには、加工だけでなく、キュー時間——他の注文が同じ設備を使用している間の各工程間の待ち時間——も含まれます。ロットサイズはキュー時間に二方向で影響します。大きなロットは機械を長く占有するため、他の注文を遅らせ、自らも後工程での待ち時間を延ばす可能性があります。小さなロットは工程間の移動が速くなりますが、より頻繁なスケジューリング枠が必要になり、結局待ち時間が発生することもあります。
バッチサイズが板金加工現場で変えること
板金加工は、切断、成形、接合、仕上げの連続した工程であり、各工程で段取りの負荷が異なります。バッチサイズはこれらに不均等に影響します。
切断とネスティング
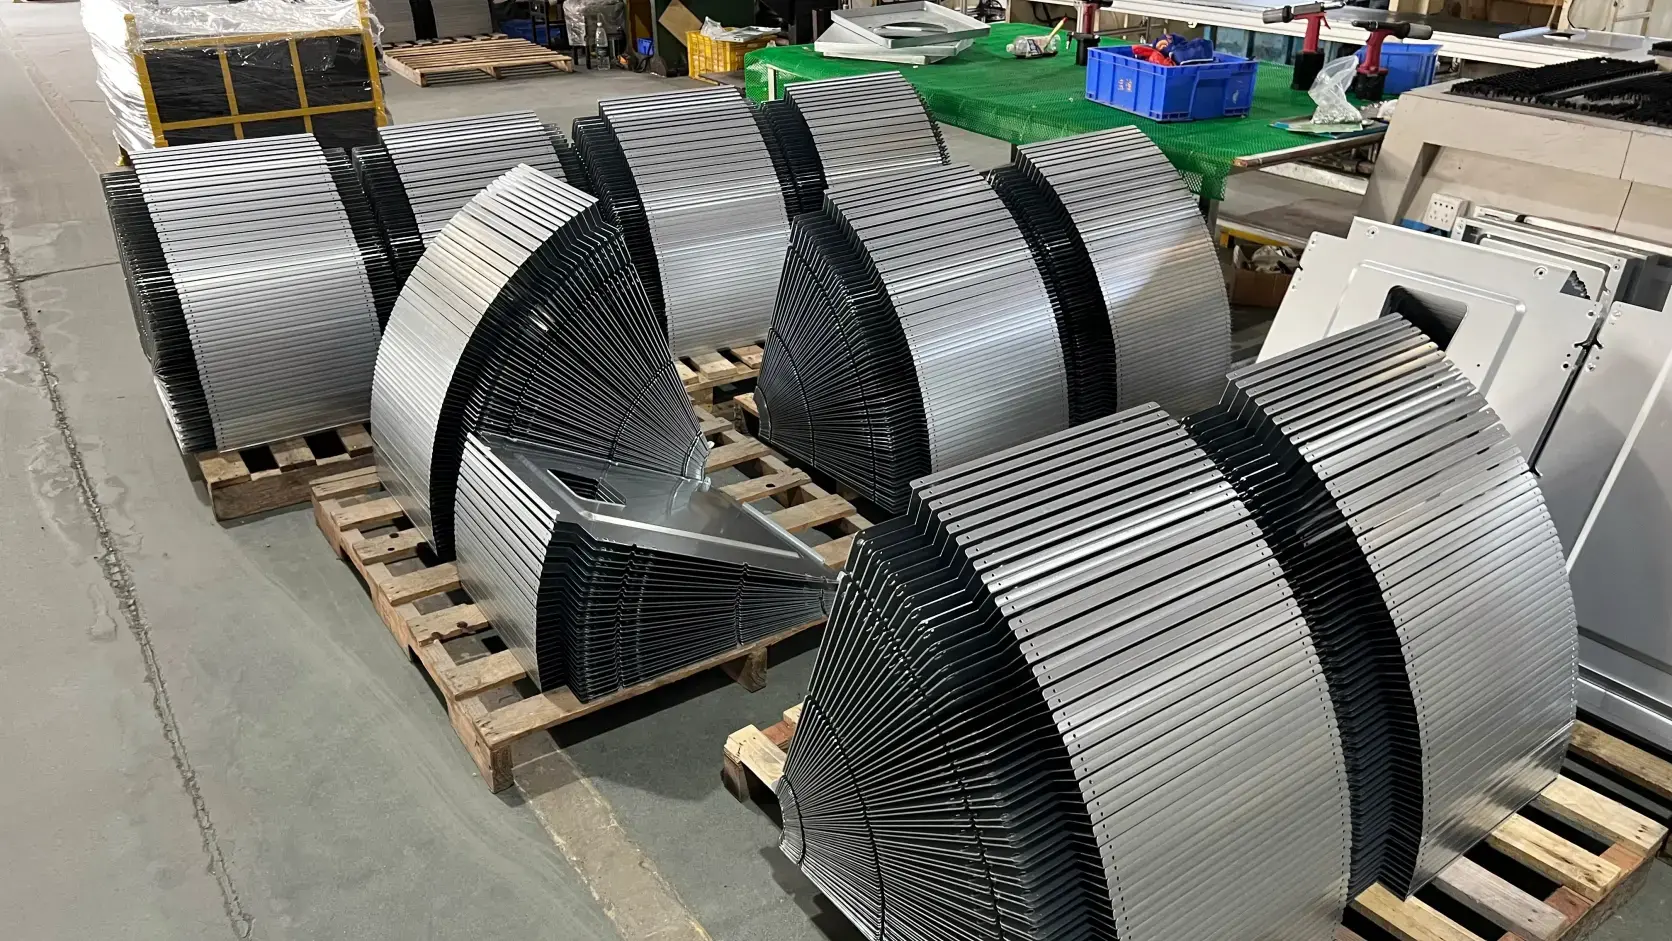
レーザー加工とタレットパンチングの段取りは主にプログラム駆動です。ネストを読み込み、シートをセットし、実行します。段取りは加工時間に比べて軽いため、小ロットの切断バッチも実用的です。ネスティング効率は依然として数量に比例して向上します。単一部品のランは混載シートよりも密にネストされるため、バッチサイズが増えるにつれて部品あたりの材料コストは低下する傾向があります。
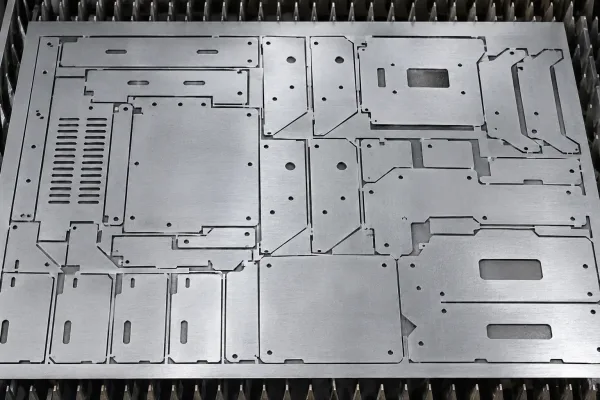
1枚のシートにネストされた平面展開図——1種類の部品の連続生産は、混載シートよりも密にネストできます。
成形と接合の段取り替え
曲げと溶接は段取りの負荷が大きい工程です。プレスブレーキの工具は曲げプロファイルに合わせる必要があり、治具は組立品を位置決めして保持する必要があり、溶接条件は材料厚と継手設計に応じて変わります。段取り替えのたびに実際の時間がかかり、再開のたびに角度のずれや溶接のばらつきのリスクが生じます。複数の曲げや溶接シームを持つ部品では、バッチサイズがそのリスクを負う頻度を決定します。
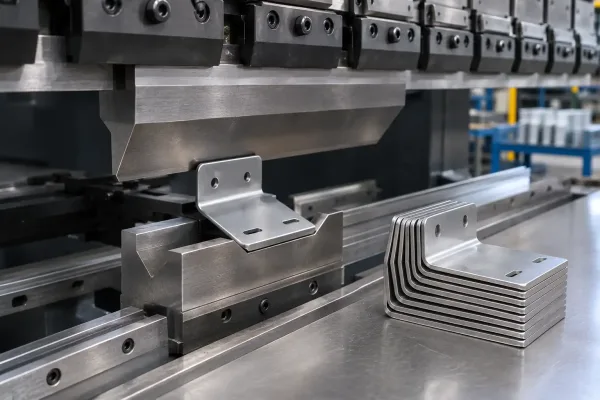
曲げ加工は段取りの負荷が高い——生産を開始する前に、金型が曲げ輪郭と一致していなければなりません。
仕上げ、検査、梱包
表面処理はバッチで行われます。ライン投入量、マスキング作業、吊り付けの配置はすべて数量に応じて変わります。検査も同じ考え方です。初品検査(FAI)——生産開始前に図面に対して1個の部品を検証する作業——は、その後のロットが 20 個であっても 2,000 であっても、ほぼ同じ費用がかかります。少数の部品に分散されると、その費用は単価に現れます。長い生産に分散されると、見えなくなります。
バッチサイズが小さすぎる/大きすぎる場合に何が問題になるか
どちらの極端も回避可能なコストとスケジュールリスクを生みます。
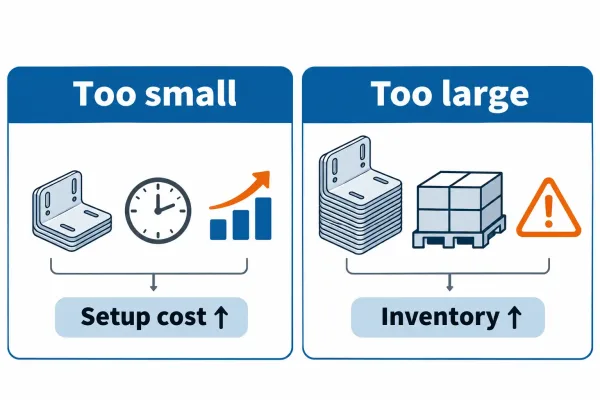
小さすぎると:段取りが単価を支配します。大きすぎると:在庫、不良リスク、変更対応の遅さが問題になります。
小さすぎます。段取りがキャパシティを消費し、単価を押し上げます。初品および検査の費用がわずかな部品数にのしかかります。スケジューリングがより多くの枠に細分化され、ハンドリングが増え、キュー遅延の機会も増えます。小ロット生産では、ネスト効率とライン投入効率も失われます。
大きすぎます。在庫と仕掛品が資本とフロアスペースを圧迫します。生産途中で発生した不良は、誰も気づく前にロット全体に影響する可能性があります。エンジニアリング変更への対応は遅くなります。ラインは、すでに時代遅れになっている可能性のある部品の長期間の生産にコミットされているためです。後工程のスケジュールを待って滞留する完成部品は、二重にお金がかかります——一度は製造に、一度は保管に。
カスタム板金注文におけるロットサイズの選び方
カスタム部品に普遍的に最適なロットサイズは存在せず、適切な数量は注文内容そのものから導き出されます。ほとんどの場合を左右する4つの要因があります:
- 段取りの負荷。段取り替えのコストが高い部品——多曲げ部品、溶接アセンブリ、マスキングを伴う表面処理——は、より大きなロットを正当化します。
- 一貫性の要件。厳しい公差や外観が重要な部品は、初品の設定が維持される長い生産でメリットがあります。
- リードタイムとスケジュール。部品が組立ラインに供給される場合、ロットは単価が安いだけでなく、そのラインのリズムに合わせて到着しなければなりません。
- 在庫許容度。在庫を保持できるバイヤーは、より大きなロットで生産できます。できないバイヤーは、保管や陳腐化のリスクを冒すよりも、小ロット生産の段取りプレミアムを支払うべきです。
実用的なチェック方法:1ロットあたりの段取り時間が1ロットあたりの加工時間を超える場合、ロットはおそらく小さすぎます。1個あたりの在庫保有コストが、より大きなロットによる段取りコストの節約に匹敵する場合、ロットは大きすぎます。
RFQやPOでロットサイズについて指定すべき事項
ロットサイズは価格とスケジュールの両方に影響するため、見積もりを依頼する際は明示してください。以下の項目により、双方の認識を一致させられます:
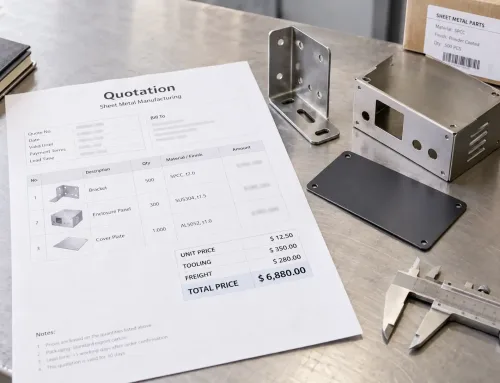
- 見積もりの基準。意図するロットサイズでの単価を依頼し、可能であれば段取り費用を別項目として明示するよう求めてください。
- 変更ルール。リリース後にロットサイズが変更された場合の価格とリードタイムの扱いを定義してください。
- 初回品と量産品の区別。 初回品の数量は量産数量と分けて管理し、FAIの費用が単価に埋もれないようにします。
- 分割納品。 ロットを段階的に出荷する場合はその旨を明記してください。梱包、ラベル貼付、検査はロットごとに行われ、見積にも反映されるべきです。
よくある質問
ロットサイズを設定する際は、価格の決定だけでなく、リードタイムと品質の決定として扱ってください。生産ランのサイズを段取りの負荷と一貫性の要件に合わせ、意図するロットサイズをRFQに記載し、設計が変更されるたびに数値を見直してください。今後の注文については、見積もり段階で図面と数量の前提を短時間見直すことで、生産が確定する前に段取り、価格、リードタイムを整合させられます。