RFQに応答するサプライヤーが、図面では答えられない質問をしてきます。このロットは抜取検査でよいのか、それとも全数検査が必要なのか。見積書に「検査:AQL 1.0」(受入品質限界)と記載され、発注書には「図面に従い検査」としか書かれていない場合、実際に何を検査するのか誰も定義していません。全数検査は標準的な2つの回答の1つですが、より安全なデフォルトではありません。特定の特性に対して、特定の理由で、特定のコストをかけて課す要件なのです。
全数検査とは
定義と範囲
全数検査(100% 検査または個々の部品の検査とも呼ばれる)とは、定義された範囲内のすべてのユニットを、定義された一連の特性に対して検査することを意味します。この文の両方の部分が重要です。「すべてのユニット」が検査のカバレッジを定め、「定義された特性」が検査の深さを定めます。
検査対象を列挙せずに「100% 検査」とだけ記した注記は、加工業者にとって実用的な指示になりません。すべての部品のすべての寸法を測定することは、誰も支払うつもりがないからです。検査範囲は通常、発注書の明細行に紐づくロットまたはバッチです。特性は図面から導き出されます。重要な穴位置、曲げ角度、溶接の外観、外観面などです。
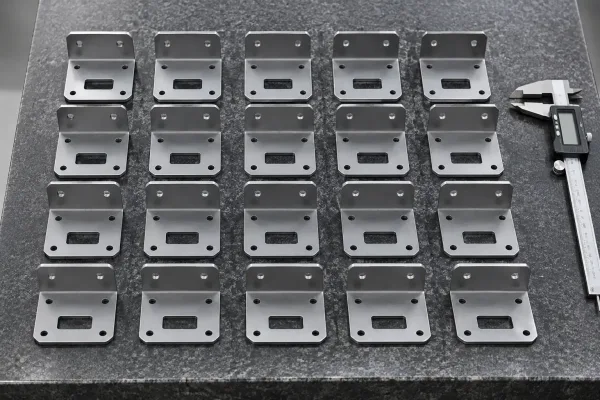
ロット内のすべての個体を並べて検査します。全数検査ではサンプルではなく、すべての個体を対象とします。
抜取検査は異なります。ロットから統計的に選択されたサブセットを検査し、その結果を用いてロット全体の合否を判定します。サンプルサイズと合否判定数の背後にある抜取検査の数理は、当社の「抜取検査」の項目で説明しています。ここで問うべき判断は、いつ抜取検査をやめるべきかということです。
全数検査が保証しないこと
全数検査は、不良ゼロを保証するものではありません。保証するのはカバレッジ、すなわちすべてのユニットが検査を通過することです。不良が実際に検出されるかどうかは、その不良の検出可能性、特性の測定方法、および合否判定境界の位置によって決まります。
ヘアライン仕上げのパネルに傷があれば、それは容易に目につきます。一方、内部の溶接不連続は、それを見つけることのできる試験方法が検査範囲に含まれていない限り、発見できません。これが、図面上で「全数検査」と「ゼロ欠陥」を決して同義語として扱ってはならない理由です。一方は検査方法であり、もう一方は、検査を増やすことではなく工程能力に依存する性能上の期待値です。
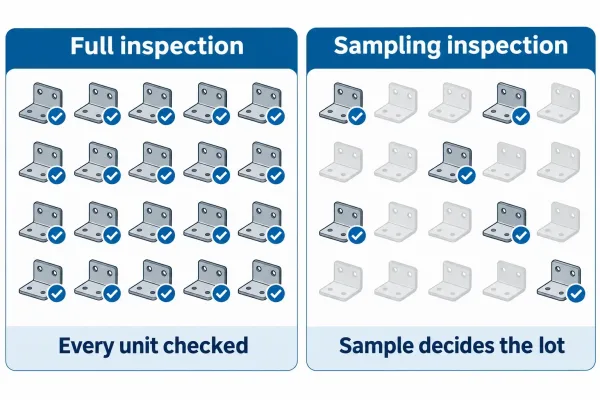
全数検査はすべての個体を検査します。抜取検査では、選抜したサンプルの結果でロット全体の合否を判定します。
全数検査と抜取検査の違い
2つの異なる問い
この2つの方法は異なる問いに答えるものであり、混同すると誤った検査範囲につながります。
抜取検査が問うのは、このロットが合意された受け入れ品質水準を満たしているか、ということです。これはロット単位の判定です。サンプルが合格すれば、ロットは出荷されます。サンプルに偶然含まれていなかった不良品が含まれていても同様です。
全数検査が問うのは、各個品が所定の要求事項を満たしているか、ということです。これは個品単位の選別作業です。不適合品は個別に識別して取り除くことができますが、実際に検査した特性についてのみ可能です。
どちらの方法も、もう一方のより厳しい版というわけではありません。抜取検査は確実性と効率性をトレードオフします。全数検査は、コストとスループットを、範囲内の特性における個品単位のカバレッジとトレードオフします。
並列比較
実務上の違いは、主に6つの観点に集約されます:
| 項目 | 全数検査 | 抜取検査 |
|---|---|---|
| 被覆性 | 定義された範囲内のすべての個品 | ロットの統計的サンプル |
| 判定レベル | 個品単位(各個品を受け入れるか、フラグを立てる) | ロット単位(ロット全体を受け入れるか、拒否する) |
| コスト構造 | 数量 × 特性数 × 測定方法に応じて変動 | ロットごとにほぼ固定 |
| スループット | 個品ごとにハンドリングと検査の時間が増加 | 生産フローへの影響は最小限 |
| データ出力 | 検査した特性の完全な結果 | 統計的推定のみ |
| 典型的なリスク | 検査員の疲労、境界値での誤判定 | 合格ロット内に不良品が混入すること |
全数検査が必要となるのはいつか
流出時の影響がそれを要求する場合
不良品が次の工程に流出した場合の影響が検査コストをはるかに上回る場合、全数検査は必須です。典型的な契機は3つあります。
- 安全または法規制上の義務。 1つの不具合がけが、法令不遵守、または賠償責任につながり得る場合、規制や顧客契約では、指定された特性の記録に基づく100%検査が求められることがよくあります。
- すべての個体を対象とする契約上のカバレッジ。 契約で納入された個体のいずれかに生じた欠陥について供給側が責任を負う場合、重要特性の個体単位でのスクリーニングのみが合理的な解釈となります。
- 高価値部品。 1つのアセンブリの廃棄やフィールドでの故障が検査時間のコストを上回る場合、すべての個体を検査することは経済的に合理的です。検査は、流出による損失に比べれば安価だからです。
工程を信頼できない場合
工程の履歴は部品の重要度と同様に重要です。次の場合に全数検査が適切な対応となります。
- 前のロットが不合格となった、または抜取検査でロットが不合格となり、工程が再び安定したことが実証されるまで次の出荷を全数選別する必要がある場合。
- 生産が変更された直後 — 新しい材料ロット、新しい金型、改訂されたプログラム — で、初回ロットが安定稼働時の出力よりもばらつきが大きい場合。
- 手直しが実施され、出荷前に合格品と依然として規格外の品を分離する必要がある場合。
100% 検査を通常引き起こす板金の特徴
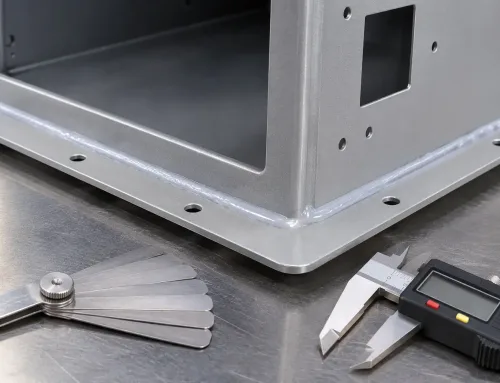
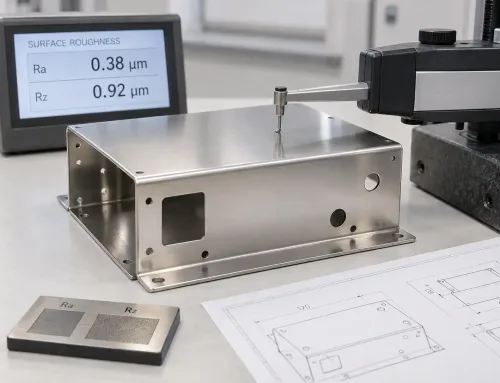
板金加工では、引き金となるのは通常部品全体ではなく、特定の1つの特徴です。組み合わせるアセンブリと位置合わせが必要な穴パターン、筐体の嵌合を決める曲げ角度、シール面やEMI(電磁干渉)シールド面の溶接、外観パネルの意匠面などが典型的な例です。
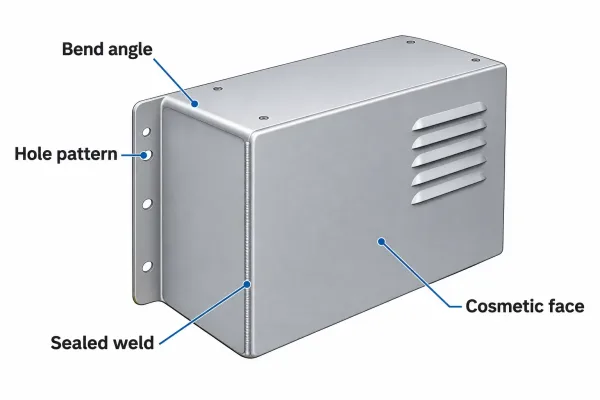
通常は100%検査のトリガーとなる4種類の特徴を備えたシートメタル筐体。
各特徴に対する判断基準はシンプルです。この特性が1個でも公差外になった場合、次に何が起こるか?答えが「組立の停止」「完成品の手直し」「顧客の受入時に目視で不良と判定されること」であれば、その特徴の100%検査は正当化されます。答えが「測定可能な影響なし」であれば、抜取検査で十分です。
全数検査のコストを決めるもの
3つのコスト要因
全数検査のコストは3つの変数の関数です。検査する特性の数、各特性の測定方法、ロット内の数量です。1つの寸法のノギス検査は数秒で済みます。十数個の特性をカバーするCMM(三次元測定機)の測定ルーチンは数分かかります。どちらもロット数を掛けると、検査工数は見積書上で目に見える項目になります。
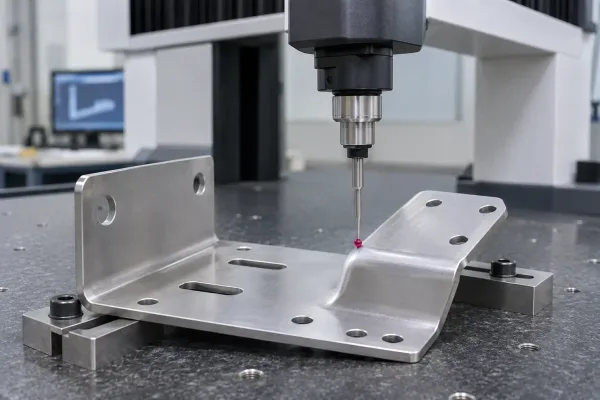
花崗岩の測定盤上で、成形されたシートメタルブラケットを測定するCMMプローブ。
スループットもコストの一部です。生産に追いつけない検査はボトルネックを生み、加工業者はそれが別項目として表示されるかどうかにかかわらず、そのリスクをリードタイムや労務費に織り込みます。
一般的な個品単価が誤解を招く理由
消費者向け製品の検査で公表されているコスト数値——1個あたり数ドルの一部——は、特注板金には当てはまりません。小ロット生産では、ロットが小さく、部品形状が注文ごとに変わり、部品価値に対する検査時間の比率が高くなります。5つの重要特性を持つ50個のロットでは、1個あたりの検査コストが5,000個の量産消費財製品よりも高くなることがあります。
破壊試験は厳しい制約を課します。溶接部の断面観察や塗膜の密着性試験は部品を破壊するため、いかなる価格であっても全数に対して実施することはできません。これは、重要な注文であってもサンプリングが必要とされる理由の一つです。一部の証拠は、部分集合に対してのみ収集できるものがあるためです。
決定方法:特性ごとの評価フレームワーク
各特性における3つの要素
本当の判断は「この注文で全数検査か抜取検査か」ではありません。各特性ごとに、3つの要素に基づいて個別に判断することです。
- 流出時の影響。 公差外の個体が1つ流出すると、どの程度のコストが発生するでしょうか。組立ラインの停止、フィールドでの故障、コンプライアンス上のリスクは、いずれも100%検査を支持します。
- 工程の安定性。 能力があり安定していて、欠陥がほとんど発生しない工程であれば、抜取検査が可能です。不安定な工程ではそうではありません。無作為のサンプルでは、系統的な問題を見逃す可能性があります。
- 検出の実現可能性。 その特性が破壊試験でしか確認できない場合、または確実な検出に全数に対して実施できない設備が必要な場合、意図にかかわらず、その特性の全数検査は実現できません。
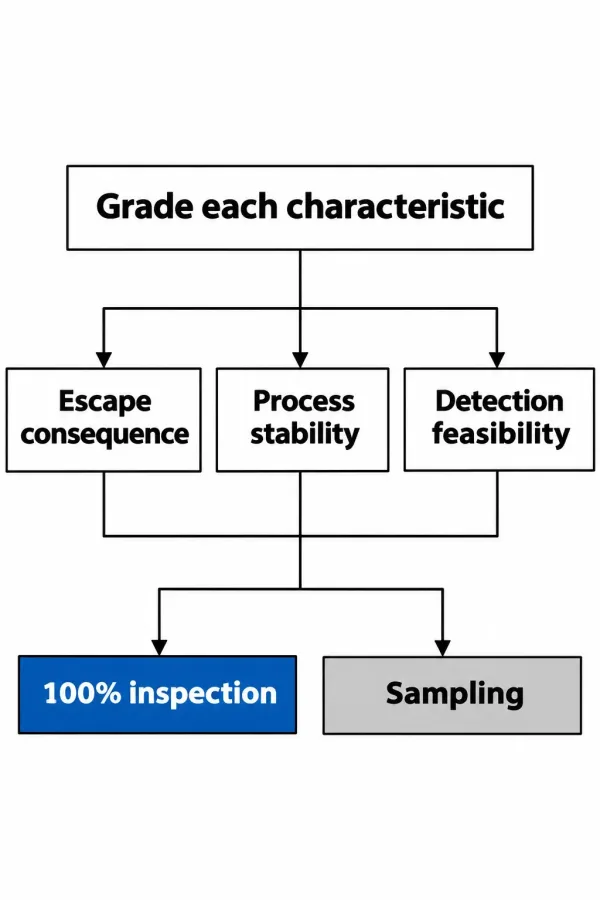
判断フレームワーク:全数検査と抜取検査を選択する前に、各特性を3つの要因で評価します。
3つの要素すべてが抜取検査を支持する場合は、抜取検査を使用します。流出した場合の影響が重大で、検出が現実的に可能な場合は、その特性に100%検査を適用します。理想としては、検査員の注意力に依存しない測定方法を用います。
初品検査と量産の間における全数検査の位置づけ
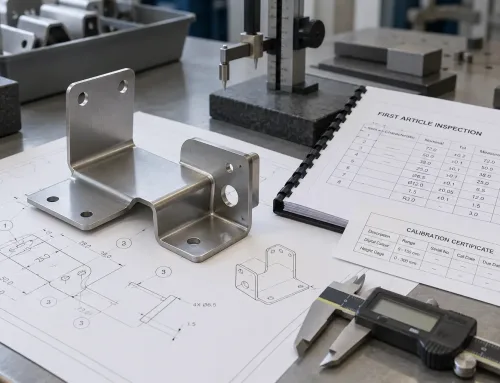
検査戦略は、受注のライフサイクルを通じて変化します。初品検査(FAI)は、最初の個々の部品を図面のすべての要求事項に対して検証します。これはサンプル段階における実質的な全数検査であり、量産開始前に図面の公差が実証される段階です。
生産では、一般的なパターンはハイブリッドです。上記の重要な特性については100%で確認し、それ以外は抜取り検査を行います。全数検査は、流出時のコストが高い場合にその費用に見合う効果を発揮し、抜取り検査はロットの残りの部分を滞りなく進めます。その後、抜取り検査でロットが不合格となった場合の標準的な対応は、品質が複数の合格ロットにわたって安定するまで、該当する生産分の全数選別を行うことです。
図面とRFQで全数検査を指定する方法
要件で定義すべき事項
実行可能な全数検査の要求事項は、生産開始前に5つの問いに答えます。
- 範囲: どの数量またはロット、およびどの品番を対象とするか。
- 特性: 各個体で検査する特性を正確に指定します。
- 合否判定: 各特性の公差または限界値。境界付近の部品の判定方法も含みます。
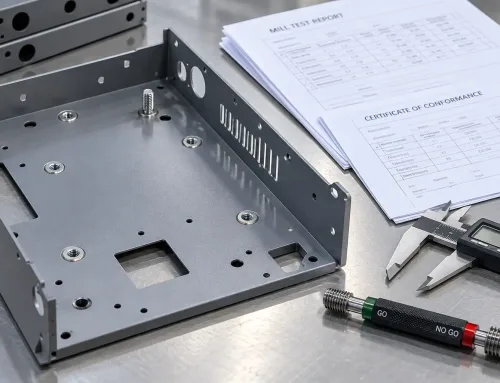
- 記録: 製造業者が報告すべき内容。通常は、検査した特性の測定結果と不適合個体の数です。
- 処置: 不適合品の扱い(再作業、廃棄、隔離、返品など)と、それを決定する者。
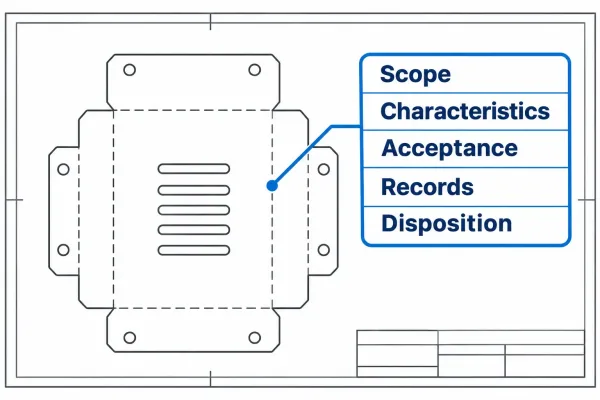
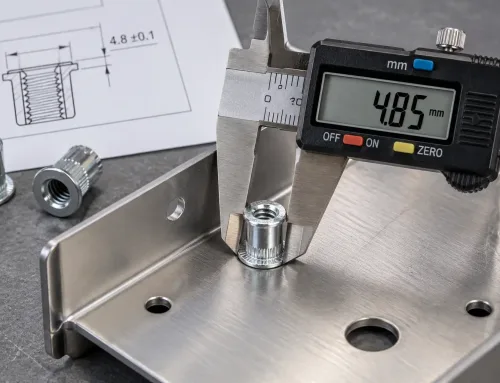
全数検査の要件が必ず定義すべき5つの要素を列挙した、図面の注記ボックス。
「100% 検査必須」とだけ記載された注記では、この5つの要素が欠けており、加工業者は範囲を推定してその推定に基づいて見積もりするか、見積もりを遅らせる確認事項を提起するかのいずれかを余儀なくされます。
公差境界部品と処置ルール
公差内だが限界値に近い寸法の部品は、全数検査において繰り返し紛争の原因となります。検査を増やすほど、限界的な結果が増えるためです。あらかじめルールを合意してください。校正済み機器での再測定が最初の測定値を上書きするか、限界的な部品を受け入れるか分離するか、意見の不一致を誰が裁定するかを決めておきます。
明確なルールを定めても、RFQ段階ではコストはかかりません。受入検査の場での言い争いを防ぎます。そこでは、どちらの当事者にも交渉の余地が残っていないのです。
よくある質問
次のステップ
次のRFQを送る前に、各図面特性を流出時の影響とプロセスの安定性でランク付けし、100% 検査が必要な特性については5つのスコープ要素を記述し、見積書の検査項目がその定義と一致していることを確認してください。このフレームワークは仕様策定段階で約1時間で完了し、納品時の検査に関する紛争の大半を排除できます。