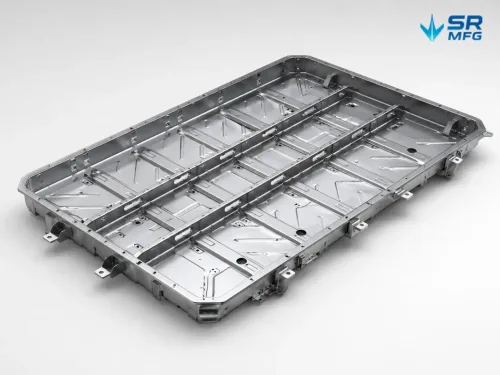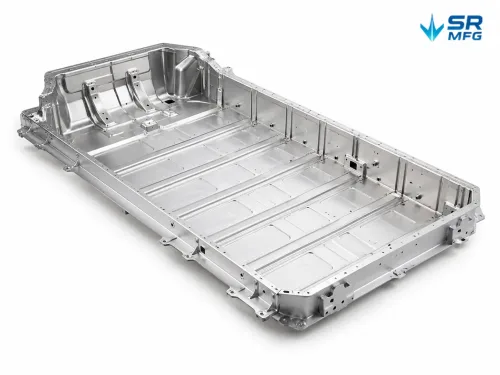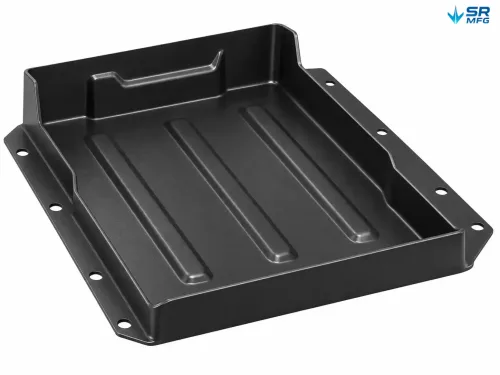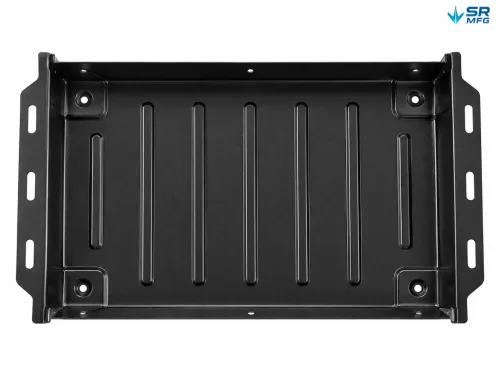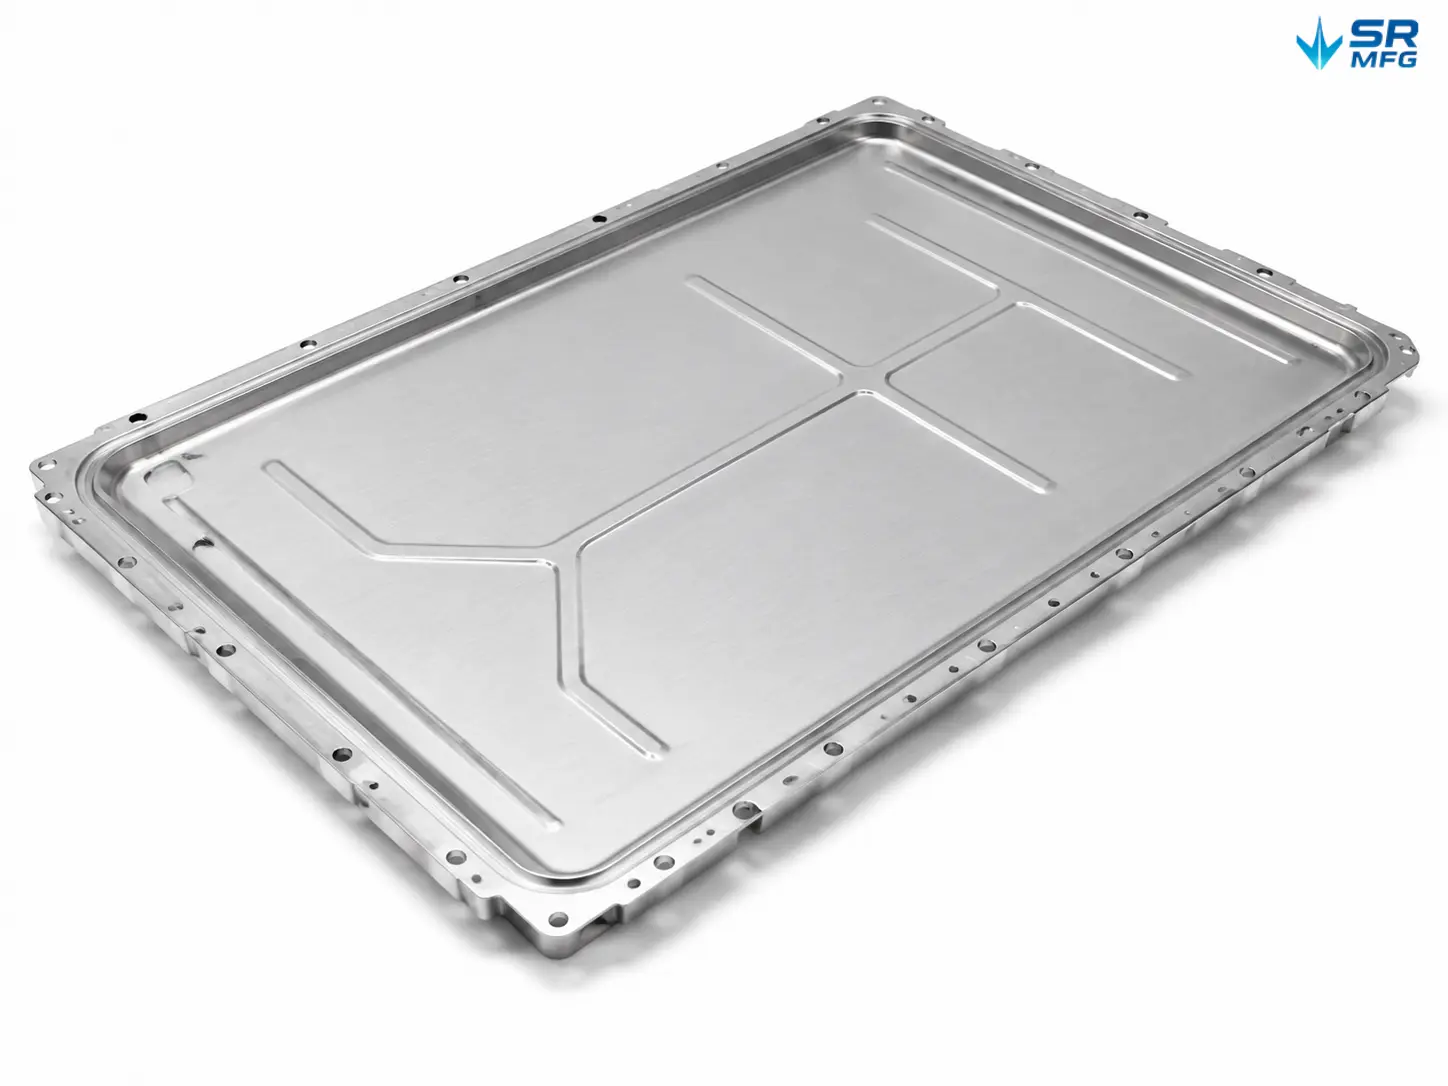
EVバッテリーパック上部カバー
お客様の図面に基づいて製造されるEVバッテリーパック上部カバーのカスタム品。自動車用バッテリーシステムに使用されるアルミニウムおよびスチール製エンクロージャー蓋の深絞り、プレス加工、溶接サービスを、試作から量産まで提供します。
- 材料オプション: アルミニウム 3003 / 5052 / 6061、ステンレス鋼、高強度鋼
- 加工能力: 深絞り、プレス、レーザー切断、TIG/MIG/レーザー溶接
- シール性能: IP65–IP67 等級、気密性試験により検証
- 認証: 生産施設は IATF 16949 および ISO 9001 認証取得 → 図面をご提出いただければ、無料のDFMレビューとカスタム見積もりをご提供します。
製品詳細
| 仕様 | パラメータ |
|---|---|
| 製品タイプ | バッテリーパック上部カバー / エンクロージャー蓋 |
| 対応車両 | バッテリー電気自動車(BEV)、プラグインハイブリッド(PHEV)、ハイブリッド(HEV)、商用EV、エネルギー貯蔵システム |
| 材質オプション | アルミニウム 3003 / 5052 / 6061;ステンレス鋼 304 / 316;低炭素鋼 DC01 / SPCC |
| 板厚 | 0.8~3.0 mm(アルミニウム);0.8~2.0 mm(スチール) |
| 最大部品サイズ | 1500 mm × 1000 mm |
| 最大絞り深さ | 150 mm |
| 寸法公差 | 標準 ±0.1 mm;精密 ±0.05 mm |
| 平坦度 | 標準 ≤0.5 mm/m;より厳しい公差はご要望に応じて対応可能 |
| 表面粗さ | Ra 1.6~3.2 μm(機械加工後);より精密な仕上げはご要望に応じて対応可能 |
| 溶接基準 | ISO 5817 クラスB(外観);リークテスト済み溶接部 |
| シール性能 | IP65 / IP67;圧力減衰式気密試験 |
| シール方法 | シール溝+EPDM/シリコンガスケット;接着接合;複合シール |
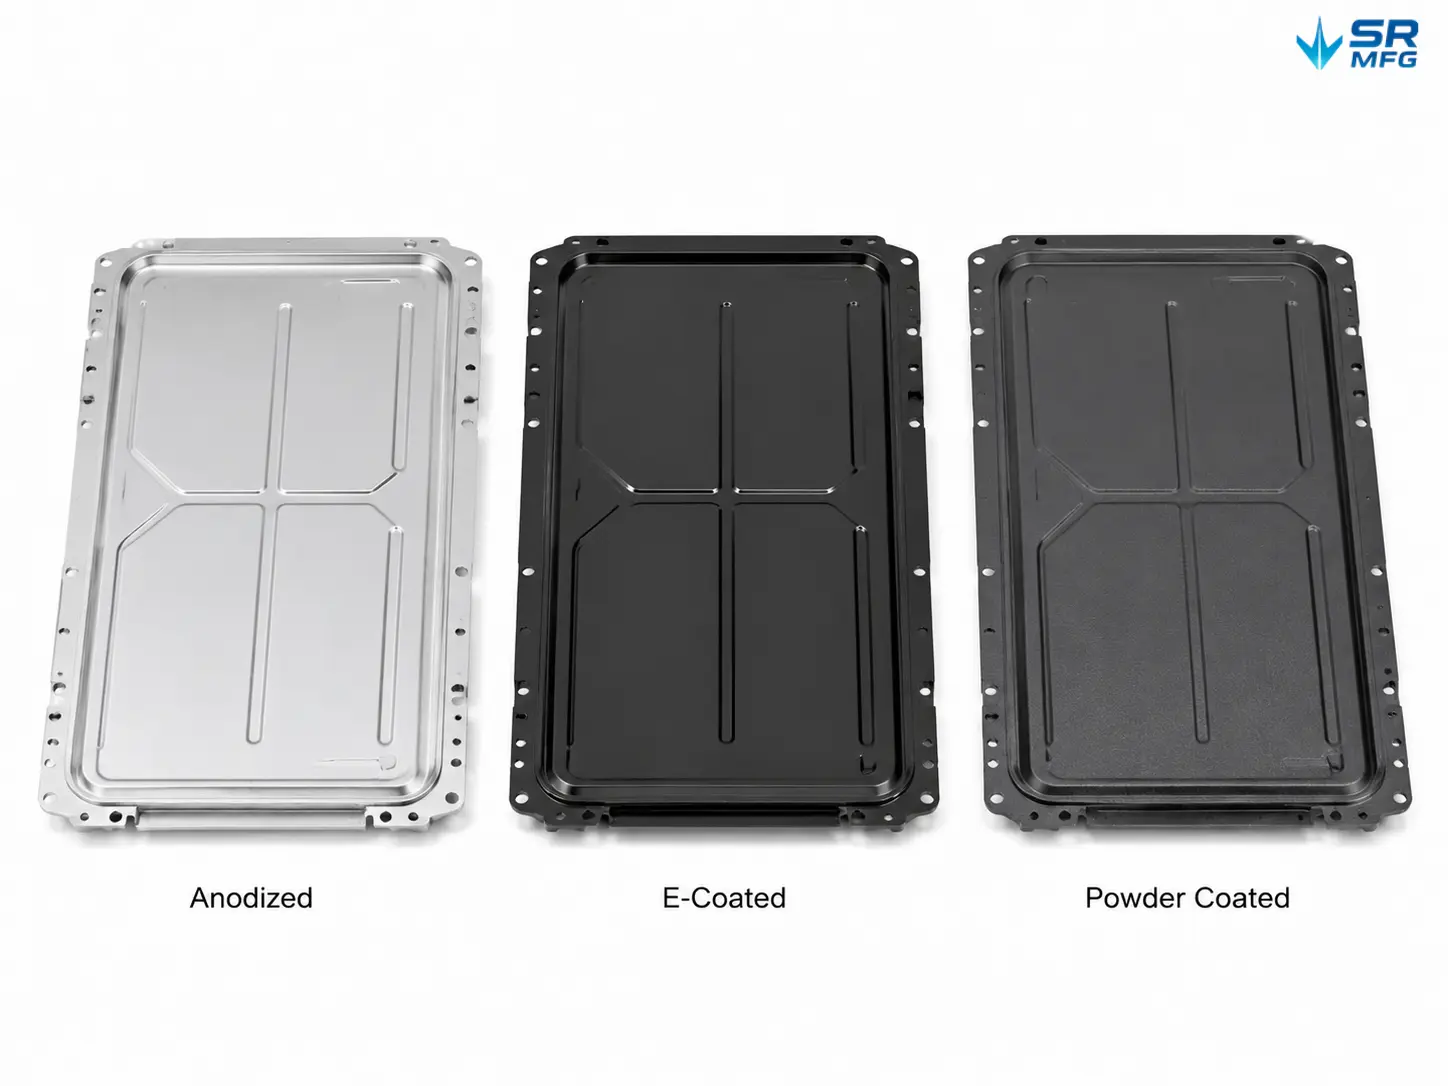
| 表面処理 | 陽極酸化処理(Type II/III)、電着塗装、粉体塗装、不動態化処理、クロメート化成処理 |
| コーティング膜厚検証 | ASTM B487 / ISO 2064準拠 |
| 検査方法 | CMM、ゲージ検査、気密試験、溶接外観検査 |
| 品質システム | IATF 16949、ISO 9001 |
| 試作リードタイム | 7~15営業日 |
| 量産リードタイム | 15~30営業日 |
| 最小発注数量 | プロジェクトベース;厳格なMOQなし |
| 図面フォーマット | STEP、IGES、DWG、DXF、PDF |
| 梱包 | カスタムフォームライニング梱包;大量出荷時はパレット積み |
EVバッテリーパック上部カバーとは?
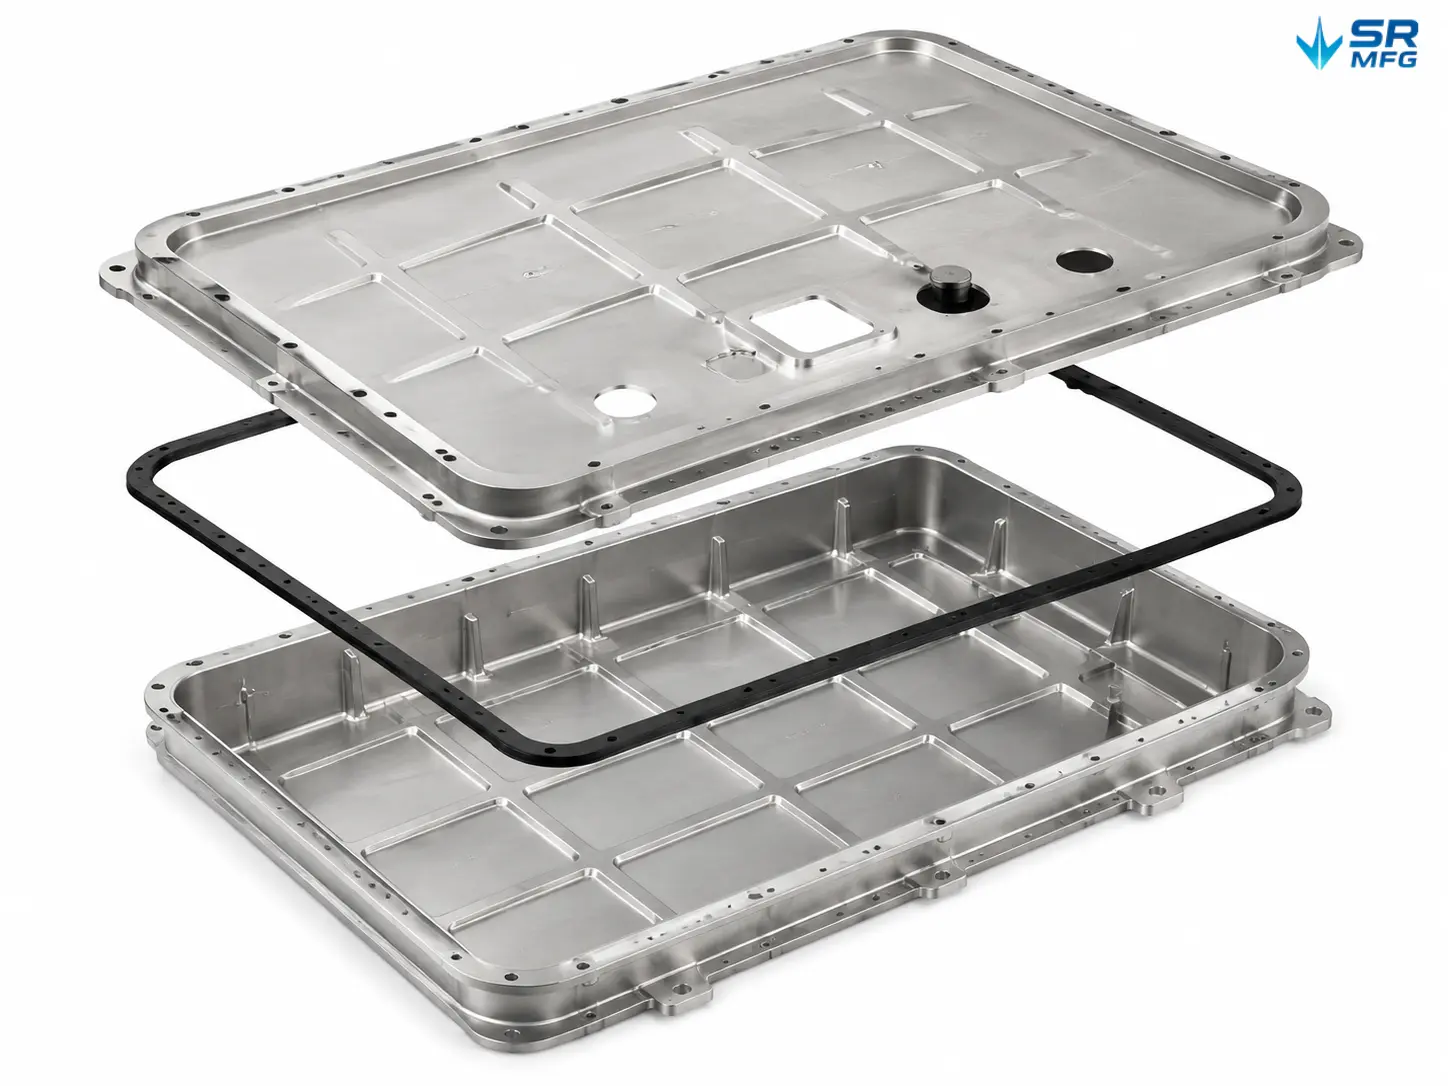
上部カバーは、EVバッテリー筐体の上部シールパネルです。EVバッテリーパッケージ下部トレイと組み合わさり、密閉された空洞を形成して、バッテリーモジュール、BMS基板、熱管理コンポーネントを湿気、粉塵、振動、衝撃から保護します。
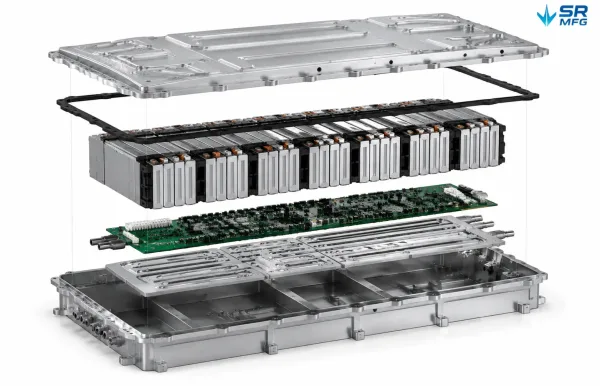
EVバッテリーパッケージの層構造を上から下まで示したもの — 上部カバー、EPDMガスケット、バッテリーセルモジュール、BMS基板、熱管理プレート、下部トレイ — 上部カバーが完全なアセンブリ内のどこに位置するかを示しています。
一般的なバッテリーパックアセンブリにおいて、上部カバーは主要なシール界面を形成します。その形状はガスケット溝、取付穴、ハーネス貫通部、センサーポート、圧力逃がしベントに対応する必要があり、それでいて厳格な平坦度公差を維持して信頼性の高いガスケット圧縮を確保しなければなりません。
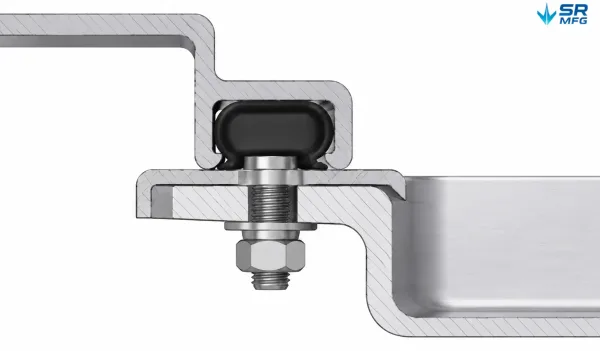
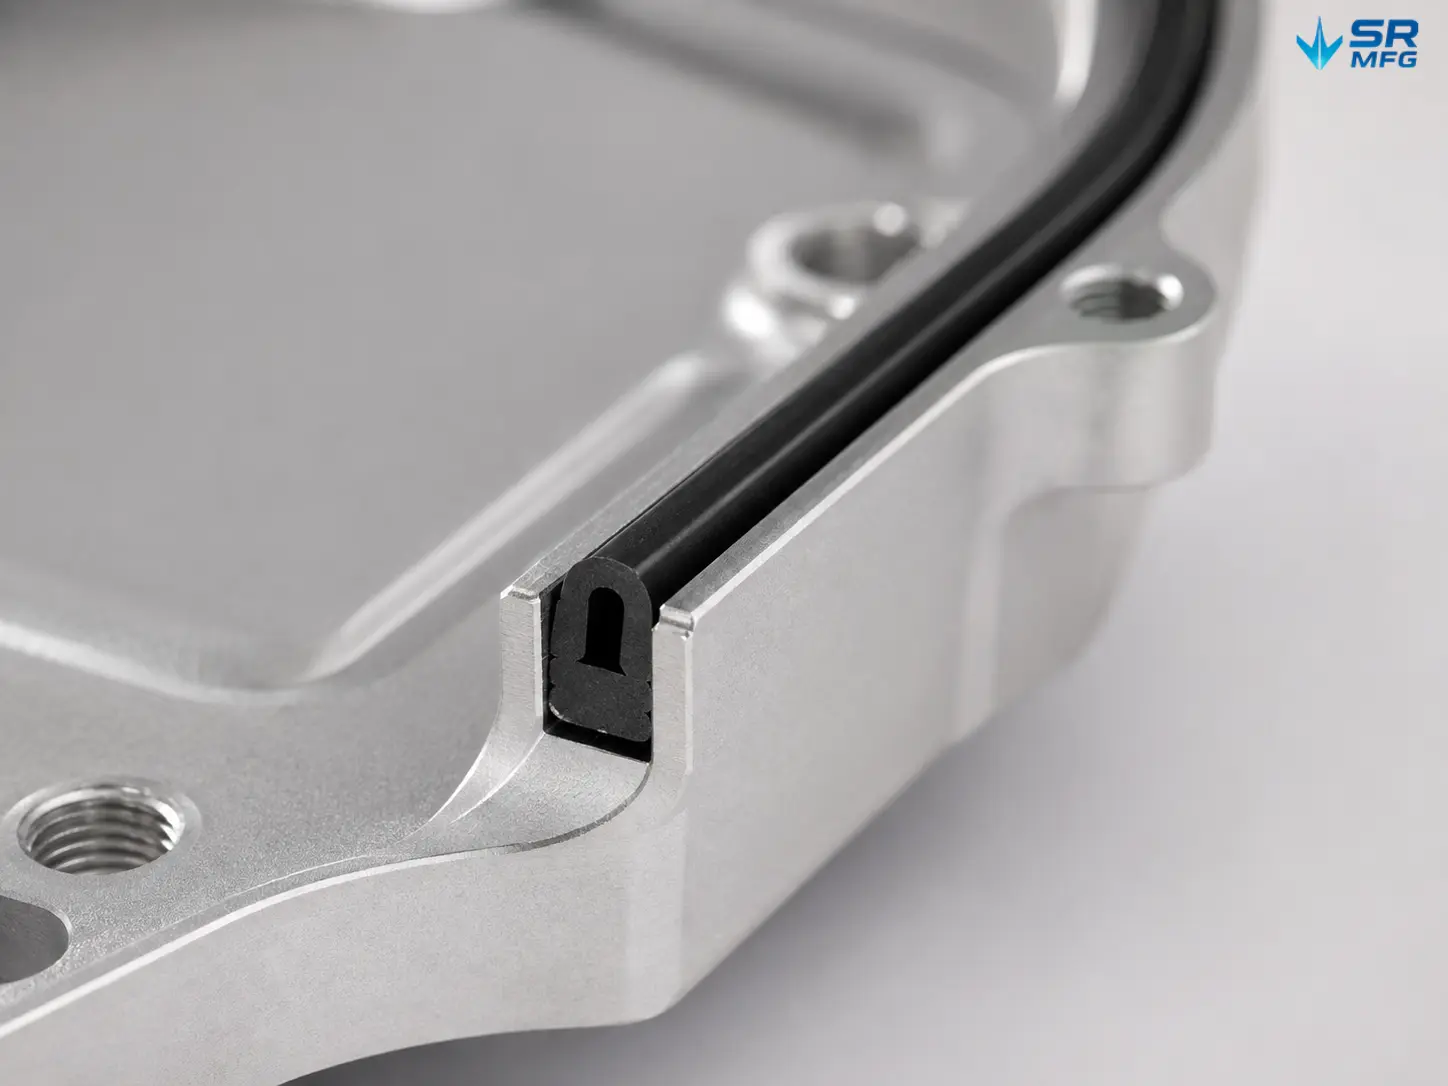
上部カバーと下部トレイのシールインターフェースの断面カットアウェイ。U字型シール溝、圧縮されたEPDMガスケット、フランジ接触面、ボルト締結 — IP65/IP67 シール性能の背後にあるメカニズムを示しています。
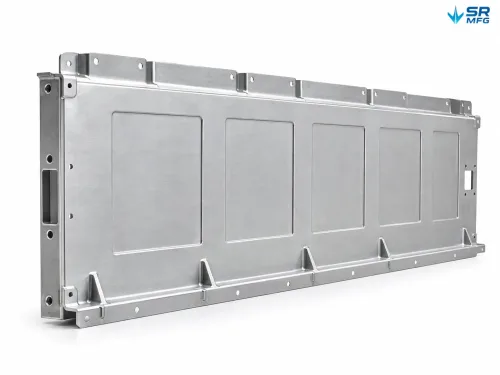
当社はこれらのカバーを完全にお客様の図面に基づいて製造しています。補強リブ付きの一体型深絞りアルミニウム蓋、または精密溶接フランジ付きレーザー切断鋼板パネルのいずれの設計でも、金型を製作し、プロセスを実行し、初回組立でロワートレイに完全に適合する部品をお届けします。
材質オプション
最適な合金は、バッテリーパックのアーキテクチャ、重量予算、腐食環境によって異なります。以下は最も一般的な選択肢の比較です:
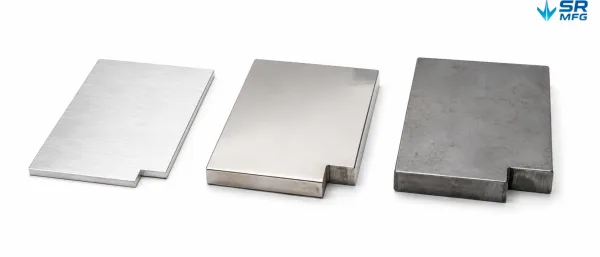
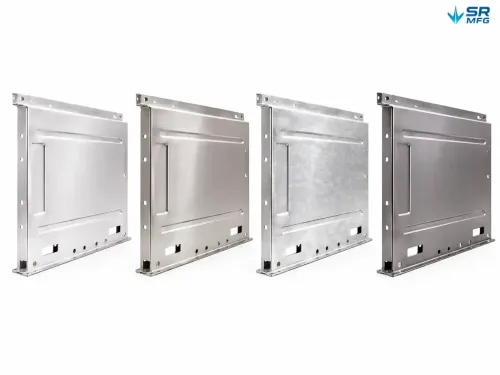
最も一般的なバッテリーカバー材料を表す3つの長方形パネルサンプル — 左はヘアライン加工のアルマイト処理アルミニウム、中央は鏡面仕上げステンレス鋼、右は無処理の低炭素鋼 — 異なる表面テクスチャとエッジ厚みを示しています。
| 材料 | 主な特性 | 代表的な用途 |
|---|---|---|
| アルミニウム3003 | 優れた成形性、中程度の強度、優れた耐食性 | 深絞りを必要とする標準パックカバー |
| 5052 アルミニウム | 3003より高い強度を備え、溶接性に優れ、海洋環境にも対応できる高い耐食性を持ちます。 | 道路凍結防止塩または高湿度環境に曝されるカバー |
| アルミニウム6061 | 高強度、熱処理可能、良好な被削性 | 剛性の追加または二次加工を必要とする構造用カバー |
| ステンレス鋼304 | 優れた耐食性、重量は重い | 重量がそれほど重要でない大型または商用EV用途 |
| ステンレス鋼316 | 優れた耐薬品性および耐塩水噴霧性 | 沿岸部または極限環境での展開 |
| 低炭素鋼(DC01 / SPCC) | 低コスト、成形容易、表面処理が必要 | 完全な腐食保護を施したコスト重視のプロジェクト |
図面で特定の調質(例:5052-H32、6061-T6)が指定されている場合、その仕様に基づいて材料を調達し、ご要望に応じてミルサーティフィケートを提供できます。
製造プロセス
当社はEVバッテリーカバーを、寸法精度とシーリング信頼性に最適化された多段階プロセスで製造しています。
- DFMレビュー — 金型の製作に着手する前に、当社のエンジニアリングチームが図面の製造可能性をレビューします。潜在的な問題 — 過度な絞り比、不十分な半径、過度に厳しい公差域 — を指摘し、機能を損なうことなくコストを削減する改善案をご提案します。
- 金型 — デザインが承認されると、深絞りダイ、トリミング工具、溶接治具を製作します。試作品には、ソフトツーリングやCNC加工インサートを使用してリードタイムを短縮します。
- 深絞りおよび金属プレス — アルミニウムまたは鋼のブランクを多段階の深絞りによりカバー形状に成形します。絞り比、パンチ速度、ブランクホルダー圧力を制御し、肉減り、しわ、スプリングバックを最小限に抑えます。
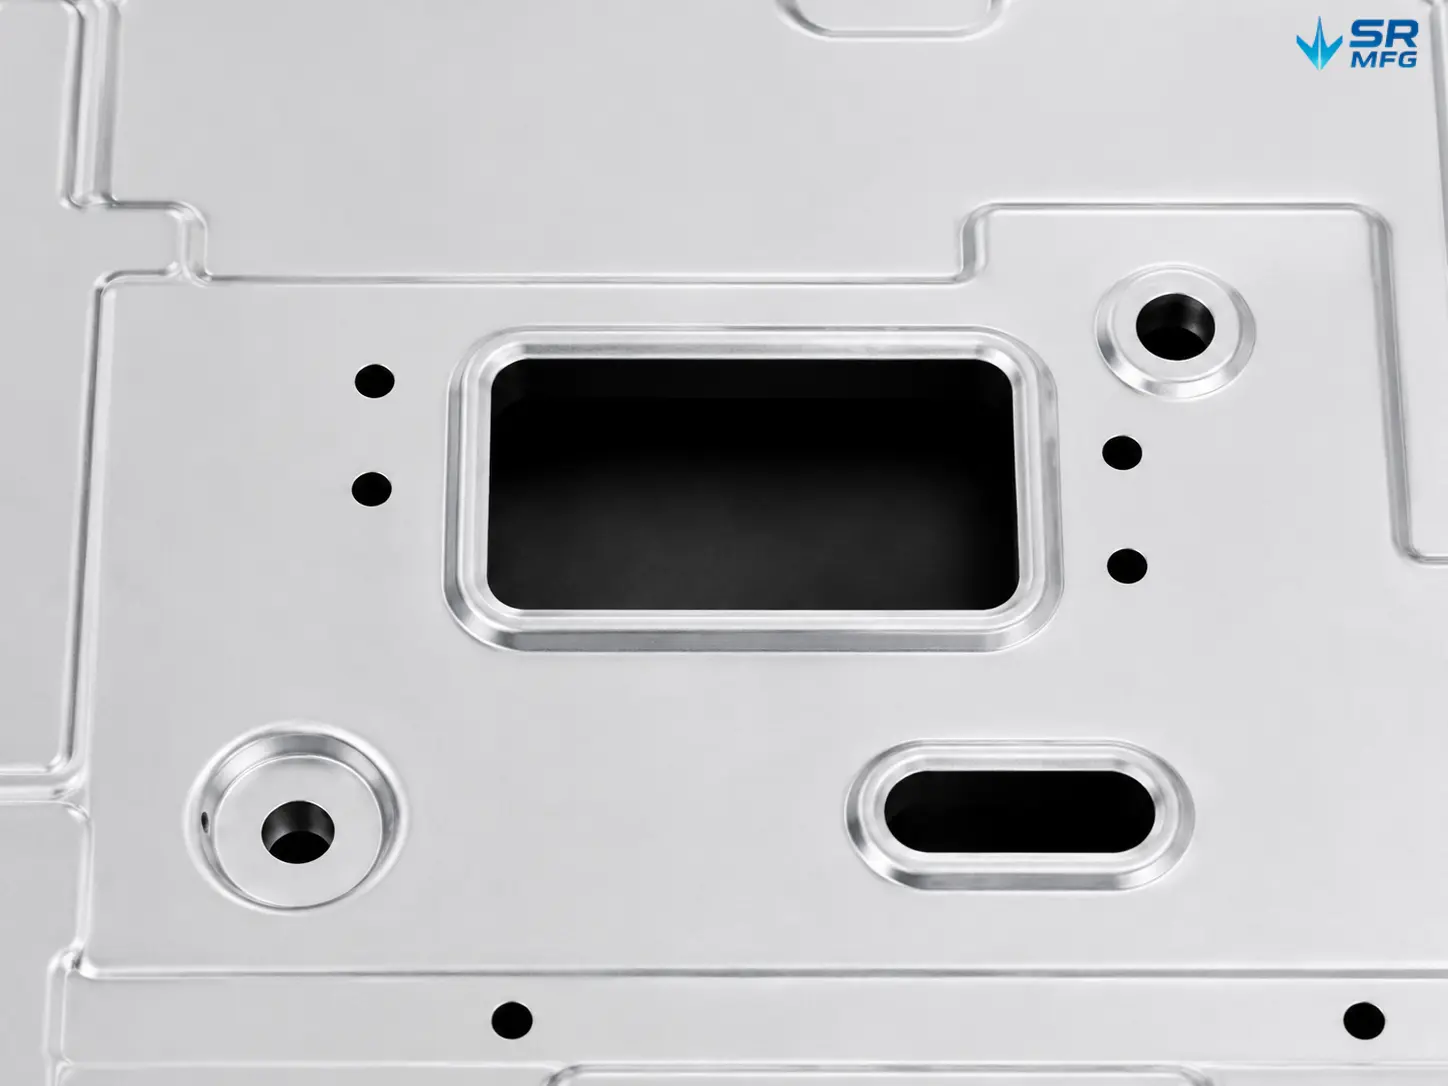
- レーザー切断&トリミング — 成形後、余分な材料をレーザーまたはCNCパンチングで除去します。ボルト穴位置、センサーポート、ハーネスグロメット開口部は ±0.1 mm の位置精度で管理されます。
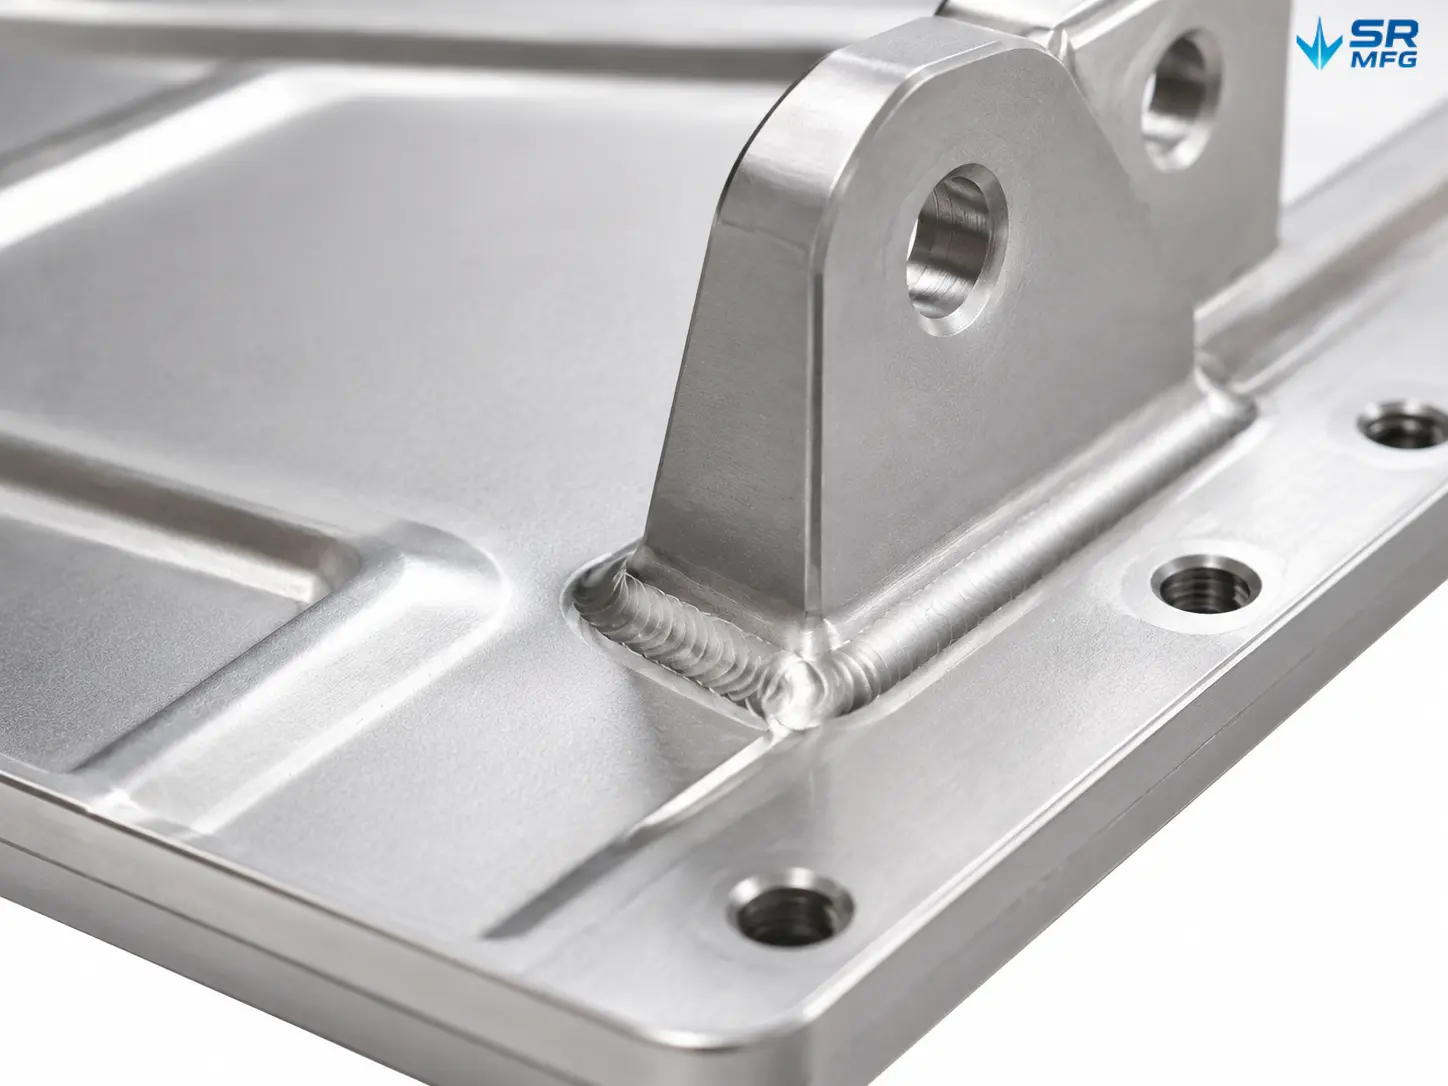
- 溶接・組立 — フランジ、ブラケット、補強板は、材料と接合要件に応じてTIG、MIG、レーザー、またはスポット溶接で接合されます。すべての溶接部は、ブローホール、アンダーカット、溶込みについて検査されます。
- 表面処理 — カバーはお客様の仕様に合わせて仕上げられます:アルミニウムにはアルマイト処理、鋼には電着塗装または粉体塗装、ステンレス鋼には不動態化処理。各処理は被膜厚さと密着性について検証されます。
- 検査・梱包 — 全ロットで寸法検査(CMMまたはゲージ測定)、気密試験(IP等級製品向け)、溶接外観検査、表面品質チェックを実施します。部品は輸送時の損傷を防ぐため、カスタム成形のフォームライニング容器に梱包されます。
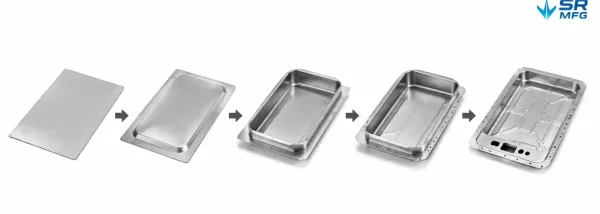
深絞り工程の5つの連続した段階 — 平坦なアルミニウムブランクから、側壁、フランジ、補強リブを備えた完全に成形された上部カバーまで — 連続する金型工程を通じて部品がどのように形作られるかを示しています。
設計および構造的特徴
バッテリーパックのアッパーカバーは、単なる平らな蓋ではありません。その構造設計は、シーリング性能、耐振動性、組立効率に直接影響します。以下は当社が製造・管理する主要な特徴です:
- シール溝: 周囲に沿って精密に成形された溝で、EPDMまたはシリコーンガスケットを嵌合します。溝の深さと幅は±0.1 mmに管理され、シール面全体にわたって均一な圧縮を確保します。
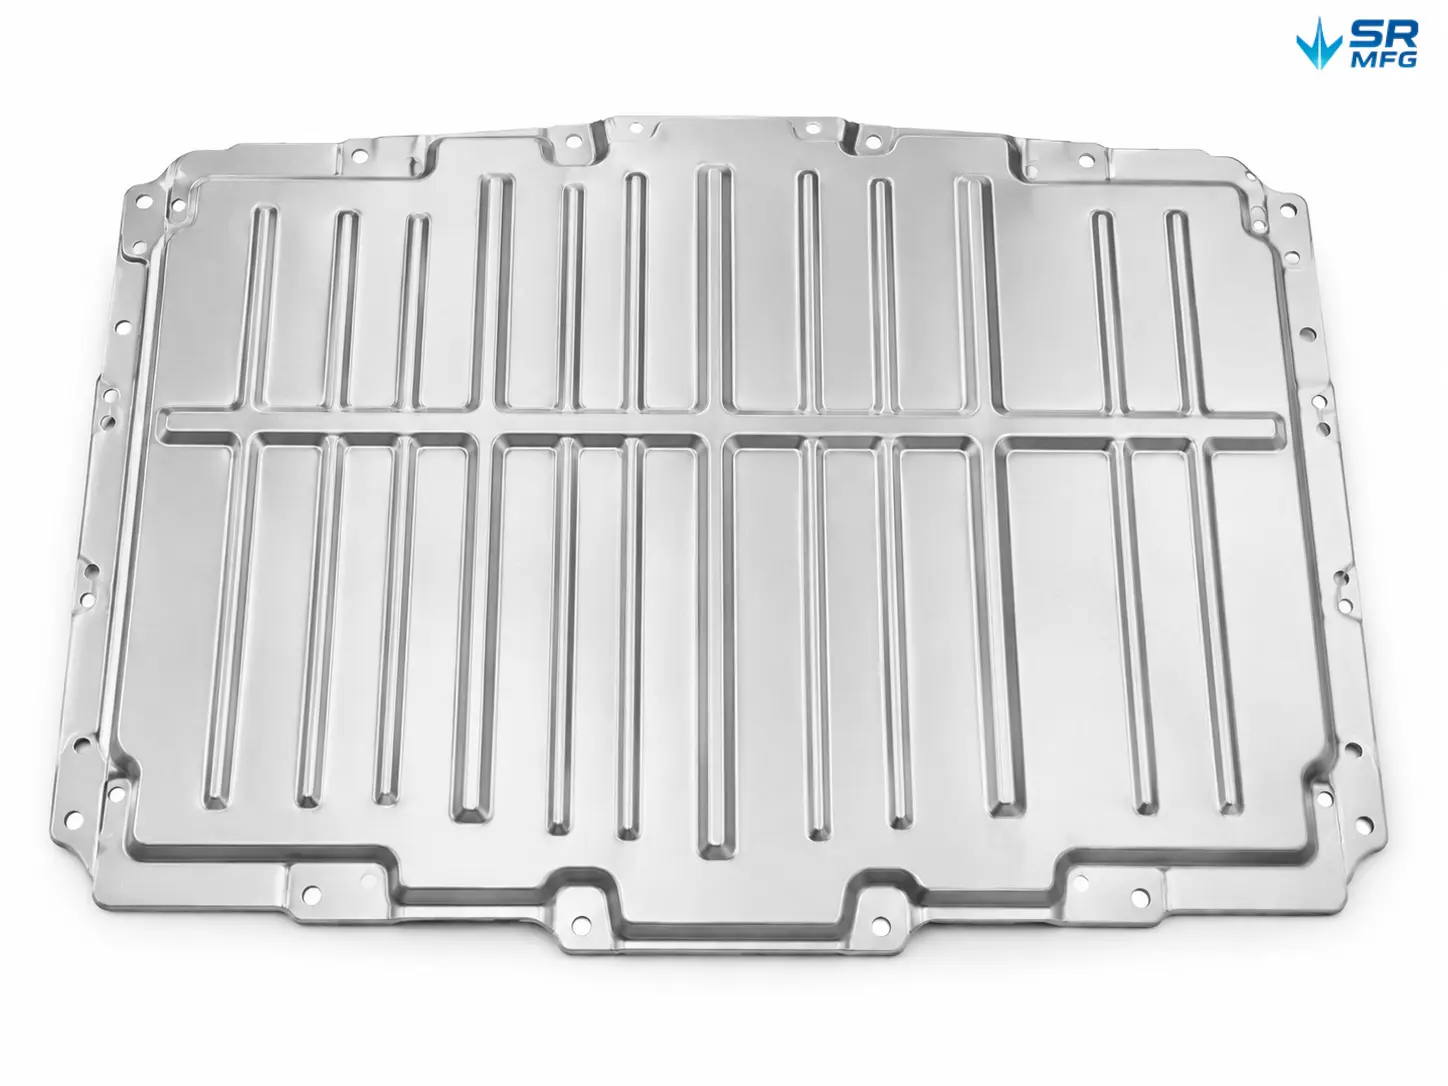
- 補強リブ: 深絞りまたはプレス成形により形成されたリブで、重量を増やすことなくパネルの剛性を高めます。リブの高さ、ピッチ、半径はDFM段階で最適化され、強度と成形性のバランスを図ります。
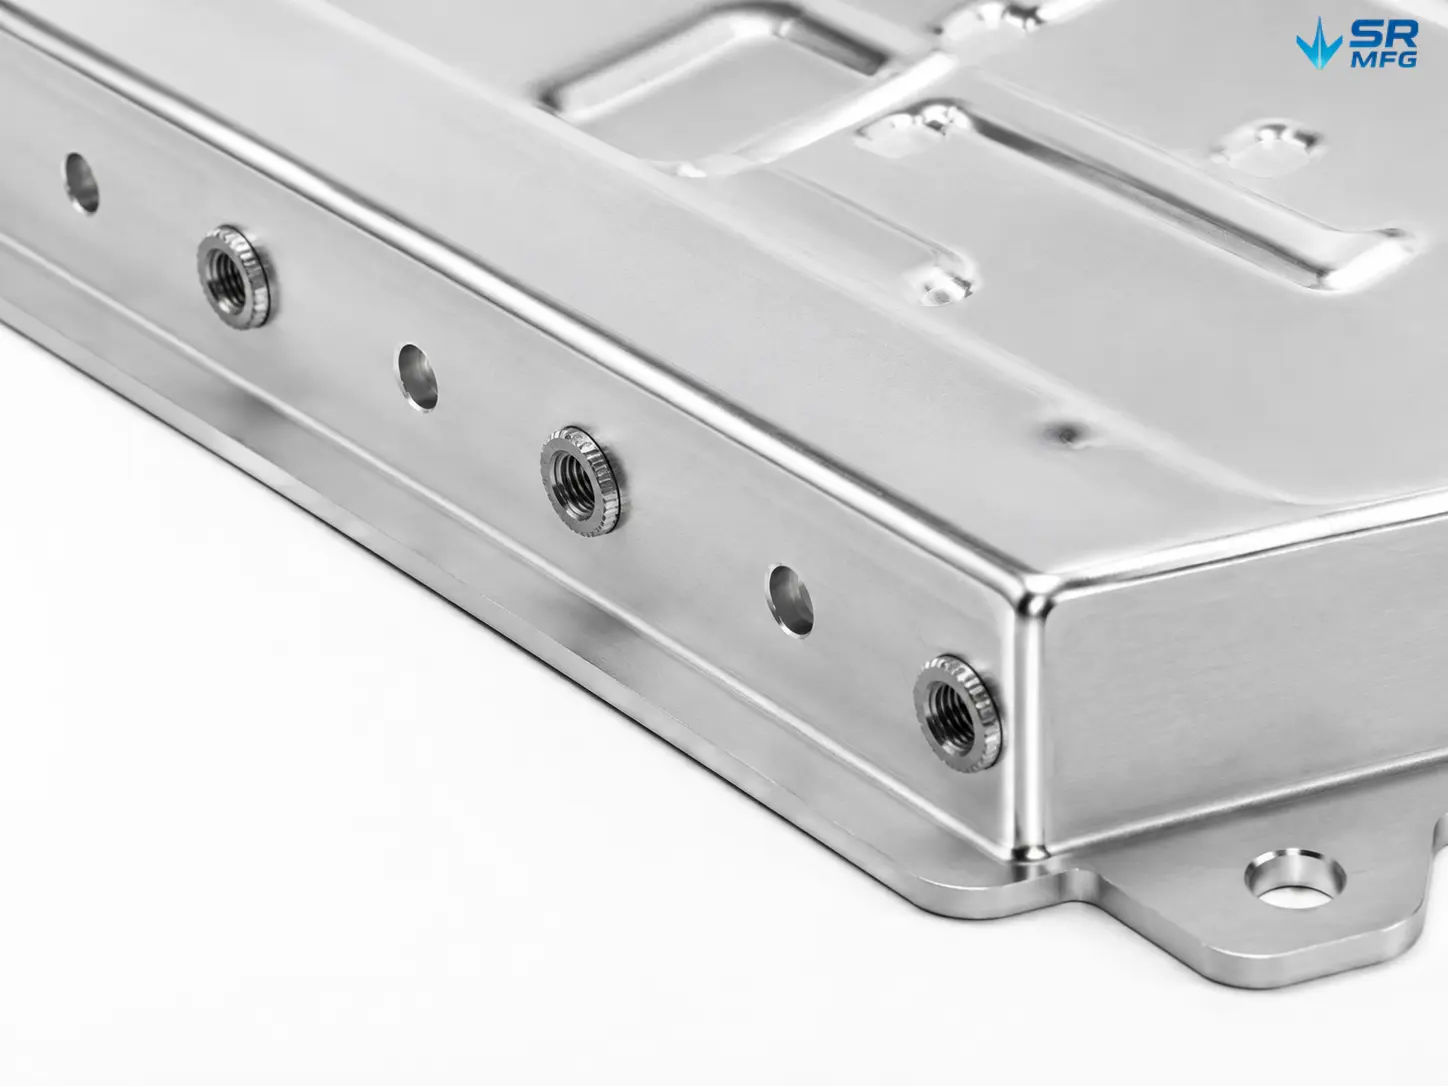
- 取付穴の精度: トレイをカバーに固定するボルト穴は±0.1 mmの位置精度で配置されます。組立工程で圧入PEMナットや溶接スタッドを埋め込むことも可能です。
- フランジ: 曲げまたは絞りにより形成された縁で、剛性を加え、下部トレイとの嵌合面を形成します。フランジの高さと角度は図面公差に厳密に管理されます。
- 半径管理: 絞り角部の内側および外側の半径は、成形時の亀裂を防止し、均一な板厚を維持するために厳密に管理されます。
- 貫通開口部: 配線ハーネス、クーラントライン、圧力逃がし弁、温度センサー用の切り欠きは、成形中にレーザーカットまたはパンチングで加工できます — 多くの場合、二次加工は不要です。
表面処理オプション
表面処理は、耐食寿命、電気絶縁性、塗膜密着性、外観に影響します。適切な選択は、使用環境とパックレベルの設計要件によって決まります。
| 処理 | 特性 | 代表的な用途 |
|---|---|---|
| 陽極酸化処理(Type II) | 装飾的+中程度の腐食保護;5~15 µm皮膜 | 外観と基本的な保護を必要とする標準パックカバー |
| 陽極酸化処理(Type III) | 硬質陽極酸化皮膜;25~50 µm皮膜;高い耐摩耗性 | 摩耗に曝される、または絶縁耐力が必要なカバー |
| 電着塗装 | 複雑な形状への均一な被覆;良好な腐食保護 | 複雑な形状のスチールカバー;自動車グレードの仕上げ |
| 粉体塗装 | 厚く耐久性のある仕上げ;豊富な色選択;良好な耐衝撃性 | 色合わせや高耐久の表面保護が必要なスチールまたはアルミニウムカバー |
| 不動態化処理 | ステンレス鋼表面から遊離鉄を除去;耐食性を向上 | 化学薬品または塩水環境で使用されるステンレス鋼カバー |
| クロメート化成処理 | 薄い保護皮膜;導電性を維持 | 接地またはEMIシールドが必要なアルミニウムカバー |
バッテリーパック設計でコーティング後の絶縁耐力試験が必要な場合、仕上げ工程中に絶縁抵抗検証を調整することが可能です。
品質保証
バッテリーエンクロージャー部品は一貫した品質が求められます。以下が当社の管理方法です:
- 受入検査: 合金組成の確認、板厚測定、表面欠陥のスクリーニング。
- 工程内管理: 絞り深さの監視、溶接パラメータの記録、成形およびトリミング工程での寸法抜取り検査。
- 最終検査: CMMまたはゲージによる寸法監査、IP等級カバーの気密試験(圧力減衰法)、ISO 5817 クラスBに基づく溶接外観検査、および表面被膜厚さ測定。
- ドキュメント: 検査報告書、材料証明書、工程記録をロットごとに提供可能です。自動車向けプログラムではPPAPドキュメントも提供できます。
当社を選ぶ理由
- 金型着手前のDFMフィードバック: 金型の着手前に、すべての図面について製造性とコスト最適化を検討します。これにより改訂サイクルを削減し、高コストな手直しを回避します。
- 試作から量産へのシームレスな移行: 試作金型を管理するのと同じチームが量産ロットも管理します。引き継ぎの断絶も、ノウハウの喪失もありません。
- 自動車用板金加工 の実績: 当社の設備はIATF 16949 およびISO 9001 に基づいて運営されています。PPAP要件、コントロールプラン仕様、およびEV OEMやTier 1 統合メーカーのドキュメント要件を理解しています。
- エンクロージャ組立セットの供給: 上部カバー、下部トレイ、ガスケット、取付金具をマッチングキットとして供給できます。サプライヤー数を削減し、エンクロージャ全体の寸法互換性を確保します。
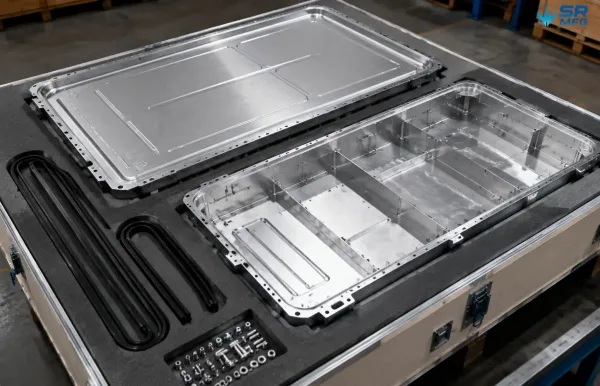
カスタムのフォームライニング付きコンテナに整然と収められた完全なマッチングバッテリーエンクロージャキット。シルバーのアルミ上部カバー、下部トレイ、黒色EPDMガスケットストリップ、ステンレス鋼製取付金具が、出荷可能な状態に整然と配置され、セット供給能力を示しています。
よくある質問
プロジェクトを始める準備はできましたか?
当社が製造するすべてのEVバッテリーカバーは、お客様の図面から始まります。STEP、IGES、DWG、またはPDFファイルをお送りください。当社のエンジニアリングチームが製造性レビューを実施し、カスタム見積もりをご提供します。