粉体塗装された筐体がお客様の工場に到着します。色は仕様に合っており、寸法も正しく見えます — しかし、取付金具を取り付けようとした瞬間、穴が1.2 mm対応するブラケットとずれています。根本原因はプログラミングエラーでも機械の故障でもありません。それはオペレーションシーケンスの問題です。部品は穴をリーマーで仕上げる前に曲げ加工されており、各曲げ加工で位置ずれが発生しましたが、組立まで誰も気づきませんでした。ロット全体の手直しが必要となり、納期は2週間遅れることになりました。
このようなシナリオは、多くのバイヤーが思うよりも一般的です。板金加工では、切断、曲げ、溶接、表面仕上げ、検査といった作業が実行される順序は、現場の好みの問題ではありません。これは、各ステップの出力が次のステップの入力となる、エンジニアリング上の依存関係の連鎖です。この連鎖が断たれると、欠陥はすぐに現れません。下流工程で表面化し、多くの場合、最も高価な作業がすでに完了した後になります。
この用語集のエントリでは、製造工程表におけるオペレーションシーケンスの意味、板金部品で特定の順序が重要な理由、そしてそれが間違っている場合に何が起こるかについて説明します。
製造ルーティングにおける工程順序の実際の意味
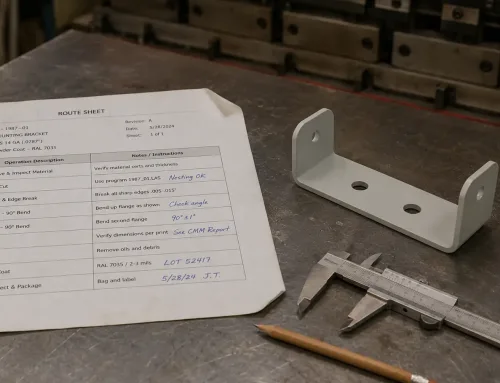
製造工程表(マニュファクチャリングルートシート) — 部品が工場内をどのように流れるかを定義する文書 — では、各加工または組立ステップにシーケンス番号が割り当てられます。この番号が、オペレーションが実行される順序を決定します。例えば、シンプルなブラケットの工程表では、オペレーション10をレーザー切断、オペレーション20をバリ取り、オペレーション30を曲げ加工、オペレーション40を粉体塗装として記載する場合があります。
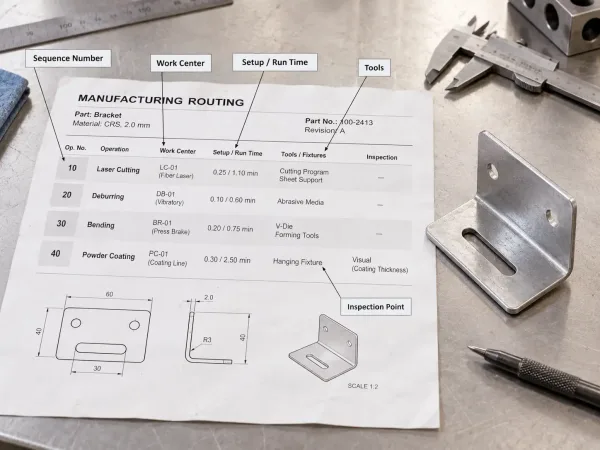
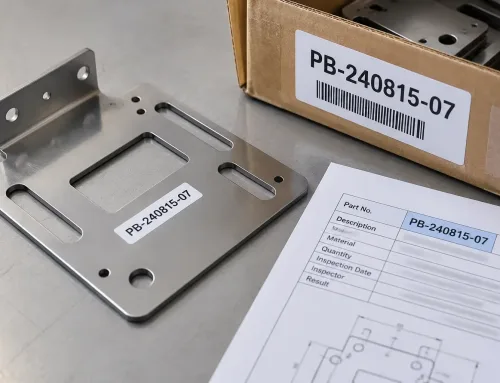
板金加工オペレーションの順序を定義するシーケンス番号を示す製造工程表。
オペレーションシーケンスは、工程表内の属性であり、独立した文書ではありません。これは、他の工程表データ — ワークセンター(どの機械か)、段取り時間と加工時間の見積もり、必要な工具、および工程内検査ポイント — と連携して機能します。これらすべてのフィールドが、現場に対して、平面図面を完成品の部品に変換する方法を示します。
オペレーションシーケンスと関連用語を区別する価値があります。部品表(BOM)は何が部品に含まれるか — 材料の種類、厚さ、ファスナー — を定義しますが、加工手順の順序については何も述べていません。作業指示書は特定の数量の生産を承認し、工程表にリンクしますが、工程表自体がシーケンスロジックを保持しています。オペレーションシーケンス番号は、工程表を単なるタスクのフラットなリストではなく実行可能なものにする並べ替えメカニズムです。
板金部品の典型的な工程順序
ほとんどの板金部品では、板金生産ワークフローは、慣習ではなく物理と幾何学によって定められたシーケンスに従います:
レーザーまたはプラズマ切断 → バリ取り → 成形または曲げ → 溶接 → 研磨または仕上げ → 表面仕上げ(塗装、粉体塗装、またはアルマイト処理) → 最終検査 → 梱包
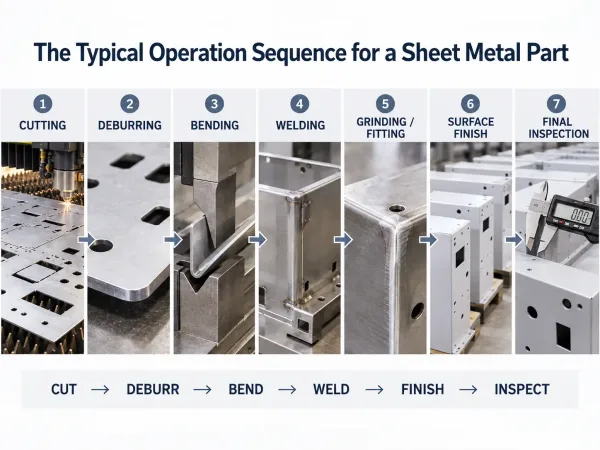
切断とバリ取りから成形、仕上げ、検査に至る標準的な板金加工シーケンス。
この順序が存在するのは、各オペレーションが前のオペレーションの出力に依存しているためです。切断は、すべての穴と輪郭を備えた平面パターンを生成します。バリ取りは、鋭利なエッジとスラグを取り除き、曲げ工具が損傷せず、成形面が清浄になるようにします。曲げは、平面パターンを三次元形状に変換します。溶接は、個別の部品をアセンブリに接合します。研磨は、溶接シームを仕上げます。表面仕上げは、完成した形状に保護または装飾用のコーティングを施します。検査は、完成した部品を図面と照合して検証します。
依存チェーンは恣意的なものではありません。すべての穴を切る前に曲げると、穴は平面状態でリーマ加工ができなくなります — 成形後にドリルで開ける必要があり、より遅く、精度が低く、コストが高くなります。溶接前に粉体塗装を施すと、溶接部のコーティングが焼き落ちし、腐食する素地が露出します。曲げ前に金属バリ取りを省略すると、バリが金型表面を傷つけ、後続のすべての部品に欠陥が転写される可能性があります。
例外もあります。一部の設計では、オペレーションをインターリーブする必要があります — 例えば、アクセス制約により、特定の穴をパンチする前に部分的な曲げが必要な部品です。しかし、これらの例外は、偶発的な逸脱ではなく、工程表に文書化された意図的なエンジニアリング判断です。
順序が間違っているとどうなるか
オペレーションが順序どおりに実行されない場合、その結果は3つのカテゴリに分類されます:公差の累積、表面汚染、コストの増幅。
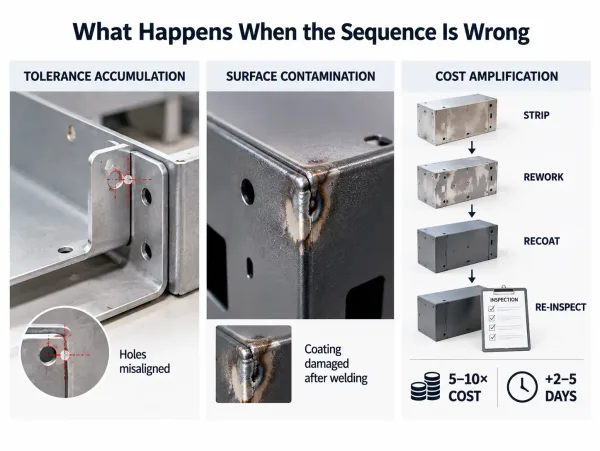
板金オペレーションシーケンスの誤りによる3つの一般的な結果:公差ドリフト、表面損傷、手直しコストの増加。
公差累積
部品を再配置するたびに ― ある治具から別の治具へ移動したり、反転させたり、回転させたりすると ― 小さな位置ずれが生じます。正しく順序付けられた工程では、各工程が以前の安定した段取りで作成された形状を基準とするため、これらの誤差は管理されます。順序が崩れると、図面が想定していなかった形で公差が累積します。
一般的な例:平板状態でレーザー加工により穴を開け、その後に曲げ加工を行います。曲げ順序が誤っている場合 ― 例えば、短いフランジより先に長いフランジを曲げた場合 ― 成形後のエッジに対する穴位置のずれは、0.3–0.8 mm材料板厚と曲げ半径によって変化します。試作品1個であれば許容範囲内かもしれません。しかし500個の部品のロットでは、穴が対応するブラケットと合わなくなり、ロット全体が受入検査で不合格になります。
表面汚染
表面仕上げ工程 ― 粉体塗装、アルマイト処理、電着塗装 ― は、検査と梱包の直前の最終工程として設計されています。これらは、基となる形状が完成しており安定していることを前提としています。表面仕上げの後に溶接や研削を行うと、該当部分のコーティングが破壊されます。
これは単なる外観上の問題ではありません。溶接スパッタの上に粉体塗装を行うと、水分が浸入する弱い密着点が生じ、被膜下腐食を引き起こします。バリ取りされていないエッジにアルマイト処理を行うと、酸化皮膜の厚さが不均一になり、見える面に色ムラとして現れます。どちらの場合も、修正にはコーティング全体の剥離、部品の再加工、再塗装が必要です ― このサイクルにより部品あたりのコストが2倍になり、リードタイムが数日延びる可能性があります。
コストの増幅
順序エラーによる財務的影響は線形ではなく ― エラーが発見されるまでの下流の距離に対して指数関数的に増大します。曲げ前に発見されたバリ取り漏れは、修正に数秒で済みます。同じバリ取り漏れが粉体塗装後に発見された場合は、以下が必要になります:
- コーティングの剥離(化学的または機械的)
- 部品のバリ取り
- 表面処理の再適用
- 部品の再検査
この手直しループは通常、元の加工コストの5–10×かかり、納期に2–5日を追加します。NREおよび段取りコストがすでに少数の部品に分散されている小ロット注文では、部品あたりの手直しコストが元の単価を上回る可能性があります。
最悪のシナリオは、顧客の工場での組立まで順序エラーが発見されない場合です。その時点で、コストには返送送料、緊急の代替生産、そして ― 最も深刻な ― サプライヤーの工程管理に対する信頼の喪失が含まれます。
並行工程が許容される場合
すべての工程が前の工程の完了を待つ必要はありません。重要なのは、工程Bが工程Aの物理的な出力を必要とするのか、それとも両方の工程が独立した形状やサブアセンブリに対して作業するのかという点です。
真の依存関係(逐次実行が必要):平板展開で穴を加工する前に部品を曲げることはできません。穴は平板形状を基準としているためです。すべての部品が成形される前に溶接することはできません。溶接継手の形状は接合するエッジに依存するためです。
偽の依存関係(並行実行可能):シートメタル筐体が本体と別個の取付ブラケットで構成されている場合、本体の溶接中に、ブラケットの切断・曲げ・バリ取りを行うことができます。これらは独立したサブアセンブリであり、最終組立工程でのみ組み合わせればよいのです。
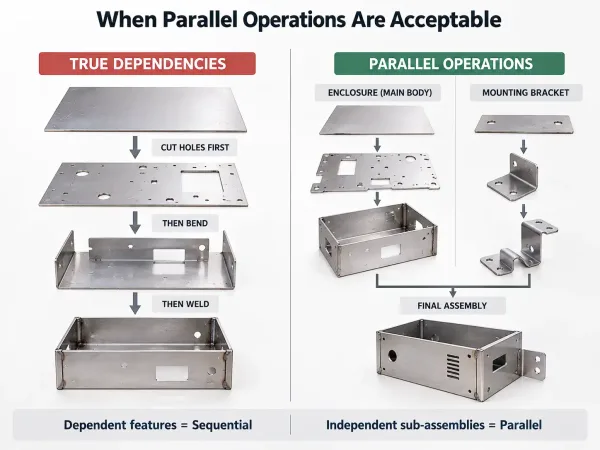
順次実行を維持する必要がある工程と、並列実行できる独立した板金サブアセンブリの比較。
この区別を理解している工場では、品質を損なうことなく独立したサブアセンブリの並行作業を実行できます。 ルーティングには、どの工程に強い依存関係があり、どの工程を独立して手配できるかを明確に文書化する必要があります。また、ジョブトラベラーが、承認された順序を実際の現場作業まで引き継ぎます。複数部品のアセンブリに対してルーティングが厳密に直線的な順序を示している場合、メーカーが並行処理を検討したかどうかを確認する価値があります。並行処理が常に優れているからではなく、リスクを増やすことなくリードタイムを短縮できる可能性があるためです。
ルーティングまたは見積書で工程順序を確認する方法
見積書とともにルーティング概要を受け取ったとき、またはエンジニアリングチームがメーカーの工程計画をレビューするときは、工程順序は特に注意を払うべき点です。生産開始前に、4つのチェックでほとんどの問題を発見できます:
- 成形前に、すべての穴加工と輪郭加工が完了していますか? ほとんどのシートメタル部品では、曲げ加工の前に平板展開で穴を加工(レーザー、パンチ、またはドリル)する必要があります。成形後のドリル加工は、図面で明示的に要求されている場合、または形状上の制約により平板展開での加工ができない場合にのみ許容されます。
- 表面仕上げは検査の直前の工程ですか? 粉体塗装、アルマイト、塗装、電着塗装は、すべての溶接、研削、嵌合作業の後に行う必要があります。順序で表面仕上げが溶接の前にある場合、溶接部のコーティングは破壊されます。
- バリ取り工程は切断の後、前ではなく配置されていますか? 当たり前に聞こえますが、工程数の多いルーティングでは、バリ取り工程が一般的に記載され、正しい先行工程と結び付けられていないことがあります。除去対象の切断工程の前に配置されたバリ取り工程は、ルーティングのエラーです。
- 順序はサブアセンブリのロジックを考慮していますか? 複数部品の部品については、ルーティングがサブアセンブリの製造順序と最終組立順序を区別しているかを確認してください。複雑な溶接アセンブリに対して単純な直線的なルーティングがある場合、並行処理の機会、または依存関係のリスクが分析されていない可能性があります。
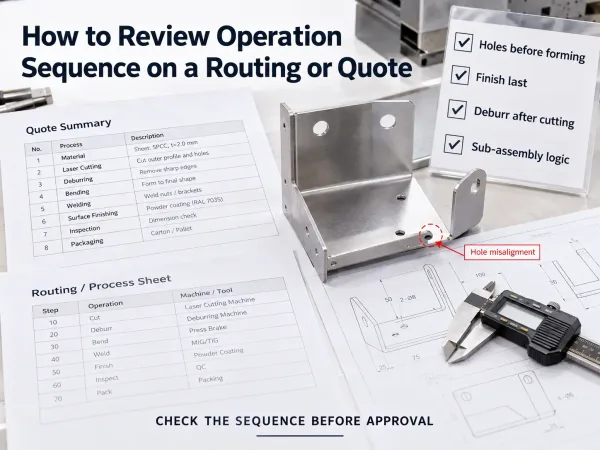
生産承認前に板金加工の工程順序を確認するための4つの実践的チェック。
これらのチェックのいずれかで不備が明らかになった場合は、生産承認前に修正された工程表を要求してください。切断開始後に順序を変更することは可能ですが、コストが高くなります。再治具化、再プログラミング、または部分的に加工済みの部品の廃棄が必要になる可能性があるためです。
重要なポイント
- 作業順序とは、製造工程表における加工および組立ステップの順序のことです。部品が工場内をどのように流れていくかを決定します。
- 板金製造において、標準的な順序(切断 → バリ取り → 曲げ → 溶接 → 研磨 → 表面仕上げ → 検査)が存在するのは、各ステップの出力が次のステップの物理的な入力の前提条件となるためです。
- 順序の誤りは即座に不良として表面化するわけではありません — 公差のドリフト、表面汚染、または下流の各作業で増殖する手直しコストとして蓄積していきます。
- 独立したサブアセンブリに対しては並行作業が可能ですが、工程表にどのステップに強い依存関係があるかが明確に文書化されている場合に限ります。
- バイヤーおよびエンジニアは、すべての工程表または見積書で作業順序を確認し、生産承認前に4つの一般的な不備がないかチェックする必要があります。
よくある質問