チェッカープレートの発注は、加工プロジェクトにおける調達業務の中では比較的簡単なもののひとつに見えます。材料を選び、厚みを決めれば、サプライヤーが納期を提示してくれるからです。しかし実際には、チェッカープレート(トレッドプレート、ダイヤモンドプレートとも呼ばれる)のリードタイムは、標準的な平鋼板に比べてはるかに予測が困難で、在庫品の納入とカスタム加工ロットの間には数週間の差が生じることがあります。
本ガイドでは、なぜ入手可能性にこれほど大きなばらつきがあるのか、プレートが加工工場に届いてから時間がどこで消費されるのか、そしてバイヤーが納期を現実的に保つために何ができるのかを説明します。
縞鋼板の入手性が平鋼板よりも予測しにくい理由
チェッカープレートは、一般的な板金とは異なる方法で製造されます。平らな素材として圧延された後に加工されるのではなく、突起模様(通常はダイヤ、ティアドロップ、レンズ形状)が、熱間圧延時に専用の模様付きロールによって表面に圧入されます。このわずかな違いが、供給の全体像を決定づけています。
平鋼板はコモディティであり、どのディストリビューターでも数日で調達できます。一方、チェッカープレートは製鉄所が特定の模様構成で生産しており、各製鉄所が一定期間にどの模様、厚み、グレードを圧延するかを決定します。したがって、ディストリビューター段階での入手可能性は、お客様のプロジェクトのニーズではなく、製鉄所が最近生産したものに左右されます。
在庫鋼板 vs. ミル発注:二つの異なる供給経路
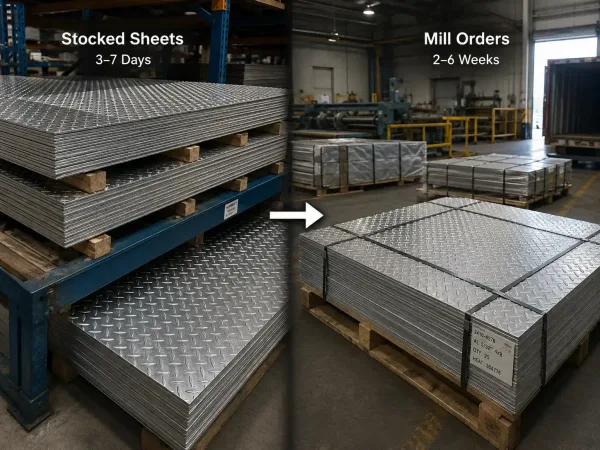
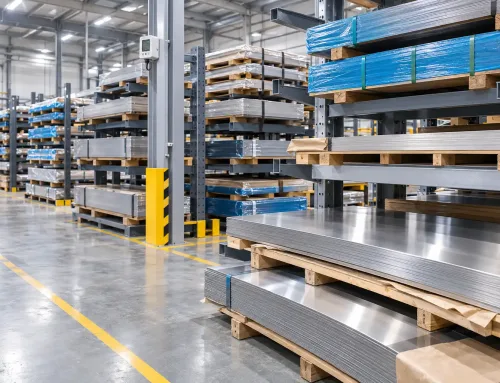
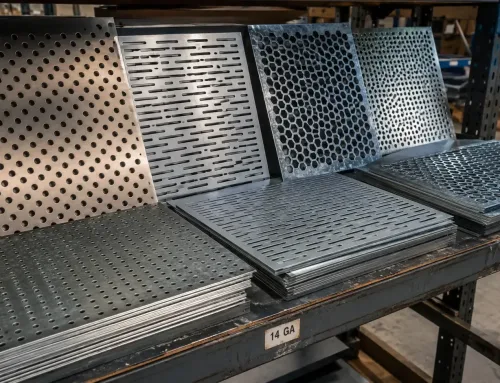
この画像は、在庫品のチェッカープレートとミルオーダー材を比較し、調達経路とリードタイムの違いを示しています。
サプライヤーに最初に確認すべきなのは、材料の入手可能性、つまり、必要な材料が倉庫に在庫しているのか、それとも製鉄所から発注する必要があるのかということです。
在庫シートは、ディストリビューターが手元に保持している一般的なサイズとグレードです。通常は炭素鋼(A36またはS235JR)やアルミニウム5754で、4 ft × 8 ft(1219 mm × 2438 mm)や2500 mm × 1250 mmといった標準的なシート寸法で提供されます。お客様の要件が在庫材と一致する場合、加工業者がすぐに切断・加工できるため、最短で3~7営業日で納品できます。
ミルオーダーは、在庫のないグレード、厚さ、または柄のスタイルに必要です。ミルはチェッカープレートを生産キャンペーンで製造するため、ミルオーダーは次のキャンペーン枠を待つことになります。ミルと納品先によって異なりますが、これにより、材料が加工業者に届く前に2~6週間が追加されます。一部のアルミニウム合金、例えば5083や5086トレッドプレートは、受注生産で圧延され、通常5~8週間(ミル出荷)で見積もりされます。
で見積もられます
柄自体も供給の変動要因です。圧延ミルはロールスタンドを特定の柄(1本筋、2本筋、5本筋、ティアドロップ)に合わせて構成しており、柄を切り替えるにはロールの交換が必要で、コストと時間がかかります。そのため、ミルは少数の標準的な柄に生産を集中させます。
実際には、これは炭素鋼とアルミニウムの5本筋ダイヤモンド柄5754はほぼ常に入手可能であることを意味します。これは世界需要の大半を占めているためです。あまり一般的でない柄や、同じ柄でも幅が特殊なものは、年に数回しか圧延されない場合があります。デザインが特定の柄スタイルに依存していない場合、加工業者が在庫から調達できる柄を確認することで、数週間を節約できることがあります。
材料の入手性:炭素鋼、ステンレス、アルミニウムの比較
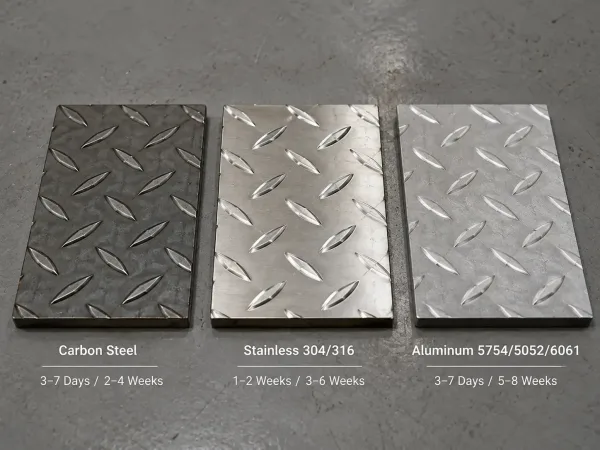
炭素鋼、ステンレス鋼、アルミニウムのチェッカープレートサンプルを比較し、典型的な入手可能性とリードタイムの違いを示しています。
材料の選択は通常、強度、耐食性、または重量によって決まりますが、プレートの調達速度も決定します。以下の表は、主要な3つのチェッカープレート材料の典型的な入手可能性をまとめたものです。
| 材料 | 代表的な鋼種 | 在庫状況 | 標準リードタイム |
|---|---|---|---|
| 炭素鋼 | A36、S235JR、SS400 | 高 — 最も広く在庫されている縞鋼板材料 | 3–7日(在庫);2–4週間(ミル) |
| ステンレス鋼 | 304, 316 | 中程度 — 304は一般的;316やNo.4/鏡面仕上げは少ない | 1–2週間(在庫);3–6週間(ミル) |
| アルミニウム | 5754, 6061, 5052 | 中程度 — 5754五本縞は一般的;5083/5086は受注生産 | 3–7日(在庫);5–8週間(ミル) |
炭素鋼は、床材、スロープ、プラットフォームの標準的な選択肢であり、流通業者が最も積極的に在庫を持つ素材です。防錆のための保護コーティングが許容できる場合、炭素鋼は通常、最も短い調達経路を提供します。
ステンレス鋼は、食品、医薬品、海洋環境で一般的です。グレード304は標準的な厚みで広く入手可能です。グレード316の在庫はあまり持たれておらず、調達に1週間以上追加される場合があります。No.4やミラー仕上げなどの表面仕上げも、入手可能な在庫の範囲を狭めます。
アルミチェッカープレートは、重量が重要な車両床、トレーラー、軽量プラットフォームで人気があります。5754五条柄は多くの流通業者で在庫品ですが、より硬い合金や厚板(6 mm基板超)は、多くの場合受注生産となります。
時間の内訳:リードタイムを延ばす加工工程
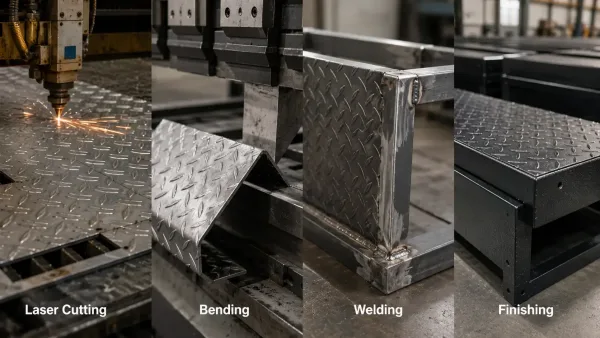
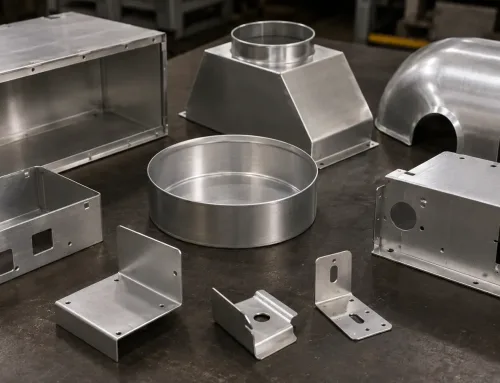
チェッカープレート部品の主な加工工程を示し、生産リードタイムがどこで追加されるかを説明します。
板材の調達は半分に過ぎません。加工部品——切断、曲げ、溶接、仕上げ——では、板金生産ワークフロー自体が時間を要し、チェッカープレートはほぼすべての工程で平板とは異なる挙動を示します。
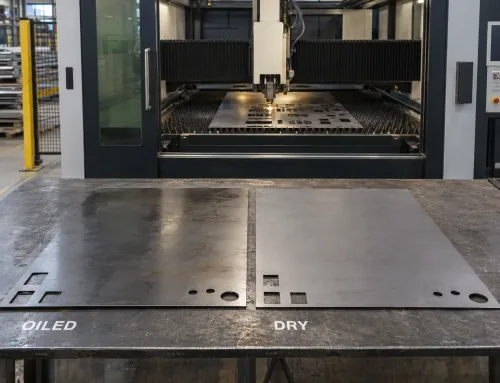
縞鋼板のレーザー切断
凸パターンは、凹凸板のレーザー切断を平板にはない方法で複雑にします。パターンによりマシンベッド上の表面が不均一になり、ビームが凸部を横切る際にレーザーの焦点距離が変化します。オペレーターは焦点設定を調整し、場合によっては切断速度を落としてエッジ品質を維持します。
これは複雑な輪郭や厳しい公差で最も重要になります。長方形ブランクは迅速に切断できますが、8 mmや10 mmパターン板を通る複雑な輪郭は明らかに時間がかかります。凹凸板の経験豊富な加工業者はこれを現実的に見積もりますが、経験のない工場は時間を過小評価し、納期を逃す可能性があります。
パターンに沿った曲げ加工と成形
チェッカープレートは、スロープ、ステップ、トレイに曲げ加工されることが多く、これらの用途ではパターン面を外側に向ける必要があります。凸部を越えて曲げるとパターン部に応力が集中するため、最小曲げ半径は同じ厚みの平板より大きくなります。最終的な曲げ品質は、半径にわたって凸部が保たれるかどうかに依存します。
パターンの向き — どちらの面を外側にするか — は、ベンダー代と最終寸法にも影響します。見積り前に図面で指定してください; 加工業者には異なる工具設定やサンプル試験が必要になる場合があります。
縞鋼板の溶接と研削
チェッカープレートのデッキを備えたフレームなどの溶接アセンブリでは、準備時間が長くなります。溶接がパターン面にかかる場合、溶接部の凸部を先に研磨して平らにし、継手を正しく合わせられるようにする必要があります — 平板には存在しない工程です。また、パターン面では研磨による材料除去の予測性が低いため、作業者はよりゆっくりと作業し、より注意深く検査します。
パターン面に傷をつけない必要がある場合、溶接中の追加の保護と取り扱いにより、さらに時間がかかります。
仕上げ:コーティングと隆起パターン
表面仕上げは、加工後の単一工程として最長になることがよくあります。炭素鋼チェッカープレートは、防食のために通常、溶融亜鉛めっきまたは粉体塗装が必要です。アルミニウムは陽極酸化処理または無処理のままとできます。ステンレス鋼は通常、コーティングはまったく必要ありません。
凸パターンは塗装施工に影響します。粉体塗装と塗料塗装では、凸部の頂部に薄い膜が、谷部に厚い膜が堆積し、カバレッジの不均一や高点部の早期摩耗を引き起こす可能性があります。溶融亜鉛めっきは表面全体に均一に被膜しますが、3 から 5 営業日が追加され、予約した浸漬スロットが必要です。粉体塗装では、マスキングと焼付けを含めて、通常 5 から 7 営業日が追加されます。
二つのタイムライン:標準鋼板 vs. カスタム加工部品
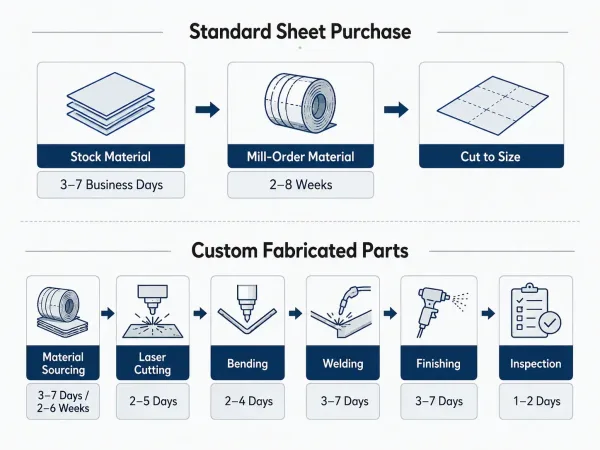
2行のタイムラインで、標準シート購入とカスタム加工チェッカープレート部品のリードタイムを比較しています。
混乱の一般的な原因は、2つの異なる購入を混同すること、つまり標準シートの購入と加工部品の発注の混同です。これらはタイムラインが異なる別々のプロジェクトです。
標準板の購入:
- 在庫材: 3–7 営業日
- ミル注文材: 2–8 週間
- サイズへの切断以外の製作はなし
カスタム製作部品:
- 材料調達: 3–7 日(在庫)から 2–6 週間(ミル)
- レーザー切断: 2–5 営業日
- 曲げ加工・成形: 2–4 営業日
- 溶接・組立: 3–7 営業日
- 表面仕上げ: 3–7 営業日
- 検査・梱包: 1–2 営業日
在庫材を使用した典型的な少量カスタム部品は、受注確定から2~3週間で納入されます。同じ部品でも、ミルオーダー材に溶融亜鉛めっきを施した場合は、6~8週間に達することがあります。見積段階で、調達時間と製造時間を分けて確認するよう加工業者に依頼すると、全体の計画が立てやすくなります。
数量、治具、季節性:隠れた変動要因
材料と工程に加えて、納期に影響を与える3つの変数があります。
小ロット vs. 量産
少量生産(数個の部品や試作1点)の場合、加工業者は大きな生産ロットの合間に作業を割り当てられることが多いため、リードタイムは主に材料の入手性によって決まります。数百個の量産では、機械能力の確保が競争となり、加工業者は現在の稼働状況に基づいてスロットを見積もります。量産分は早めに発注することが、スケジュールを守る唯一の確実な方法です。
治具と固定具
チェッカープレート部品の大半は、標準工具で切断・曲げ加工が可能です。設計上、特殊な曲げ形状、専用の溶接治具、または成形金型が必要な場合、工具そのものに1~2週間が追加されます。RFQ段階で、部品に標準工具が使えるか、新規工具が必要かを確認してください。
季節的な生産能力
建設・工業の繁忙期には、板金加工業者やコーティング外注先の稼働率が高くなります。特に溶融亜鉛めっきラインは、春と夏に滞留が発生しやすくなります。繁忙期に厳格な納期がある場合は、1週間のバッファを設けるか、確定前に仕上げ能力を確認してください。
縞鋼板の発注計画:購買担当者ができること
上記の変数は、計画を立てれば大部分が管理可能です。リードタイムを一貫して短縮する6つの実践方法:
- 図面を確定する前に、材料の入手可能性を確認してください。どの鋼種、板厚、柄が在庫にあるかを尋ねてください。設計上、在庫のある代替材が使用可能であれば、早めに伝えてください。
- 柄の種類、柄の面、合計板厚を指定してください。チェッカープレートは、母材厚+柄高さで見積もられることを覚えておいてください。柄の面が指定されていないと、後で確認が必要になり、時間がかかります。
- 表面仕上げは見積段階で確定してください。受注後に溶融亜鉛めっきや粉体塗装を追加すると、スケジュールが1週間以上延びます。
- 確定数量と目標納期を提示してください。加工業者は確定情報から生産スロットを組みます。曖昧な要件は、余分な安全マージンを加えて見積もられます。
- 材料調達時間と製造時間を分けてください。サプライヤーに、リードタイムを調達と製造の要素に分解するよう依頼すると、スケジュールのどの部分がリスクにあるかが分かります。
- 繁忙期にはバッファを設けてください。 納期が繁忙期に当たる場合は、見積上の納期は楽観的であると見なし、それに合わせて計画を立ててください。
これらの要因がお客様の部品にどのように適用されるかわからない場合は、見積段階で図面を共有し、生産開始前に材料の入手可能性と標準ツーリングをファブリケーターに確認するよう依頼してください。この一つの質問で、スケジュール上の最も長いリードタイムのリスクが明らかになることがほとんどです。
よくある質問
発注前に:6項目のチェックリスト
- 材料グレードと厚さを、加工業者が在庫から調達できるものと照合して確認
- パターンタイプ、パターン面、ベース厚さと総厚さを図面に記載
- 表面仕上げを指定し、見積もりリードタイムに含める
- 数量と目標納期を書面で確認
- リードタイムを材料調達と生産の構成要素に分割
- 納期が繁忙期にあたる場合は繁忙期バッファを含める
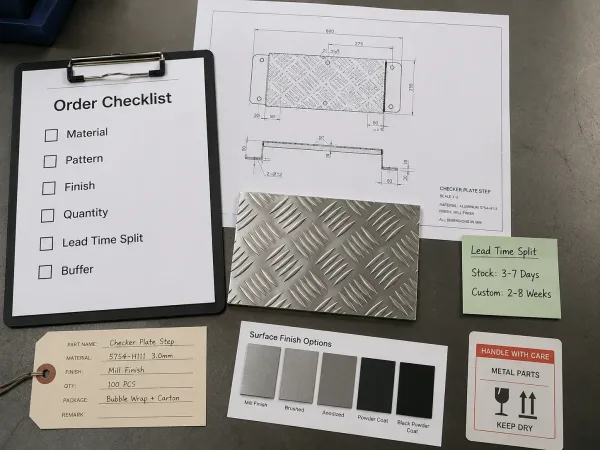
6項目のチェックリストは、チェッカープレートを注文する前にバイヤーが確認すべき重要な詳細を示しています。
チェッカープレート部品は数日で届くこともあれば数週間かかることもあり、その差はめったに偶然ではありません — 材料の入手可否、プロセスの決定、そして詳細がどれだけ早く確定されたかの合計です。RFQを送信する前にこのリストを確認することが、提示された納期を確実に守る最も信頼できる方法です。