指定 炭素鋼板金部品へのエポキシプライマー は簡単に思えます — 図面に一行追加し、見積もりに出して、次に進むだけです。しかし実際には、その一行はほとんどのエンジニアが予想する以上の重みを持ちます。指定するコーティングシステムは以下に影響します: どの製造工程が先に来るか、プライマー塗布後に部品を溶接できるか、応力下で曲げ半径がどう挙動するか、最終組立寸法が公差内に収まるかどうか. 。単純なブラケットでは、これらは軽微な懸念事項かもしれません。溶接シームと圧入ハードウェアを備えた厳しい公差の筐体では、これらを無視すると 手直し、納期遅延、または設置から数ヶ月以内に腐食して見える部品につながる可能性があります.
本ガイドでは、 エポキシプライマーが炭素鋼板金に対して何をするか、正しく指定する方法、そして指定した際に現場で何が起こるか.
炭素鋼板金にプライマーが必要な理由
炭素鋼は腐食します。. さらなる酸化を防ぐ不動態クロム酸化物層を形成するステンレス鋼とは異なり、炭素鋼には自己保護機構がありません。湿気と酸素に曝されると — 倉庫内や国内輸送中であっても — 裸の炭素鋼は数日以内に表面錆が発生します. 。過酷な環境(沿岸部、工業地帯、高湿度)では、腐食がより速く進行し、外観と構造的完全性の両方を損なう可能性があります。.
板金部品の場合、リスクは表面積によって増幅されます。平板パネルや成形ブラケットは、保護されていない金属の広い面積を環境に曝します。. レーザーやパンチで切断されたエッジは特に脆弱です なぜなら、熱影響部が、さもなければ限定的な保護を提供する可能性のあるミルスケールを破壊するからです。.
プライマーはコーティングシステムの第一層として機能します。その役割は二つあります: 鋼基材への密着と、後続のコートのための耐食ベースの提供. 。これがなければ、高品質のトップコートでさえ、密着する安定した基盤を欠くため、早期に失敗します。.
エポキシプライマーが炭素鋼に対して実際に果たす役割
エポキシプライマーは 二液型(2K)コーティング です — 塗布前に硬化剤(アミンまたはポリアミド硬化剤)と混合される樹脂ベース。混合後、成分が架橋して緻密で耐薬品性のフィルムを形成します。この架橋が、エポキシを一液型プライマーよりも優位にする理由です: より高い密着力、より優れたバリア性能、湿気および薬品に対するより高い耐性.
炭素鋼上で、エポキシプライマーは二つの主要機能を提供します:
- 密着促進。. エポキシフィルムはブラスト処理された鋼表面に機械的および化学的に結合し、後続のコート(エポキシ中間層、ポリウレタントップコート)が剥離なく密着できる基盤を形成します。.
- バリア保護。. 硬化したフィルムは物理的バリアとして機能し、湿気、酸素、腐食性イオンが鋼基材に到達するのを遮断します。犠牲防食保護は提供しませんが(亜鉛-richプライマーとは異なります)、 ISO 12944に基づくC2~C4環境, では、バリア保護のみで十分なことが多いです。.
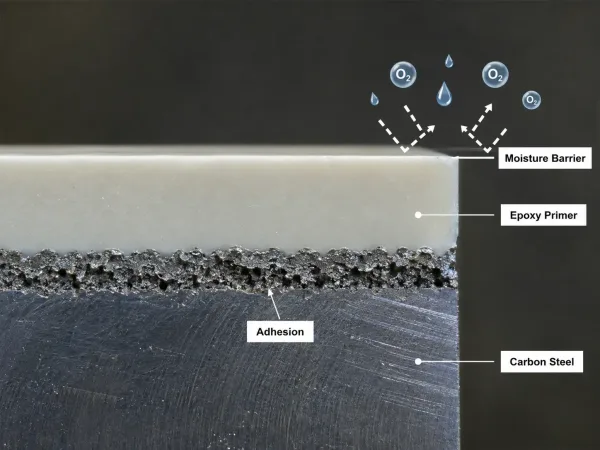
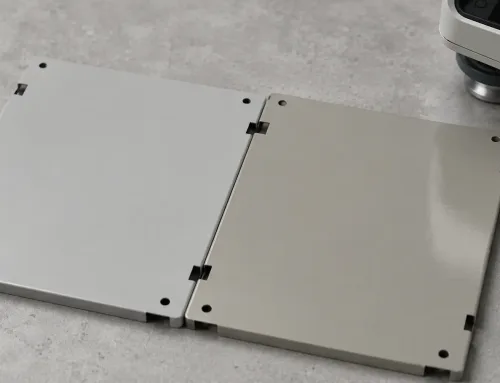
エポキシプライマーは、処理された炭素鋼に密着し、湿気および腐食性汚染物質を遮断します。.
標準的なエポキシプライマーは、乾燥膜厚(DFT) 1回塗りあたり50~80 µm. で塗布されます。屋内または軽度腐食環境のほとんどの炭素鋼板金部品には、プライマー1コートとトップコートで十分です。屋外または工業的曝露には、3コートシステム — エポキシプライマー、エポキシ中間層、ポリウレタントップコート — がより一般的で、システム全体のDFTは 200~300 µm.
に達します。 注目すべき区別:. 2Kエポキシプライマー vs. 一液型(1K)エポキシプライマー, 。2Kシステムは化学架橋により硬化し、優れた性能を発揮します。1Kシステムは吸湿または溶剤蒸発により硬化し、一般に軽負荷またはメンテナンス用途に限定されます。炭素鋼板金部品の新規製作には、.
表面処理 — コーティングの成否を決定する工程
2Kエポキシが標準仕様です. 表面処理は、コーティング性能における最も重要な単一要素です。 適切に指定されたエポキシプライマーでも、不十分に処理された鋼に塗布すると数ヶ月以内に失敗します。コーティング業界のコンセンサス — 数十年のフィールドデータに裏付けられている — は、.
炭素鋼板金の場合、最低 研削ブラスト表面処理 エポキシプライマーの標準は サ 2½ ISO 8501-1準拠(SSPC-SP10 / NACE No. 2 ニアホワイトブラスト相当)。これによりミルスケール、錆、旧塗膜、表面汚染物質が除去され、プライマーが密着するための清浄で角度のある表面プロファイルが形成されます。.
さらに2つの重要な要素があります:
- 表面プロファイル(アンカーパターン)。. ブラスト処理後の表面は、 表面粗さ(Rz) 40~70 µm (プライマー製品のTDSで確認してください)。平滑すぎるとプライマーが密着できません。粗すぎると突起が塗膜を突き抜け、腐食が発生しやすい弱点が生じます。.
- 表面清浄度。. ブラスト処理前に、鋼材は 油、グリース、可溶性塩分が除去されている. 必要があります。溶剤または洗剤による洗浄(ISO 8504-1準拠)を研削ブラスト前に行う必要があります。表面に残留した汚染物質は、ブラスト品質に関わらず密着不良を引き起こします。.
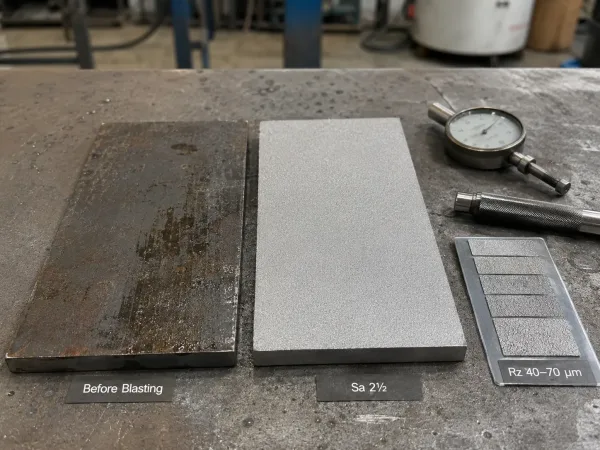
適切な研削ブラストにより、信頼性の高いエポキシプライマー密着に必要な清浄でプロファイルされた表面が形成されます。.
熱間圧延 vs. 冷間圧延炭素鋼 は実用的な違いがあります。熱間圧延鋼板はミルスケール層(圧延工程で生じる酸化鉄)を有しており、ブラスト処理により完全に除去する必要があります。. 冷間圧延炭素鋼板 は一般的に平滑でミルスケールがありませんが、圧延油が付着している場合があり、表面処理前に脱脂が必要です。いずれの場合も目標は同じです: 清浄で適切にプロファイルされた、プライマー塗布可能な表面.
ブラスト処理後は、できるだけ早くプライマーを塗布する必要があります — 理想的には同一シフト内に。. ブラスト処理直後の炭素鋼は、高湿度条件下では数時間以内にフラッシュラストが発生し始めることがあります, 再ブラストはコスト増と遅延を招きます。.
炭素鋼向けエポキシプライマーとその他のプライマータイプの比較
エポキシプライマーは産業用途の炭素鋼板金において最も一般的な選択肢ですが、唯一の選択肢ではありません。以下の表は、加工部品にとって重要な要素について4種類のプライマータイプを比較したものです:
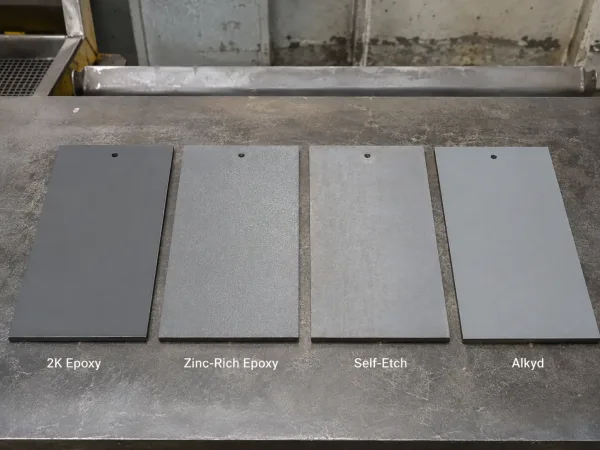
プライマーシステムによって、密着性、防食性、耐環境性のレベルが異なります。.
| 要因 | エポキシプライマー(2K) | ジンクリッチエポキシ | セルフエッチング / ウォッシュプライマー | アルキドプライマー |
|---|---|---|---|---|
| 主な機能 | バリア + 密着 | ガルバニック + バリア | 化学エッチング + 密着 | バリア(基本) |
| 防食性 | 良好(C2~C4) | 優良(C4~CX) | 軽度(C1~C2) | 軽度(C2) |
| 耐薬品性 | 高 | 高 | 低 | 低 |
| 標準乾燥膜厚(DFT) | 50~80 µm | 60~80 µm | 8~15 µm | 40~60 µm |
| 最適な用途 | 一般産業用炭素鋼 | 重荷重屋外、海洋、埋設 | 薄肉、非構造用 | 低コスト、屋内、露出光 |
| 制限事項 | 中間コートなしでは浸漬またはCXには不適 | 高コスト;トップコート必須 | 構造用炭素鋼には不十分 | 耐薬品性が低い;硬化が遅い |
ほとんどの炭素鋼板金部品 — ブラケット、エンクロージャー、パネル、フレーム、およびC2~C4環境における構造部品 — には 標準的な2Kエポキシプライマー が適切な仕様です。ジンクリッチエポキシは、部品が以下に曝される場合に指定する価値があります 海洋、沿岸、または重工業環境(C5以上), 、または設計寿命が15年を超え、メンテナンスアクセスが限られる場合。.
セルフエッチングプライマーおよびアルキドプライマーは、一般に加工された炭素鋼板金には適していません。セルフエッチングプライマーは薄肉または非構造用基材向けに設計されており、産業用途に十分なバリア保護を提供しません。アルキドプライマーは硬化が遅く、耐薬品性が限られており、建築用または軽負荷用途でより一般的です。.
エポキシプライマーの指定が板金製造に与える影響
ここで多くのエンジニアや購買担当者が気づくのは、 コーティング仕様は単なる表面処理の決定ではなく、製造工程の決定である. ということです。図面にエポキシプライマーを指定すると、現場の計画、生産、検査の方法が変わります。.
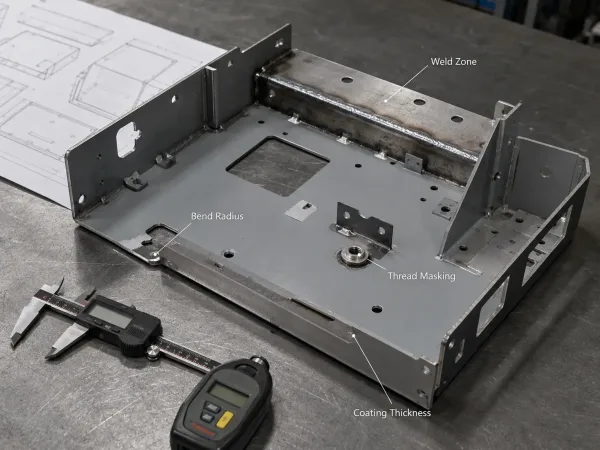
エポキシプライマーは溶接部、曲げの完全性、ねじ部、および完成部品の寸法に影響を与えます。.
溶接部は未コーティングのままにする必要があります
エポキシプライマーは溶接温度(通常250~300 °C以上)で燃焼します。溶接前にプライマーを塗布すると、3つの問題が生じます: 溶接作業者への有毒ガス、溶接継手のポロシティと介在物、および溶接池の汚染. 。溶接が必要な部品の場合、標準的な方法は 各溶接シームの周囲に少なくとも50 mmのバッファゾーンをマスキングまたは未塗装のままにする. ことです。これは、コーティング仕様が溶接後のタッチアップを考慮に入れる必要があることを意味します — そして、溶接後に完全な再コーティングを行わない限り、溶接部はプライマー塗布領域とは異なる表面仕上げになることを購買担当者は受け入れる必要があります。.
曲げ半径はコーティングの完全性に影響します
プライマー塗布済みの板金ブランクを曲げると、外側半径のコーティングが伸張します。エポキシプライマーの柔軟性が曲げ比(内側半径/材料厚さ)に対して不十分な場合、, 塗膜は折り目でひび割れまたは剥離します. 。薄板のタイトな曲げ(例:1 mm CRS、内側半径0.5 mm)では、このリスクは現実的です。解決策は、文書化された柔軟性を持つプライマーを指定する(マンドレル曲げ試験結果についてTDSを確認する)か、成形後にプライマーを塗布することです — これは製造工程を変更し、コストを増加させる可能性があります。.
膜厚は部品寸法に加算されます
エポキシプライマーのコートは 50~80 µm DFTで各表面にその厚さを加算します. 。2つのプライマー塗布面を持つ板金部品では、寸法の総増加は 100~160 µm(0.10~0.16 mm). です。ほとんどの部品では、これは無視できます。 圧入インターフェース、ガスケット面、または厳しいクリアランス要件を持つアセンブリ, では、そうではない場合があります。部品に重要な嵌合寸法がある場合、 図面の板金表面要件 には、公差がコーティング前と後のどちらに適用されるかを指定する必要があります。.
ねじ切りとファスナー互換性
ねじ穴内部のプライマーはファスナーの嵌合を妨げ、トルクを増加させ、ねじ山の損傷を引き起こす可能性があります。標準的な方法は、 プライマー塗布後にねじ穴をマスキングまたはリーマ加工する, か、外面のみにプライマーを塗布することです。機能に影響する場合は、図面に記載する必要があります。.
リードタイムとコストへの影響
板金注文にプライマーコートを追加することは、ゼロコスト・ゼロ時間の作業ではありません。典型的な工程 — 表面処理(ブラスト)→ プライマー塗布 → フラッシュオフ/硬化 → 検査 — は 3~5営業日 を社内コーティングのリードタイムに追加します。コーティングを専門施設に外注する必要がある場合はさらに長くなります。低量プロジェクトでは、コーティングバッチの段取りと最低料金により、部品あたりのコストが大きくなる可能性があります。. 購買担当者は、注文後ではなく、見積もりレビュー時にコーティング工程を確認すべきです。.
図面およびRFQでエポキシプライマーを指定する方法
曖昧なコーティング指示 — 「エポキシでプライマー処理」または「防錆プライマーを塗布」 — は、メーカーの解釈に委ねられる部分が多すぎます。結果として、多くの場合、許容される最小膜厚で塗布された最小コスト・最小性能のオプションが選択されます。必要なコーティングシステムを得るには、 板金加工用の図面およびRFQチェックリスト を使用して5つの要素を指定してください:
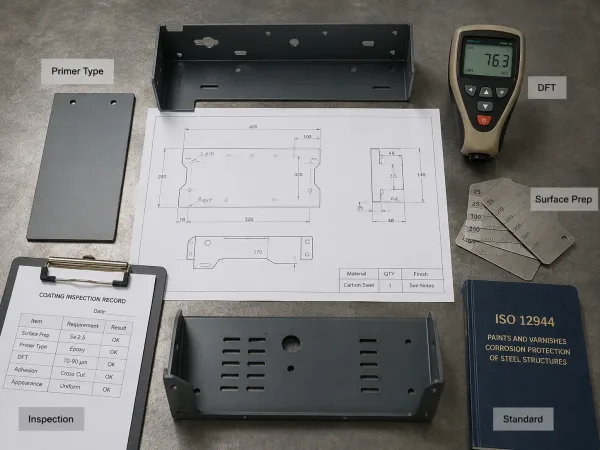
完全なコーティング仕様は、プライマータイプ、DFT、表面処理、検査、および参照規格を定義します。.
コーティングの種類とシステム。 プライマーの化学的性質、塗布回数、および(該当する場合は)完全なシステムを記載してください。例: “「ISO 12944-5に準拠した2Kエポキシプライマー、C4環境向けポリウレタントップコート仕上げ。」”
乾燥膜厚(DFT)。 1回の塗布あたりの許容範囲を指定してください。例: “「エポキシプライマー:1回塗りあたりDFT 50~75 µm。」” システム全体のDFTが必要な場合は、それを記載してください: “「システム全体のDFT:200~250 µm。」”
表面処理基準。 ブラスト清浄度基準と表面粗さを参照してください。例: “「ISO 8501-1に準拠したSa 2½への研削ブラスト、表面粗さRz 40~70 µm。」”
検査および合否判定基準。 コーティングの検証方法を定義してください。一般的な方法は以下の通りです:
- ISO 2808に準拠したDFT測定 (鋼基材用磁気式膜厚計)
- ISO 2409に準拠した密着性試験 (クロスカット試験、許容密着性の評価等級≤ 1)
- 垂れ、たるみ、ピンホール、未塗装部の目視検査
参照規格。 コーティングシステムの適用規格を引用してください。 ISO 12944は、保護塗装システムによる鋼構造物の腐食防止に関する最も広く認知された国際規格です。 SSPCおよびNACE規格は、北米の仕様書で一般的です。
図面上の完全なコーティング指示は、以下のように記載される場合があります:
“「2Kエポキシプライマー、DFT 50~75 µm、ISO 8501-1に準拠したSa 2½ブラスト清浄面(Rz 40~70 µm)に塗布。DFTはISO 2808に準拠して検証。密着性はISO 2409に準拠、評価等級≤ 1。コーティングシステムはISO 12944-5、C4環境、高耐久性に準拠。」”
このレベルの詳細により曖昧さが排除され、メーカーが正確な規格に基づいて見積もりおよび製造することが保証されます。
重要なポイント
- 炭素鋼は保護なしでは腐食します。 エポキシプライマーは、C2~C4環境における加工炭素鋼板金部品のコーティングシステムの標準的な第一層です。
- 表面処理がコーティングの寿命を決定します。 ISO 8501-1に準拠したSa 2½(表面粗さRz 40~70 µm)への研削ブラストを指定してください。どんなに高品質なプライマーでも、不十分な下地処理を補うことはできません。
- 2Kエポキシは新規製作のベースラインです。 一液型プライマー、セルフエッチングプライマー、およびアルキドプライマーは、構造用炭素鋼部品の代替品として適切ではありません。
- コーティング仕様は製造仕様です。 エポキシプライマーを指定することは生産工程に影響を与えます — どの部分を最初に溶接するか、曲げがどのように作用するか、ねじ山のリーマ加工が必要かどうか、および注文の出荷に何日かかるかを決定します。
- 図面に明記してください。 完全な指示 — コーティングの種類、DFT、表面処理、検査方法、参照規格 — は誤解を防ぎ、メーカーのデフォルトではなく、お客様の実際の要件に適合したコーティングで部品が納品されることを保証します。