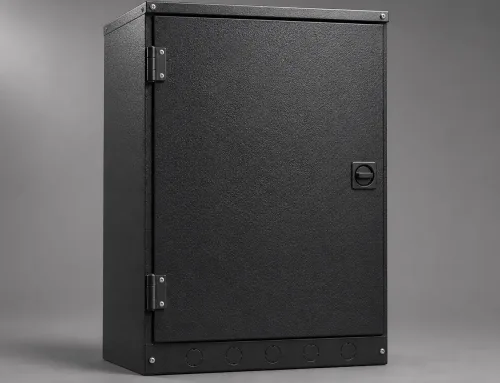
シートメタル筐体は、電気部品や通信機器を収容するために使用される場合でも、耐食性と耐久性のバランスが取れた表面処理が必要です。ただし、シートメタル筐体向けの粉体塗装が優れたソリューションであると知っているだけでは十分ではありません。エンジニアは、各段階でプロセスがどのように機能するか、また自社の用途にどの樹脂化学がより適しているかを理解する必要があります。これは、1回の塗装で均一で耐摩耗性のある塗膜を形成でき、揮発性有機化合物(VOC)の排出がほとんどなく、色やテクスチャーの選択肢が幅広いためです。
ただし、粉体塗装が優れたソリューションであると知っているだけでは十分ではありません。エンジニアは、各段階でプロセスがどのように機能するか、また自社の用途にどの樹脂化学がより適しているかを理解する必要があります。
粉体塗装とは?板金筐体に適している理由
静電粉体塗装が板金と結合する仕組み
粉体塗装は、乾式の表面処理方法です。その原理は、通常、粒径30~50 µmの微細な樹脂粉末粒子を帯電させ、接地された金属表面に静電噴霧することです。
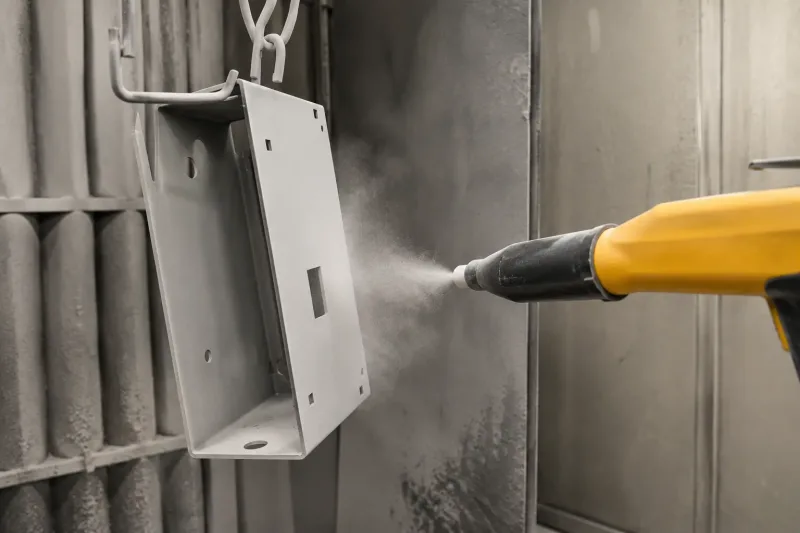
静電塗装により、帯電した粉体粒子は、硬化前に接地されたシートメタル表面に均一に付着します。
静電荷により、粉体粒子はエッジ、平坦面、適度にくぼんだ領域を含む基材に均一に付着します。
吹き付け完了後、塗装された部品は硬化炉に移動されます。この過程で粉体が溶融、流動し、化学架橋反応を起こして連続した熱硬化性塗膜を形成します。
シートメタル筐体において、粉体塗装は液体塗装に比べて多くの実用的な利点を提供します。例えば、静電塗装プロセスにより、粉体はパネルの端部を包み込み、スプレー塗装よりもコーナーや凹部に効果的に到達できます。また、塩水噴霧環境で腐食の起点となりやすい弱点を低減します。粉体塗装の一般的な膜厚は、通常60–120ミクロンの範囲であり、従来の塗料塗装の塗膜よりもはるかに厚くなります。
最も重要なのは、粉体塗装プロセスは溶剤を使用しないことです。これにより、ウェット塗装ラインに伴うVOC排出と可燃性リスクが排除され、設備要件が簡素化され、世界のほとんどの地域の厳格な環境規制にも適合します。
塗装プロセスフロー:素地金属から完成筐体まで
表面前処理
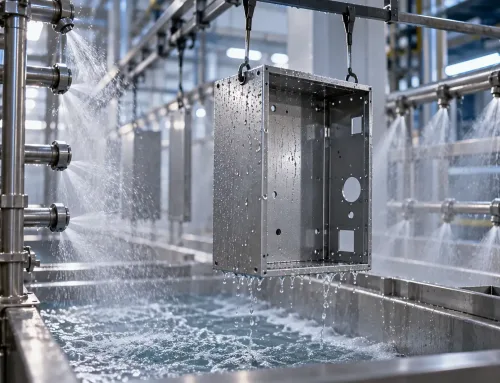
すべての粉体塗装ラインで最初に行われる工程は、洗浄と前処理です。まず、素地の金属筐体を脱脂し、シートメタルの切断、曲げ、溶接の際に発生する油汚れ、作業場の粉塵、潤滑剤を除去します。
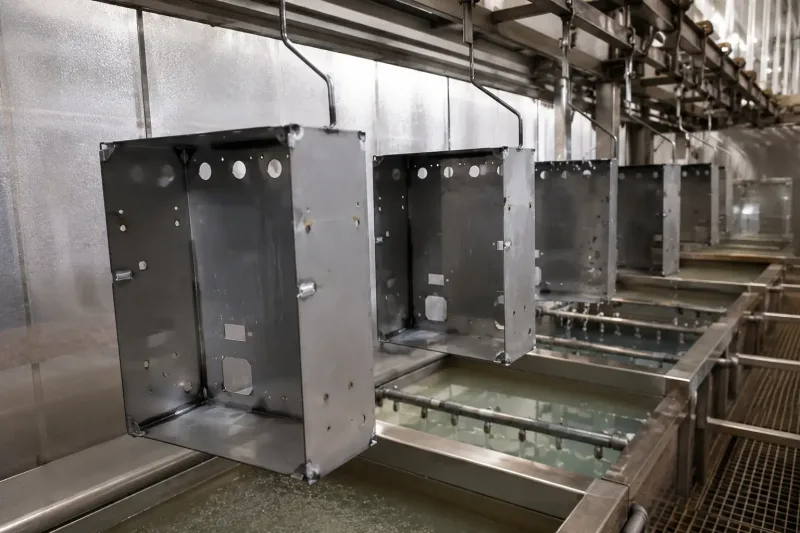
洗浄と前処理により、油分、粉塵、加工残留物が除去され、粉体塗料が金属表面に確実に密着できるようになります。
プロジェクトの材料と性能要件に応じて、次に1つ以上の粉体塗装前処理工程を経ます:
リン酸鉄 — 炭素鋼シートメタル表面に結晶性化成皮膜を形成し、粉体塗料の密着性を向上させるとともに、第一層の防錆保護を提供します。
リン酸亜鉛 — より厚い化成皮膜で、屋外や産業環境で使用される炭素鋼筐体に適しています。
クロメートまたはクロメートフリー化成皮膜 — アルミシートメタル筐体に使用され、密着性を促進し、アルミニウムの自然酸化皮膜による悪影響を低減します。
サンドブラスト — 化学的前処理の代替または補完として使用され、特に表面の汚染物質を化学的に除去しにくい溶接構造物に適しています。
ただし、前処理を省略または短縮した場合、コーティングが非常に早く劣化する可能性があることに注意することが重要です。
静電スプレー塗装
前処理が完了すると、筐体はコンベアラインや治具に吊るされ、スブースへ送られます。静電スプレーガンにより粉体粒子に負電荷を与えますが、通常は60–100 kV程度です。同時に、圧縮空気が粉体を接地されたワークピースへ押し出します。帯電した粒子は金属表面に引き寄せられ、ワークピースがオーブンに入るまで付着したままになります。
もちろん、金属筐体表面へのスプレー工程では、スプレーパターンとガン距離が非常に重要です。角や凹部では「ファラデーケージ」効果のゾーンが生じることがあります。静電場が弱いと、塗膜の堆積が比較的薄くなる可能性があります。しかし、SR mfgの熟練オペレーターは、ガンの角度、空気圧、粉体流量を調整して補正します。筐体の形状は塗膜の均一性に依然として明確な影響を与えます。この点については、以下の設計セクションでさらに説明します。
焼成、硬化、架橋反応
コーティング後、シートメタル筐体は対流オーブンに送られます。温度は一般に180–200°Cに設定され、これは360–400°Fです。
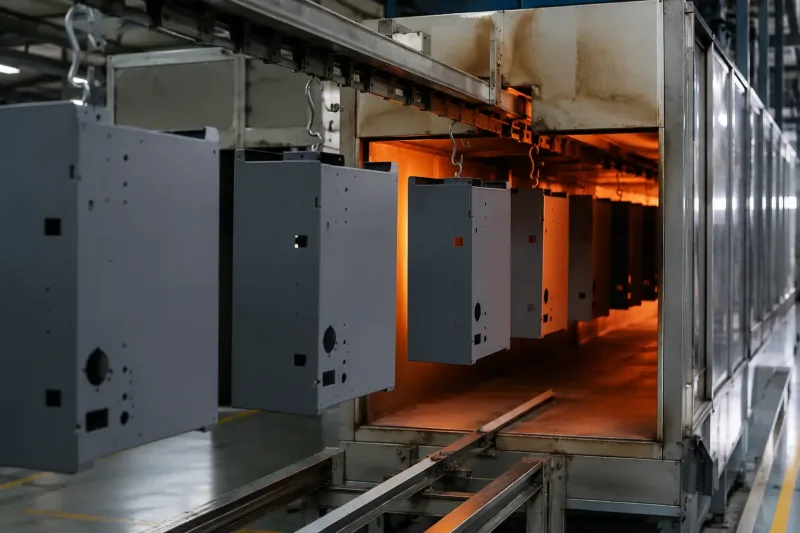
オーブンでの焼成中、粉末は溶融、流動し、架橋して硬い熱硬化性塗膜になります。
目標金属温度で10~20分間の保持時間により、粉体は溶融して連続的な液体皮膜となり、熱硬化性化学架橋反応を経て、硬く不溶性の塗膜を形成します。ただし、硬化が完了すると、塗膜を再溶融または再成形することはできません。
適切な粉体の選定:樹脂タイプ、色、テクスチャ
熱硬化性粉体と熱可塑性粉体
多くの金属筐体は、コーティングに基本的に熱硬化性粉末を使用しています。一度硬化すると、これらの塗膜は不可逆な化学反応を起こし、再び溶かすことはできません。これは制約であると同時に利点でもあります。このアプローチにより、優れた耐熱性、耐薬品性、硬度も得られますが、これらは屋外環境で使用されるシートメタル筐体にとって非常に重要な特性です。
樹脂化学:エポキシ、ポリエステル、エポキシ-ポリエステルハイブリッド、アクリル
熱硬化性カテゴリー内では、樹脂システムが塗膜の性能特性の大部分を決定します:
| 樹脂タイプ | 主な利点 | 一般的な制限事項 | 一般的な筐体用途 |
|---|---|---|---|
| エポキシ | 優れた耐薬品性と密着性;強力な腐食バリア | UV暴露によるチョーキングと退色 — 屋外使用に適さない | 屋内電気パネル、ジャンクションボックス、制御キャビネット |
| ポリエステル(TGICまたはHAA) | 良好なUV安定性と耐候性;豊富な色オプション | 耐薬品性はエポキシよりやや低い | 耐候性シートメタル筐体、HVACハウジング、および産業機器 |
| エポキシ-ポリエステルハイブリッド | バランスの取れた屋内性能;良好なレベリングと外観 | 中程度のUV耐性 — 屋内または遮蔽環境のみに適する | 純エポキシより高い外観要件の屋内筐体 |
| アクリル | 優れた透明性と光沢保持性;滑らかな表面 | 高コスト;塗装パラメータにより敏感 | 高い外観要件の消費者製品筐体または医療用筐体 |
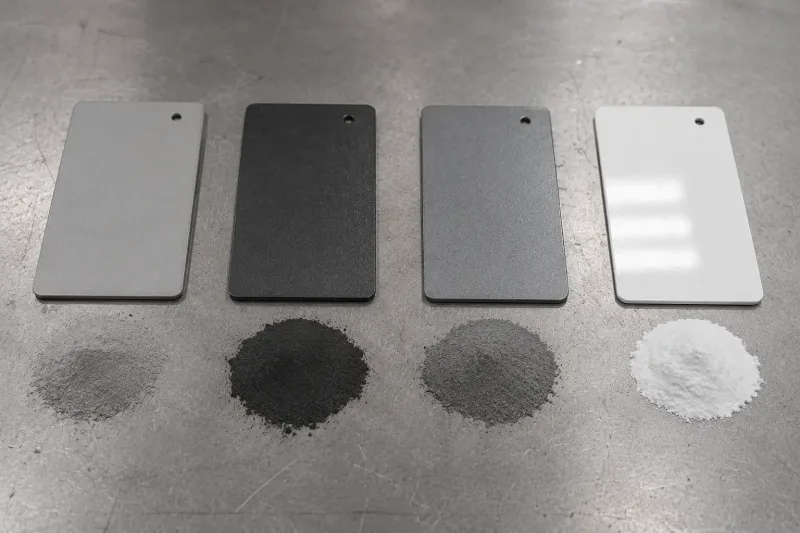
異なる粉末樹脂システムは、密着性、UV安定性、耐薬品性、外観のバランスが異なります。
多くのシートメタルプロジェクトは、実際には1つの問題に帰着します。筐体は屋内用ですか、屋外用ですか? 屋内の金属筐体の場合、エポキシまたはハイブリッドシステムで一般に要件を満たすことができます。屋外用シートメタル筐体の場合は、ポリエステルTGIC、HAA、またはアクリルトップコートを使用するのが最適です。UV安定性、耐候性、長期的な腐食保護が、外観のみよりもはるかに重要になるためです。
筐体の色システムとテクスチャの選択
B2B製造業において、色を曖昧な言葉で表現することはできません。標準化されたシステムを通じて伝達する必要があります。RALクラシックカラーチャートは、欧州および国際的なシートメタル製造で最も広く使用されている色標準です。
中でも、RAL 7035 ライトグレー や RAL 9005 ジェットブラック などのカラーコードは、電気筐体の図面によく現れます。
Pantone のカラーコードは、北米の消費財でよく見られます。
特定の標準が指定されていない場合、粉体塗装サプライヤーは通常、生産前に顧客確認用の色見本を提供します。
表面仕上げのテクスチャと光沢の要件は、色とは別に指定されます:
スムース / 高光沢 — 80+ 光沢単位(60°度):清潔な外観ですが、指紋や傷が付きやすい傾向があります。
半光沢 / サテン — 20–60 光沢単位:産業用筐体で最も一般的な選択肢であり、外観と実用性のバランスが取れています。
マット — 20 光沢単位未満:表面欠陥をよく隠します。医療用シートメタル筐体や実験室機器に使用されます。
テクスチャ表面 — オレンジピール、サンドテクスチャ、シワテクスチャ:機械的なグリップを高め、金属基材のわずかな表面の不均一を隠します。
図面にRALまたはPantoneカラーコードと光沢値(光沢単位GU)の両方を指定することで、曖昧さを回避し、「近いが完全には一致しない」カラーサンプルに時間を無駄にすることを防げます。“
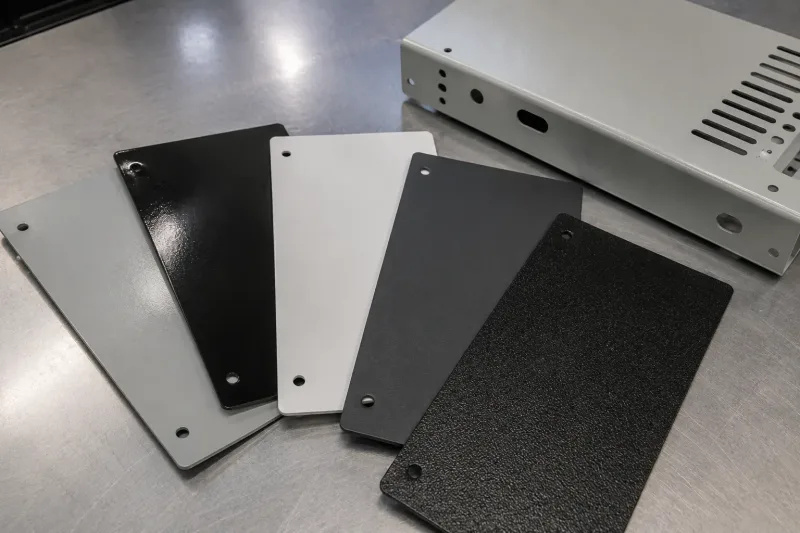
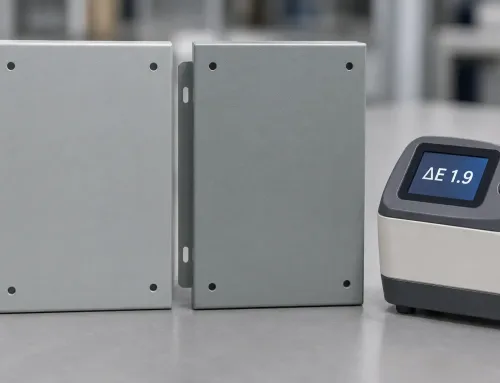
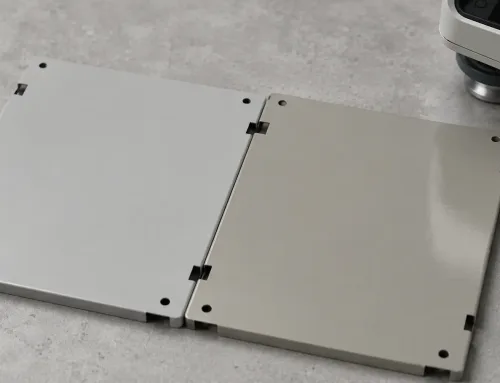
カラーコードと光沢レベルは、製造前に正確な外観を確認するのに役立ちます。
粉体塗装 vs. ウェット塗装 vs. めっき:より適切な塗装ソリューションの選択
シートメタル筐体の表面処理オプションを比較する際は、粉体塗装、ウェットペイント、めっきを一緒に評価する必要があります。これら3つのプロセスはそれぞれ異なるトレードオフがあります。
| 比較項目 | 粉体塗装 | ウェット塗装 | めっき |
|---|---|---|---|
| 標準膜厚 | 60~120 μm | 25~50 μm | 5~25 μm |
| 腐食防止 | 高 — 単層コーティングでバリアを形成可能 | 中 — 通常プライマー+トップコートが必要 | プロセスにより異なる — 亜鉛/ニッケルめっきは優れたバリア性を提供;装飾クロムはより薄い |
| UVおよび耐候性 | ポリエステル樹脂系は優れた性能を発揮 | 自動車グレードのシステムは良好な性能を発揮 | 限定的 — めっき層自体はUV保護を提供しない |
| 色とテクスチャのオプション | 非常に幅広い:RAL、Pantone、カスタムカラー | 非常に幅広い:カスタム色合わせ | 金属色に限定:亜鉛、ニッケル、クロム、スズ |
| 環境性能 | VOC極めて低い;オーバースプレー粉体は部分的にリサイクル可能 | 溶剤系はVOCを排出;水系オプションも利用可能 | 化学浴は排水処理が必要 |
| 大量生産コスト | 50個以上で色あたりのコストが競争力あり | 小ロットや頻繁な多色変更に競争力あり | 単価が高くなる;機能的または装飾的なニーズによって正当化される場合にのみ使用 |
| 寸法への影響 | 片面あたり60~120 μmを付加 — 薄板金属部品への影響が大きい | 片面あたり25~50 μmを付加 — 公差への影響は比較的小さい | 片面あたり5~25 μmを付加 — 寸法変化は最小限 |
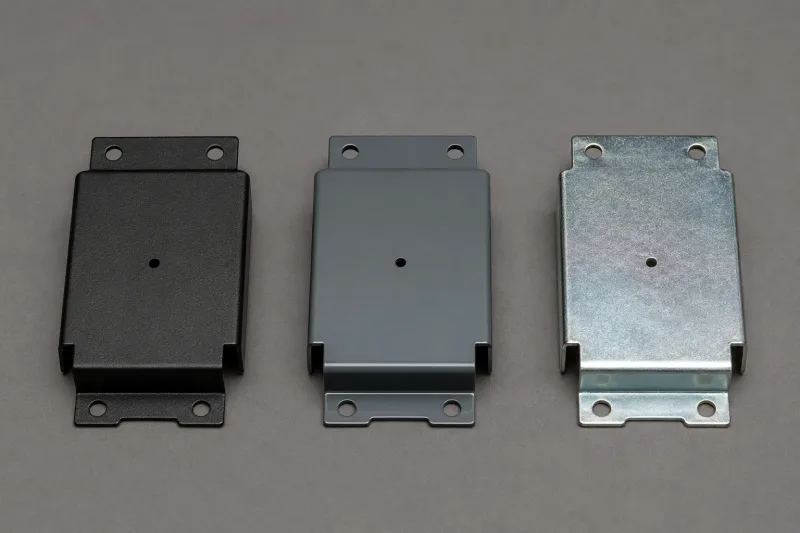
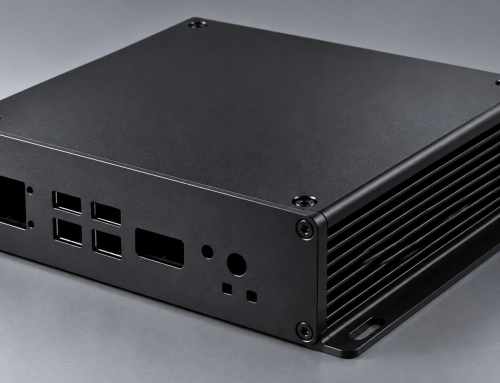
粉体塗装、ウェットペイント、めっきは、それぞれ異なる表面厚さ、外観、保護レベルを生み出します。
ただし、注意すべき点は、多くの金属筐体、特に1.0–2.0 mm範囲のものでは、粉体塗装が保護、外観、生産効率の最適なバランスを実現できるということです。
ウェット塗装は薄膜コーティングにおいて依然として優位性があります。
めっきについては、導電性、溶接性、および指定された耐薬品性など、有機被覆では満たせない機能要件にのみ使用できます。
筐体設計は塗装品質にどのように影響するか?
以下の一般的な設計上の特徴は、設計レビュー段階で適時に処理されない場合、コーティング品質に影響を与える可能性があります。
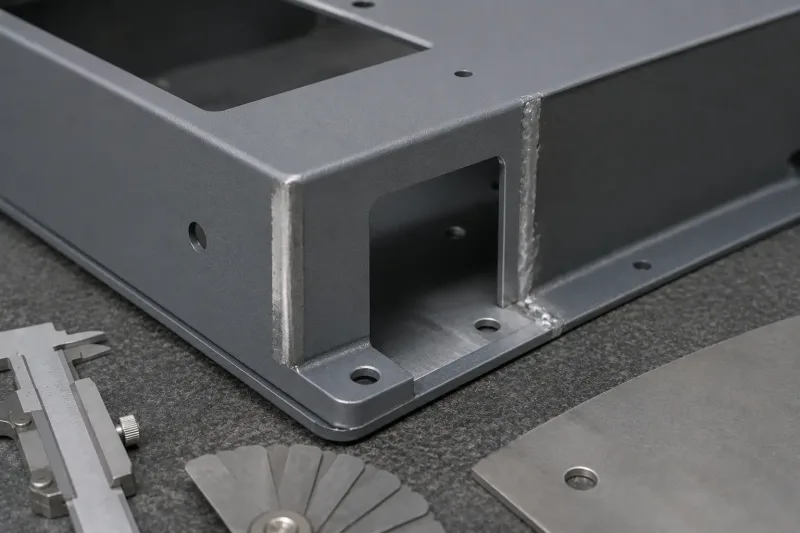
曲げ半径、鋭利なエッジ、溶接シーム、および凹部は、粉体塗装のカバレッジと長期的な性能に影響を与える可能性があります。
曲げ半径: パネルを曲げると外表面が引き伸ばされます。内半径が材料厚さより小さい場合、応力線が発生し、熱サイクル条件下で被覆のひび割れを引き起こす可能性があります。最小半径を1×材料厚さに等しく、できれば1.5×と指定することで、塗膜の安定した基盤を提供できます。
溶接シーム: 溶接スパッタ、ブローホール、不均一な溶接ビードは粉体塗装の下から透けて見えます。部品が塗装ラインに入る前に、溶接部を平滑に研磨し、すべてのスパッタを除去してください。この問題はステンレス鋼にとって非常に重要であることを覚えておいてください!
鋭利なエッジ: 鋭利な外角では、静電場が最初は過剰な粉末を吸引します。しかし薄い層が形成されると、表面を遮蔽し、後から来る粒子を反発させます。その結果、筐体が衝突や腐食に対して最も脆弱な領域で、エッジの被覆が薄くなります。エッジを単純に0.5 mm半径に丸めるだけで被覆を改善できます。内角はファラデーケージ効果の影響を受けます。最小1.0 mm半径を確保すると、スプレーガンがこれらの領域に到達しやすくなります。
深いキャビティ構造: 凹んだ取付キャビティや補強リブ溝は、気流を遮断し、粉体の浸透を妨げる可能性があります。キャビティの背面に加工穴を設けると、気流と塗装被覆性が向上します。シールが必要な場合は、塗装後にシリコーンキャップを使用できます。
マスキング:塗装すべきでない箇所
ねじ穴、接地接触面、精密嵌合取付面、およびシール溝は露出したままにしておく必要があります。粉体塗装はねじ部を埋めてしまい、締結部品が固着する原因となります。また、絶縁被膜は電気的導通も遮断します。さらに、60–120ミクロンの塗膜厚みの増加は、公差嵌合部品の組立に支障をきたします。
マスキング方法には以下が含まれます:
- ねじ穴には耐熱シリコーンプラグを使用してください。
- 平坦面には粘着性ポリエステルフィルムテープを使用;
- 繰り返し生産にはカスタムシリコンマスキング治具を使用。
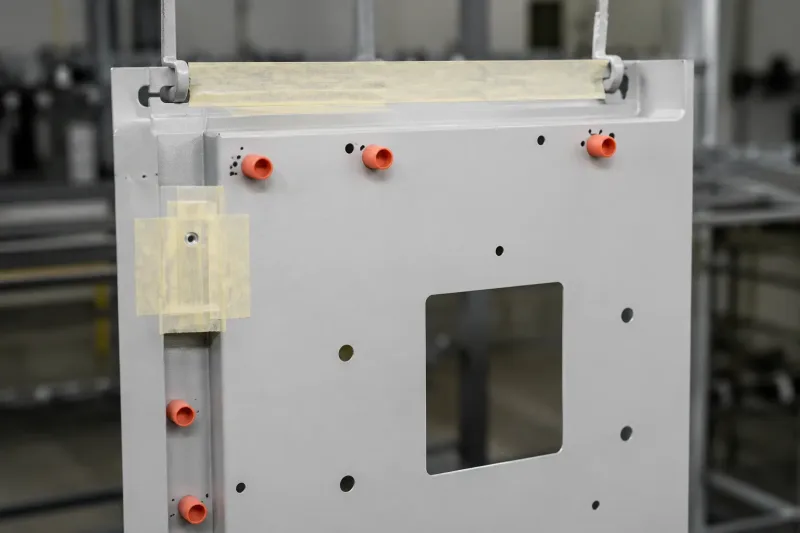
マスキングにより、ねじ穴、接地面、精密嵌合部に塗膜の堆積が生じなくなります。
重要なのは、エンジニアリング図面にマスキング位置を定義し、どの面を露出したままにするか、コーティング境界がどこにあるかを特定することです。そうでなければ、コーティング工場はすべてをコーティングして組立て不良を引き起こすか、マスキング位置を推測して一貫性を欠くかのどちらかになります。
検査基準と方法
| 方法 | 標準 | 測定内容 | 一般的な要件 |
|---|---|---|---|
| 乾燥膜厚(DFT) | ASTM D7091 / ISO 2360 | コーティング厚さ | 60~120 μm、図面による |
| クロスカット密着性試験 | ASTM D3359 / ISO 2409 | コーティングと基材間の密着強度 | 4Bまたは5B、ASTM |
| 塩水噴霧試験 | ASTM B117 / ISO 9227 | 耐食性 | 屋内500h;屋外1,000~3,000h;プライマー付き5,000h |
| 光沢測定 | ASTM D523 / ISO 2813 | 表面反射率 | 指定されたGU(光沢度)範囲内 |
| 色差ΔE | ASTM D2244 | 基準色からの色差 | ΔE ≤ 1.5 |
| 耐衝撃性 | ASTM D2794 / ISO 6272 | 変形に対する耐性 | 指定された衝撃エネルギーで割れが発生しないこと |
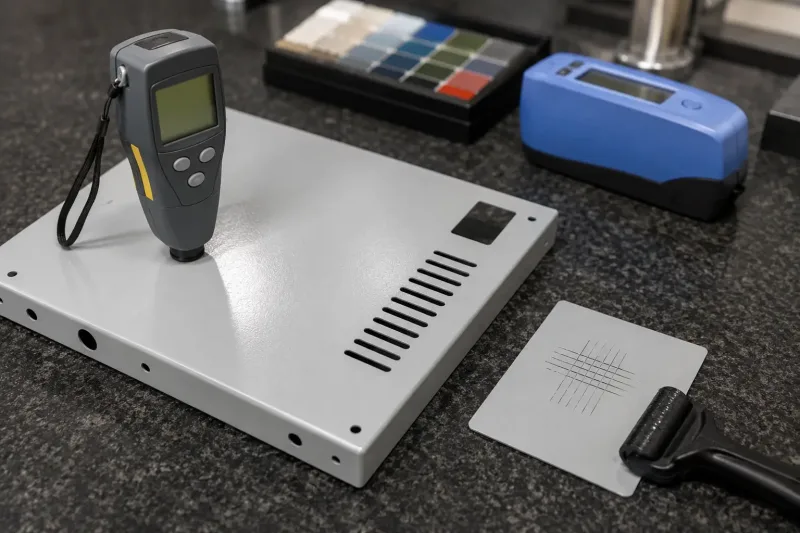
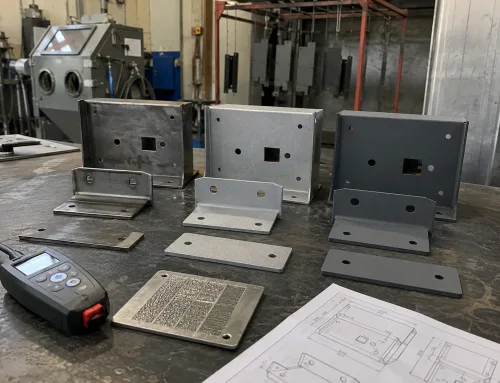
塗膜厚(乾燥膜厚)と密着性の検査により、塗装が図面および品質基準を満たしているかを確認します。
より過酷な使用環境では、2コート塗装システムを採用できます。これは、ジンクリッチプライマーとポリエステル系上塗り塗料を組み合わせた塗装方式です。この塗装システムにより、製品の塩水噴霧試験における耐食性能を、赤錆が発生しない状態で約1,000時間から5,000時間以上まで向上させることが可能です。
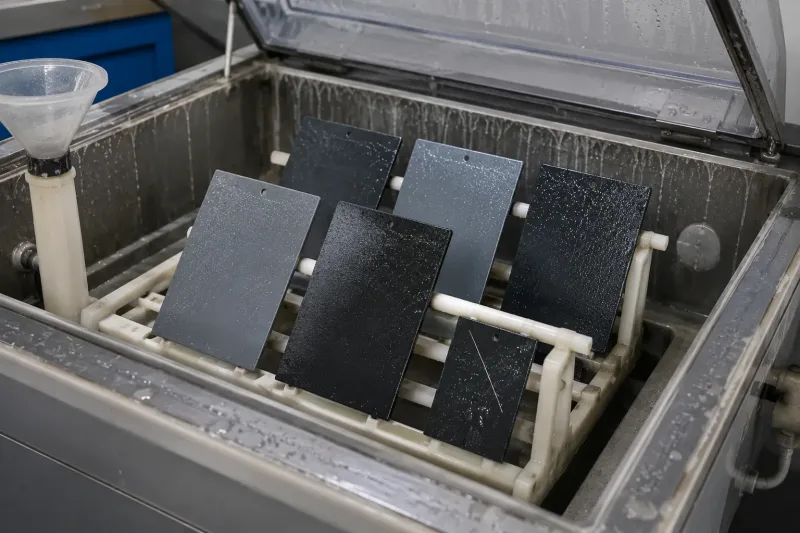
塩水噴霧試験は、粉体塗装された部品が過酷な環境でどれだけ耐食性を発揮するかを評価します。
塗装後 — 梱包と出荷
粉体塗装の塗膜は一般的に液体塗装よりも硬いものの、鋭利な物体による衝撃で欠けたり、継続的な摩擦によって摩耗したりする可能性があります。
完成した各筐体は、PEフィルムまたは段ボール製の仕切り材を使用して個別に保護する必要があります。金属部品を塗装面に直接接触させた状態で積み重ねてはいけません。
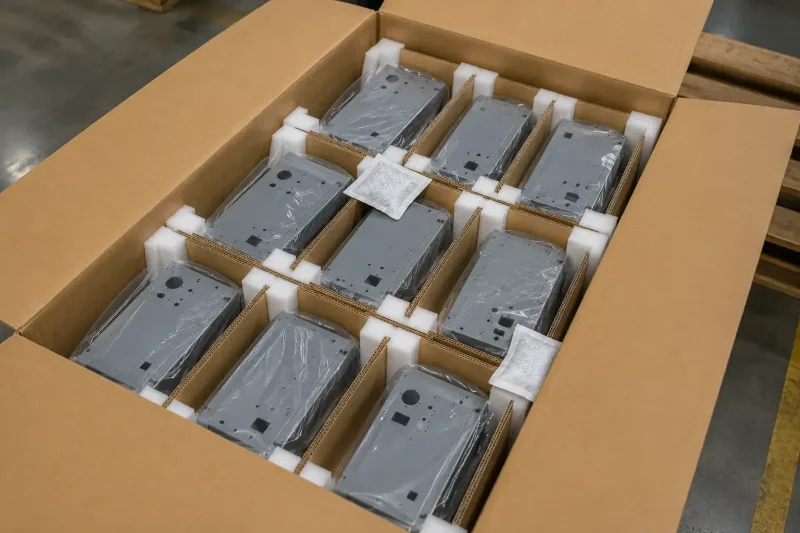
適切な梱包により、保管および輸送中の引っ掻き傷、欠け、塗装の損傷を防ぎます。
特に損傷しやすい角部には、発泡材製のコーナープロテクターを使用してください。海上輸送の場合は、結露によるシミの発生を防ぐため、梱包内部に乾燥剤を入れる必要があります。また、外箱に「粉体塗装品・取扱注意」と記載したラベルを貼付することで、物流工程に関わるすべての作業者に適切な取り扱いを促すことができます。
顧客の工場で発見された塗膜損傷に対応するためのコストは、出荷元で適切な梱包を行うためのコストよりもはるかに高くなります。
SR-MFGが粉体塗装筐体プロジェクトをどのように支援するか
SR-MFGでは、粉体塗装を板金製造工程全体に組み込んでいます。レーザー切断、曲げ加工、溶接、金具の取り付けから、塗装、検査、梱包まで一貫して対応しています。見積段階では、技術チームが図面を確認し、粉体塗装への適合性を評価するとともに、生産開始前に潜在的な問題点を指摘します。生産工程では、前処理薬液の管理パラメータ、適切に校正された焼付炉の温度プロファイルを管理し、各出荷ロットに対して初品検査を実施します。検査項目には、乾燥塗膜厚さ(DFT)、密着性、光沢度、色差が含まれます。
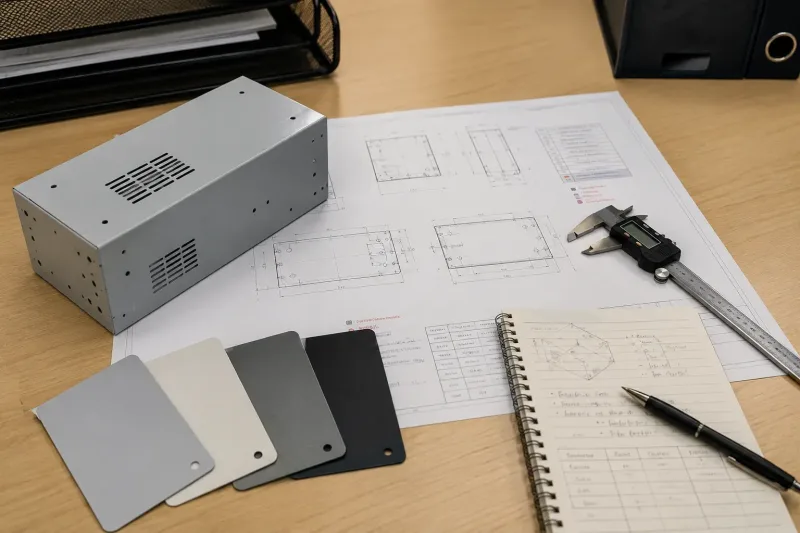
生産前に図面を確認することで、マスキングが必要な箇所、鋭利なエッジ、凹部、寸法公差が厳しい嵌合面など、塗装に関する潜在的なリスクを特定できます。
ご依頼にあたり、2D図面または3Dモデルに加え、材質、板厚、数量、表面処理仕様、環境要件、公差に関する注記、梱包のご希望をお送りください。SR-MFGより、詳細なお見積りと製造可能性のレビューをご返信いたします。