サプライヤーから交換用の板金部品が届きます。寸法は正しく、材質は図面と一致し、穴の位置も合っています。しかし、元の組立品の隣に置いてみると、色が明らかに異なります。 グレーがわずかに暖色寄りです。光沢レベルも違います。照明条件によっては、2つの部品がまるで別々の製品から来たように見えます。
これは、交換部品向けカスタム板金製造における最も一般的で、かつ最も防止可能な問題の1つです。 交換部品の色の不一致は、通常、塗料の調合ミスではありません。色の指定方法、下地の前処理方法、コーティング工程の管理方法に起因する、体系的な問題です。
本記事では、交換用板金部品が元の色と一致しない理由と、エンジニアおよび調達チームが製造側からそれを防ぐためにできることを説明します。
交換用板金部品が元の色とほとんど一致しない理由
交換用板金部品の製造において、色のずれには4つの主な原因があります。それぞれが他の原因と複合的に作用するため、わずかな見落としでも目に見える差につながります。
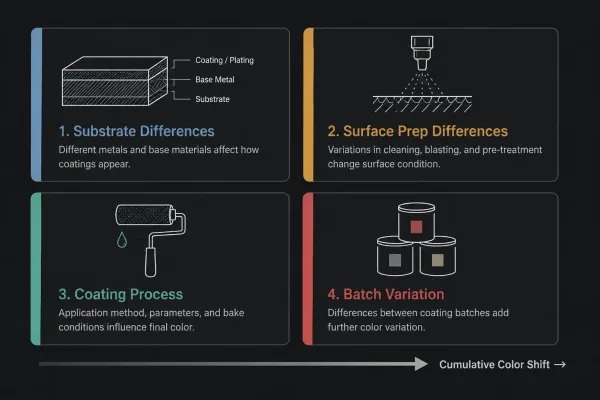
交換用板金部品における色のずれの4つの主な原因 — それぞれが他の原因と複合的に作用する。
下地材の違い。 元の部品が冷間圧延鋼板で作られていたのに対し、交換部品には溶融亜鉛めっき鋼板が使われている場合があります。あるいは、元の部品は1.5 mmの厚みで、交換部品は2.0 mmである場合もあります。図面に同じ材質が指定されていても、ロットやサプライヤー間の表面微細構造の違いは、塗料の密着性や仕上げ面での光の反射に影響を与えます。
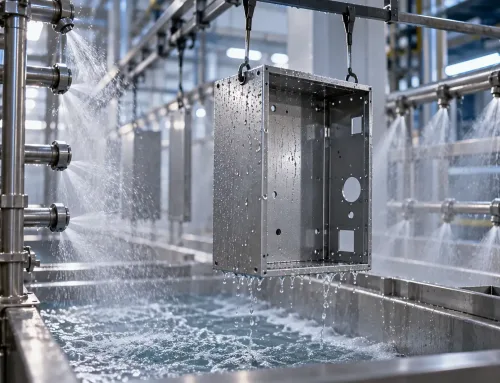
表面処理の違い。 任何のコーティングを施す前に、金属表面を洗浄し前処理を行う必要があります。脱脂、リン酸塩処理、クロメート処理などの工程です。元の部品がリン酸塩処理されていたのに対し、交換部品が脱脂のみの場合、塗料の表面での乗り方が異なり、同じ塗料を使用しても測定可能な色のずれが生じます。
塗装プロセスの違い。 液体塗料と粉体塗装では、塗膜厚の均一性、色のロット間の一貫性、光沢の管理において挙動が異なります。元の部品が液体塗装で、代替部品が粉体塗装の場合、あるいは同じプロセスでも設備の設定が異なる場合でも、仕上がりが目に見えて異なることがあります。
ロット間のばらつき。 塗料メーカーは色をロット単位で製造します。各ロットは標準から小さく測定可能な偏差を持ち、CIE L*a*b* 色空間における ΔE(Delta E)として表されます。 1.0 の ΔE は、一般に未訓練の目には認識できません。2.0–3.0 の ΔE は、詳細に検査すれば目に見えます。多くの工業用塗料サプライヤーは、ΔE 許容差 1.5–2.0 の範囲内で製品を出荷します。これは、他の条件がすべて同一でも、異なるロットで塗装された2つの部品がわずかに異なる外観になる可能性があることを意味します。
これら4つの要因が重なると、累積的な色の変化が大きくなる可能性があります。 これを防ぐ最も確実な方法は、仕様およびサンプルの段階で各変数を管理することであり、生産後に修正しようとすることではありません。
下地材料が最終塗装外観に与える影響
同じ塗料処方を異なる母材に適用しても、同じ視覚的結果は得られません。 これは、各基材が異なる表面形状、反射率、および塗装系との化学的相互作用を持つためです。
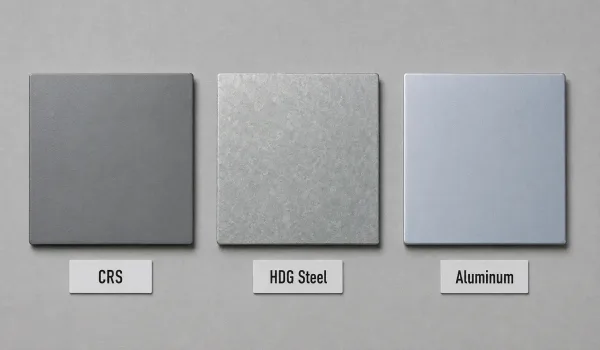
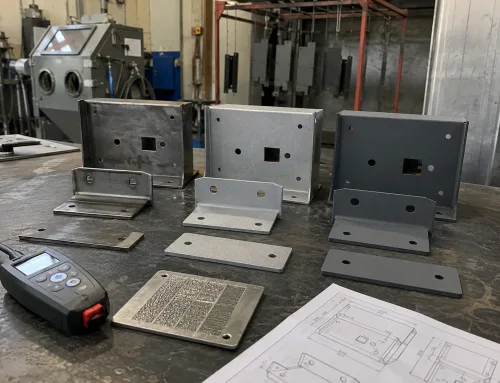
同じグレーの塗料処方を3つの異なる基材に適用すると、表面エネルギー、反射率、および前処理の違いにより、目に見えて異なる結果になります。
冷間圧延鋼板:平滑な表面、予測可能な色
冷間圧延鋼板(CRS)は、比較的均一で滑らかな表面を持ち、気孔率が低くなっています。塗料は一貫して密着し、得られる仕上がりは色と光沢の点で予測可能です。CRS は色合わせが最も容易な基材です。 同一のサプライヤーおよび圧延プロセスであれば、シートごとに表面の挙動が同じであるためです。
ただし、CRSは表面前処理後に速やかに塗装しないとフラッシュラストが発生しやすいです。交換部品が元の部品より長く保管されていた場合、表面酸化が塗装前に下地を変化させ、微妙な色のずれを生じさせる可能性があります。
亜鉛めっき鋼板:亜鉛層が異なる下地を形成
亜鉛メッキ鋼板は、溶融亜鉛メッキ鋼板(HDG) であれ電気亜鉛メッキであれ、鋼基材の上に亜鉛層を持ちます。亜鉛は、素地の鋼と比較して反射率と表面エネルギーが異なります。このため、同じ塗料でも、亜鉛上に塗装した場合と素地の CRS 上に塗装した場合では、色相と明るさがわずかに異なって見えます。
さらに、亜鉛メッキ表面は、上塗り塗装の前に特定の前処理(クロメート不動態化処理や亜鉛対応プライマーなど)が必要です。元の部品がプライマーを使用し、代替部品が使用していない場合、色が変化します。 両方ともプライマーを使用していても、異なる化学系統のものである場合、結果は異なります。
アルミニウム:酸化と陽極酸化が色に干渉
アルミニウムは自然に薄い酸化層を形成し、塗料の密着性と色に影響を与えます。元の部品が塗装前にクロメート化成処理されていた場合に、代替部品が単に脱脂されただけであれば、塗膜の密着性と外観は異なったものになります。
陽極酸化アルミニウムは別の課題を提示します。陽極酸化は多孔質の酸化アルミニウム層を生成し、封孔前に着色することができます。元の部品が陽極酸化され封孔されていた場合に、代替部品が代わりに塗装された場合、2つのプロセスは根本的に異なる表面構造を生成するため、色が一致することは決してありません。
塗装されたアルミニウムの場合、重要な変数は化成処理の種類、プライマー(使用する場合)、および上塗りシステムです。 代替注文全体にわたる一貫性を確保するため、これらは図面に指定する必要があります。
液体塗料 vs. 粉体塗装:色の一貫性に優れるのはどちらか?
液体塗料と粉体塗装はどちらも板金部品に広く使用されています。これらの中での選択は、耐久性とコストだけでなく、色合わせの精度にも影響します。
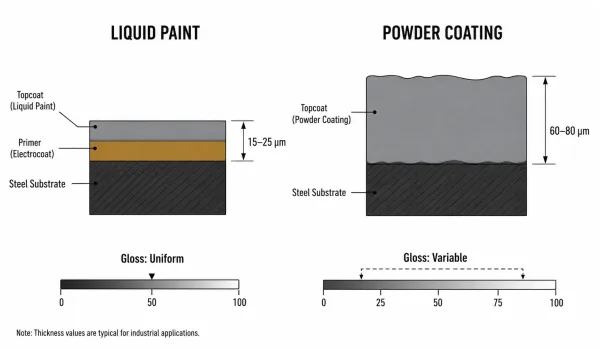
液体塗料はより薄く均一な塗膜を生成し、光沢の制御性が優れていますが、粉体塗装はより厚く、オーブンおよび硬化の変動に敏感です。
液体塗料は、より精密な色調制御が可能です。塗料はベース顔料から混合されるため、目標色に高精度で合わせて調整できます。 液体システムはより薄く均一な塗膜も生成するため、広い面にわたる光沢のばらつきのリスクが低減されます。正確な色合わせが重要な用途—目に見える民生製品の筐体や医療機器のハウジングなど—では、液体塗料が多くの場合より良い選択です。
板金部品向けの粉体塗装は、より耐久性が高く環境に優しいものの、色の柔軟性は劣ります。 粉体は樹脂と顔料のドライブレンドとして製造され、各生産バッチは個別のロットです。バッチ間の色調整は可能ですが、液体システムほど精密ではありません。粉体塗装における光沢の制御は、オーブン温度の均一性と硬化時間に大きく依存し、これらは生産ロット全体で変動する可能性があります。
| 要因 | 液体塗料 | 粉体塗装 |
|---|---|---|
| 色の精度 | 高 — バッチごとに顔料を調整可能 | 中程度 — バッチ限定 |
| 光沢の制御 | 表面全体でより均一 | オーブンと硬化条件に依存 |
| バッチの一貫性 | 同一塗料ロットで良好 | 粉体ロット間で変動 |
| 塗膜厚の制御 | 薄く均一(通常15~25 μm) | より厚い(通常60~80 μm)、均一性が低い |
| 色合わせに最適 | 外観が重要な部品 | 構造部品または目立たない部品 |
代替部品が既存のアセンブリと完全に一致する必要がある場合、元の部品も液体塗装されていたことを前提に、液体塗料が一般により安全な選択です。 元の部品が粉体塗装されていた場合、代替部品は同じプロセス、同じ粉体サプライヤー、できれば同じ生産ロットを使用する必要があります。
図面に塗装色を正しく指定し、メーカーに正確に伝える方法
色の不一致を防ぐ最も効果的な方法は、エンジニアリング図面で色を正確に指定することです。「グレー」や「ブラックマット」のような曖昧な表現では、解釈の余地が大きすぎます。以下に、記載すべき内容を示します。
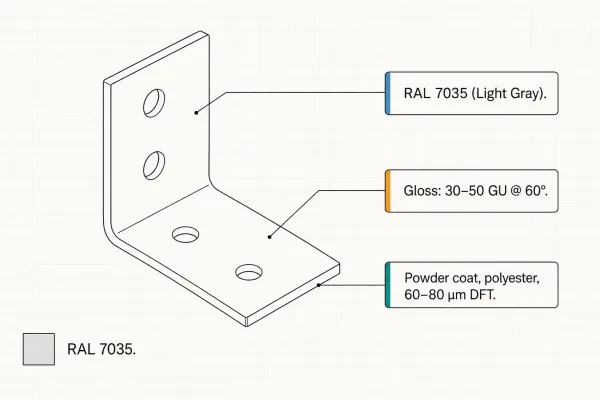
色標準、光沢レベル、および塗装プロセスを指定した明確な図面指示 — 交換部品の色の不一致を防ぐ最も効果的な方法。
色標準を選択:RAL、Pantone、PMS、またはNCS
認知された色標準を選択し、正確なコードを指定してください。 板金製造で最も一般的な標準は以下のとおりです:
- RAL Classic — ヨーロッパや中国で工業用塗装に広く使用されています。例:RAL 7035(ライトグレー)
- Pantone (PMS) — 北米やブランドイメージが重視される製品で一般的です。例:Pantone Cool Gray 3 C
- NCS (Natural Color System) — スカンジナビアや建築用途で使用されます。例:NCS S 1502-Y
各システムには異なる色域と精度レベルがあります。板金製造においては、RALとPantoneが最も実用的です。 ほとんどの塗装サプライヤーが直接照合できるためです。
サフィックスを含む完全なコードを必ず指定してください。(Pantoneでは、コート紙用の「C」など)。「RALグレー」とだけ記載するのは不十分です。RALシステムには40を超えるグレーの色調が存在します。
必ず光沢度を指定する
光沢は、標準角度(通常60°)で光沢単位(GU)により測定されます。マット仕上げでは10–20 GU程度の値を示すことがありますが、高光沢仕上げでは80 GUを超えることもあります。 同じRAL色で塗装された2つの部品でも、光沢レベルが異なれば、同じ照明条件でも見え方が異なります。
図面では、光沢レベルなどの板金表面要求を範囲として指定してください。例えば、「30–50 GU at 60°」 や 「マット、<20 GU at 60°." 光沢を指定しない場合、メーカーはデフォルト値を選択するため、元の部品と一致しない可能性があります。
図面に塗装プロセスを記載する
塗装タイプを含め、該当する場合は特定の製品またはシステムを記載してください:
- 「Powder coat, polyester, RAL 7035, 60–80 μm DFT」
- 「Liquid two-component polyurethane, Pantone Cool Gray 3 C, 20–30 μm DFT」
- 「E-coat + powder topcoat, RAL 9005, total 60–80 μm」
プロセスを指定することで、メーカーが異なる塗装システムに代替することを防げます。 顔料の配合が名目上同じでも、色の見え方が異なる場合があるためです。
ロット間の色トラブルを防ぐためにサンプル段階で確認すべきこと
サンプル段階は、量産前に色を確定させる最後の機会です。この工程を省略したり急いで進めたりすることは、ロット単位の色に関するトラブルの最も多い原因です。
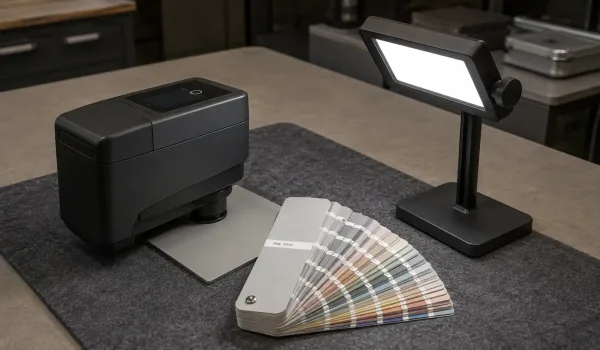
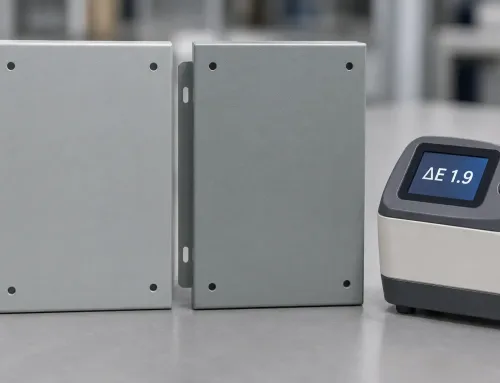
標準化されたD65照明下で、分光測色計とRAL参照色を用いて実物の塗装サンプルを評価する — サンプル段階における色承認のゴールドスタンダード。
デジタル校正ではなく、実物の色サンプルを承認してください。画面、プリンター、PDFのカラースウォッチは、工業用コーティングの信頼できる参照にはなりません。実際の基材に、実際の塗装プロセスを使用して塗装サンプルを依頼してください。このサンプルを量産時の参照として保管してください。
購買契約にΔE許容値を明記してください。ΔEが≤1.0であれば厳格であり、目に見える消費財に適しています。ΔEが≤2.0であれば、ほとんどの工業用途における標準的な値です。ΔEが≤3.0であれば、構造部品や非表示部品に許容できる範囲です。量産開始前にメーカーと値について合意してください。
標準化された照明下で評価してください。光源が異なると色の見え方が変わります。評価にはD65昼光シミュレーター(6500K)を使用し、混合光や蛍光灯下での色比較は避けてください。製品が特定の条件下(店舗照明、屋外の自然光など)で見られる場合は、その条件下で評価してください。
各生産ロットから参照サンプルを保管してください。同じ部品を複数回発注する場合は、各ロットの塗装サンプルを保管してください。追加発注時は、直近に承認されたサンプルを参照としてメーカーに送付してください。これにより、色がコードのみで指定され、実物による比較が行われない場合に生じる「ドリフト」を排除できます。
チェックリスト:メーカーに送るべき色情報
交換用板金部品を発注する前に、RFQまたは発注書に以下の情報が含まれていることを確認してください:
- 色規格と正確なコード — 例:RAL 7035、Pantone Cool Gray 3 C、NCS S 1502-Y。色の記述名のみで指定しないでください。
- 光沢レベル — 60°でのGU範囲として指定するか、マット/セミグロス/ハイグロスと目標値で記述してください。
- 塗装プロセス — 液体塗料(樹脂の種類を指定)または粉体塗装(樹脂の系統を指定)。元の部品がEコートプライマーを使用していた場合は、それも含めてください。
- 実物参照サンプル — 塗装チップ、元の部品の一部、または以前に承認された量産サンプルを送付してください。これが最も信頼できる色の参照です。
- ΔE許容値 — 許容できる最大の色差を明記してください。不明な場合は、ΔE ≤ 2.0が工業部品における妥当なデフォルト値です。
- 評価条件 — 照明標準(D65 昼光、または製品の実際の観察条件)と観察角度を指定してください。
これらの情報を事前に提供することで、行き来のやり取りを減らし、生産の遅延を防ぎ、要件と一致しない部品を受け取るリスクを大幅に低減できます。