電子筐体の独自の制約:表面処理の選択が重要な理由
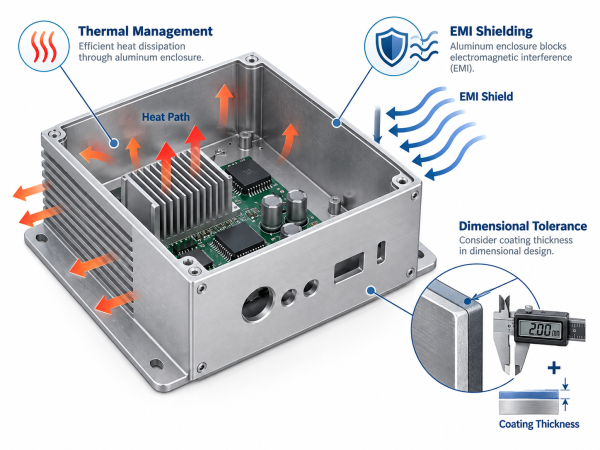
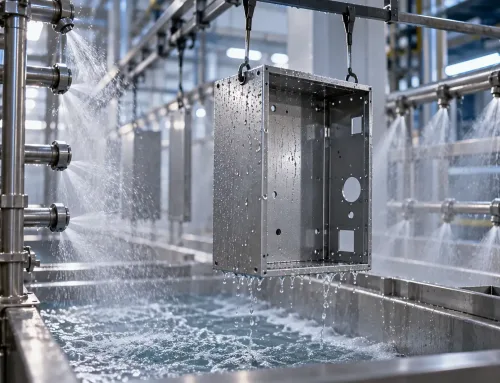
この図は、電子機器筐体の表面処理が対応しなければならない3つの重要なエンジニアリング要件——熱管理、EMIシールド、寸法公差——を視覚的に説明しています。
電子機器筐体は単なる保護箱ではなく、デバイスの性能におけるアクティブなコンポーネントです。表面処理は、3つの譲れないエンジニアリング要件に対応する必要があります。
第一に、熱管理が重要です。多くの電子機器は大きな熱を発生し、筐体はしばしばヒートシンクとして機能します。アルミニウムを絶縁する仕上げは熱を閉じ込め、部品の寿命と信頼性を低下させる可能性があります。
第二に、電磁干渉(EMIシールド)は、放射と感受性の両方を防止するために不可欠です。電気絶縁性のコーティングは、効果的なシールドに必要な導電経路を断つ可能性があります。
第三に、寸法公差と組立適合性が最重要です。コーティングは厚みを加えるため、設計で適切に考慮されないと、きつい嵌合のアセンブリ、ガスケット、コネクタに干渉する可能性があります。
黒色アルマイトとは?プロセス、特性、電子機器への適合性
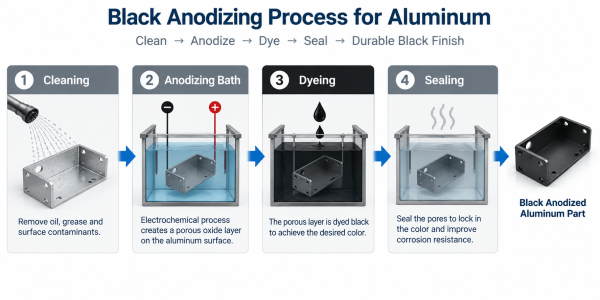
このフローチャートは、ブラックアルマイト工程を4つの主要な段階に分解し、表面仕上げがどのように作られるかを明確に概説しています。
黒色アルマイトは、アルミニウム用の陽極酸化処理の特定のタイプです。 2つの主要な工程で構成されます。第一に、アルミニウム表面を多孔質の酸化アルミニウム層に変換する電気化学的プロセス、第二に、この層を黒色に染色し、その後封孔して色を定着させます。
得られる表面仕上げは、塗装やめっきではなく、アルミニウム基材自体の不可分な一部です。
電子機器に関連する主な特性には、高い硬度(傷や摩耗への耐性)、優れた耐食性、および良好な絶縁破壊強度が含まれます。ただし、この誘電特性——優れた電気絶縁体であるまさにその理由——は、EMIシールド用途における主な欠点でもあります。
代替案の評価:競合する表面処理の調査
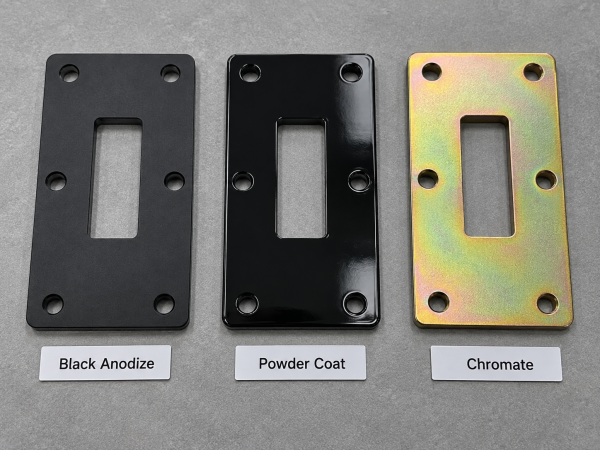
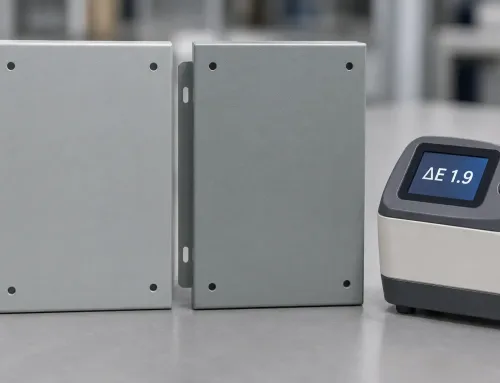
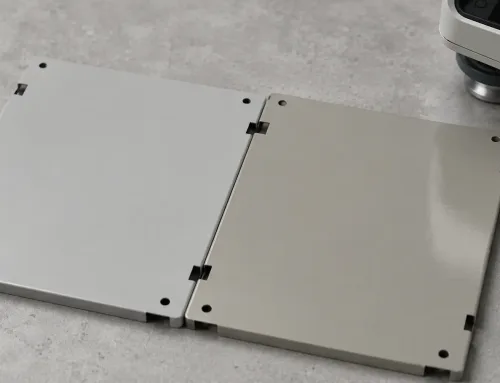
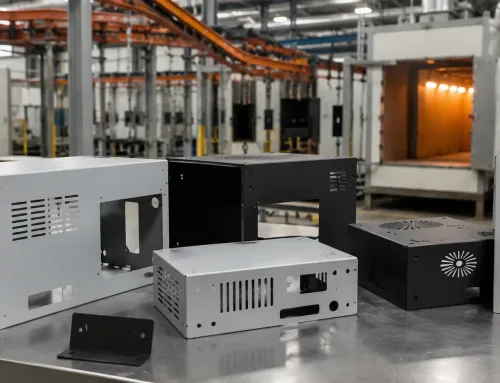
この写真は、記事で取り上げている3つの主要な表面処理オプションを直接視覚的に比較したもので、質感、光沢、色の違いを示しています。
アルミニウム製電子機器筐体の表面処理を指定する際、技術者は黒色アルマイト以外の選択肢も検討するのが一般的です。
粉体塗装は人気のある選択肢であり、厚く耐久性が高く、美的な多様性に富む仕上げを提供します。異なる質感や光沢レベルに合わせて配合できます。
クロメート化成処理は、ケミカルフィルムやAlodineと呼ばれることも多く、良好な耐食性を提供し、そして重要なことに、電気伝導性を維持します。
EMIシールドが最重要である用途では、特殊な導電性コーティングや、嵌合面への選択的なめっきが必要になる場合があります。
各代替案は、特性、コスト、製造性のバランスが異なります。
直接比較:黒色アルマイト vs. 主要な代替処理
以下の表は、電子機器エンクロージャにとって重要な性能面において、黒色アルマイト処理とその一般的な代替処理を直接比較したものです。
| 特性/表面処理 | 黒色アルマイト | 粉体塗装 | クロメート化成処理(ケムフィルム) |
|---|---|---|---|
| 熱的影響 | 低い熱伝導率。絶縁層が熱抵抗を増加させます。 | 厚いポリマー層により、陽極酸化処理よりも高い熱抵抗。 | 非常に薄い層。熱性能への影響は最小限。 |
| 電気伝導性 | 非導電性(誘電体)。EMIシールド経路を遮断します。 | 導電性フィラーを配合した特別な処方でない限り非導電性。 | 導電性。グラウンド経路とEMIシールドを維持します。 |
| 耐久性と摩耗 | 優れた硬度と耐摩耗性。金属と一体です。 | 良好な耐衝撃性と耐摩耗性ですが、欠けや傷が生じる可能性があります。 | 中程度。陽極酸化処理より柔らかく、塗装下地として良好です。 |
| コストとリードタイム | 中程度のコスト。ラッキングが必要。色の一貫性を保つにはリードタイムが長くなる場合があります。 | 一般的に大量生産ではコスト効率が良い。硬化時間が短縮されます。 | 低コスト。シンプルな浸漬プロセス。短い納期。 |
| 意匠性と色 | 深みのある一貫したマットブラック。染料変更なしでは色の範囲が限られます。 | 幅広い色とテクスチャ(スムース、テクスチャード、しわ)。 | 金色または緑がかった黄色の干渉膜。通常、最終的な外観仕上げとはなりません。 |
選定フレームワーク:製品に適した表面処理のマッチング
適切な仕上げの選択は、製品の中核要件を優先することにかかっています。
民生用電子機器や美的要素を重視した製品(例:オーディオ機器、プレミアムルーター)では、アルマイトの深いマットブラックが、その高級感から好まれることが多く、熱とEMIは他の設計手段(例:内部ヒートシンク、導電性ガスケット)で管理されることが前提です。
耐久性と耐食性が重要である産業用制御システムや堅牢化された機器では、黒色アルマイト処理または粉体塗装が有力な候補となります。
EMIシールドと耐食性の両方が重要である屋外通信キャビネット、軍事用途、または高信頼性用途では、クロメート化成処理(場合によってはその後に塗装を施す)や、嵌合面には導電性仕上げを使用し、その他の部分にはアルマイト処理を施す選択的仕上げアプローチが、必要なエンジニアリング上の妥協策となります。
図面への黒色アルマイトの指定:重要な指示事項
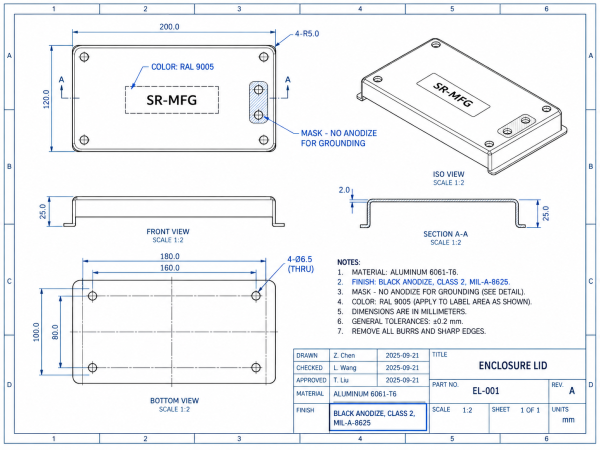
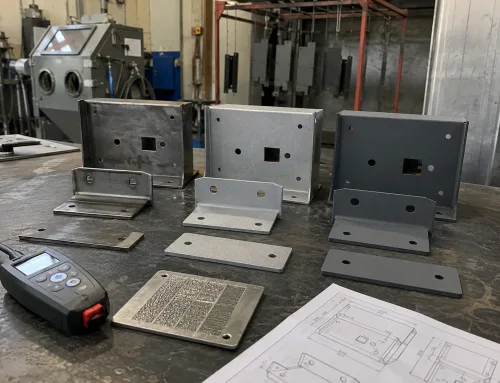
この図面例は、メーカーとの明確なコミュニケーションを確保するため、厚さクラス、接地のためのマスキング、色の参照を含む黒色アルマイト処理仕様を正しく指示する方法を示しています。
見積もりの遅延や品質問題を避けるために、図面は明確でなければなりません—図面で表面要件をどのように指定するかは、仕上げ自体と同様に重要です。単に「黒色アルマイト」とだけ記載しないでください。“
厚さクラス(例:MIL-A-8625あたり0.7 milsはクラス1、1.0 milsはクラス2)を指定してください。これは性能と寸法公差の両方に影響するためです。
電気的接地が必要な領域(マウントポイント、コネクタ切り欠き、EMIガスケット座面など)は、クロスハッチングで明確にマスキングし、「NO ANODIZE」または「MASK FOR GROUNDING」と注記してください。
適用される業界標準(MIL-A-8625が一般的)を参照してください。
色の一貫性が重要な場合は、RALやPantoneなどの標準に基づくカラーチップ番号を指定してください。
黒色アルマイト筐体のDFMとコスト最適化
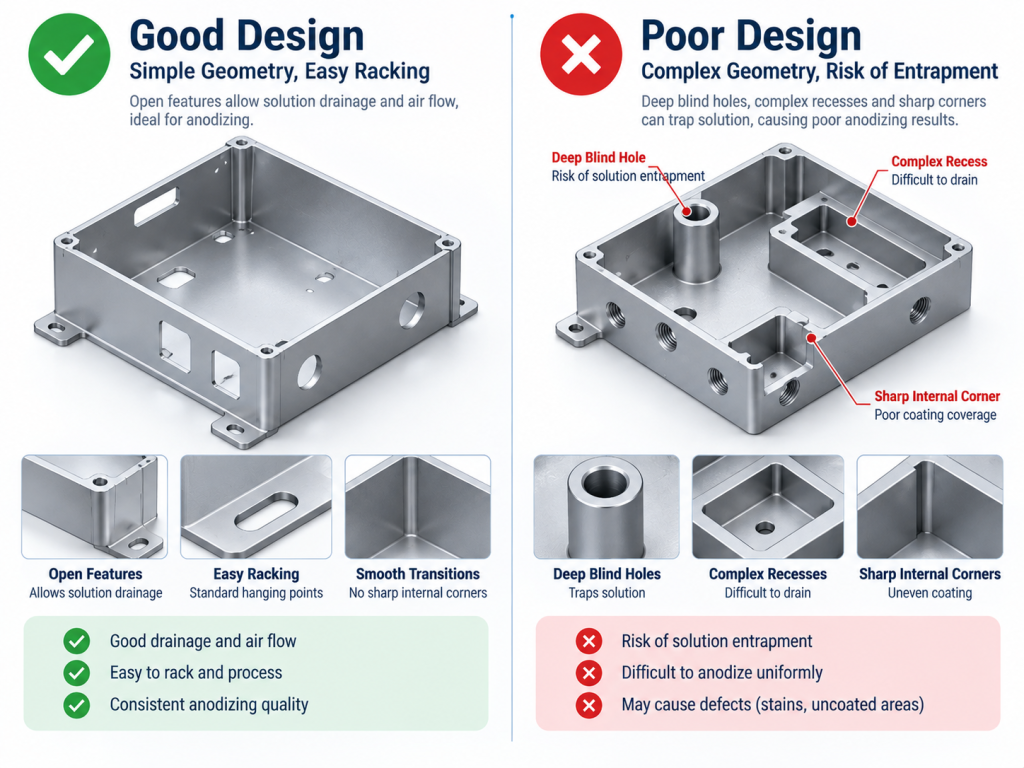
この図は、アルマイト処理における良好な部品設計と不良な部品設計を対比し、形状が被膜の均一性、液の排出性、および架け効率にどのように影響するかを示しています。
いくつかの設計上の選択が、黒色アルマイト処理のコストと品質に大きな影響を与えます。
部品の形状は架けに影響します:深い凹部や止まり穴は、被膜の不均一や液の溜まりを引き起こす可能性があります。電流分布を均一にするため、架けやすい設計にしてください。
アルミニウム合金の選択は最終的な色に影響します。6061-T6は通常、5052-H32よりも濃く、均一な黒色になります。
小ロットの場合、ロット間の色合わせが困難になることがあり、追加費用が発生する可能性があることに注意してください。
コストを最適化するには、部品間で被膜厚の要件を標準化し、不必要に厳しい厚み公差を避け、工程中の効率的なすすぎと排出が可能な設計を確保してください。
よくある質問
次の筐体プロジェクトでブラックアルマイト仕上げを指定する準備はできましたか?
CADファイルを当社プラットフォームにアップロードすると、無料のDFMレビューと即時見積もりがご利用いただけます。当社のエンジニアがアルマイト処理との適合性を分析し、コストと性能の最適化を提案し、価格と納期の明確な内訳をご提供します。今すぐ始める。