最初の電解研磨ステンレス鋼部品のロットが届きます。仕上がりは明るく清潔に見えます——一見したところは。しかし、わずかに過剰エッチングされたエッジ、内隅の不均一な材料除去、表面の他の部分とは異なる色調の溶接シームに気づきます。品質チームが懸念を提起し、顧客から答えられない質問が寄せられます。
問題はプロセスそのものではありません。電解研磨は、ステンレス鋼の表面処理として確立された技術です。 問題は、価格と納期のみを基準にサプライヤーを選定し、実力のあるプロバイダーと、単に設備を所有しているだけのプロバイダーを区別するための枠組みがなかったことです。
本記事では、その枠組みを提供します。どの認証が重要か、品質主張をどのように検証するか、業界ごとに何が求められるか、隠れたコストがどこで発生するか、そしてどのサプライヤーを候補に加える価値があるか を説明します。
電解研磨プロバイダーに求めるべきポイント
電解研磨サプライヤーの比較は、最も安い見積もりを見つけることではありません。再現性のあるプロセス管理、検証可能な品質文書、そしてお客様の業界要件に合致した経験 を持つプロバイダーを見つけることが重要です。
評価は5つの領域に分けることができます:
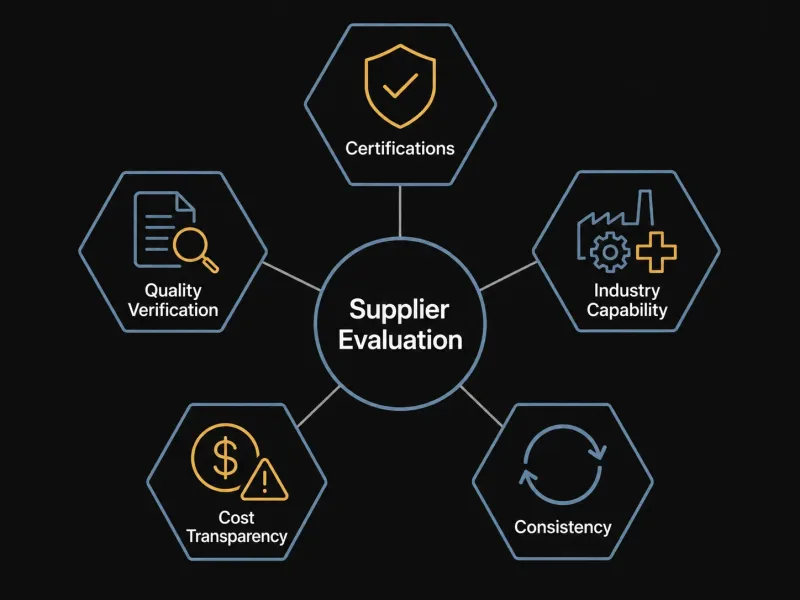
電解研磨プロバイダーを比較する際に評価すべき5つの主要領域 — 価格と納期だけでは十分な基準とは言えません。
- 認証および規格への適合
- 品質検証プロセス
- 業界固有の対応能力
- コスト構造の透明性
- 生産の一貫性
各領域の重要性は用途によって異なります。食品グレードの筐体と航空宇宙用マニホールドでは優先事項が異なります。以下のセクションでは各領域を説明し、ニーズに合ったサプライヤースコアカードを構築できるようにします。
本当に重要な認証
すべての認証が同等の重みを持つわけではありません。プロセスの規律を真に実証するものもあれば、マーケティング上のチェックボックスに過ぎないものもあります。以下を優先してください:
ASTM B912
これは、電解研磨によるステンレス鋼の不動態化に関する主要な規格です。200系、300系、および400系ステンレス鋼、ならびに析出硬化系グレードを対象としています。
サプライヤーがASTM B912 への適合を確認できない場合は、警告サインとして扱ってください。この規格では、電解液の条件、電流密度パラメータ、および不動態化品質 の受入基準が定義されています。
2026年に更新され、水浸漬試験および湿度暴露試験を含む検証方法に関するより明確なガイダンスが提供されるようになりました。
ISO 9001
これはベースラインの品質マネジメント認証です。サプライヤーが文書化されたプロセスを有することを確認しますが、特定の電解研磨能力を証明するものではありません。
ISO 9001 は、差別化要因ではなく最低要件として扱ってください。
ISO 13485
この認証は、部品が医療機器に使用される場合に必要です。ISO 9001 の要件に加えて、トレーサビリティ、生体適合性文書、およびバリデーション済みのプロセス管理 が導入されます。
医療分野のサプライヤーにとって、ISO 13485 は譲れない要件です。
AS9100
これは品質マネジメント認証の航空宇宙版です。部品が航空機または防衛システムに使用される場合、電解研磨プロバイダーはこの認証を保持している必要があります。
これは、文書管理、リスク管理、初品検査に対するより厳格な管理を要求します。
NADCAP
NADCAPは、National Aerospace and Defense Contractors Accreditation Programの略称です。これは、化学処理や表面処理などの特殊工程を対象とした、工程固有の認定制度です。
NADCAP認定は、サプライヤーが航空宇宙業界の基準に基づいて独立した監査を受けたことを意味します。取得には多大なコストと困難を伴いますが、それこそがこの認定に意義がある理由です。
| 認証 | 証明される内容 | 必要な場面 |
|---|---|---|
| ASTM B912 | 電解研磨工程が不動態化基準を満たしている | 常時 |
| ISO 9001 | 一般的な品質マネジメントシステムが整備されている | 常時、基本要件として |
| ISO 13485 | 医療機器の品質マネジメント要件を満たしている | 医療機器部品 |
| AS9100 | 航空宇宙品質マネジメント要件を満たしている | 航空宇宙・防衛部品 |
| NADCAP | 航空宇宙特殊工程要件を満たしている | 重要な航空宇宙用途 |
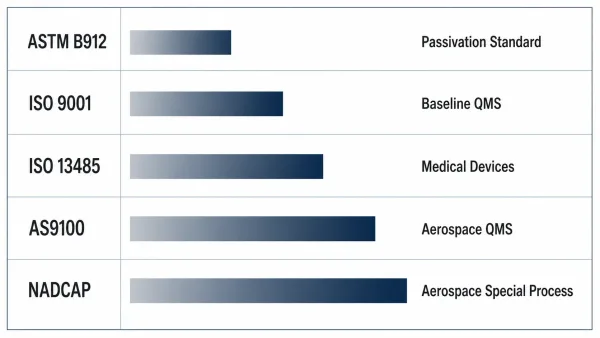
すべての認証が同等であるわけではありません。一般的な不動態化規格から航空宇宙向け特殊工程認定まで、各認証は異なる重要度レベルに対応しています。
現在有効な証明書の提示を依頼してください。3年前のコピーではありません。認証には有効期限があります。6か月前にISO 13485認証の有効期限が切れたサプライヤーは、有効な証明書を保持しているサプライヤーとは同等ではありません。
サプライヤーの品質主張を検証する方法
認証はサプライヤーが監査に合格したことを示しますが、お客様固有の部品でどのような性能を発揮するかは示しません。
能力の検証には書類確認以上のことが必要です。
ドキュメント付きサンプル部品を要求する
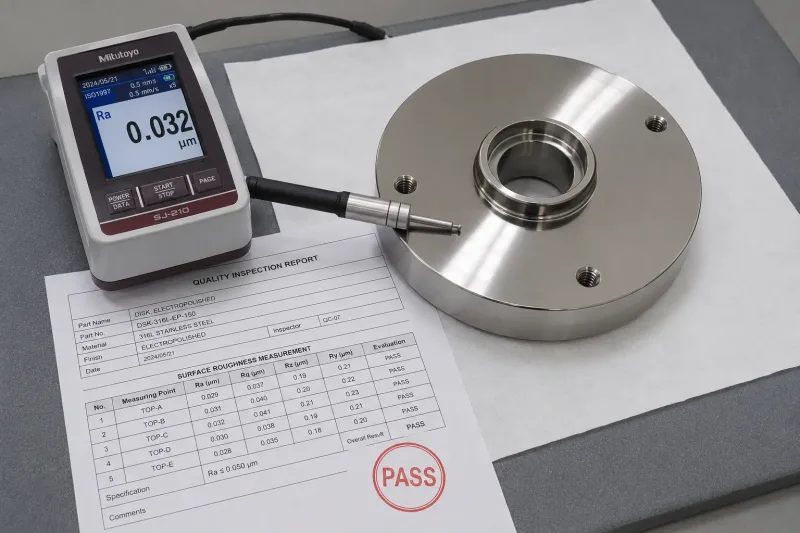
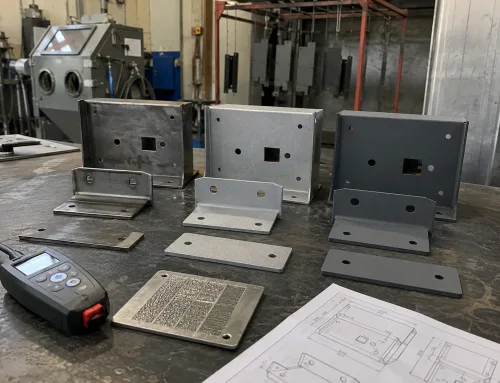
品質検証は目視検査だけでは不十分です。信頼できるサプライヤーは、サンプルロットごとにRa測定データ、表面仕上げレポート、適合証明書を提供します。
信頼できるサプライヤーは、サンプル部品とともに以下を提供すべきです:
- 表面粗さレポート
- Ra測定 複数の箇所で実施
- 該当する場合の塩水噴霧試験結果
- ASTM B912に準拠した適合証明書
サプライヤーが裏付け書類なしに光沢のある部品だけを送付してくるなら、それは何かを物語っています。
電解液槽のメンテナンス記録を要求する
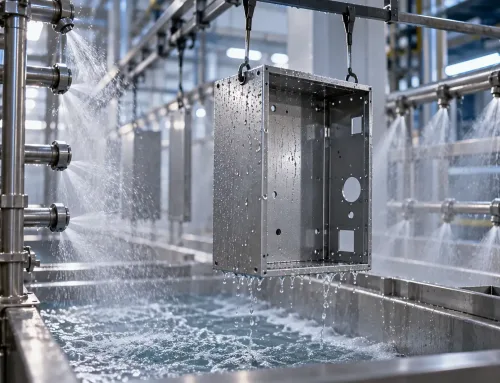
電解液槽の化学組成は時間とともに変化します。酸濃度、水分量、溶存金属レベルはすべて表面品質に影響を与えます。
規律あるサプライヤーは、文書化されたスケジュールに従って槽を監視・調整しています。その記録の閲覧を求めてください。提供できない場合、工程が管理されていない可能性があります。
不良率データを確認する
どの工場でも不良部品は発生します。欠陥ゼロを主張するサプライヤーは、不誠実であるか、十分な検査を行っていないかのいずれかです。
以下について確認してください:
- 通常の不良率
- 最も一般的な故障モード
- 手直しの処理方法
通常部品の場合、不良率が2%未満であれば、妥当なベンチマークです。
治具・ラッキング設計能力を評価する
電解研磨には、電解液槽内で部品を保持するためのカスタム治具またはラックが必要です。不適切な治具設計は電流分布の不均一を引き起こし、材料除去のばらつきをもたらします。
複雑な形状に対する治具の設計方法を尋ねてください。「すべて標準ラックを使用しています」という回答であれば、非平坦部品での一貫性問題を覚悟してください。
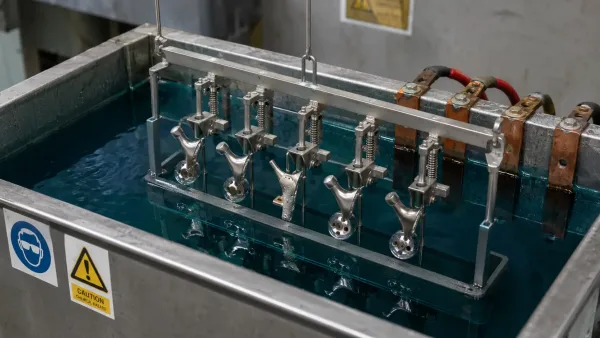
一貫した電流分布には、専用治具の設計が極めて重要です。標準的なラックでは、複雑な形状に対応できず、不均一な材料除去を引き起こします。
業界別の要件
業界によって電解研磨表面に求められる要件は異なります。食品グレード製品で実績のあるサプライヤーが航空宇宙要件を満たせない場合もあれば、その逆もあります。
| 業界 | 主要要件 | 一般的な規格 |
|---|---|---|
| 医療機器 | 生体適合性、Ra値≤0.25 μmの超低表面粗さ、埋め込み汚染物質なし、完全なトレーサビリティ | ISO 13485、ASTM B912、FDA 21 CFR |
| 航空宇宙 | 厳格なプロセスバリデーション、初品検査、NADCAP認定、材料トレーサビリティ | AS9100、NADCAP、AMS 2700 |
| 食品・飲料 | 衛生仕上げ、不動態化検証、洗浄薬品への耐性 | 3-A衛生基準、ASTM A967 |
| 半導体 | 超高清浄度、パーティクル発生なし、電解研磨された内部流体接触面 | SEMI F19、ASTM B912 |
| 一般産業 | 耐食性、表面仕上げの改善、バリ取り | ASTM B912、ASTM A380 |
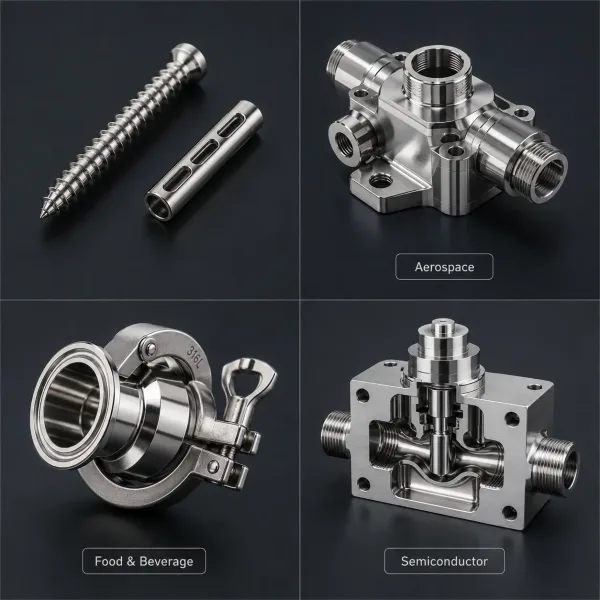
電解研磨の要件は業界によって大きく異なります。医療機器における生体適合性やトレーサビリティから、半導体用途における超高純度まで、幅広い要件があります。
サプライヤーを評価する際は、自社業界での経験について具体的に確認してください。
10,000手術器具の電解研磨実績を持つプロバイダーは、汎用加工店にはない形で医療要件を理解しています。業界経験とは、単なる対応能力のことではありません。何が問題になり得るか、そしてそれをどのように防止するかを知ることでもあります。
電解研磨の真のコストを理解する
部品あたりの見積価格が総コストになることはほとんどありません。いくつかの追加費用が最終金額に大きく影響する可能性があります。
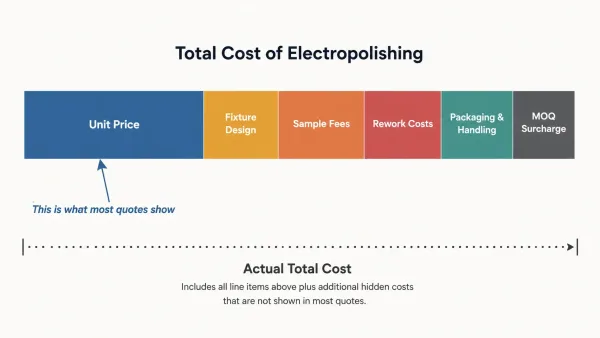
見積単価が総コストであることはほとんどありません。治具設計、サンプル費用、手直しポリシー、最低ロット割増しなどにより、最終金額が大幅に増加する可能性があります。
治具・架台費用
ほとんどの非平坦部品にはカスタム治具が必要です。一部のサプライヤーは一回限りの治具設計費を請求し、他のサプライヤーは初回注文に費用を分散させます。
コストは事前に確認してください。複雑さに応じて、複雑形状の治具設計には$200から$2,000の費用がかかる場合があります。
サンプル・認定費用
生産開始前に、ほとんどのサプライヤーは承認用の小ロットサンプルを処理します。
別途請求するサプライヤーもあれば、生産注文に費用を含めるサプライヤーもあります。サンプル費用が生産注文に充当されるか、別途請求されるかを確認してください。
最小注文数量
電解研磨には、浴槽準備、治具取り付け、プロセスパラメータ検証など、多大な段取り費用がかかります。
50個未満の小ロットでは、単価は3倍から5倍高くなる場合があります(1,000個のロットと比較)。
20個のみ必要な場合は、サプライヤーがバッチ処理を提供しているか確認してください。これにより、他の顧客と生産ロットを共有できます。
手直し・不良品費用
部品が検査に不合格となった場合、どうなりますか?
サプライヤーは無償で手直ししますか、それとも2回目の処理サイクル費用を支払いますか?最初の不良品が出た後ではなく、初回注文前にこれを取り決めてください。
物流・取り扱い
電解研磨された部品は、輸送中の表面損傷を防ぐために慎重な梱包が必要です。
梱包を quotation に含めるサプライヤーもあれば、別途請求するサプライヤーもあります。国際注文の場合は、以下も考慮してください:
- 通関書類
- 輸出梱包
- 輸送保険
単価が15%低いものの、治具、サンプル、梱包、手直しを別途請求するサプライヤーは、より高い包括価格を提示するサプライヤーよりもコストが高くなる場合があります。
サンプル vs. 量産:品質が低下するポイント
電解研磨の調達において最も一般的な不満の一つはこれです:
サンプルは完璧でしたが、量産ロットにはばらつきがありました。
これは、優れたサンプルを生産するために使用された条件が、生産規模で常に維持されるとは限らないためです。
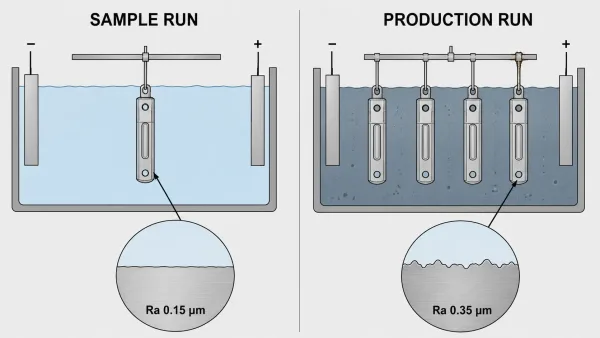
サンプルが完璧に見えるのに生産ロットがそうならない理由:浴の化学組成の変化、治具の劣化、検査の厳格さの変化は、すべてサンプルと生産ランの間に品質のばらつきを引き起こします。
浴液の化学ドリフト
小規模なサンプルランでは、電解液浴はしばしば新鮮か、最近調整されたものです。
数百個の部品の量産ランでは:
- 溶存金属が蓄積する
- 酸濃度が低下する
- 温度管理が難しくなる
サプライヤーが生産中に浴液をどのくらいの頻度でテストし調整するか尋ねてください。
治具の摩耗
ラックや治具は使用に伴い劣化します。接触点は腐食し、バネ張力は弱まります。
治具が定期検査なしで再利用される場合、1,000個のランの最後の100個は、最初の100個と同じ電流分布を受けない可能性があります。
オペレーターのばらつき
電解研磨には、装填、プロセス監視、取出し、検査などの手動ステップが含まれます。
異なるオペレーターは、タイミングと位置決めについて異なる判断を下す可能性があります。文書化された標準作業手順と訓練されたオペレーターを備えたサプライヤーは、個人の経験に依存するサプライヤーよりも、一貫した結果を提供する可能性が高くなります。
検査の厳格さ
サンプル承認時には、すべての部品が検査される場合があります。生産時には、検査が統計的サンプリングに移行する場合があります。
生産検査計画を明確にしてください:
- どのようなサンプリング方法が使用されますか?
- 合格基準は何ですか?
- Ra値はすべての部品で測定されますか、それともバッチの一部のみですか?
生産注文を出す前に、尋ねてください:
「同様の部品の直近3回の生産ランにおける品質データを見せていただけますか?」
自信のあるサプライヤーは提供をいとわないでしょう。できないサプライヤーは、データをまったく追跡していない可能性があります。
工場監査時に確認すべき事項
注文量がオンサイト監査を正当化する場合、サプライヤーの工場を訪問することは、能力を評価する最も効果的な方法の1つです。
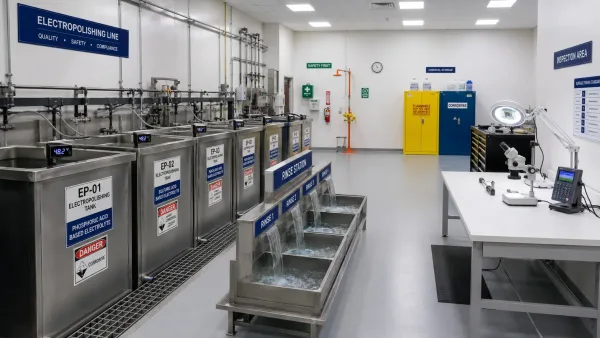
設備監査で確認すべき点:監視装置が備わった良好に管理されたタンク、複数のリンスステーション、管理された乾燥、専用の検査エリアがあれば、規律のあるプロセス管理が行われていることを示しています。
浴液エリアの管理
化学薬品と温度計が明確にラベル付けされた、清潔で適切に維持されたタンクは、規律あるプロセス管理を示します。
監視機器が見えない錆びたタンクは、その逆を示唆します。
リンスステーション
プロセス段階間の徹底的なリンスは、表面品質にとって重要です。
複数の流水リンスタンクは良い兆候です。単一のリンスバケツはそうではありません。
乾燥プロセス
最終リンス後に部品がどのように乾燥されるかは、表面品質に影響します。
制御された環境での強制空気乾燥が標準です。開放ラックでの自然乾燥は、水染みを残す可能性があります。
検査エリア
表面粗さテスター、照明、拡大鏡を備えた専用の検査ステーションは、サプライヤーが品質検証を真剣に受け止めていることを示します。
検査が「プロセス槽と同じ部屋で」行われる場合、それは懸念事項です。
化学薬品の保管と廃棄物処理
サプライヤーが電解液化学薬品をどのように保管し廃棄するかは、プロセスの規律と規制遵守の両方を反映します。
適切な化学物質の保管、MSDS文書、および廃棄物処理設備は譲れない条件です。
ライブ生産ランを観察する
アクティブな生産ジョブを観察するよう依頼してください。
オペレーターの技術、治具の装填、プロセスタイミング、後処理の取り扱いを観察してください。20分の観察は、2時間の会話よりも多くを明らかにすることができます。
主要な電解研磨サービスプロバイダー
以下のプロバイダーは、電解研磨業界で確立された評判を持っています。これはランキングではありません。適切な選択は、お客様の要件、業界、注文量によって異なります。
リストには米国に3社、中国に3社の実績あるプロバイダーが含まれています。
米国のプロバイダーは、広範な認証サポートと完全な品質文書が必要なプロジェクトに一般的により適しています。中国のプロバイダーも認証および品質文書の要件に対応できますが、コスト、リードタイム、カスタム加工、現地サプライチェーンの調整においてより大きな強みを提供します。
エイブル電解研磨
米国シカゴ
1954年に設立されたAbleは、長年にわたり金属電解研磨、不動態化、および表面処理を専門としてきました。医療機器、航空宇宙、食品加工、および半導体業界にサービスを提供しています。
同社は単品サンプルと大量生産の両方に対応しています。
最適な用途:医療機器部品、食品加工機器、および厳格なASTM B912準拠が必要な部品。
ウェブサイト: Able Electropolishing
ニューイングランド電解研磨
米国マサチューセッツ州フォールリバー
1985年に設立されたNew England Electropolishingは、精密ステンレス鋼の電解研磨と不動態化を専門としています。
そのサービスは医療、半導体、医薬品、および食品業界をカバーしています。精密小物部品、大量注文、大型容器、およびアセンブリを処理できます。
最適な用途:製薬機器、半導体流体処理部品、複雑形状の部品。
ウェブサイト: New England Electropolishing
ハリソン電解研磨
米国ヒューストン
1980年に設立されたHarrison Electropolishingは、電解研磨、機械研磨、不動態化、および精密洗浄を提供しています。
同社は配管、タンク、圧力容器、およびその他の大型ステンレス鋼部品をヒューストンの施設または顧客の現場で処理できます。
最適な用途:大型部品、石油・ガス部品、石油化学設備。
ウェブサイト: Harrison Electropolishing
丸井科技(常州)有限公司
中国江蘇省常州市
丸井科技は常州市新北区に位置しています。ステンレス鋼およびその他の金属製品の電解研磨、不動態化、および精密洗浄を専門としています。
そのサービスは半導体、ディスプレイパネル、医薬品、および化学業界をカバーしており、さまざまなサイズの部品や設備を処理できます。
最適な用途:半導体装置部品、製薬機器、および厳しい清浄度要件を満たすステンレス鋼製品。
ウェブサイト: Marui Technology
亜博化工設備(上海)有限公司
中国上海
上海市奉賢区に位置する亜博化工設備は、ステンレス鋼の電解研磨、機械鏡面研磨、酸洗および不動態化、および現場研磨を提供しています。
そのサービスは主に化学、医薬品、食品、太陽光発電、および真空設備業界をサポートしています。
最適な用途:ステンレス鋼製タンク、反応器、化学装置、および現地での研磨が必要な大型設備。
ウェブサイト: Yabo Chemical Equipment
東莞市粤林森金属科技有限公司
中国広東省東莞市
東莞市粤林森金属科技有限公司は、医療機器向けのカスタム精密金属部品および非標準ハードウェアを開発・製造しています。
その設備にはCNC旋盤、スイス型旋盤、およびターンミル加工センターが含まれます。また、ステンレス鋼の電解研磨と不動態化も提供しています。
当社はISO 9001およびISO 13485の認証を取得しています。
最適な用途:精密医療用ハードウェア、ステンレス鋼毛細管、薄肉チューブ、小型機械加工部品、および機械加工と電解研磨の統合が必要なプロジェクト。
ウェブサイト: Dongguan Yuelinsen Metal Technology Co., Ltd.
適切なプロバイダーの選定
以下の表は簡略化された意思決定マトリックスを示しています:
| 優先事項 | 最初に検討 |
|---|---|
| ISO 13485に基づく医療機器コンプライアンス | Able Electropolishing、New England Electropolishing |
| 航空宇宙またはNADCAP要件 | NADCAP認定サプライヤーリストを直接確認 |
| 大型または重量部品 | ハリソン電解研磨 |
| 半導体または高純度アプリケーション | KEPCO Inc.、New England Electropolishing |
| 一般産業用途およびコスト効率 | 商業用金属研磨 |
| 電気研磨、不動態化、洗浄を含む複数のプロセス | アストロパック |
サプライヤーを候補に絞る前に、その現在の認証がお客様の特定の合金および部品形状に対応していることを確認してください。
サプライヤーの評判は、その槽がお客様の部品を収容できず、またはその浴液化学がお客様の合金に最適化されていなければ、ほとんど意味がありません。
最終決定
認証の評価、品質プロセスの検証、コスト構造の理解、サプライヤーの絞り込みを行った後、最終的な決定は通常3つの実用的な要素に依存します。
コミュニケーションと対応力
サプライヤーはRFQにどのくらい迅速に回答しますか?
サプライヤーはお客様の部品について質問しますか、それとも単に価格を送るだけですか?見積もり前に合金の種類、表面仕上げ要件、最終用途について質問するサプライヤーは、求められる結果を提供できる可能性が高いです。
リードタイムの信頼性
既存顧客からの参照先を求めてください。
提示されたリードタイムが過度に楽観的ではなく現実的であることを確認してください。一貫して納期を守るサプライヤーは、より速い納期を約束しながら繰り返し期限を逃すサプライヤーよりも、高い費用を支払う価値があるかもしれません。
試作運転を実施する意欲
優れたサプライヤーは、本生産注文を受け入れる前に小規模な試作バッチを処理します。
これは双方を保護します。試作運転を提供せずに大きな最小注文数量を主張するサプライヤーは、より高いリスクをもたらします。
適切な電解研磨プロバイダーは、最も印象的なウェブサイトを持つ企業や、最も安い見積もりを提示する企業ではありません。検証可能なプロセス管理、透明性のあるドキュメント、そしてお客様の業界要件に合致した経験を持つ企業です。
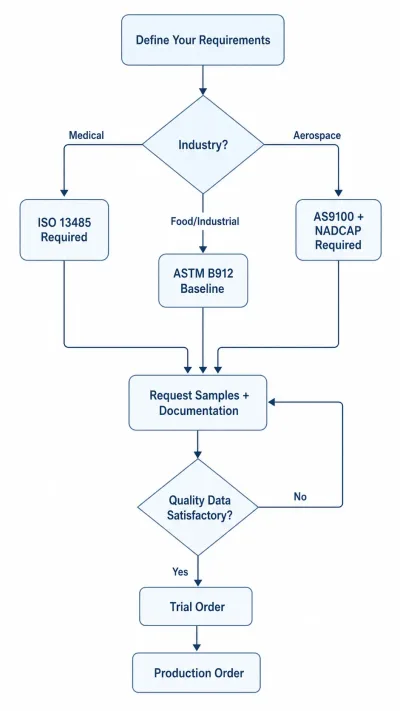
実践的な意思決定プロセス:業界ごとに要件を定義し、認証を確認し、ドキュメント化されたサンプルを評価し、試作注文を行い、その後に生産量の発注を決定します。
実践的な次のステップ
- まず要件を定義してください。
サプライヤーに連絡する前に、完全なRFQを準備してください。合金、部品形状、目標表面仕上げまたはRa値、適用される業界標準、注文数量を文書化します。明確な要件は、より正確な見積もりと有意義な比較につながります。 - 上位3社の候補から、ドキュメント化されたサンプルを依頼してください。
表面仕上げだけでなく、品質ドキュメントの完全性も比較してください。最も完全なドキュメントを提供するサプライヤーは、多くの場合、最も規律のあるプロセスを持っています。 - 生産量の発注を決定する前に、まず試作注文から始めてください。
試作では、表面品質だけでなく、一貫性、コミュニケーション、納期信頼性を評価してください。小規模な試作注文は、重大な生産問題を防ぐことができます。
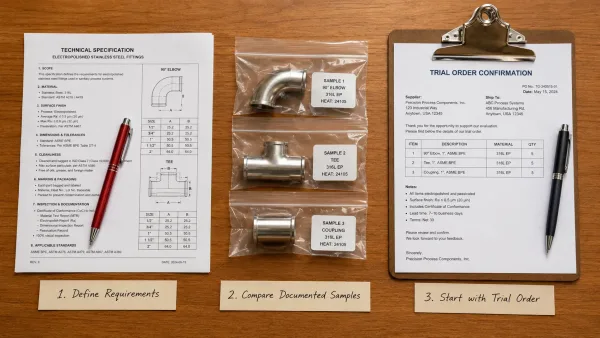
実践的な次のステップ3つ:要件を明確に文書化し、上位候補のドキュメント化されたサンプルを比較し、生産量の発注を決定する前に試作注文から始めてください。
SR-MFGは、レーザーカット、曲げ、溶接、表面仕上げの調整を含むステンレス鋼加工サービスを提供しています。 钣金部品の電解研磨オプションの評価にお手伝いが必要な場合は、DFMレビューについて当社のエンジニアリングチームにお問い合わせください。