合格基準とは、製造された部品が出荷承認される前に満たさなければならない、あらかじめ定められた測定可能な条件です。. これらは部品の設計意図を、検査員が定められたチェックポイントで適用する具体的な合否ルールに変換します — 主観的な判断を、客観的で文書化された決定に変えるのです。.
合格基準とは何か?
製造において、合格基準は定義します 特定の部品にとって「十分な品質」とはどのようなものかを。. これらは仕様とは異なります。仕様は部品がどうあるべきかを記述するもの — その寸法、材料、仕上げです。合格基準は、その部品が実際にその仕様を満たしているかをどのように判断するかを記述するもの — どの測定を行うか、どの 検査方法および測定器具 を使用するか、そしてどの値の範囲が許容されるかです。.
例えば、仕様が穴径10 mmを要求する場合があります。合格基準は、測定された径が 95 mm~10.05 mm, の範囲内でなければならないと指定し、ピンゲージまたは三次元測定機(CMM)で測定し、定められた検査頻度で行います。.
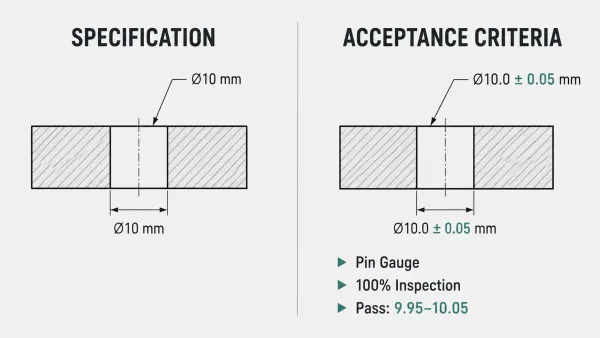
仕様(「穴径10 mm」)とそれに対応する合格基準(「10.0 ± 0.05 mm、ピンゲージ、100%検査」)の違いを示す並列技術図で、それぞれが図面にどのように記載されるかを示しています。.
この区別が重要である理由は、合格基準のない仕様は解釈の余地を残すからです。. 買い手と製造業者が部品の合否について意見が分かれる場合、根本原因はほとんど常に、仕様として記載された内容と、合格可能として実際に定義された内容との間のギャップにあります。.
属性基準と変量基準
製造における合格基準は ��のカテゴリー, に分類され、選択するタイプによって部品の検査方法と必要な統計的信頼度が変わります。.
属性基準 は二値的な結果を生み出します — 適合または不適合、合格または不合格。これらは連続尺度で意味のある測定ができない特性に適用されます。例としては、表面仕上げの分類(平滑 vs. 粗面)、ラベルの有無、溶接ビードが連続か断続かなどがあります。検査員は数値を記録することなく、定義された基準に対して各ユニットを分類します。.
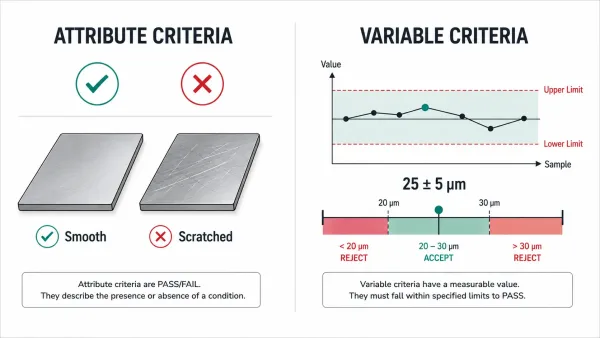
左側に属性基準(二値的な合否判定)、右側に変量基準(公差範囲に対する数値測定)を示し、それぞれのタイプの代表例を添えた技術比較図。.
変量基準 は、仕様範囲と比較される測定値を生み出します。寸法公差(±0.1 mm)、硬度値(HRC 58~62)、コーティング厚さ(25 ± 5 μm)はすべて変量基準です。変量データは統計的に分析できるため、工程能力指数(Cpk)や、ロット品質への信頼を維持しながら検査コストを削減するサンプリング計画の使用が可能になります。.
ほとんどの板金部品は両方のタイプの組み合わせを必要とします。. 穴径や曲げ角度は通常、変量基準で管理され、外観上の欠陥(傷、へこみ、変色)は属性基準で判定されます。.
合格基準の由来
合格基準は突然現れるものではありません。. それらは3つの源泉, から生じ、適切に作成された図面は該当するすべてを参照します。.
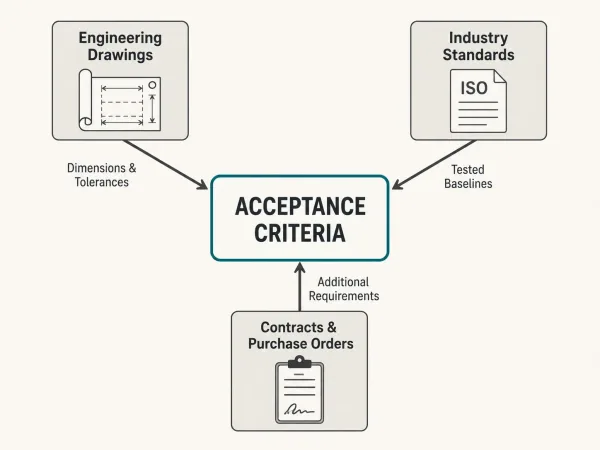
製造における合格基準の3つの起源 — エンジニアリング図面、業界標準、契約・発注書 — を示し、それぞれが中央の「合格基準」ブロックに接続された構造図。.
エンジニアリング図面 が主要な源泉です。エンジニアが公差付きの寸法を指定する場合 — 例えば、50.0 ± 0.2 mm — その公差が合格基準です。図面の表題欄は、明示的な値のない寸法に対するデフォルト公差を定義することが多く、注記は特定の検査方法や標準を参照することがあります。.
業界標準 は、買い手と製造業者の両方が参照できる検証済みの基準を提供します。一般的な標準には、一般公差のISO 2768、炭素鋼の機械的特性のASTM A36、溶接品質レベルのISO 5817、塩水噴霧腐食試験のASTM B117があります。. 図面で標準を参照することで曖昧さが排除されます — 双方が「許容可能」の意味を正確に把握できます。.
契約および発注書 は、図面が指定する以上の要件を追加することがあります。買い手は、初品検査(FAI)報告書、特定の梱包方法、または標準が許容するよりも厳しい公差を要求する場合があります。. これらの契約上の要件は合格基準の一部となり 、生産中の混乱を避けるために図面とともに文書化する必要があります。.
板金部品における合格基準の対象範囲
カスタム板金加工 を調達する買い手やエンジニアにとって, 、合格基準は通常 ��の次元。 に及びます。それぞれが何を対象とするかを理解することで、図面に重要な事項が未定義のまま残らないようにできます。.
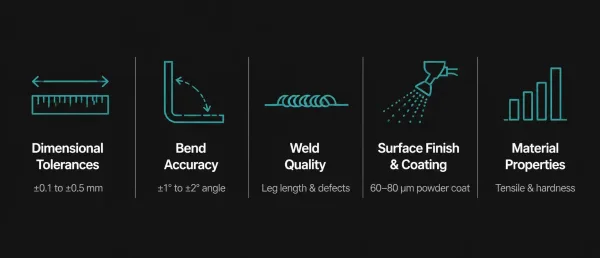
板金加工部品の受入基準における5つの主要な次元を、それぞれ代表的なアイコンと簡単な説明とともに示した構造化インフォグラフィック。.
寸法公差 直線寸法(長さ、幅、高さ)、穴位置と穴径、および切り欠きプロファイルを管理します。レーザー切断やパンチングで製作された板金部品では、プロセスと材料厚さに応じて、±0.1 mm~±0.5 mmの寸法公差が一般的です。.
曲げ精度 曲げ角度(通常±1°~±2°)、曲げ半径、および結果としてのフランジ長さが含まれます。曲げ公差は、材料の種類、厚さ、および曲げ方法(エアベンディング、ボトミング、コイニング)の影響を受けます。. わずかにずれた曲げでも、組立干渉を引き起こしたり、部品を弱めたりする可能性があります。.
溶接品質 溶接サイズ(脚長、のど厚)、外観(均一性、スパッタ)、および許容欠陥(気孔、アンダーカット、融合不良)によって定義されます。AWS D1.1(構造用鋼)やISO 5817(溶融溶接)などの規格は、溶接品質をレベルに分類します — 図面には適用されるレベルを指定する必要があります。.
表面仕上げとコーティング 要件には、コーティングの種類と厚さ(例:粉体塗装60~80 μm)、密着性(ASTM D3359に基づくクロスハッチ試験で測定)、色合わせ、および耐食性(多くの場合、ASTM B117に基づく塩水噴霧試験で検証)が含まれます。特定の表面粗さを必要とする部品については、, Ra値(例:Ra 0.8 μm)を図面に明記する必要があります。.
材料特性 化学組成および引張強さ、降伏強さ、硬さなどの機械的特性が含まれます。これらは通常、材料サプライヤーが提供するミルテスト証明書を通じて検証され、図面には適用される材料規格(例:ステンレス鋼のASTM A240、構造用鋼のEN 10025)を参照する必要があります。.
合格基準が欠落または不明確な場合
カスタム部品調達において最も高くつく問題は、製造の不良から生じることはほとんどありません — 不明確な期待値から生じます。. 図面が受入基準を定義していない場合、製造業者は業界標準または 社内の製造品質要件. に頼らざるを得ません。これらのデフォルトは多くの場合合理的ですが、購入者が想定している内容と一致する保証はありません。.
結果は予測可能です。部品は製造され、出荷され、そして購入者がより厳しい公差、異なる表面仕上げ、または伝えられなかった特定の検査方法を期待していたために、受入検査で拒否されます。. その結果、手直し要求、納期遅延、コスト超過のサイクルが生じますが、これは図面に数行追加するだけで回避できたはずです。.
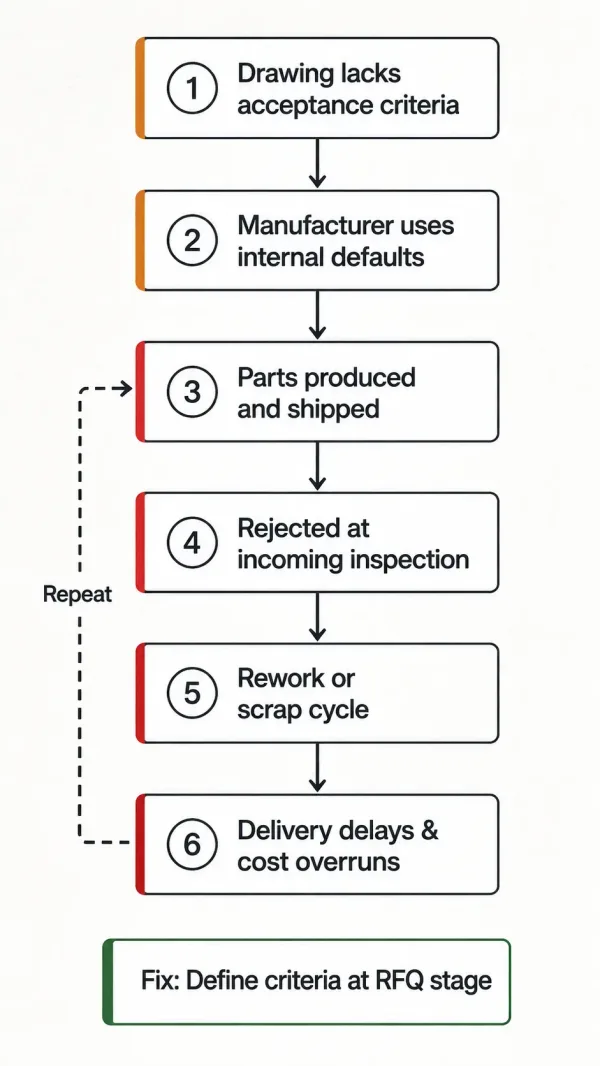
図面に受入基準が定義されていない場合に発生する悪循環を示したフローチャート。不明確な仕様から製造側のデフォルト、出荷、受入検査での拒否、手直し、納期遅延に至るまで。.
これは特に少量生産や試作の板金プロジェクトに当てはまり、1バッチの手直しコストが当初の受注額を超えることがあります。. RFQ段階の前 — 部品が到着した後ではなく — に受入基準の定義に時間を投資することは、調達リスクを低減する最も効果的な方法の一つです。.
図面に合格基準を指定する方法
図面が現在、 “「部品は品質基準を満たすこと」のような一般注記に依存している場合、十分な情報を提供していません。. 受入基準を実行可能にするための5つのステップを以下に示します。.
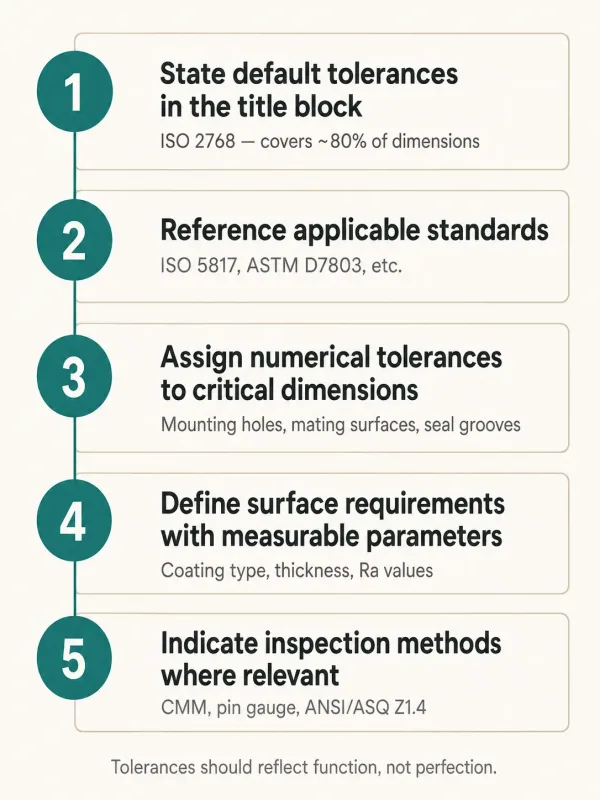
設計図面に受入基準を指定する方法を示した5ステップのビジュアルガイド。タイトルブロックのデフォルト公差の定義から検査方法の指示まで。.
タイトルブロックにデフォルト公差を記載する。. 個別の注記がない寸法の公差帯を定義します。一般的な選択肢はISO 2768(精密級または中級)または会社固有の規格に従います。. この1つのステップで、一般的な板金図面の寸法の約80%の曖昧さが排除されます。.
適用される規格を参照する。. 部品が特定の材料グレード、溶接品質レベル、またはコーティング仕様を満たす必要がある場合、規格番号と版を図面に直接記載します。例:「溶接品質はISO 5817、クラスBに準拠」または「粉体塗装はASTM D7803、60~80 μmに準拠」。“
重要な寸法に数値公差を割り当てる。. 嵌合、機能、または安全性に直接影響する特徴 — 取付穴位置、合わせ面、シール溝など — については、タイトルブロックのデフォルトに頼るのではなく、明示的な公差を指定します。. 厳しい公差は製造コストが高くなるため、機能上必要な箇所にのみ適用します。.
測定可能なパラメータで表面要件を定義する。. 「良好な表面仕上げ」と書く代わりに、コーティングの種類、厚さ範囲、密着性試験方法、および環境試験(塩水噴霧時間、UV暴露)を指定します。素地金属表面については、Ra値と測定方法を明記します。.
関連する箇所に検査方法を指示する。. 特定の計器(CMM、ピンゲージ、光学コンパレータ)で、または特定の頻度(100%検査 vs. ANSI/ASQ Z1.4に基づくサンプリング)で寸法を検証する必要がある場合、図面に記載します。. これにより、製造業者の検査プロセスがお客様の期待と一致することが保証されます。.
最後に: 受入基準は完全性ではなく、機能を反映すべきです。. 寸法が外観上のもので組立に影響しない場合、より広い公差は品質を犠牲にすることなくコストを削減します。. 厳しい公差は、本当に重要な特徴のために取っておきましょう。.
よくある質問
現在の図面に定義された合格基準がない場合 — または既存の仕様が十分かどうか不明な場合 — 当社のエンジニアリングチームがお見積り前に部品をレビューいたします。 RFQ段階での迅速なDFMレビューは、生産後半での数週間にわたるやり取りをしばしば防ぎます。