もし検索したら “「サテン仕上げ」を10社の異なるサプライヤーのウェブサイトで調べると、10通りの異なる光沢単位の範囲が見つかるでしょう。. 。ある情報源は10~30 GUと言います。別の情報源は30~55 GUと言います。第三の情報源は数値を完全に避け、「柔らかくエレガントな光沢」と呼んでいます。図面で表面を指定しようとするエンジニアや調達チームにとって、その不整合は問題です — なぜなら “測定可能な目標値のない「サテン仕上げ」は仕様ではありません。手直しへの招待状です。.
この用語集では以下を解説します 製造コンテキストにおけるサテン仕上げの実際の意味, を定義し、マットおよび高光沢から区別する光沢単位と表面粗さの範囲を定め、サプライヤーが製造および検査できる指示の書き方を示します。.
表面における「サテン仕上げ」の実際の意味
サテン仕上げとは、反射率スペクトル上で フラットマットと高光沢の間に位置する表面外観です. 。マット表面がほとんどの入射光を吸収し、光沢表面がそれを鋭く反射するのに対し、サテン表面は低から中程度の強度で光を散乱させます。その結果、 柔らかな光沢 — 表面に深みと色の豊かさを与えるのに十分に見えますが、鏡のようなハイライトやグレアを生じるほど反射的ではありません。.
実用的な効果は、サテン表面が通常の照明下で視覚的な輪郭を保持することです 高光沢仕上げのようにすべての指紋、傷、または軽微な基材の欠陥を増幅することなく. 。これが、サテンが商業用厨房機器、エレベーターパネル、建築用手すり、電子機器筐体のデフォルト仕上げである理由です — メンテナンスサイクル間で表面が清潔に見える必要があり、鏡グレードの基材準備を要求しない環境です。.
光沢計の読み取りでは、, サテンは60°測定角度でおよそ20~40 GUの範囲を占めます, 、ただし正確な境界は業界やプロセスによって異なります(詳細は次のセクションで)。視覚的には、次のように考えることができます:マットが平らな壁で光沢が磨かれた鏡なら、, サテンはエッグシェルとシルクの違いです — 光を捉えるのに十分な光沢があり、明確な像を反射するには不十分です。.
GU範囲 — 情報源によって数値が異なる理由
光沢は 光沢計, で測定されます。これは固定角度で表面に光ビームを投射し、反射ビームの強度を測定する機器です。結果は 光沢単位(GU). で表されます。測定角度が重要です: 20°は高光沢表面に、60°は汎用標準に、85°は非常に低光沢またはマット表面に使用されます。ほとんどのサテン仕様では60°がデフォルト角度です。.
60°では、広く受け入れられている範囲は以下の通りです:
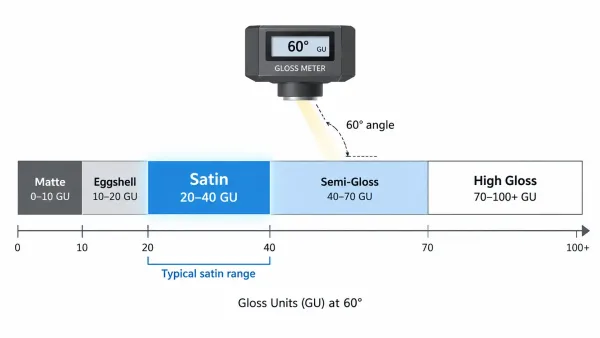
この図は、60°測定角度での0~100 GUの水平光沢単位(GU)スケールを示し、色付きバンドでマット(0~10)、エッグシェル(10~20)、サテン(20~40)、セミグロス(40~70)、高光沢(70~100+)の範囲をマークしています。サテン範囲が強調され、目立つようにラベル付けされています。.
| 仕上げカテゴリ | 60°での一般的なGU | 視覚的特性 |
|---|---|---|
| フラット / マット | 0~10 GU | 目に見える光沢なし;光を吸収 |
| エッグシェル / 低光沢 | 10~20 GU | 非常にかすかな光沢、ほとんど知覚できない |
| サテン | 20~40 GU | グレアのない柔らかく目に見える光沢 |
| セミグロス | 40~70 GU | 目立つ光沢、明確に反射的 |
| 高光沢 | 70~100+ GU | 鏡のような強い反射 |
これらの範囲は普遍的な規格ではなく、業界の慣例です。. 例えば、アメリカの建築用塗料業界では、一般にサテンを60°で26~40 GUと定義しています(Sherwin-WilliamsやBenjamin Mooreなどの主要メーカーによる)。粉体塗装サプライヤーはしばしば20~40 GUを使用します。ステンレス鋼の加工業者は、多くの人が「サテン」と呼ぶNo. 4ヘアライン仕上げを35~55 GUと定義することがあります。アルミニウムのビーズブラストサテン表面は、通常10~30 GUの範囲に収まります。.
この不整合はデータエラーではなく、 “「サテン」が校正された測定値ではなく記述的な用語であるという事実を反映しています。. 異なる基材、異なるプロセス(機械的ブラッシング対ビーズブラスト対粉体塗装)、そして異なる業界の伝統が、人々が「サテン」と呼ぶものの光沢計では異なる数値を示す表面を生み出しています。.
溶接がどのようにして熱影響部を形成し、クロム炭化物が析出して耐食性を低下させるかを示す断面図。 「サテン仕上げ」とだけ記載された図面指示では不十分です. 。建築用塗料業界のサプライヤーは30 GUを目標とするかもしれませんが、ステンレス鋼板のサプライヤーは45 GUを納品するかもしれません — どちらも自らの領域内で「サテン」を正しく解釈しています。解決策は、 定義された角度で測定した許容範囲付きの数値GU目標を指定することです. 。例えば: 60°で30 ± 5 GU.
表面粗さ — 期待されるRa値
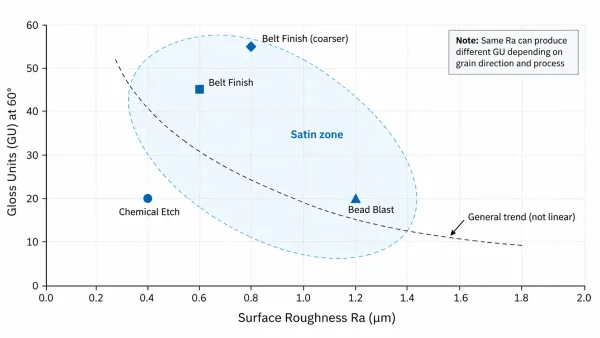
この図は、4つのサテン仕上げプロセスタイプを2軸チャート上にプロットしています — 横軸にRa(µm)、縦軸にGU — 異なるプロセスが粗さと光沢の異なる組み合わせを生み出す仕組みを示し、RaとGUの関係が線形ではないことを図解しています。.
光沢単位は、表面が光とどのように相互作用するかを測定します。表面粗さ(Ra)は、その相互作用を生み出す物理的なテクスチャを測定します。. Ra(算術平均粗さ)は、表面プロファイルの平均線からの絶対垂直偏差の算術平均であり、通常ISO 4287に従って定義されたカットオフ長にわたって測定されます。.
サテン仕上げの場合、一般的なRa値は製造方法によって異なります:
| プロセス経路 | 一般的なRa | 表面特性 |
|---|---|---|
| 研磨ベルト/ブラシ(No. 4仕上げ) | 4~0.8 µm | 方向性のあるグレイン、線状テクスチャ |
| ビーズブラスト(微細ガラスビーズ) | 8~1.6 µm | 無方向性、均一なディンプルテクスチャ |
| 粉体塗装(サテン配合) | 塗膜依存;ベアメタルのRaとは直接比較不可 | 滑らかで無方向性の光沢 |
| 化学エッチング | 2~0.6 µm | 無方向性、非常に微細なマットテクスチャ |
RaとGUは関連していますが、互換性はありません。. 低いRa(滑らかな表面)は一般的に高いGU(より多くの光を反射)を生み出し、高いRaは光を散乱させてGUを低下させます。しかし、, この関係は線形ではありません — グレイン方向、表面化学、塗膜配合はすべて、粗さとは独立して最終的な光沢測定値に影響を与えます。.
ベアメタル上のサテン仕上げの場合、, Ra 0.4~0.8 µmの範囲は機械的ブラッシング表面として妥当な期待値です, 、一方ビーズブラストサテン表面はより高く、およそ 8~1.6 µm. に位置する傾向があります。図面にGU目標とRa範囲の両方が指定されている場合、, サプライヤーは仕上げが意図を満たしているかを検証するための2つの独立したチェックポイントを持ちます。.
サテン仕上げの製造方法 — 3つのプロセス経路
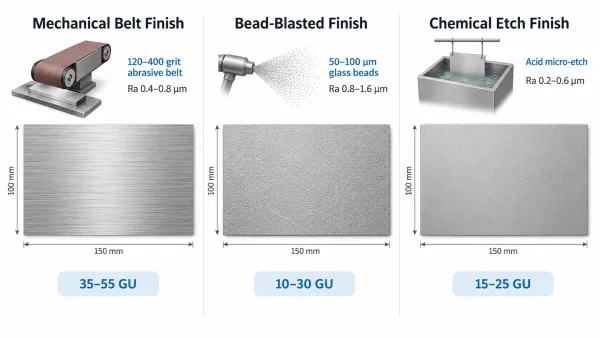
この比較図は、3つのサテン仕上げ製造方法 — 機械的ベルトブラッシング(方向性グレインライン)、ビーズブラスト(無方向性ディンプルテクスチャ)、化学エッチング(均一なマイクロエッチング表面) — を表す3つのパネルを示しており、それぞれに簡略化された表面テクスチャ拡大図とラベル付きプロセス詳細が含まれています。.
金属部品にサテン仕上げを施すための 金属部品にサテン仕上げを施す3つの主要な方法. 。それぞれが異なる表面微細構造を形成し、それが部品の外観、機能性能、および下流の製造性に影響を与えます。.
機械的サテン:研磨ベルトまたはブラシ
ステンレス鋼およびアルミニウム板に最も一般的な方法は、 ベルト仕上げまたはブラシ仕上げ. です。部品または板材は、漸進的に細かい研磨ベルトを通過します — 通常120グリットから始まり、240、320、または400グリットへと進み — 細かい平行スクラッチの均一なパターンを形成します。これがステンレス鋼業界の No. 4仕上げ, 、これは世界で最も広く指定されているサテン仕上げです。.
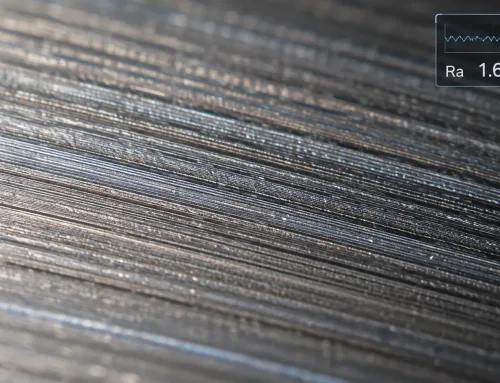
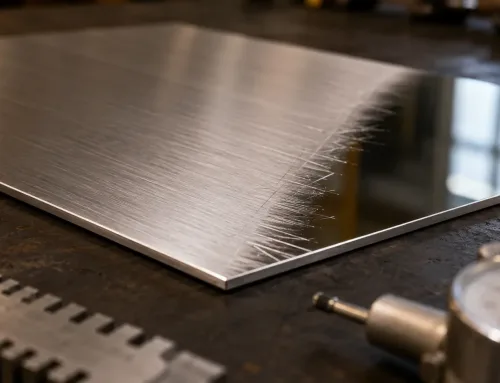
その結果、 方向性のあるヘアライン — 研磨パスの方向に沿って走る目視可能な直線. 。このヘアラインは、建築パネル、エレベーター内装、家電表面における意図的なデザイン要素です。光沢計では、No. 4ベルト仕上げ表面は通常 60°で35~55 GU, 、そして Ra値は0.4~0.8 µm.
少量生産やカスタム部品の場合、手持ち式ベルトサンダーやオービタルサンダーでも同様の効果が得られますが、大型パネル全体での一貫性には ベルト速度、圧力、砥粒の段階的変化を制御した自動化設備が必要です。.
ビーズブラストサテン
ビーズブラストは、微細なガラス、セラミック、または酸化アルミニウム粒子を制御された空気圧で表面に投射します。その衝撃により 微細なくぼみが均一に形成され、光を全方向に均等に散乱させ, 、方向性のないマットからサテンのテクスチャが得られ、目に見えるヘアライン模様はありません。.
最終的な光沢レベルは ビーズサイズ、空気圧、ブラスト時間. によって制御されます。微細なガラスビーズ(50~100 µm)を適度な圧力(0.4~0.5 MPa)で使用すると、 10~30 GUの範囲. のサテン外観が得られます。粗いメディアや高い圧力では、表面はマットに近づきます。ビーズブラストサテンは、美的または機能的な理由から方向性のないテクスチャが好まれるアルミニウム筐体、医療機器ハウジング、陽極酸化部品によく使用されます。.
ケミカルサテン
ケミカルサテン仕上げは、酸浴 — 通常は塩酸、硝酸、または硫酸と界面活性剤の制御された混合物 — を使用して 金属表面を均一にマイクロエッチングします. 。その結果、複雑な形状 — 内部コーナー、凹部、機械的方法では均一に到達するのが困難な不規則形状を含む — 全体にわたって一貫した方向性のないマットからサテンのテクスチャが得られます。.
ケミカルサテンは、ベルト仕上げのような魅力的な方向性ヘアラインを生成しないため、装飾用途ではあまり一般的ではありません。しかし、食品加工、医薬品、産業機器において、 複雑な溶接構造物全体にわたる一貫した表面テクスチャが視覚的なヘアライン方向よりも重要である場合に使用されます。.
機械的サテン vs. コーティングサテン — 異なる2つのもの
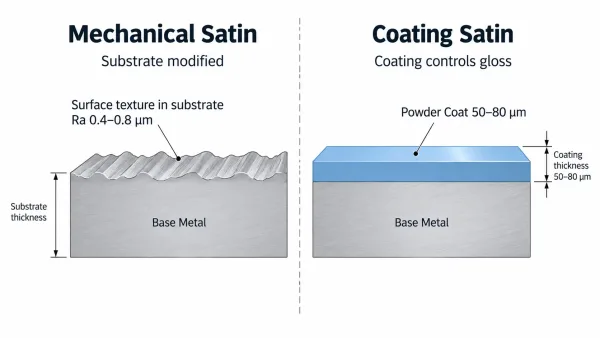
この断面図は、機械的サテン(母材に刻まれたテクスチャ)とコーティングサテン(基材上の粉体塗装層によって光沢を制御)の構造的違いを示しており、各方法の基材厚さ、表面プロファイル、膜厚を表しています。.
エンジニアが図面に「サテン仕上げ」と記載すると、サプライヤーは根本的な問題に直面します: サテン効果は母材表面の改質によって達成されるのか、それともサテンレベルの光沢を持つコーティングの適用によって達成されるのか? これらはコスト、検査、修復性、部品設計に異なる影響を与える、完全に異なる2つの製造経路です。.
機械的サテン は基材自体を改質します。表面テクスチャは金属に物理的に存在します — 研削、ブラッシング、ブラスト、またはエッチングによって母材に形成されます。つまり 仕上げは部品に不可欠であり; 、表面全体を再処理しない限り「タッチアップ」はできません。検査は表面粗さ(Ra)の測定、およびオプションで裸の金属上の光沢単位によって行われます。.
コーティングサテン は、特定の光沢レベルで硬化するように配合された粉体塗装、液体塗料、またはラッカーを適用します。下地の基材は平滑、粗面、または圧延まま仕上げでも構いません — コーティングの光沢は金属表面ではなく、樹脂化学、顔料添加量、硬化条件によって制御されます. 。検査は硬化したコーティング上の光沢単位の測定によって行われ、通常はASTM D523に準拠します。コーティングが損傷した場合、母材に影響を与えることなく剥離して再塗装できます。.
この区別はいくつかの理由で重要です:
- 公差:機械的サテンは部品の表面プロファイルを変化させ、アセンブリの嵌合、後続層のコーティング密着性、ガスケット接合部のシール性能に影響を与える可能性があります。コーティングサテンは膜厚(粉体塗装では通常50~80 µm)を追加し、寸法公差で考慮する必要があります。.
- 修復性:機械的サテン表面の傷は、表面全体を再仕上げしない限り永久的です。コーティングサテン表面の傷は、スポット再塗装で修復できますが、修復境界を越えた色と光沢のマッチングには注意が必要です。.
- 量産時のコスト:平坦なシートへの機械的サテンは大量生産(自動ベルトライン)では経済的ですが、手仕上げを必要とする複雑な3D部品では高コストになります。コーティングサテンは部品形状に関係なく均一に適用されるため、複雑な形状に対してよりコスト効率が高くなります。.
図面にどの経路かを指定せずに「サテン仕上げ」とだけ記載されている場合、サプライヤーは自社内でより安価または慣れた方法をデフォルトとします — それは設計者が意図したものではない可能性があります。.
図面へのサテン仕上げの指定方法
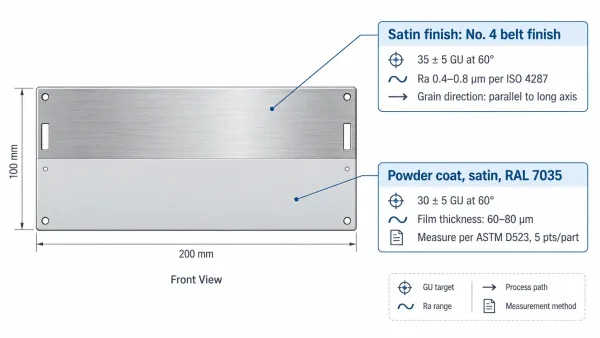
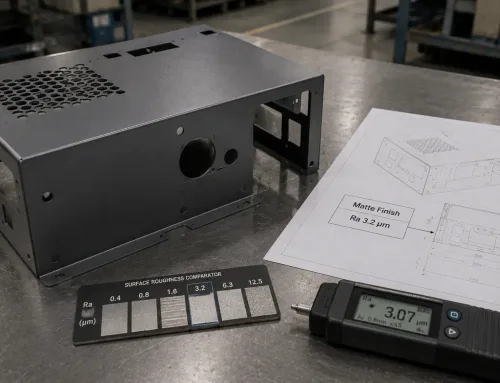
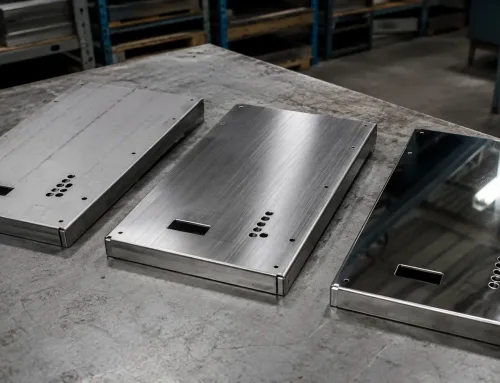
この図は、板金筐体パネルの簡略化されたエンジニアリング図面に2つの注記例 — 機械的サテン用とコーティングサテン用 — を示し、完全なサテン仕上げ仕様に必要な4つの要素を実証しています。.
サテン仕上げの指定における最も一般的な間違いは 自己説明的な標準であるかのようにこの用語を使用することです。そうではありません。. “図面に「サテン仕上げ」とだけ記載するのは、鋼種を指定せずに「鋼」と書くようなものだ — サプライヤーは何かを選ぶだろうが、それがあなたの求めるものとは限らない。
完全なサテン仕上げの指示には以下を含めるべきである:
- 許容差と測定角度を含む光沢単位の目標値 — 例えば、 “「60°で30 ± 5 GU」” これは最も重要な数値である。サプライヤーに合否判定基準を与え、受入検査担当者にツールベースの検証方法を提供するからである。
- 表面粗さの範囲 (機械的サテン仕上げに該当する場合)— 例えば、 “「ISO 4287に準拠したRa 0.4~0.8 µm」” これにより、指示は光学的な読み取り値だけに依存するのではなく、物理的な表面測定に基づくものとなる。光学的な読み取り値は基材の色や周囲の照明の影響を受ける可能性がある。
- プロセス経路 — サテン効果が機械的(ブラシ加工、ベルト仕上げ、ビーズブラスト)か、コーティングシステムによるものかを指定する。視覚的なヘアライン方向が重要な場合(例:建築用パネルの直線的なヘアライン)、明示的に記載する。
- 測定方法とサンプリング — 規格(コーティングにはASTM D523、一般的な光沢測定にはISO 2813)を参照し、1部品あたり何点、1バッチあたり何部品を測定するかを指定する。
ステンレス鋼製筐体パネルの機械的サテン仕上げの指示例は以下のようになる:
サテン仕上げ:No. 4ベルト仕上げ、60°で35 ± 5 GU、Ra 0.4~0.8 µm。ヘアライン方向:長軸に平行。ASTM D523に準拠し、1パネルあたり3点で測定。
粉体塗装アルミニウムハウジングのコーティングサテン仕上げの指示例:
粉体塗装、サテン、RAL 7035、60°で30 ± 5 GU、膜厚60~80 µm。ASTM D523に準拠し、1部品あたり5点で測定。
これらの指示は曖昧さを排除し、サプライヤーには製造可能な仕様を、バイヤーには検査可能な合否判定基準を提供する。一行の「サテン仕上げ」では、そのいずれも得られない。
よくある質問