ほとんどの購買担当者は、サプライヤーの粉体塗装能力を評価するために認証や試験報告書に依存しているが、これらの文書は実際に重要な問いとは異なる問いに答えている。Qualicoatライセンスは、塗装業者の設備が特定のプロセス規格を満たしていることを確認するものである。塩水噴霧試験証明書は、特定のバッチの塗装パネルが管理された腐食試験に合格したことを確認するものである。. どちらも、サプライヤーがあなたの図面を正しく読み取ったか、各指示の意図を理解したか、または不足している仕様を生産問題になる前に発見できるかどうかを示すものではない。.
塗装能力の真の指標は、はるかに早い段階、つまりRFQ段階でサプライヤーがあなたの図面にどのように対応するかに現れる。. 「粉体塗装 黒」のような曖昧な指示を、追加質問もせずに黙って受け入れるサプライヤーは、効率的なのではない。彼らは指示を全くレビューしていないか、後に手直し、遅延、紛争として表面化する仮定をしているかのどちらかである。本記事では、板金サプライヤーの粉体塗装指示レビュー能力——生産開始前に仕上げ仕様を読み、解釈し、問題を指摘する能力——を評価する方法を説明する。.
試験報告書だけでは指示適合能力を確認できない理由
認証と試験報告書は、指示レビュー能力とは異なる事項を検証しており、これらを混同するとコストのかかる盲点が生じる。.
塗装認証——Qualicoat、GSB、AAMA——は、サプライヤーの設備、機器、プロセス管理が認定規格を満たしていることを確認するものである。これは、塗装業者が管理された条件下で品質塗装を生産できることを示している。しかし、塗装業者があなたの特定の部品に何が必要かを理解したかどうかは示していない。認定塗装業者であっても、屋外部品に誤った樹脂システムを適用したり、ねじ込みインサートのマスキングを省略したり、粉体メーカーのTDS(技術データシート)と矛盾する温度で硬化したりする可能性がある——単に誰も生産計画に対して指示を確認しなかったという理由だけで。.
試験報告書——ASTM B117による塩水噴霧、ASTM D3359による密着性、ASTM D5402による硬化検証——は、特定の試験実行からの特定の結果を検証するものである。これらは、それらのパネルの塗膜が仕様内で性能を発揮したことを確認する。サプライヤーの図面解釈が正しかったことを確認するものではない。サプライヤーがマット指定に対してサテン仕上げを使用した場合、またはマスキングしたい領域に塗装した場合、部品は密着性試験に合格してもあなたの意図を満たさない可能性がある。.
指示レビュー能力は別個のコンピテンスである。これは認証と試験の両方の上流に位置し、あなたの 技術図面 とサプライヤーの生産現場の間のエンジニアリングコミュニケーション層にある。強力な指示レビュー能力を持つサプライヤーは、見積もり前に曖昧さを特定し、重要なパラメータを確認し、矛盾を指摘する——最初のバッチが問題を抱えて到着した後ではなく。.
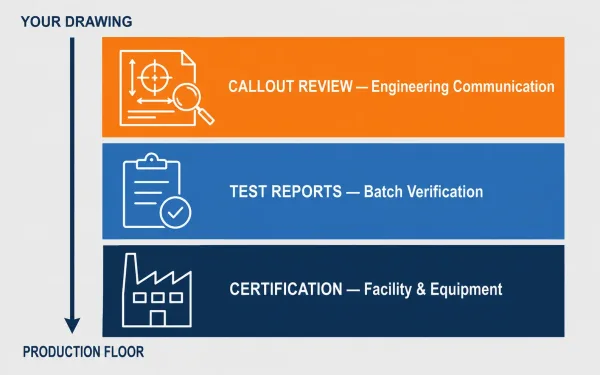
指示レビューは、あなたの図面と生産の間のエンジニアリングコミュニケーション層において、認証と試験の上流に位置する。.
完全な粉体塗装指示に含めるべき内容
サプライヤーの回答を評価する前に、完全な指示がどのようなものかという基準が必要である。あなたの図面がサプライヤーに作業に十分な情報を与えていなければ、最も有能なレビュアーでもレビューするものが何もない。.
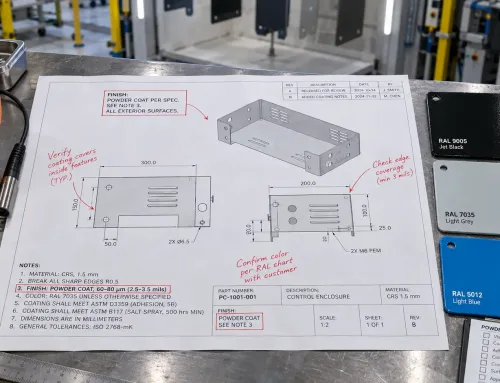
A 板金図面における完全な粉体塗装仕様 には以下の要素を含めるべきである:
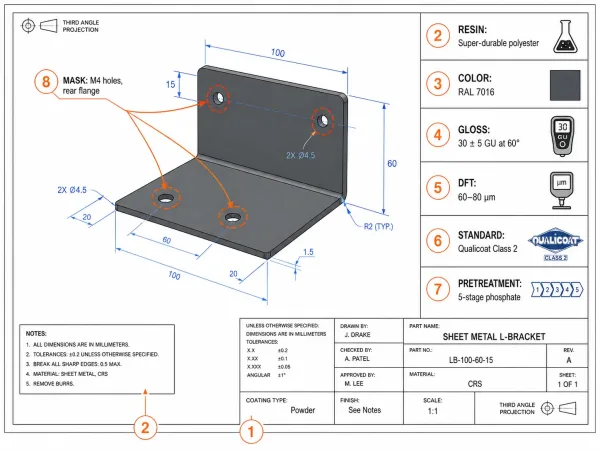
板金エンジニアリング図面に記載されるべき完全な粉体塗装指示の8要素すべて。.
- 塗装タイプ —「粉体塗装」は、液体塗料、アルマイト処理、めっきと区別する。これは明らかに思えるが、「仕上げ:黒」とだけ記載された図面では方法が特定されていない。.
- 樹脂システム —ポリエステル、エポキシ、ハイブリッド、超耐久性ポリエステル、またはフッ素ポリマー。これは耐UV性、耐薬品性、柔軟性を決定する。樹脂システムの指定は、特にエポキシが日光下でチョーキングし劣化する屋外用途で重要である。.
- 色 —特定の番号を持つ認定色規格。「RAL 9005 ジェットブラック」は仕様であり、「黒」はそうではない。ブランドカラーマッチングが重要な場合、Pantoneコードは許容されるが、Pantoneカラーはカスタム粉体混合と長いリードタイムを必要とする場合がある。.
- 光沢レベル —定義された測定角度における許容差付きの目標値。「60°で30 ± 5 GU」は正確であり、「サテン」はそうではない。未指定の場合、加工業者は通常、在庫にある光沢レベルを使用する。.
- 膜厚(DFT) —ミクロン単位の最小および最大乾燥膜厚。「DFT 60~80 μm」は塗装作業者に測定可能な範囲を与える。最大値を指定せずに最小値のみ(「最小60 μm」)を指定すると、過剰塗布のリスクがあり、テクスチャの問題を引き起こし、不必要な材料コストを追加する。.
- 性能規格 —該当する品質規格または試験要件:Qualicoatクラス1または2、AAMA 2603/2604/2605、GSBスタンダードまたはマスター、またはプロジェクト固有の試験基準。規格を参照することにより、その前処理、塗布、試験要件の完全なセットが参照により組み込まれる。.
- 前処理要件 —個別に指定するか、性能規格を通じて参照により含める。鋼基材の場合、多段階前処理ライン(アルカリ脱脂 → リンス → リン酸塩化成処理 → 純水リンス → 乾燥)が信頼性の高い密着性のための最低要件である。.
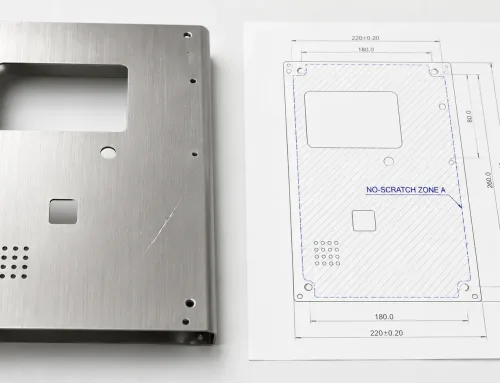
- マスキング領域 — ねじ穴、合わせ面、接地接触点、溶接部、および未塗装のまま維持する必要があるすべての領域。図面に記載されていないマスキング要件は、生産計画にも含まれません。.
「粉体塗装:超耐久ポリエステル、RAL 7016、60°で30 ± 5 GU、DFT 60~80 μm、Qualicoat Class 2準拠。マスク:M4ねじインサート、背面取付フランジ」という指示は、サプライヤーが必要とするすべての情報を伝えます。「粉体塗装 グレー」という指示は、ほとんど何も伝えません。.
これら二つの指示の間のギャップこそ、指示レビュー能力が可視化される場所です — なぜなら、有能なサプライヤーは見積もり前にそのギャップを埋めるよう求めますが、無能なサプライヤーは仮定でそれを埋めてしまうからです。.
サプライヤーのRFQ回答で確認すべきポイント
RFQ回答は、評価プロセスにおいて最も多くの情報を明らかにする文書です。. これは、サプライヤーがあなたの指示をレビューし、理解し、明確化が必要な事項を特定したことを示す最初の、そしてしばしば唯一の機会です。.
真の指示レビュー能力を持つサプライヤーは、通常、RFQ回答で以下のことを行います:
- 重要パラメータを明示的に確認する。. 単に「粉体塗装」を明細項目として記載するだけでなく、見積もりに色標準、膜厚範囲、性能標準を明記します。これは、指示を読んで具体的な値にコミットしていることを確認するものであり、一般的な仕上げ処理ではありません。.
- 指示が不完全な場合は、明確化のための質問をすること。 図面に「粉体塗装 黒」とだけ記載され、色体系が指定されていない場合、有能なサプライヤーはRAL 9005、RAL 9011、またはその他の色のどれを指すのか確認します。膜厚を指定しても上限がない場合、上限について質問します。これらの質問は無能の証拠ではなく、有能であることの最も明確な証拠です。
- 指示と部品形状の間の矛盾を指摘すること。 図面が、厳しい公差のねじ穴や圧入面を持つ部品への粉体塗装を指定している場合、有能なサプライヤーは、たとえ図面に記載がなくても、それらの領域をマスキングすべきだと指摘します。膜厚が不均一になる鋭い内側の曲げがある場合、その点を提起します。
- 粉体メーカーのTDSを参照すること。 指示を特定の粉体製品の硬化温度、推奨膜厚、施工パラメータと照合するサプライヤーは、単に図面を目視確認するだけでなく、プロセスを理解したレビューを行っていることを示しています。
以下の対比は、有資格のRFQ回答と無資格のRFQ回答の違いを示しています:
| RFQ項目 | 有能なサプライヤーの回答 | 危険信号の回答 |
|---|---|---|
| 色 | “「RAL 9005確認済み、60°でマット15 ± 5 GU」” | “「黒粉体塗装」” |
| 膜厚 | “「図面通りDFT 60~80 μm、Elcometerで検証」” | “「標準膜厚」” |
| 性能規格 | “「Qualicoat Class 1 — 屋外暴露にClass 2が必要かご確認ください」” | 言及なし |
| マスキング | “「M4ねじ穴と後部フランジは図面指示通りマスキング」” | 言及なし |
| 前処理 | “「5段階前処理ライン:脱脂 → リンス → リン酸鉄処理 → 純水リンス → 乾燥」” | 言及なし |
| 明確化 | “「図面は全表面への塗装を指定 — 筐体の内面にも塗装が必要か、外面のみかご確認ください」” | 質問なし |
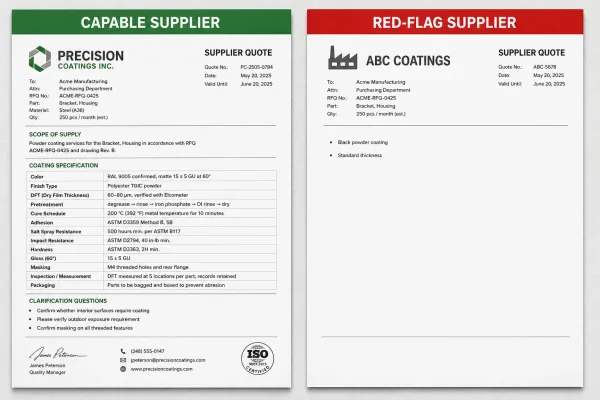
有能なサプライヤーはパラメータを復唱し質問します。危険信号のサプライヤーは明確化なしの曖昧な見積もりを返します。
質問もパラメータ確認もマスキングへの言及もない見積もりを返すサプライヤーは、図面をレビューしていないか、何を確認すべきかを理解していません。 いずれにせよ、そのギャップは生産時にあなたの問題となります。
板金特有の塗装指示に関する懸念事項
板金部品への粉体塗装には、鋳物、押出材、機械加工部品には当てはまらない課題があります。サプライヤーの指示レビューは、これらの板金特有の要因を考慮すべきです。
- エッジカバレッジ。 板金のシャー切断、レーザー切断、パンチングされたエッジは鋭く、しばしばバリがあります。粉体塗装は鋭いエッジにうまく回り込みません — 静電荷は平坦な表面に集中し、エッジは薄いか全くコーティングされません。有能なサプライヤーは、鋭いエッジを 塗装前に面取りまたはバリ取りする必要があると指摘し、図面がこれに対応していない場合、前処理上の懸念としてフラグを立てます。
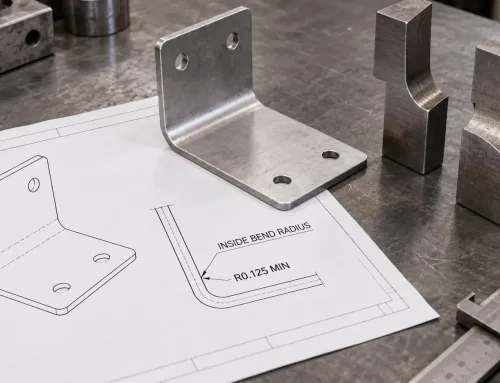
- 曲げ部の膜厚変動。 曲げられた板金部品では、曲げの外面は伸張され、内面は圧縮されます。膜厚は曲げ半径全体で変動する可能性があり、特にタイトな曲げでは顕著です。指示が狭いDFT範囲(例:60~80 μm)を指定している場合、有能なサプライヤーは、公差が均一に適用されるのか、曲げ部が別途測定されるのかを確認すべきです。
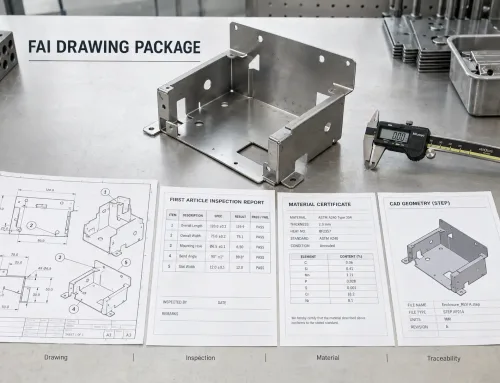
- マスキングの複雑さ。 板金筐体やアセンブリには、マスキングが必要な複数の機能があることが多いです。ねじインサート、PEMファスナー、接地ポイント、嵌合フランジ、溶接継手、ヒンジ位置などです。図面が指定するマスキング領域が多いほど、サプライヤーは各マスクの背後にある機能的な理由を理解する必要があります。「なぜこの表面をマスキングする必要があるのか?」と尋ねるサプライヤーは、あなたの設計に疑問を呈しているのではなく、アセンブリの意図を理解していることを確認しているのです。 初品検査(FAI)報告書 は、指示の解釈が物理的証拠と出会う場所です。量産に踏み切る前の最後のチェックポイントであり、サプライヤーがあなたの指示を正しく理解したことを検証する最も具体的な方法です。
- ファラデーケージ効果。 板金部品の内角、深い窪み、密閉された領域は静電シールドを形成し、粉体が表面に到達するのを妨げます。深いチャネルや部分的に密閉された形状の部品では、特殊なガン設定や手作業でのタッチアップが必要になる場合があります。複雑な筐体の図面をレビューするサプライヤーは、ファラデーケージ効果により被覆が薄くなる領域を指摘すべきです — 受入検査であなたが裸のスポットを発見するのを待つべきではありません。
- 吊り下げとラッキング。 板金部品を塗装ラインでどのように吊り下げるか、またはラックに載せるかが、接触点の位置を決定します — そして接触点は未塗装領域です。有能なサプライヤーは、特に接触点の位置が外観や機能に影響する場合、吊り下げ方法をあなたと確認します。図面が許容可能な接触点を指定していない場合、サプライヤーは質問すべきです。
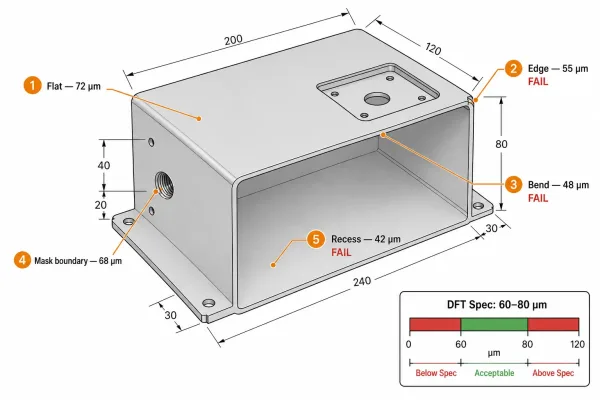
有能なサプライヤーが指示レビュー中に特定すべき、板金特有の5つの塗装課題。
これらの要因は特殊なエンジニアリング問題ではありません。板金加工では日常的なものです。 指示レビュー中にこれらを提起しないサプライヤーは、板金部品の経験がないか、製造意図を持ってあなたの図面をレビューしていません。
初品検査による指示解釈の検証
初品検査(FAI)報告書は、指示の解釈が物理的証拠と出会う場所です。 量産に踏み切る前の最後のチェックポイントであり、サプライヤーがあなたの指示を正しく理解したことを検証する最も具体的な方法です。
粉体塗装された板金部品の徹底的なFAI報告書には、以下のデータポイントを含めるべきです:
- 乾燥膜厚測定 — 部品の異なる表面にわたる複数の測定:平坦部、エッジ、曲げ部、窪み、マスキング境界付近。平坦なパネル上の1回の測定では、形状全体にわたってコーティングが均一かどうかはわかりません。
- 密着性試験結果 — ASTM D3359またはISO 2409に基づくクロスハッチ密着性、分類評価を記録。ほとんどの産業用途では、4B評価(ASTM)またはClass 1(ISO 2409)が最低合格基準です。
- 色と光沢の検証 — 指定された色標準(RALチップまたはPantoneスウォッチ)との目視比較、および指定角度での光沢測定。これにより、サプライヤーが正しい粉体製品を使用したこと、汎用品で代用していないことが確認されます。
- マスキング検証 — マスキングされた領域が清浄で未塗装であることを確認する写真または寸法検査。これは特に、塗装が組立に支障をきたすねじ穴や圧入面にとって重要です。
- 表面状態の評価 — 欠陥の目視検査:フィッシュアイ(油分汚染)、ピンホール(水分またはガス放出)、オレンジピール(過剰な膜厚または不適切な硬化)、およびエッジ部の薄い被覆。
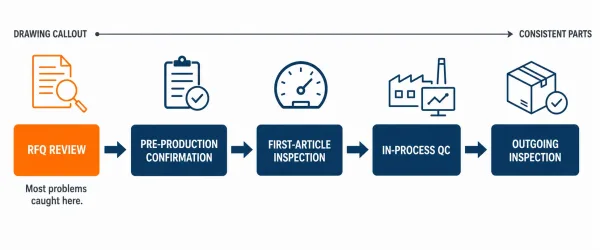
初品検査では、複数箇所でDFTを測定すべきです — エッジ、曲げ部、凹部は最も故障が発生しやすい箇所です。
FAI報告書をレビューする際には、2つの点に注目してください。 第一に、データが指示値と一致しているか。DFT 60~80 μmを指定したのに、報告書が55~95 μmを示している場合、平均値が範囲内に収まっていても、プロセスは管理されていません。第二に、サプライヤーは適切な箇所を測定したか。平坦部の測定値のみを示す報告書は、故障しやすい領域 — エッジ、曲げ部、マスキング境界 — を無視しています。
求められなくても完全で適切に文書化されたFAI報告書を提出するサプライヤーは、指示値レビュー能力を実践で示しています。測定データのない1ページの証明書のみを提出するサプライヤーは、その逆を示しています。
完全なレビューチェーン:図面指示からバッチ一貫性まで
指示値レビューは単発のイベントではありません。 初期図面から生産リリースまで続く一連の検証ステップであり、そのチェーンの各リンクは前のリンクに依存しています。
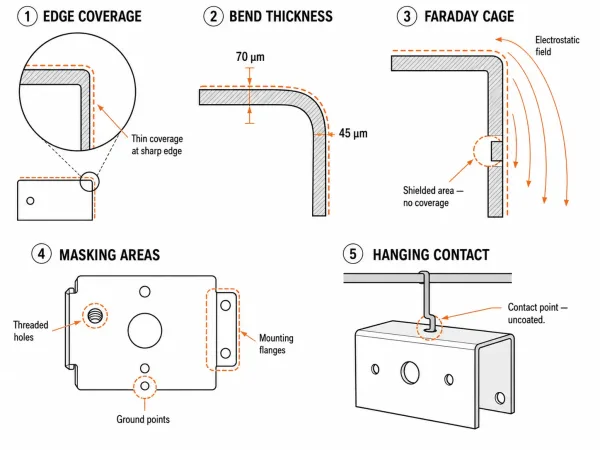
5段階のレビューチェーンは、初期図面の指示値からバッチ一貫性まで及び、RFQレビューが最初で最も重要なリンクです。
ステージ1:RFQレビュー。 サプライヤーは指示値を読み、パラメータを確認し、明確化の質問を行い、潜在的な問題を指摘します。ここでほとんどの指示値問題が捕捉されるべきです — 材料が発注されたり生産が計画されたりする前に。成果物は、お客様の塗装要件を明確に理解したことを反映した見積もりです。
ステージ2:生産前確認。 発注後、サプライヤーは粉体製品(メーカー、製品コード、ロット番号)、前処理プロセス、マスキング計画、および硬化スケジュールを確認します。この確認は、お客様の指示値と粉体メーカーのTDSを照合すべきです。指示値とTDSの間に不一致がある場合は、この段階で解決されるべきです。
ステージ3:初品検査。 サプライヤーは少数の部品を製造し、お客様の指示値に対して検査します。FAI報告書(前セクションで扱いました)は適合性を文書化するか、逸脱を指摘します。これは見積もりと生産の間のゲートです。
ステージ4:工程内品質管理。 生産中、サプライヤーは規定の間隔で膜厚、硬化温度、前処理薬品、およびマスキングの完全性を監視します。工程内チェックの頻度と方法は、サプライヤーの品質計画に文書化されるべきであり、作業者の裁量に委ねるべきではありません。
ステージ5: 出荷検査および文書化. 出荷前に、サプライヤーは完成部品がお客様の指示値に適合することを検証し、文書を提供します — 通常は主要な測定データを含む適合証明書(CoC)、または品質要件が指定する場合は完全な検査報告書。
このチェーンの強度は、最も弱いリンクと同じ程度しかありません。 RFQレビューが強くても工程内管理が弱いサプライヤーは、完璧な初品に続いて一貫性のないバッチを生産します。試験能力が強くてもRFQレビューがないサプライヤーは、試験には合格するがお客様の意図を満たさない部品を納品します。指示値レビュー能力を評価する際には、5段階すべてを通じて維持されるべきチェーンの最初のリンクを評価しているのです。
よくある質問
サプライヤーの粉体塗装指示事項レビュー能力は、ソフトスキルでもなく、あると望ましいものでもありません。 それは、そのサプライヤーがお客様のプロジェクトのあらゆる段階 — 見積もりから生産、納品まで — でどのように遂行するかを示す、最も早くかつ最も信頼できる指標です。認証は設備が対応可能であることを証明します。試験報告書はバッチが合格したことを証明します。しかし、指示事項レビュー能力は、サプライヤーのエンジニアリングチームがお客様のニーズを理解し、お客様が見落とした点を捕捉し、問題が生産現場に到達する前に明確にコミュニケーションできることを証明します。 それが、一貫した部品を納品するサプライヤーと、一貫した驚きを納品するサプライヤーの違いです。