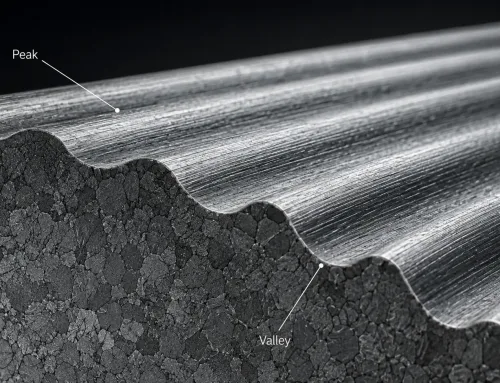
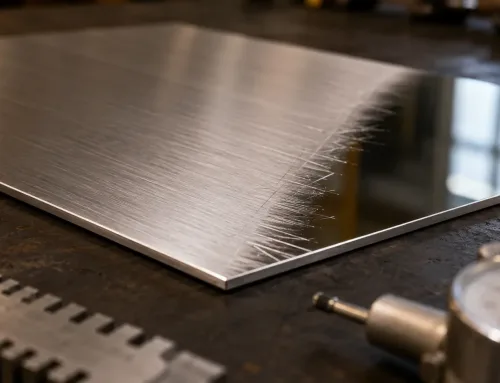
表面性状とは、製造された部品の表面が理想的な幾何学的形状から局所的に偏差することを指します。エンジニアは図面に指定し、メーカーは生産中に管理し、検査員は出荷前に検証します。. 表面性状を理解することで、より良い設計判断ができ、不要なコストを回避し、部品が意図した通りに機能することを確保できます。.
表面性状とは何か?
表面性状とは、部品の公称表面からの繰り返しまたはランダムな偏差です。工具による切削痕、圧延による結晶粒パターン、研削による山と谷など、製造プロセスによって残されたすべての微細な幾何学的特徴を含みます。.
エンジニアリング実務では、表面性状は単一の数値ではなく、異なる空間周波数において表面が理想的な形状からどのように偏差するかの層別的な記述です。.
国際標準化機構は、表面性状を以下の規格で定義しています: ISO 21920シリーズ (従来のISO 4287およびISO 1302規格に代わるもの)。北米の実務では、, ASME B46.1 が表面性状の測定を規定し、 ASME Y14.36 が設計図面への指定を規定しています。.
表面性状と表面仕上げの違いとは?
「表面性状」と「表面仕上げ」という用語はしばしば互換的に使用されますが、同一の概念ではありません。.
表面性状 とは、表面の幾何学的特性であり、粗さ計や顕微鏡で測定できるものです。山、谷、加工目方向、うねりパターンの客観的で定量化可能な記述です。.
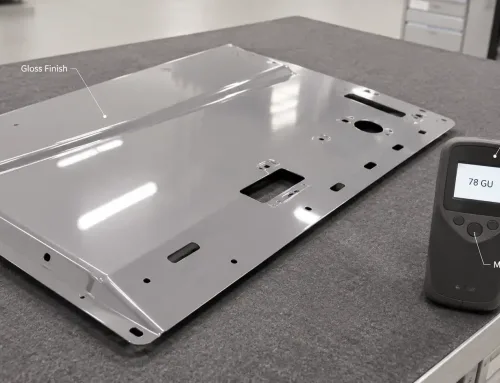
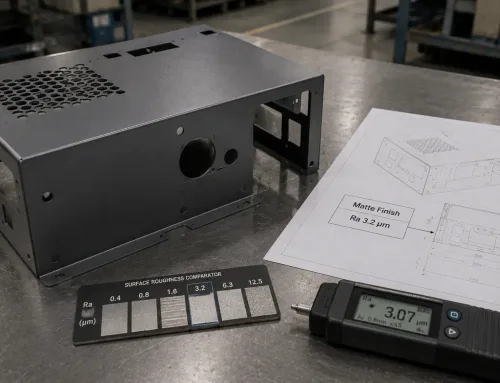
表面仕上げ (または表面品質)とは、表面に施された製造プロセスの結果を指します。エンジニアが「Ra 0.8 μm仕上げ」と指定する場合、目標とする結果を記述しています。「表面性状」について議論する場合、その表面の測定可能な物理的状態を記述しています。.
実用的には、製造プロセスとパラメータの選択によって表面性状を管理します。図面には所望の表面仕上げを指定します。. この2つの概念は重複しますが、表面性状の方がより広範で精密なエンジニアリング用語です。.
表面性状の3つの構成要素
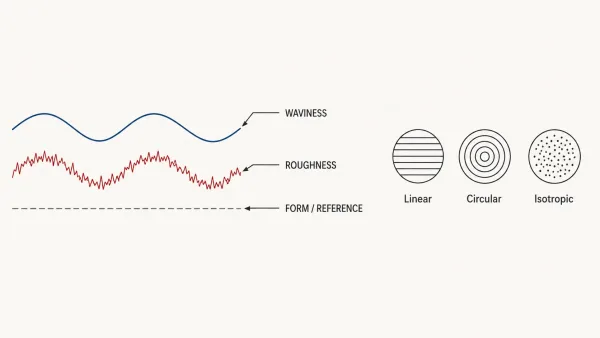
製造された表面を3つの構成要素—粗さ(微細な不規則性)、うねり(より長波長の起伏)、全体的な形状—に分離した断面プロファイル図と、線形、円形、等方性表面の加工目方向パターンを示す上面図。.
表面性状は単一の属性ではありません。それぞれ異なる空間スケールで表面偏差を記述する3つの異なる構成要素から成ります。.
粗さ
粗さは表面性状の中で最も微細で最も間隔の狭い構成要素です。表面を形成した切削工具、砥粒、またはレーザービームによって生じた小さな不規則な山と谷で構成されます。粗さの間隔は通常、ミリメートルの分数で測定されます。.
粗さはエンジニアが図面に最も頻繁に指定する構成要素であり、通常はRa(算術平均粗さ)値として表されます。. Ra 1.6 μmの機械加工面は、Ra 6.3 μmの面よりも微細で間隔の狭い不規則性を持ちます。.
うねり
うねりは表面性状の中でより長波長の構成要素です。工作機械の振動、切削中のワークのたわみ、溶接中の熱変形などの要因によって生じます。うねりは粗さよりも長い間隔を持ち、通常はミリメートルから数十ミリメートルの範囲です。.
表面は低い粗さでも高いうねりを持つことがあります。. 例えば、Ra 0.4 μmに研削された部品でも、パス中に砥石が振動した場合、目視可能なうねりが現れることがあります。うねりはシーリング面や軸受用途で重要であり、長波長の偏差が漏れや不均一な荷重分布を引き起こす可能性があります。.
加工目
加工目は支配的な表面パターンの方向です。主要な機械加工または成形操作の方向を反映します。旋削された円筒面は円形の加工目を持ちます。フライス加工された平面はカッターパスに平行な線形の加工目を持ちます。ビーズブラスト処理された表面は等方性の加工目を持ち、支配的な方向はありません。.
加工目は、摺動接触下での表面性能、コーティングの密着性、表面からの光の反射に影響を与えます。. エンジニアは、表面痕の方向が機能的に重要な場合—例えば、加工目が潜在的な漏れ方向に対して垂直であるべきシーリング面など—に、図面で加工目方向を指定することがあります。.
主要な表面性状パラメータ
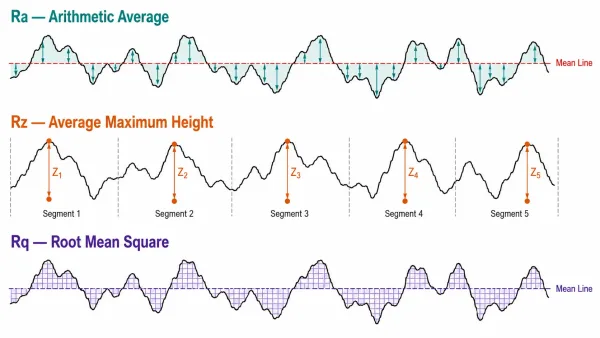
単一の表面プロファイル線を3回示し、Raが平均偏差を測定し、Rzが5つのサンプリング長さにわたる山から谷の高さを測定し、Rqが二乗平均平方根偏差を測定することを示しており、それぞれが異なる色分けされた注釈で強調されています。.
表面性状を定量化するパラメータはいくつかありますが、 設計図面や品質検査報告書で最も頻繁に登場するのは3つです。.
| パラメータ | 名称 | 測定内容 | 一般的な用途 |
|---|---|---|---|
| ラ | 算術平均粗さ | 平均線からの絶対偏差の平均 | 最も広く指定される;汎用粗さ指標 |
| ルズ | 平均最大高さ | 評価長さにおける5つの最高山頂と5つの最深谷底の平均高さ差 | 孤立した山頂や谷底に敏感;軸受面やシール面に使用 |
| ルク | 二乗平均平方根粗さ | 平均線からの偏差の二乗平均平方根 | Raよりも統計的に安定;研究や振動に敏感な用途で使用 |
Raはほとんどの図面でデフォルトの選択肢です。よく理解されており、測定が容易で、すべての主要規格でサポートされているためです。 Rzは、Raでは平均化されてしまう可能性のある極端な表面特徴をより適切に把握できます。Rqは数学的に堅牢ですが、製造現場ではあまり指定されません。
実用的なガイドライン: 図面に現在Raのみを指定していて、検査に合格する孤立した傷や深い工具痕の問題が発生している場合は、Ra指定と併せてRz要件の追加を検討してください。
製造プロセスが表面性状に与える影響
当社が製造する 板金加工プロセス それぞれの加工が表面に独自の痕跡を残します。これを理解することで、表面性状の要件に適したプロセスを選択し、不必要に高コストまたは物理的に達成不可能な仕上げを指定することを避けられます。
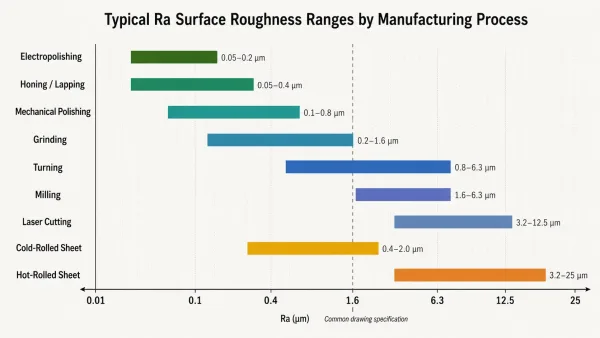
一般的な製造プロセス(熱間圧延、レーザー切断、フライス加工、旋削、研削、研磨、電解研磨など)で達成可能なRa粗さ範囲を示す横棒グラフで、各ステップが表面性状を段階的に改善する様子を表しています。
素材表面。 冷間圧延鋼板は通常、 Ra 0.8~1.6 μmで納入されます。熱間圧延鋼はより粗く、約 Ra 3.2~12.5 μmです。ステンレス鋼の2B仕上げは約 Ra 0.1~0.5 μmで、No. 4(ヘアライン)仕上げは約 Ra 0.2~1.0 μmです。初期表面はベースラインを設定し、その後の工程で変更はできても完全に消すことはできません。
切断プロセス。 レーザー切断は約 Ra 3.2~6.3 μmの切断面を生成し、薄い熱影響部を伴います。ウォータージェット切断はやや粗い切断面(Ra 3.2~12.5 μm)を残しますが、熱損傷はありません。プラズマ切断は最も粗い切断面を生成し、通常 Ra 12.5~25 μmです。シャーリングとパンチングは、同じ切断面に異なる粗さレベルのせん断帯と破断面を生成します。
成形と曲げ。 プレスブレーキ曲げは、特に摩耗した工具で、曲げ半径に工具痕を残すことがあります。内側半径は通常圧縮によるテクスチャ変化を示し、外側半径は厳しい曲げ比で微小亀裂が発生する可能性があります。ロール成形はより均一な表面を生成しますが、ローラのたわみによる波状模様が生じることがあります。
溶接。. MIGおよびTIG溶接は、作業者の技能、ワイヤ送給速度、シールドガスに依存する粗さの溶接ビードを生成します。 レーザー溶接は、より滑らかで狭い溶接部を生成し、熱影響部の歪みが少なくなります。 すべての溶接プロセスは、隣接表面に酸化変色を生じさせ、外観とその後のコーティング密着性の両方に影響を与える可能性があります。
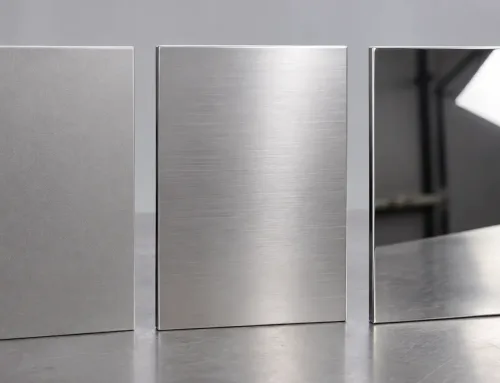
板金の仕上げ処理 表面性状をさらに変更できます。研削は Ra 0.2~0.8 μmを達成できます。機械研磨は Ra 0.05~0.4 μmに達します。ステンレス鋼の電解研磨は Ra < 0.1 μmを生成できます。ビーズブラストは Ra 0.8~3.2 μmの等方性表面を生成します(メディアサイズと圧力に依存)。
各後処理工程はコストを追加するため、部品に実際に必要な最良の仕上げを指定すること(利用可能な最良のものではなく)が優れたエンジニアリングプラクティスです。
設計図面への表面性状の指定方法
図面に明確に定義することで 板金表面要件 曖昧さを避け、往復のコミュニケーションを減らし、部品が誤った規格で製造されるのを防ぐのに役立ちます。
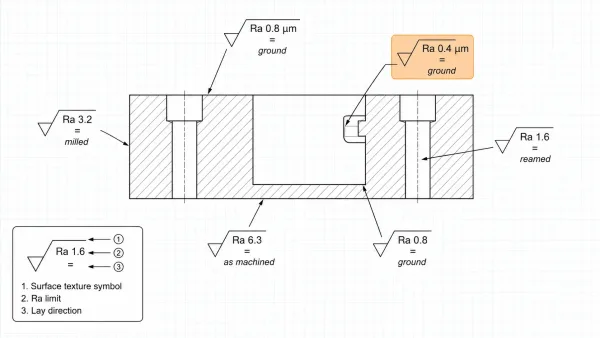
機械加工部品の断面を示す簡略化されたエンジニアリング図面の一部で、異なる表面にISO表面性状記号が配置され、それぞれにRa値、加工目方向矢印、加工方法の注記が付されており、実際の図面で表面要件がどのように表示されるかを示しています。
ISO 1302および改訂されたISO 21920-1:2021では、基本表面性状記号はV字型を形成する2本の線と頂点に追加された水平線で構成されます。記号は指定する表面に配置され、Ra値およびその他の追加要件は記号の右側に記載されます。
一般的な指定要素には以下が含まれます:
- Ra値 単位付き(例:Ra 1.6 μm または Ra 63 μin)
- サンプリング長さ (評価長さ)デフォルトと異なる場合
- 加工目方向 記号(例:= は平行、⊥ は直角、× は交差)
- 加工方法 (例:「フライス加工」「研削」「ブラスト処理」)方法を指定する必要がある場合
- 表面性状の限度 範囲が重要な場合は「max」または公差帯付きで
製造コストを不必要に増加させる2つの一般的な仕様ミス:
- すべての表面に Ra 0.8 μm を指定する シール面や嵌合面のみに必要な場合。非機能面への不要な精度は、性能上の利点なく研削や研磨のコストを追加する。
- 評価長さを指定しない 短い評価長さは、誤解を招くほど低い Ra 値を示すことがある。うねりに敏感な用途では、より長い評価長さを指定するか、うねりパラメータを追加すること。
実用的な推奨事項: どの表面が本当に管理された表面性状を必要とするか、製造元と協議して決定すること。 ほとんどの板金部品および機械加工部品では、 表面の20~30%のみが機能的に重要である。 それらの表面を精密に指定し、残りは「加工まま」または「成形まま」とする。“
部品性能において表面性状が重要な理由
表面性状は抽象的な測定値ではない——部品の使用時の性能に直接影響する。
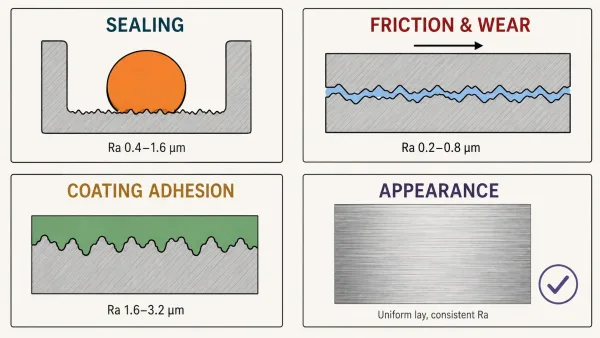
��の図解付き断面パネルは、表面粗さがOリングとのシール接触、2つの表面間の摺動摩擦、コーティング層の機械的密着、およびヘアライン加工金属表面の視覚的均一性にどのように影響するかを示しています。
シーリング。 ガスケットおよびOリング表面は、信頼性の高いシールを維持するために管理された粗さを必要とする。粗すぎると、シールが表面の凹凸を埋めることができず、漏れが発生する。滑らかすぎると、Oリングが張り付いたり、組立時に過度の摩擦が生じたりする可能性がある。 ほとんどのエラストマーシールでは、Ra 0.4~1.6 μm が実用的な範囲である。 金属対金属シールでは、さらに精密な管理が必要である。
摩擦と摩耗。. 摺動接触する表面には、低摩擦と適切な潤滑剤保持のバランスが取れた粗さレベルが必要である。滑らかすぎる表面は凝着摩耗(かじり)を生じる可能性があり、粗すぎる表面はアブレシブ摩耗を増加させる。 軸受面は通常 Ra 0.2~0.8 μm を指定する 軸受材料および潤滑方法に応じて。
コーティング密着性。 塗料、粉体塗装、めっきは、機械的な「アンカー」となる適度な粗さのある表面により良く密着する。“ ブラスト処理または化学エッチング処理した Ra 1.6~3.2 μm の表面が、通常最良のコーティング密着性を与える。 電解研磨表面は、見た目は魅力的であるが、コーティング前に追加の表面処理が必要な場合がある。
外観。 エレクトロニクス、医療機器、建築用途の消費者向け部品は、視覚的品质のために一貫した表面性状を必要とする。ヘアラインステンレス鋼(No. 4仕上げ)は、目に見えるうねりや傷のない均一な平行線を示さなければならない。 アセンブリ内の複数部品にわたる表面性状の一貫性は、絶対的な粗さ値よりも重要な場合が多い。
よくある質問
この記事は情報提供のみを目的としています。表面性状の要件は、用途、材料、および製造プロセスによって異なります。特定の部品に適切な仕様を決定するには、メーカーまたは資格のある表面計測の専門家にご相談ください。