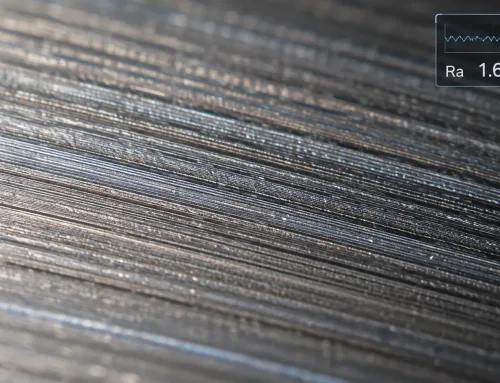
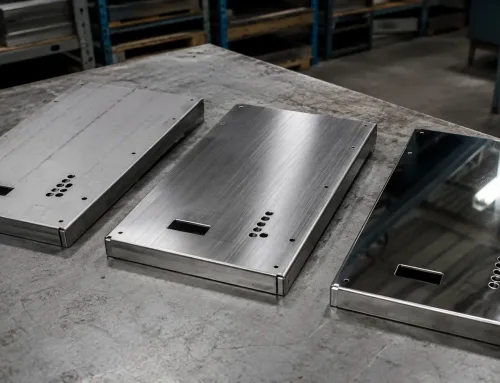
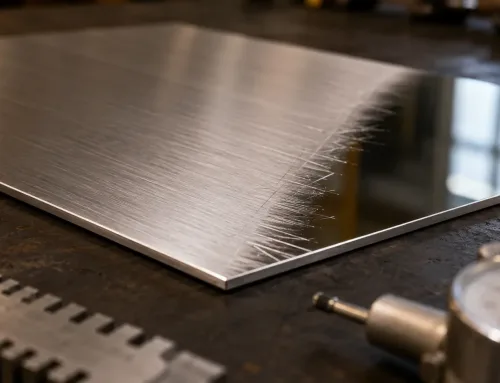
ヘアライン仕上げとは、表面処理の一種であり、 研磨材が金属表面に平行な方向性のある筋目を形成します. 。鏡面研磨表面とは異なり、ヘアライン金属は 落ち着いたサテン調の外観を持ち、軽微な傷や指紋を目立たなくします. 。エンジニアやデザイナーは、制御された反射率で均一なテクスチャが求められる場合にこの仕上げを選択します。多くの場合、化粧パネル、筐体、消費者向け部品などに使用されます。.
本用語集では、金属部品におけるヘアライン仕上げの実際の意味を解説します: テクスチャ方向と均一性の管理方法、最適な材料、設計図面への正しい指定方法 これにより、メーカーが期待通りの製品を納品できます。.
ヘアライン仕上げとは?
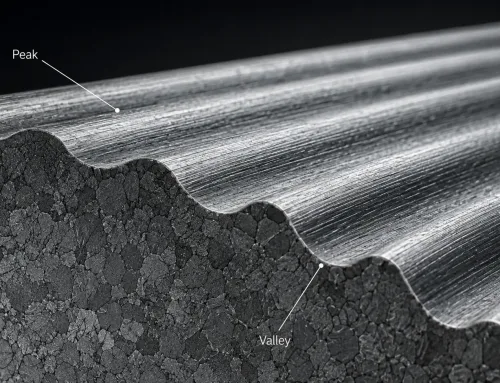
ヘアライン仕上げとは、機械的表面処理であり、 金属表面に微細で平行な筋目を形成します サンドペーパー、研磨ベルト、ワイヤブラシなどの研磨材を使用します。この工程では薄い材料層が除去され、 反射率を低減し、均一なマット外観を生み出す方向性テクスチャが残ります.
ビーズブラストのようなランダムテクスチャ仕上げとは異なり、ヘアライン仕上げには 明確な筋目方向があります. 。この方向性は機能的(筋目に沿った軽微な傷を目立たなくする)であり、美観的でもあり、電子機器筐体、家電パネル、建築用トリムに一般的なクリーンでプロフェッショナルな外観を部品に付与します。.
ヘアライン vs. 鏡面研磨:主な違い
以下の表は、ヘアライン仕上げと鏡面研磨仕上げの主な違いをまとめたものです:
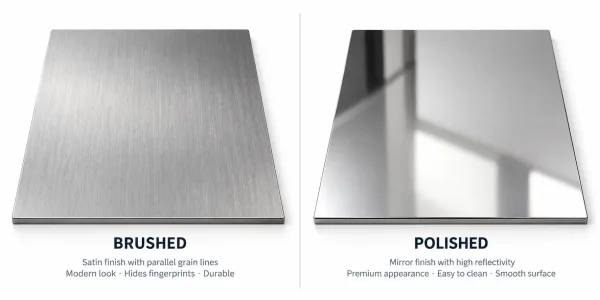
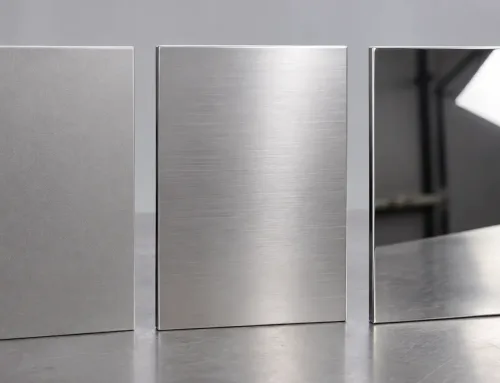
左にヘアライン仕上げ(目に見える筋目あり)、右に鏡面研磨仕上げ(鏡のような反射)を並べて比較した図。.
| 特性 | ヘアライン仕上げ | 鏡面研磨仕上げ |
|---|---|---|
| 表面テクスチャ | 方向性のある平行な筋目 | 滑らかで鏡のような表面 |
| 反射率 | 低~中程度(サテン外観) | 高(鏡のような反射) |
| 傷の視認性 | 傷が筋目方向に馴染む | 傷が非常に目立つ |
| 一般的なRa値 | 4~1.6 µm(16~63 µin) | 05~0.2 µm(2~8 µin) |
| 一般的な用途 | 筐体、パネル、家電表面 | 装飾用トリム、反射板、医療機器 |
| メンテナンス | タッチアップが容易 | 慎重な取り扱いが必要 |
ヘアラインと鏡面研磨の選択は、機能と環境によって決まります。. ヘアライン仕上げは耐久性と低メンテナンスが重要な場合に適しており、鏡面研磨仕上げは高い反射率や清掃の容易さが求められる用途に適しています。.
テクスチャ方向と均一性の管理
ヘアライン仕上げの外観は2つの変数に依存します: テクスチャ方向と均一性. これらを正しく行うには、研磨プロセスの仕組みと制御すべきパラメータを理解する必要があります。.
テクスチャ方向の実現方法
テクスチャ方向は研磨材の移動経路に沿います。手作業でのブラッシングでは、作業者が研磨材を直線的で平行なストロークで動かします。機械ブラッシングでは、部品が回転する研磨ベルトまたはブラシの下を一定方向に通過します。.
一般的なテクスチャ方向は以下の通りです:
- 縦方向:部品の最長寸法に対して平行(最も一般的)
- 横方向:最長寸法に対して垂直
- 円形:チューブや丸型カバーなどの円筒部品向け
組立、機能、外観において重要な場合、テクスチャ方向は図面に指定する必要があります。. 例えば、フレームにスライドして嵌め込まれるパネルは、取付時に目立つ傷が付かないよう、目方向をスライド経路に対して平行にする必要があります。.
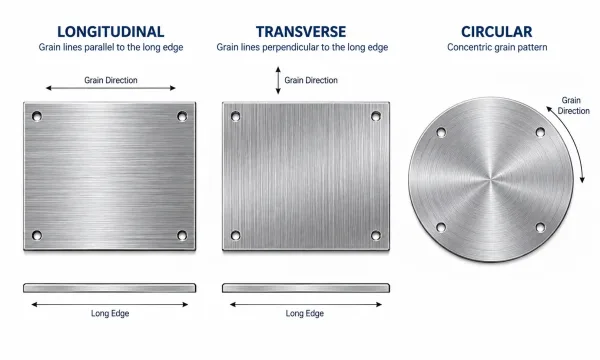
��のテクスチャ方向オプションを示す技術図:縦方向(長辺に平行)、横方向(長辺に垂直)、円形(円筒部品用)。
砥粒番手とRa値
ブラッシング後の表面粗さは研磨材の砥粒サイズに依存します。以下の表に一般的な関係を示します:
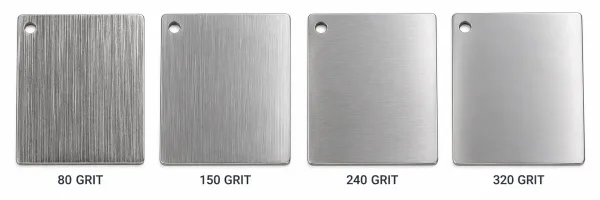
粗目(80番手)から極細目(320番手)までの段階的な砥粒番手と、それに対応する表面テクスチャの差異を示す4つの金属サンプル。.
| 研磨砥粒番手 | 一般的なRa(µm) | 一般的なRa(µin) | 外観 |
|---|---|---|---|
| 80–100 | 1.6–3.2 | 63–125 | 粗目、目視可能な粒 |
| 120–150 | 0.8–1.6 | 32–63 | 中目、筐体に一般的 |
| 180–240 | 0.4–0.8 | 16–32 | 細目、サテン外観 |
| 320+ | 0.2–0.4 | 8–16 | 極細目、鏡面に近い |
図面にブラッシュ仕上げを指定する場合、, 砥粒番手またはRa範囲のいずれかを記載してください—精密な管理が必要な場合を除き、両方は不要です. 。砥粒番手はサプライヤーが解釈しやすく、Ra値は測定可能な合否基準を提供します。.
ヘアライン加工可能な金属
ほとんどの金属はブラッシング可能ですが、結果は材料によって大きく異なります。以下のセクションでは、一般的な板材金属から期待される結果について説明します。.
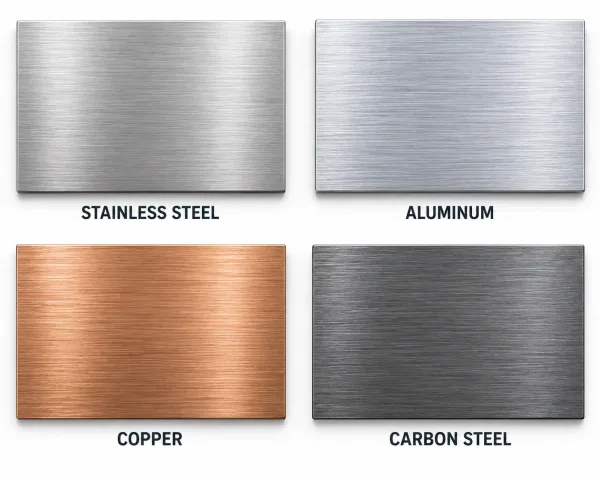
ステンレス鋼、アルミニウム、銅、炭素鋼のテクスチャの違いを示す4つのブラッシング金属サンプル。.
ステンレス鋼
ステンレス鋼(304、316、その他のオーステナイト系グレード)は、ブラッシュ仕上げに最も一般的な材料です。. 清潔で均一な目が得られ、プロセスの変動に対して比較的許容度が高いです。ブラッシングステンレス鋼は、家電パネル、エレベーター内装、食品サービス機器の標準です。.
考慮すべき点: ブラッシングにより、ステンレス鋼に耐食性を与える不動態酸化皮膜が除去されます. 。ブラッシング後、特に腐食環境では、部品に不動態化処理が必要になる場合があります。.
アルミニウム
アルミニウム合金(5052、6061など)はブラッシング可能ですが、より軟質な材料のため、より深く目立つ目線が生じます。同じ砥粒番手では、ステンレス鋼よりもテクスチャが顕著になる傾向があります。.
アルミニウム部品では、ブラッシング後の陽極酸化処理が一般的です。. 陽極酸化皮膜はブラッシュテクスチャを保持しつつ、硬度と耐食性を付加します。ただし、陽極酸化プロセスによりテクスチャ外観がわずかに変化する可能性があるため、生産前にサンプルの承認が必要です。.
銅および黄銅
銅および黄銅は経時的に自然な緑青を生じ、ブラッシュテクスチャの外観に影響します。ブラッシング直後の銅は明るく温かみのある色調ですが、取り扱いや暴露により暗くなります。.
銅および黄銅のブラッシングは、コーティング前の指紋や酸化を避けるため、慎重な取り扱いが必要です。. ブラシ加工後、外観を保持するためにクリアラッカーまたは変色防止コーティングがしばしば即座に施されます。.
炭素鋼
炭素鋼はブラシ加工が可能ですが、保護なしではすぐに錆びます。. ブラシ加工された炭素鋼部品は、酸化を防ぐために仕上げ後速やかにコーティング(塗装、粉体塗装、またはめっき)を施す必要があります。.
炭素鋼のヘアライン模様はステンレス鋼と類似していますが、母材の耐食性が低いため、ブラシ加工後の保護が不可欠です。.
設計図面へのヘアライン仕上げの指定方法
明確な図面指示により曖昧さがなくなり、サプライヤーが期待通りの表面を提供することが保証されます。. ブラシ仕上げを指定する際には、以下の要素を含める必要があります。.
必須指示要素
完全なブラシ仕上げ指示には以下が含まれます:
- 仕上げタイプ:「ブラシ仕上げ」または「ブラシ模様」“
- 模様方向:「ヘアラインを [寸法]”に平行」または「縦方向ヘアライン」“
- 表面粗さ:Ra範囲(例:「Ra 0.8~1.6 µm」)または砥粒番手相当(例:「180番手」)
- 外観注記:「均一な模様、ヘアラインに直交する目視可能な傷がないこと」“
- 後処理:必要な場合、不動態化、アルマイト処理、またはコーティングを指定
指示記入例:
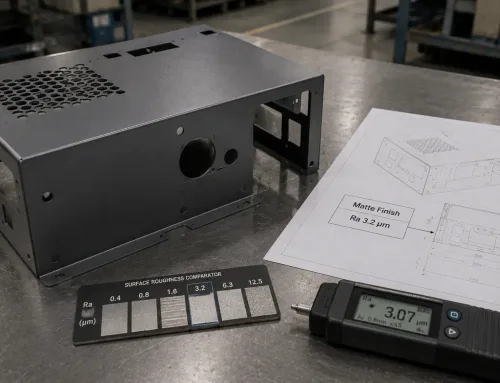
ブラシ仕上げ、ヘアラインを長辺に平行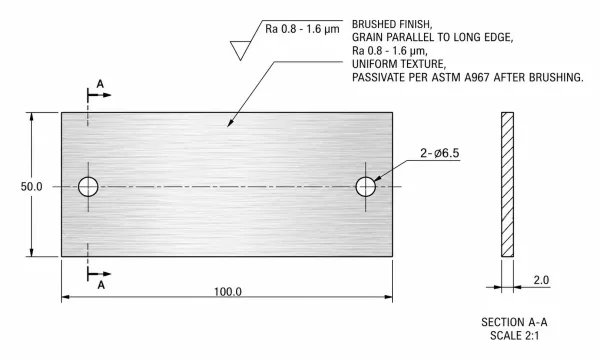
模様方向、Ra値、後処理要件を含むブラシ仕上げ指示を示す設計図面詳細。.
よくある注記ミス
問題を引き起こす図面指示:
- “「ブラシ仕上げ」のみ:方向や粗さの指定がない場合、サプライヤーは意図に合わない可能性のあるデフォルトを選択します
- 矛盾する仕様:「ブラシ仕上げ」と「鏡面仕上げ」の両方を指示すると混乱を招きます
- 非現実的なRa値:ブラシ仕上げにRa 0.2 µmを指定すると、研磨領域に踏み込む可能性があります
- 後処理の欠落:腐食環境で使用されるステンレス鋼の場合、不動態化を省略すると腐食問題を招きます
不明な場合は、図面パッケージに表面性状サンプルまたは参照規格を含めてください。.
寸法と公差への影響
ブラシ仕上げは材料を除去するため、最終寸法に影響を与えます。. エンジニアは公差スタックにおいてこれを考慮する必要があり、特に厳しい公差の部品では重要です。.
材料除去
ブラシ加工では通常、0.005~0.025 mm(0.0002~0.001 in)の材料が除去されます, 、砥粒番手と圧力によります。この量は小さいですが、以下において重要となる場合があります:
- 以下の部品 ±0.05 mm以下の公差
- 複数のブラシ加工面を位置合わせする必要があるアセンブリ
- 除去が剛性に影響する薄板金属
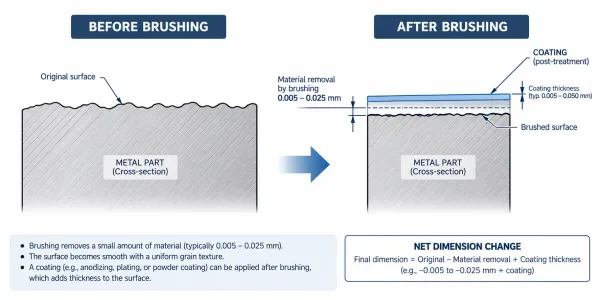
ブラシ加工時の材料除去と後処理後のコーティング膜厚の蓄積を示す断面図。.
重要寸法については、, 測定をブラシ加工前に行うか後に行うかを指定するか、, 寸法が完成品(ブラシ加工後)部品に適用されることを明確に記載してください。.
コーティング膜厚の考慮事項
ブラシ加工後にアルマイト処理、めっき、またはコーティングを行う場合、, 追加される層の膜厚を寸法計算に考慮する必要があります. 。例えば:
- タイプIIアルマイト処理は片面あたり0.005~0.025 mmを追加します
- 粉体塗装は1面あたり0.05~0.10 mm追加される
- ニッケルめっきは1面あたり0.01~0.05 mm追加される
塗装前のブラッシングとは、最終寸法に材料の除去と塗膜の堆積の両方が含まれることを意味する。 この2段階の効果は、公差解析において見落とされがちである。
生産における均一性の確保
ブラッシング部品のバッチ生産では、全部品で均一な外観を維持するための工程管理が必要である。主要な管理ポイントは以下の通り:
主要な管理ポイント
- 研磨材の状態:摩耗した研磨材は不均一な目を生じる。定められたスケジュールまたは設定された部品数ごとに研磨材を交換すること。
- 圧力と速度:機械ブラッシングのパラメータは固定し、監視する必要がある。手作業ブラッシングは作業者の技能に依存するため、手法を文書化すること。
- 部品の向き:部品は毎回同じ方向から研磨材に当てる必要がある。治具は一貫性の維持に役立つ。
- 入荷材料:原材料の表面状態はブラッシング結果に影響する。原材料に許容される最大表面欠陥を指定すること。
検査基準
ブラッシング仕上げの検査基準には以下を含めるべきである:
- 外観検査:管理された照明下で承認済みサンプルと比較
- Ra測定:サンプリング計画に従い、代表部品に粗さ計を使用
- 方向確認:目方向が図面指示と一致することを検証
- 欠陥限度:傷、ピット、不均一なテクスチャの許容限度を定義
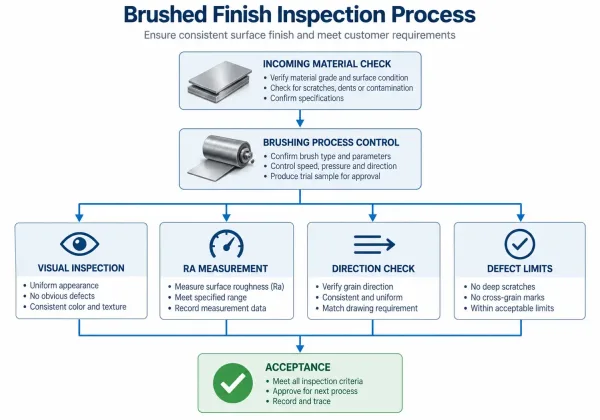
外観チェック、Ra測定、方向検証、欠陥限度を含むブラッシング仕上げ品質管理の主要検査ステップを示すフローチャート。
重要用途では、 表面テクスチャサンプル(現物または写真)を承認基準として図面パッケージに含めること。
ヘアライン仕上げ部品の発注時に確認すべき事項
ブラッシング仕上げ部品の見積依頼または発注時には、これらの要素を確認して予期せぬ問題を避けること。
仕様チェックリスト
RFQ送信前に以下を確認:
- 図面指示にテクスチャ方向が含まれている
- Ra範囲または砥粒仕様が明記されている
- 後処理要件が指定されている
- 公差が材料除去を考慮している
- 検査基準が定義されている
- 外観が重要な場合は表面サンプルが提供されている
サプライヤー評価
ブラッシング仕上げ作業のサプライヤーを評価する際は、以下を確認:
- どのようなブラッシング設備を使用していますか(手作業か機械か)?
- バッチ間でテクスチャの一貫性をどのように管理していますか?
- 表面粗さ測定レポートを提供できますか?
- 外観検査の標準サンプリング計画は何ですか?
専用のブラッシング設備と文書化されたプロセスを持つサプライヤーは、仕上げを外注するサプライヤーよりも一貫した結果を提供する。