A プロセスフロー とは、原材料を完成部品に変換するために使用される一連のステップです。 板金製造プロセス, では、設計レビューや材料調達から切断、曲げ、溶接、表面処理、検査、納品に至るまで、実際に発生する順序で配置されたすべての作業を網羅します。.
各ステップには明確な 入力、出力、判断ポイント. があります。サプライヤーを評価し、見積もりを依頼し、または生産を管理するB2Bチームにとって、板金メーカーのプロセスフローを理解することは、その 製造能力、コスト構造、納品信頼性.
プロセスフローとは何か?
を評価する最も直接的な方法の一つです。 プロセスフローは、部品がどのような作業を、どのような順序で、どのような条件で経るかを記述します. 。これを理解する簡単な方法は、次のモデルです:
入力 → プロセス → 出力
板金が工場システムに入ると、一連の付加価値作業を経て、最終的に 完成したカスタム板金部品, として出荷され、組立または出荷の準備が整います。.
区別することが重要です: プロセスフロー と プロセスフロー図. 。プロセスフローは、実際に行われる作業の順序です。 プロセスフロー図(PFD), は、その順序を表現するために使用される視覚的または書面による文書です。.
プロセスは、文書化されているかどうかに関わらず存在します。しかし、プロセスが記録されて初めて、 分析、改善、一貫した反復.
が可能になります。
プロセスフロー vs. ワークフロー vs. フローチャート.
| 用語 | これら3つの用語は製造業でしばしば互換的に使用されますが、異なる範囲レベルを指します。 | 範囲 |
|---|---|---|
| プロセスフロー | 一般的な用途 | 部品または製品ファミリーの完全な製造順序 |
| 戦略的計画、見積もり、サプライヤー評価 | ワークフロー | タスクレベルの動き、多くの場合デジタル形式 — 誰が何を、いつ、どのシステムで行うか |
| プロジェクト管理、ERP/MES設定 | フローチャート | プロセスフローの視覚的表現、多くの場合分析と改善に使用 |
リーン活動、根本原因分析 製造環境では、. プロセスフローが backbone.
プロセスフローが重要な理由
です。ワークフローとフローチャートは、それを中心に構築された支援ツールです。
標準化と再現性 文書化されたプロセスフローにより、 同じ標準に従って部品を製造します。これがなければ、製造知識は個人の記憶の中にのみ存在し、脆弱で、一貫性がなく、顧客からは見えないものとなります。.
部門間の連携
共有されたプロセスフローは、エンジニアリング、生産、品質、購買の各チームに共通の参照点を提供します。顧客が尋ねたとき、, “「この部品はどのように製造されていますか?」”, 、答えは明確で一貫性のあるものになります。エンジニアリング変更が提案された場合、その下流工程への影響を実施前に評価できます。.
継続的改善の基盤
見えないものは改善できません。文書化されたプロセスにより、 ボトルネック、冗長な工程、手直しループ が可視化されます。「コスト削減」や「リードタイム短縮」といった抽象的な目標を、具体的で実行可能な改善プロジェクトに変えます。これが リーン製造と継続的改善.
プロセスフローの主要要素
の出発点です。
プロセスステップと順序
すべてのプロセスフローは、特定の順序で配置された個別のステップで構成されています。順序は以下の通りです: 直列
— ステップA、次にステップB、次にステップC 並列
— ステップAとステップBが同時に行われ、その後ステップCに進む 条件分岐
— ステップBで部品が検査に不合格の場合、手直し工程に入り、その後ステップCに戻る
各段階での入力と出力.
各ステップは、半完成品、原材料、エネルギー、治具などの入力を受け取り、切断されたブランク、曲げられた部品、溶接されたアセンブリなどの出力を生成します。 これらの 入出力関係 を明確に定義することは、プロセスフローを.
コスト見積もりと生産スケジューリング
に使用する場合に不可欠です。
判断ポイントと検査ゲート
すべてのステップが単純な変換ではありません。判断ポイントは、通常フローチャートではひし形で表され、問いかけを行います:
この寸法は公差内ですか? この溶接は合格ですか?.
その答えによって、部品が先に進むか、手直しに入るか、廃棄されるかが決まります。これらの検査ゲートは、
品質管理が生産ロジックにどこに組み込まれているか
- を正確に示します。 標準記号と表記法
- ほとんどのプロセスフロー図は共通の視覚言語を使用しています: 楕円
- — 開始点または終了点 長方形
- — プロセスステップまたは作業 ひし形
— 判断または検査ポイント.
矢印
— プロセスの方向 これらの記号は、開始/終了点、作業、判断、流れの方向に関する一般的な記号を含む、広く使用されているフローチャートの慣例に基づいています。実際には、企業は内部文書標準や顧客要件に基づいてこれらを調整することがあります。, 役割と責任.
完全なプロセスフローは、各ステップの責任者を特定する必要があります。これは、どの機械が作業を行うかだけでなく、 オペレーター、検査員、エンジニア, などのどの役割が判断を下し、結果を承認するかも意味します。.
板金製造プロセスフロー:ステップバイステップ概要
これは、 SR MFG. 航空宇宙や医療機器.
ステージ1 — RFQレビュー、DFM分析、および見積もり
プロセスは金属が切断される前に始まります。受領後、 お客様の技術図面または3Dモデル, 、SR MFGは製造性設計(DFM)レビューを実施します。.
主な確認事項は以下の通りです:
- 必要な曲げ半径は実現可能か?
- 選択した材料とプロセスに対して公差は妥当か?
- 部品は板材上に効率的にネスティングできるか?
この段階でのDFMフィードバックにより、以下の重要な優位性を確定または解放できます: コスト、リードタイム、生産安定性 プロセスの後半において。.
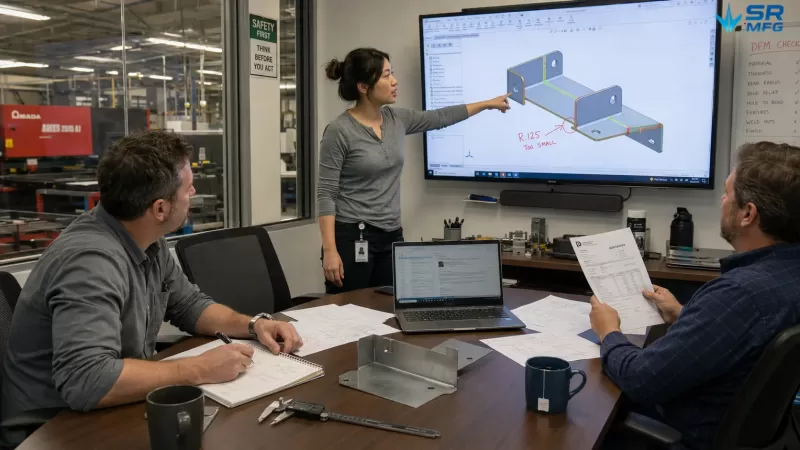
見積もり前のDFMレビューセッション — エンジニアが3D CADモデル上で曲げ半径、公差、ネスティング効率を評価し、デスク上には物理サンプルと注釈付き図面が置かれている
ステージ2 — 材料選定と調達
エンジニアリング仕様に基づき、適切な板材が選定されます。これには以下が含まれます: 金属グレードと板厚の選定, 、調質または状態、および表面品質。.
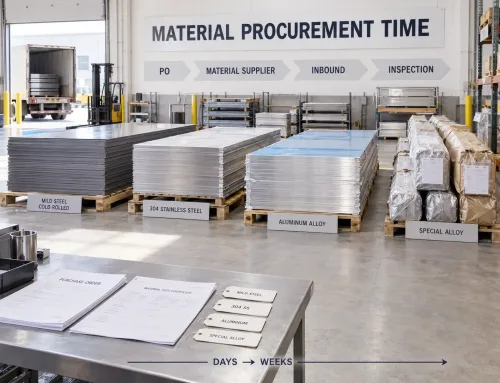
材料の入手可能性は生産開始時期に直接影響します。調達チームにとって、これは注意深く追跡する必要があるリードタイム変動の一般的な原因です。.
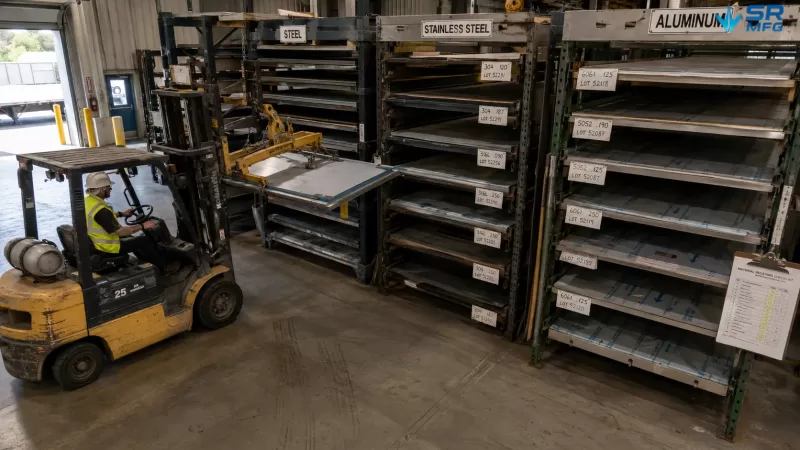
合金グレードと板厚別に整理された原材料保管ラック — 材料の入手可能性は生産プロセスフローを開始するための重要な前提条件です
ステージ3 — 切断とブランキング
平板金属板を必要な形状に切断します。方法は形状の複雑さ、材料厚さ、生産量、およびエッジ品質要件によって異なります。.
- レーザー切断 — 高精度、複雑な形状および薄板から中厚板に適しています
- パンチング / タレットパンチング — 穴、ルーバー、成形ディテールなどの標準的な特徴に対して高速かつコスト効率が高く、大量生産部品に適しています
- シャーリング — 基本的な矩形ブランク用のシンプルな直線切断
- ウォータージェット切断 — 熱影響部なし、厚板や熱に敏感な材料に適しています
ネスティング, 、つまり板材上に部品を効率的に配置して材料利用率を最大化することは、この段階における重要な最適化手法です。.
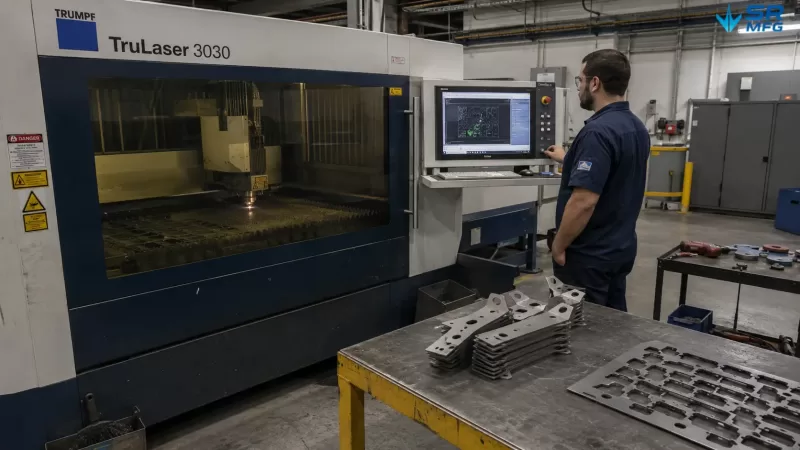
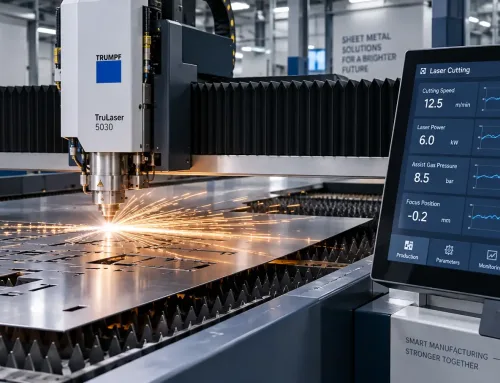
ファイバーレーザー切断機がネスティングされた鋼製ブラケットの板材を加工 — オペレーターはHMI画面で切断の進捗を監視し、完成部品とスケルトン状のスクラップがアンロードテーブルに蓄積されていく
ステージ4 — 成形と曲げ加工
切断されたブランクは以下の方法で三次元形状に成形されます: プレスブレーキによる板金曲げ加工.曲げ順序の計画 は、曲げの順序が実現可能性、精度、および専用治具の要否に影響するため、極めて重要です。.
スプリングバック補正、パンチ半径やダイ開口幅を含む金型選定、およびバックゲージのプログラミングは、すべてこの段階で完了します。.
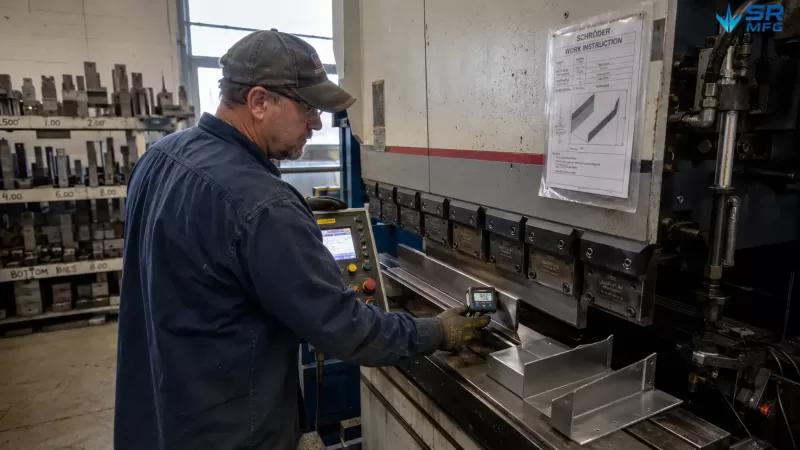
曲げ加工完了後のプレスブレーキ作業エリア — デジタル角度表示は90.1°を示し、バックゲージフィンガーは位置を保持し、色分けされたパンチとダイのセットが壁の金型ラックに掛けられている
ステージ5 — 接合と組立
複数の成形部品は、以下を含むさまざまな方法で接合される場合があります:
- 溶接 — MIG、TIG、スポット溶接、またはレーザー溶接;構造部品に一般的に使用されます
- リベット締めとハードウェア挿入 — 以下を含む: セルフクリンチングナットとPEMインサート; ;取り外し可能なアセンブリや溶接に適さない部品に適しています
- 接着接合 — 振動減衰や異種材料の接合が必要な特定の用途に使用されます
治具設計は、接合中の部品の正確な位置決めを維持するのに役立つため、この段階で特に重要です。.
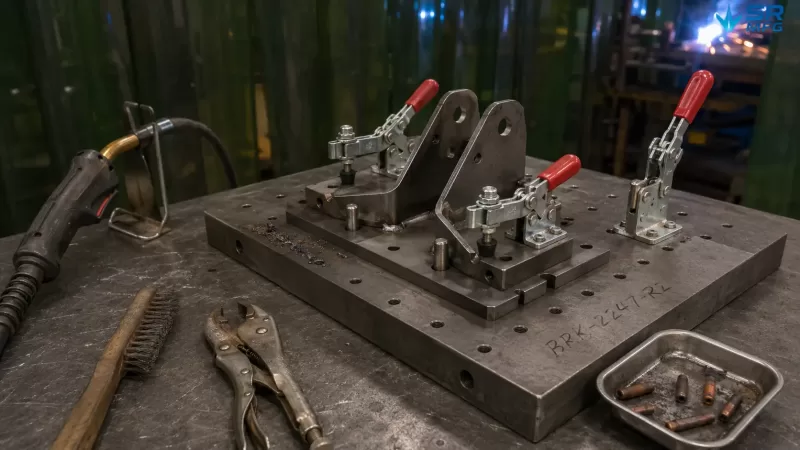
カスタム溶接治具が機械加工された位置決めピンと手動トグルクランプを使用して2つの成形ブラケットを位置決め — MIG溶接ガンはフックの上で待機し、オペレーターは溶接を開始する準備をしている
ステージ6 — 表面処理
用途に応じて、部品は1つまたは複数の処理を経る場合があります 板金表面仕上げプロセス.
- バリ取りと研削 — 鋭利なエッジや溶接スパッタを除去
- 粉体塗装と液体塗装 — 腐食防止と外観向上を実現
- アルミニウム用の陽極酸化処理、ステンレス鋼用の不動態化処理、炭素鋼用の亜鉛めっき
特定の表面や穴をコーティングから保護するなどのマスキング要件は、通常、計画段階の早い時期に検討し、プロセスフローに反映する必要があります。.
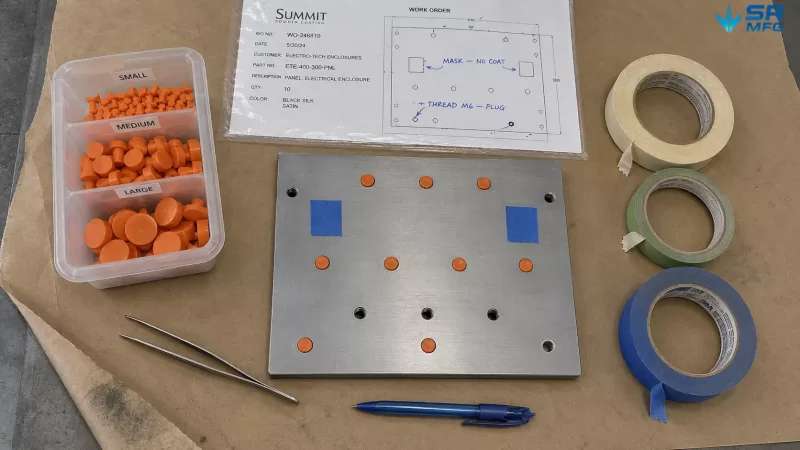
粉体塗装のマスキング準備 — シリコンプラグでねじ穴を密閉し、テープで嵌合面を保護します。作業指示書に従い、コーティングを施さない部位を正確に指定します
ステージ7 — 品質検査と試験
検査はプロセス全体を通じて実施されます。最終検査ステージの完全な内容は以下の通りです:
- 寸法検証 CMM、ノギス、ゲージ、またはゴー/ノーゴーゲージを使用
- 外観検査 傷、へこみ、コーティング欠陥、その他の外観問題の確認
- 機能試験, 必要に応じて、嵌合チェックや圧力試験など
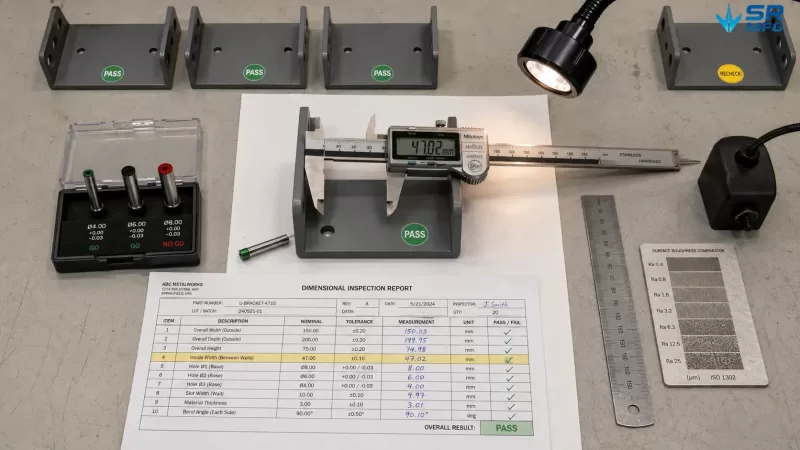
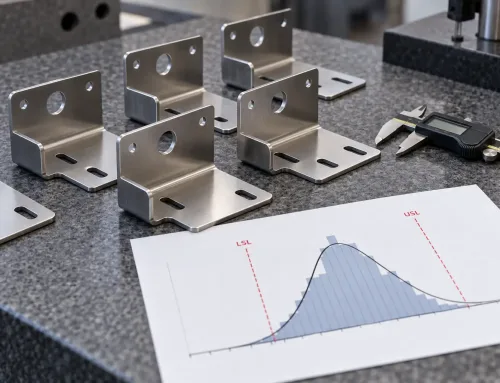
デジタルノギスで重要なブラケット寸法を測定し、ゴー/ノーゴーピンゲージで穴径を検査し、測定値すべてを記録した検査報告書を作成する品質検査ステーション
重要な用途の場合、例えば 航空宇宙、医療、防衛、その他の高要求産業, では、正式な 初品検査(FAI) が量産前に必要となる場合があり、AS9102または同等の規格に準拠します。.
ステージ8 — 梱包、物流、納品
最終ステップには、コーティングや仕上げ面の損傷を防ぐ保護梱包、ラベリング、出荷書類、トレーサビリティ記録が含まれます。.
国際輸送の場合、通関書類や材料証明書も必要となる場合があります。.
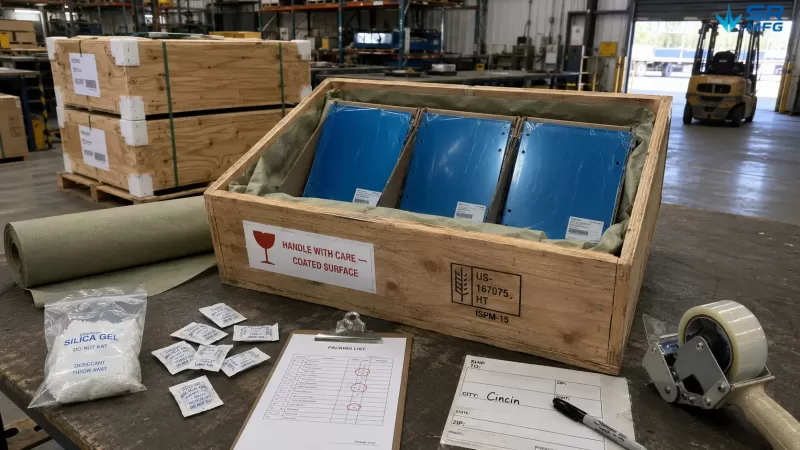
木箱内の段ボール仕切りに梱包された完成品。VCI防錆紙と乾燥剤小袋で内張り — 輸送中にコーティング面を保護する取扱注意ラベル付き
材料と設計がプロセスフローを変える仕組み
A プロセスフローは固定テンプレートではありません. 。材料の種類、部品の形状、公差要件、生産量、品質基準など、各部品の技術要件に応じて変化します。.
材料がプロセスフローを変える仕組み
異なる材料、例えば アルミニウム板、ステンレス鋼、炭素鋼, では、異なる切断パラメータ、曲げ半径、表面処理方法が必要です。.
例えば、アルミニウムは剛性が低くスプリングバックが大きいため、しばしば 過曲げ補正 と慎重な金型選定が必要です。ステンレス鋼は成形中に加工硬化するため、焼鈍が必要になるまでの曲げ加工回数が制限される場合があります。亜鉛めっき鋼は溶接中に有害なヒュームを発生する可能性があるため、溶接ステージに追加の 換気および安全対策 を組み込む必要があります。.
設計がプロセスフローを変える仕組み
部品設計は、工程数と工程順序に直接影響します。.
4方向に曲げがあるブラケットでは、以下が必要になる場合があります 4回の個別のプレスブレーキ段取り, が必要になる場合がありますが、1方向のみの曲げの単純な部品では1回で済む場合があります。公差が厳しくなると検査ゲートが増えます。複雑な溶接組立品では、プロセスが並列サブアセンブリブランチに分割され、溶接ステージで統合される場合があります。.
生産量がプロセスフローを変える仕組み
生産数量は、同じ部品の製造方法を完全に変える可能性があります。.
A 試作板金注文 の5個の場合、レーザー切断と簡易曲げ工具を使用し、治具要件は最小限で済む場合があります。対照的に、10,000個の量産では、専用プレス金型、カスタム治具、インライン検査が正当化される場合があります。.
同じ部品でも、この2つのシナリオでは まったく異なるプロセスフロー.
プロセスフローに組み込まれた品質管理
になる可能性があります。.
- 品質管理は、生産完了後のみに実施される独立した活動ではありません。製造プロセス全体の特定のポイントに組み込まれています。 受入材料検査
- 工程内検査 — 原材料が生産に入る前に、材料証明書、厚さ、表面状態を検証
- 初品検査(FAI) — 切断後のバリと寸法、曲げ後の角度と曲げ半径、溶接後の溶接品質を外観検査、浸透探傷検査、または必要に応じて超音波探傷検査で確認
- 最終検査 — 出荷前に寸法精度、外観品質、梱包、および書類を確認します
不適合品が発見された場合、プロセスフローは処理経路を定義します: 手直し、部品が再加工される場合; 特採、顧客の承認を得て部品が受け入れられる場合;または 廃棄、部品が拒否され交換される場合。
この異常または「非標準」経路は、完全なプロセスフローの重要な部分ですが、しばしば見落とされます。
プロセスフローがコスト、リードタイム、購買判断を左右する仕組み
プロセスステップはコストドライバーである
プロセスの各ステップはコストを追加します。これには以下が含まれます 機械時間、労務費、消耗品、および管理間接費.
��の工程を経る部品は、たとえ同じ原材料を使用していても、通常5つの工程を経る部品よりもコストが高くなります。これを理解することで、購買チームはサプライヤーの見積もりが実際の製造複雑性を反映しているのか、膨らんだ加工コストが含まれているのかを判断できます。
プロセスの複雑さとリードタイム
逐次ステップはリードタイムを延長します。各工程は前の工程が完了するのを待たなければならないためです。並行工程は、異なるタスクを同時に実行できるようにすることでリードタイムを短縮できます。
表面処理および外注プロセス、例えば 特殊コーティングや熱処理は、外部のスケジュール依存関係を導入するため、リードタイムが長くなる最も一般的な原因の一つです。
購買チームが尋ねるべきサプライヤープロセスの質問
板金加工サプライヤーを評価する際、購買チームは以下の質問をすることができます:
- “「この部品のプロセスフローを提供できますか?」” — 有能なサプライヤーは提供できるはずです。
- “「プロセス内の 検査ゲートはどこにありますか?”」 — これは品質が単に約束されているだけでなく、プロセスにどのように組み込まれているかを示します。
- “「どのプロセスが社内で行われ、どれが外注されていますか?」” — 社内工程は通常、より厳密なスケジュールと品質管理を可能にします。
- “「不適合品はどのように処理しますか?」” — サプライヤーは一時的な対応ではなく、定義されたプロセスを持っているべきです。
- “「プロセスフローは管理計画にリンクされていますか?」” — これは成熟した品質管理システムの兆候です。
プロセス成熟度の兆候
適切に管理された加工工場は、以下のプロセスフローを維持しています 文書化され、バージョン管理され、管理計画および作業指示書にリンクされている.
警告サインには、プロセスの知識が口頭でのみ伝えられる、重要なプロセスの詳細が一人の頭の中にしかない、生産ステップ間のトレーサビリティがない、などがあります。
成熟したプロセスフローは製造をより 予測可能、測定可能、かつ反復可能にします。これは、コスト管理、品質の安定性、および信頼できる納品を重視するB2Bバイヤーにとって特に重要です。
よくある間違いと落とし穴
- プロセスフローを一度きりの文書として扱うこと。 プロセスフローは生きたシステムです。設計変更、設備の交換、または品質問題からの教訓があった場合に更新する必要があります。
- 「正常経路」のみを設計すること。“ 手直しループ、スクラップ処理、および異常条件を無視すると、プロセスが不完全で脆弱になります。
- 詳細が多すぎるか、少なすぎるか。 オペレーターのすべての小さな手の動きを記録するとノイズが生じます。重要な検査ゲートを逃すとリスクが生じます。適切な詳細レベルは、文書の対象者と目的によって異なります。
- 密室でプロセスを作成すること。 生産ラインからのフィードバックなしにエンジニアリングチームのみによって設計されたプロセスは、実際の製造上の制約を見逃す可能性があります。オペレーターの関与が不可欠です。
- プロセスを他の文書から切り離すこと。 以下にリンクされていない独立したプロセスフローは 管理計画、作業指示書、またはPFMEA 実用的な価値が限られています。
プロセスフローとその他の製造文書の関係
プロセスフローは孤立して存在するものではありません。それは接続された製造文書システムの一部です。
| 文書 | これら3つの用語は製造業でしばしば互換的に使用されますが、異なる範囲レベルを指します。 | 使用部門 |
|---|---|---|
| プロセスフロー | 何がどのような順序で行われるか | エンジニアリング、生産、品質、購買を含むすべてのステークホルダー |
| 管理計画 | 各ステップで何が検査され、どの方法が使用され、どの頻度でチェックが実施されるか | 品質エンジニアおよび検査員 |
| 作業指示書(WI) | 特定のプロセスに対するステップバイステップの操作ガイダンス | 生産オペレーター |
| プロセスFMEA(PFMEA) | プロセスフローのリスク分析。各ステップで何が問題になり得るか、どのように防止できるかを含む | クロスファンクショナル品質チーム |
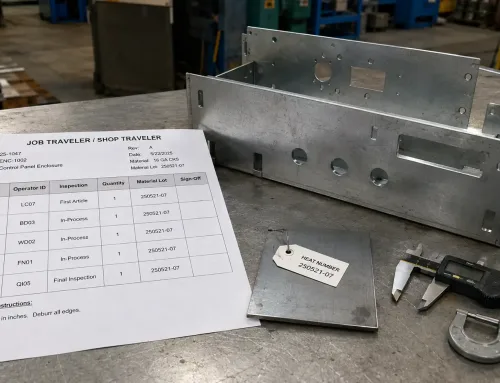
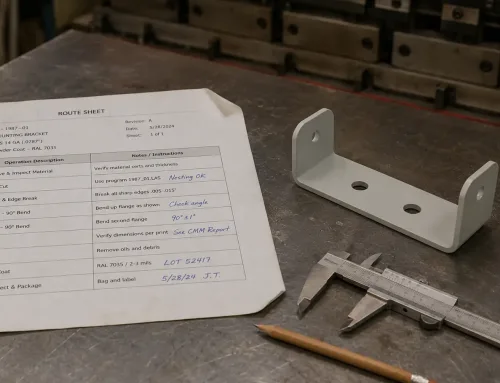
| プロセストラベラー / ルーティングカード | 特定の生産オーダーを各ステップを通じて追跡するために使用される現場実行文書 | 生産計画担当者および現場監督者 |
この プロセスフローが基盤である他の文書はその構造の上に構築される。プロセスフローがフレームワークを定義し、関連文書が詳細な指示、リスク分析、検査ロジック、または実行記録を追加する。