材料仕様とは、技術文書、または エンジニアリング図面 の一部であり、原材料が正確に何であるべきかを定義するものである。.
これは合金名を記載するだけにとどまらない。完全な材料仕様は以下を特定する:
- 適用規格
- 特定のグレードまたはタイプ
- 板厚とその許容公差
- 表面状態
- 関連する機械的または化学的要件
板金加工において、この仕様は設計者とメーカーとの間で、どの 板金材料 が実際に製造現場に届くかについての合意である。.
これがなければ、メーカーは推測に頼ることになる。そして板金作業では、推測は高くつく傾向がある。.
材料仕様とは何か?
材料仕様とは、原材料を曖昧さなく購入、検査、使用するために十分な詳細で記述した技術要件のセットである。.
それは次の問いに答える:
この部品は正確に何でできているのか?
板金加工では、材料仕様は通常、ASTM、EN、JISなどの認められた規格を参照し、特定のグレード、板厚、調質、表面仕上げに範囲を絞り込む。.
設計内のすべてのフィーチャは、これらの物理的プロセスを経ても維持される必要があります。
ASTM A240 Type 304、0.060 in.(1.52 mm)、2B仕上げ
これは材料仕様である。.
ステンレス鋼
これはそうではない。.
この区別が重要である理由は、合金名だけではあまりにも多くの変数が未定義のままになるからである。同じ合金でも、板厚公差、表面状態、調質が異なれば、曲げや溶接での挙動が異なることがある。.
材料仕様は、生産開始前にこれらのギャップを埋める。.
材料仕様の核心的要素
板金用の適切に作成された材料仕様には、いくつかの主要な要素が含まれる。それぞれが製造プロセスにおいて特定の目的を果たす。.
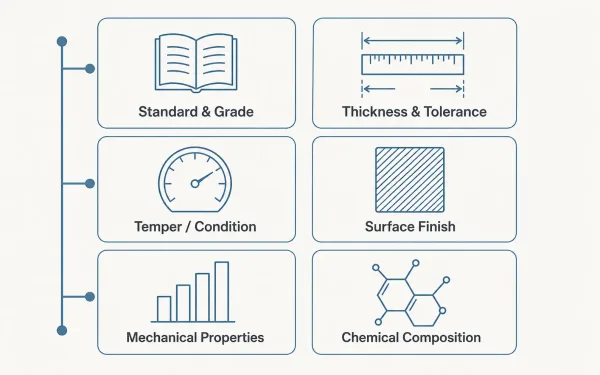
完全な板金材料仕様に含めるべき6つの核心的要素:規格とグレード、板厚と公差、調質、表面仕上げ、機械的性質、化学組成。.
規格とグレード
ASTM A1008やEN 10130などの適用規格、およびCS Type B、DC01、Type 304などの特定の合金またはタイプ。.
これにより、メーカーはどの材料ファミリーと特性範囲で作業すべきかがわかる。.
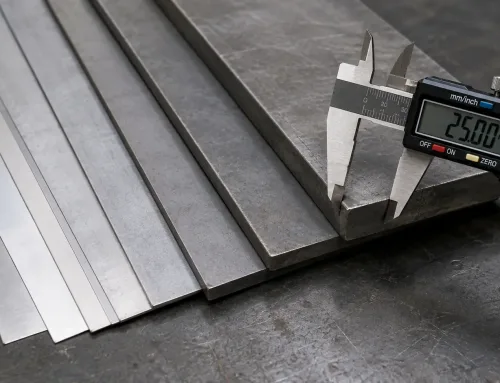
板厚と公差
公称板厚と許容偏差。.
これは以下に直接影響する:
- 曲げ展開計算
- パンチとダイのクリアランス
- 平坦度
公差 ±0.005 in.(±0.13 mm) は冷延鋼板で一般的であり、精密部品ではより厳しい公差が適用される場合がある。.
調質または状態
材料が以下のいずれであるか:
- 焼なまし
- 1/4硬質
- 1/2硬質
- 全硬質
調質は成形時の延性とスプリングバック挙動を左右する。.
表面仕上げ
以下のような記述:
- 2B — 冷間圧延、焼鈍、酸洗
- 第4番 — ヘアライン
- ミル仕上げ
明確に定義された 板金表面要件 塗装密着性、溶接品質、外観に影響します。.
機械的性質
これらには以下が含まれます:
- 引張強度
- 降伏強度
- 伸び要件
これらの特性は、荷重下および加工中に材料がどのように変形するかを定義します。.
化学成分
許容範囲:
- 炭素
- クロム
- ニッケル
- モリブデン
- その他の元素
これは耐食性、溶接性、強度の基盤です。.
すべての部品図に6つすべてが必要なわけではありません。しかし、指定する要素が少ないほど、メーカーが前提としなければならない仮定が増えます — そして仮定こそが生産問題の始まりです。.
板金の一般的な材料規格
板金加工は、いくつかの広く認識された規格に依存しています。.
最も一般的な3つのシステムは:
- ASTM — 北米
- EN — 欧州
- JIS — 日本
それぞれが類似した材料ファミリーをカバーしていますが、異なる呼称形式を使用しています。.
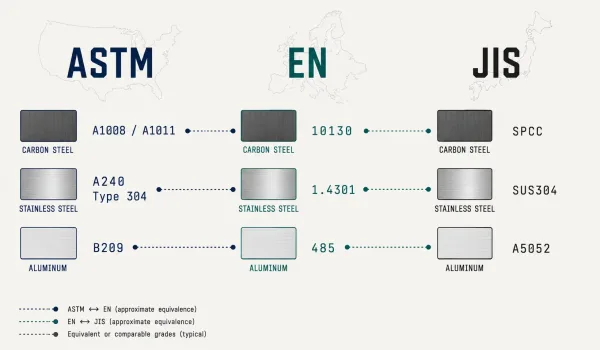
最も広く使用されている3つの材料規格システム — ASTM、EN、JIS — の相互参照概要。炭素鋼、ステンレス鋼、アルミニウムをカバーする規格と、それらの呼称がどのように対応するかを示しています。.
| 規格システム | 一般的な規格 | 代表的な材料 |
|---|---|---|
| ASTM(米国) | A1008 / A1011(炭素鋼)、A240(ステンレス鋼)、B209(アルミニウム) | 冷間圧延鋼、熱間圧延鋼、304/316ステンレス、5052/6061アルミニウム |
| EN(欧州) | EN 10130(冷間圧延鋼)、EN 10088(ステンレス鋼)、EN 485(アルミニウム) | DC01~DC06、1.4301/1.4404、AW-5052/AW-6061 |
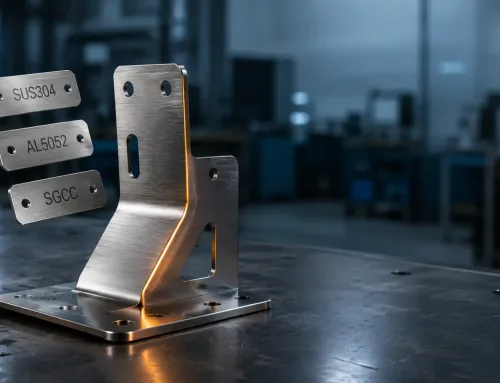
| JIS(日本) | SPCC / SPCD / SPCE(冷間圧延)、SUS304 / SUS316(ステンレス)、A5052(アルミニウム) | ASTMおよびENと類似のグレード、異なる命名規則 |
国際図面を使用するメーカーは、同じプロジェクトで混合規格を見ることがよくあります。.
図面が馴染みのない規格を参照している場合、, 材料比較および選定ガイド ASTMグレードをENまたはJIS相当品にマッピングすることで、代替エラーを防ぐのに役立ちます。.
材料仕様は設計図面にどのように記載されるか
一般的な 2D板金加工図面, 材料仕様はタイトルブロックに記載され、通常は「MATERIAL」または「MAT'L」とラベルされたフィールドに表示されます。“
完全なコールアウトは以下のように記載される場合があります:
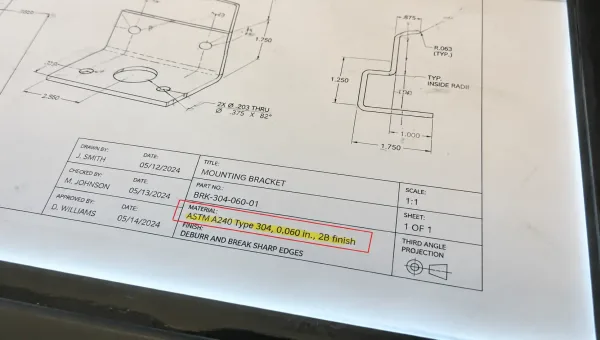
実際のエンジニアリング図面のタイトルブロックの拡大図。MATERIALフィールドがハイライトされ、完全な材料仕様コールアウト(規格、グレード、板厚、表面仕上げ)を示しています。.
材質: ASTM A240 Type 304 ステンレス鋼, 、0.060 in.(1.52 mm)、2B仕上げ
一部の図面では、一般注記セクションに追加の材料注記を記載します。特に表面処理、特殊調質、または認証要件が適用される場合に該当します。.
設計内のすべてのフィーチャは、これらの物理的プロセスを経ても維持される必要があります。
すべてのステンレス鋼部品はASTM A240準拠材料から調達すること。ミルテストレポート必須。.
タイトルブロックは、メーカーが最初に確認する箇所です。.
材料仕様が以下の場合:
- 欠落している
- 不完全
- 図面内の他の注記と矛盾している
メーカーは一旦停止して確認を求める必要があります — これにより見積もりおよび生産サイクルに時間とコストが追加されます。.
ベストプラクティス:完全な材料仕様を一箇所に、一つの形式で記載し、タイトルブロックと注記間に矛盾がないようにすること。.
材料仕様と材料呼称の違いとは?
これら二つの用語は関連していますが、互換性はありません。.
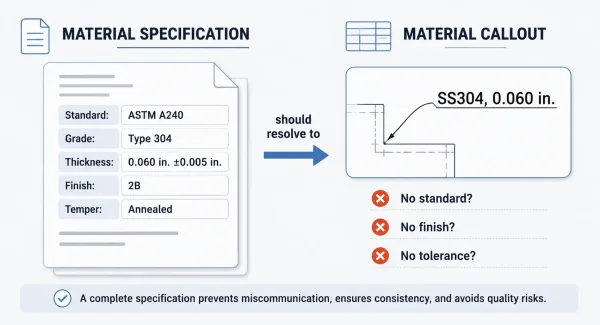
並列比較:完全な材料仕様はすべての必要なパラメータを記載しますが、図面上の省略コールアウトは合金名と板厚のみを参照する場合があり、メーカーが補完しなければならない重大な欠落が残ります。.
材料仕様
A 材料仕様 とは、材料がどうあるべきかの完全な技術的定義であり、以下を含みます:
- 標準
- グレード
- 膜厚
- 公差
- 仕上げ
- 場合によっては機械的または化学的要件
これは以下の問いに対する完全な回答です:
何を購入するのか?
材料コールアウト
A 材料コールアウト とは、図面上に表示される省略注記です。.
これは仕様への参照であり、仕様そのものではありません。.
以下のようなコールアウト:
- SS304
- AL 5052-H32
は材料ファミリーを示しますが、以下を特定しません:
- 板厚公差
- 表面仕上げ
- 適用規格
実際には、コールアウトはタイトルブロックに収まるものです。仕様は、コールアウトが完全に解決されるべき対象です。.
コールアウトが曖昧な場合 — タイプのない「ステンレス鋼」、または規格のない「冷間圧延鋼」 — メーカーは確認を求めるか、仮定を置くかのいずれかです。.
どちらも理想的ではありません。.
明確なコールアウトは仕様を直接参照します: “「ASTM A240 Type 304」” 単に以下ではなく “「304 SS」”
材料仕様が不完全な場合に何が起こるか
ここで、設計意図と現場の現実との間のギャップが可視化されます。.
以下を指定する図面を考えてみましょう:
SS304、0.060 in.
しかし規格、表面仕上げ、公差は提供されていません。.
メーカーは以下を決定しなければなりません。.
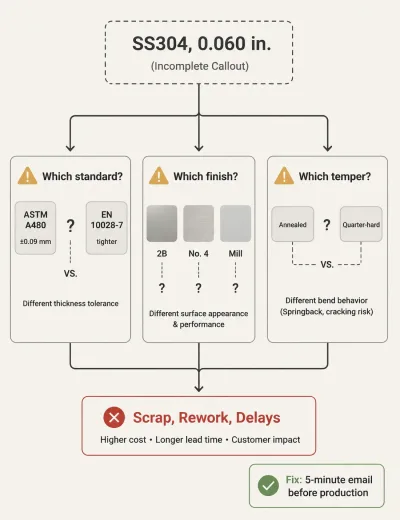
不完全な材料コールアウト — 「SS304、0.060 in.」 — が三つの曖昧さ問題(規格、仕上げ、調質)に分岐し、スクラップ、手直し、スケジュール遅延に収束するフローチャート。.
どの規格が材料を規定するか?
ASTM A240とEN 10088はどちらも304系ステンレスを対象としていますが、板厚公差が異なります。.
ASTM A480における1.5 mm板は以下を許容します ±0.09 mm; ;EN 10028-7では、公差がより厳しい場合があります。.
どの表面仕上げが期待されるか?
以下の仕上げはすべて外観が異なり、粉体塗装、溶接、レーザー切断に対して異なる挙動を示します:
- 2B
- 第4番
- ミル仕上げ
図面に何も記載がなければ、メーカーは在庫にあるものを出荷します。.
どの調質が適用されますか?
半硬質の304板は、焼鈍材に比べて伸びが大幅に小さくなります。.
曲げ半径の推奨値もそれに応じて変わります。.
これらは理論上の問題ではありません。.
焼鈍材を前提として1Tの曲げ半径で曲げ加工を行うメーカーは、実際の板が1/4硬質であった場合、部品に割れが発生します。.
表面仕上げの不一致は、納品から数週間後に発覚するコーティング密着不良を引き起こす可能性があります。.
生産前に材料仕様を明確にするコストは、5分のメール1通分です。切断・曲げ加工後に不一致が発覚した場合のコストは、スクラップ、手直し、スケジュール遅延です。.
メーカーが受入材料を仕様に照らして検証する方法
材料仕様は単なる設計文書ではなく、以下の基準となります: 受入材料検査.
ほとんどのファブリケーターは、製鉄所または販売店から板材料が到着した際に検証プロセスを実施します。.
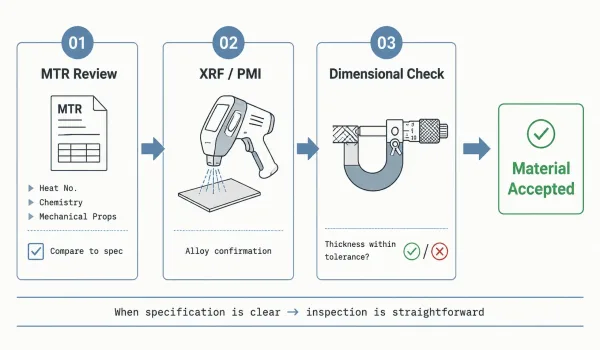
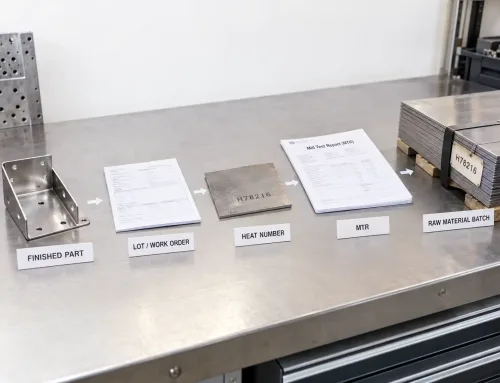
板金ファブリケーターが採用する3段階の受入材料検証ワークフロー:ミルテストレポート(MTR)の確認、XRFによるポジティブマテリアル識別、および指定公差に対する実際の板厚測定。.
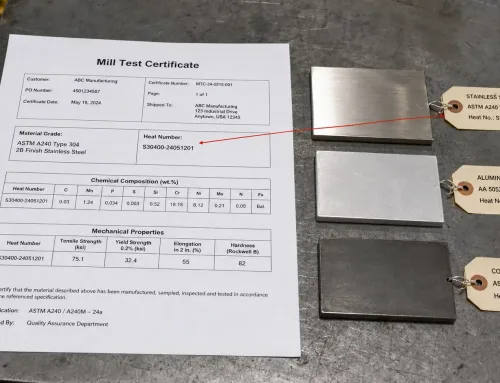
ミルテストレポート
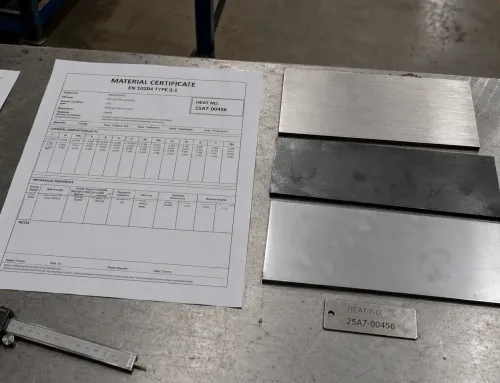
最初の確認は ミルテストレポート(MTR), (材料試験報告書とも呼ばれる)です。.
製鉄所から提供されるこの文書は、以下を証明します:
- ヒート番号
- 化学成分
- 機械的性質
メーカーはこれらの値を仕様要件と照合します。.
ポジティブマテリアル識別
重要な用途では、 ポジティブマテリアル識別(PMI) XRF — 蛍光X線分光法 — を用いた試験により、現場で合金組成を迅速かつ非破壊で確認できます。.
これにより、紙の文書だけでは見逃す可能性のある材料の取り違えを検出できます。.
寸法検証
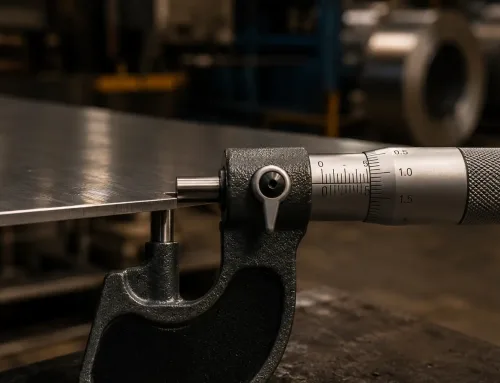
マイクロメーターで実際の板厚を測定し、材料が指定公差内であることを確認します。.
表面状態を確認します:
- 目視で
- 仕様が特定の仕上げを要求している場合は、粗さ計で
仕様が明確かつ完全であれば、この検査プロセスは簡単です。.
仕様が曖昧または欠落している場合、メーカーには基準がなく、「大体合っているように見える」受入材料は生産時に期待通りに機能しない可能性があります。.
重要なポイント
- 材料仕様は、原材料の標準、グレード、厚さ、公差、表面仕上げ、および関連特性を定義するものであり、合金名だけにとどまりません。.
- 板金加工では、最も一般的な標準はASTM(A1008/A1011、A240、B209)、EN(10130、10088、485)、およびJIS(SPCC、SUS304、A5052)です。.
- 設計図面では、材料仕様はタイトルブロックに、単一の曖昧さのない形式で記載する必要があります。.
- 不完全な仕様は、メーカーに標準、公差、表面仕上げに関する仮定を強いることになり、その仮定が生産時に問題となることがよくあります。.
- メーカーは、ミルテストレポート、XRF試験、および寸法測定を用いて、受入材料を仕様と照合します。.
よくあるご質問
材料仕様と材料グレードの違いは何ですか?
Type 304や5052-H32などの材料グレードは、合金ファミリーと状態を識別するものです。.
材料仕様には、グレードに加えて以下が含まれます:
- 適用される標準
- 膜厚
- 公差
- 表面仕上げ
- 追加要件
グレードは仕様の一要素であり、その代替ではありません。.
板金材料を指定する際には、どのような情報を含めるべきですか?
最低限、以下を含めてください:
- 標準とグレード(例:ASTM A240 Type 304)
- 公差付きの公称厚さ(例:0.060 in. ±0.005 in.).
- 表面仕上げ(例:2B)
用途に特定の機械的特性要件がある場合、またはミルテストレポートが必要な場合は、それらも明記してください。.
材料仕様の代わりにブランド名を使用できますか?
以下のようなブランド名:
- コバール
- インバー
- モネル
特定の合金を参照するが、厚さ、公差、表面状態は定義しない。
ブランド名を使用する場合でも、該当する規格を参照し、寸法要件を明記すること。
そうでなければ、製造業者が不足分を補わなければならない。
図面に材料規格を指定しないとどうなるか?
製造業者は合金名のみに基づいて、サプライヤーが準拠する規格を使用して材料を選定する。
その結果、以下のような差異が生じる可能性がある:
- 厚さ公差
- 表面仕上げ
- 機械的性質
意図したものと異なる場合がある。
規格を指定することで曖昧さがなくなり、受け取る材料が設計上の前提と一致することが保証される。