あなたの板金部品はすべてのDFMチェックを通過しています — 適切な曲げ半径、標準穴サイズ、適正な材料厚み. 。展開図は効率的にネスティングされ、公差は達成可能で、見積もりは問題なく返ってきます。.
そして生産が始まると、組立技術者が報告します:
“「これらのボルトにレンチがかけられません。」”
工具アクセスは、板金設計で最も見落とされやすい側面の一つです。. 自動DFM解析ではほとんど検出されません。ソフトウェアは形状 — 穴径、エッジ距離、曲げクリアランス — をチェックしますが、実際の工具を手に持った作業者が成形された筐体内部の締結具に物理的に到達できるかどうかはシミュレーションしません。.
問題が現場で表面化する頃には、, 通常、部品の再切断や再曲げが必要になります。.
本ガイドでは、最初から工具クリアランスを考慮した板金部品の設計方法を解説し、使用する工具、アクセスに影響する締結具の選択、組立順序の役割、試作環境と量産環境の違いについて説明します。.
板金設計で工具アクセスが見落とされる理由
根本原因は単純です:CAD環境には工具モデルがありません。.
エンジニアが3Dアセンブリにボルトを配置すると、ソフトウェアはボルトが穴を通過すること、およびボルト頭部が隣接するフィーチャーと干渉しないことを確認します。.
しかし、ソケットレンチ — ボルト頭部より幅が広く、回転するためのスペースが必要 — が同じスペースに収まるかどうかはチェックしません。.
ボルトは幾何学的に正しいものの、実用的にはアクセス不可能です。.
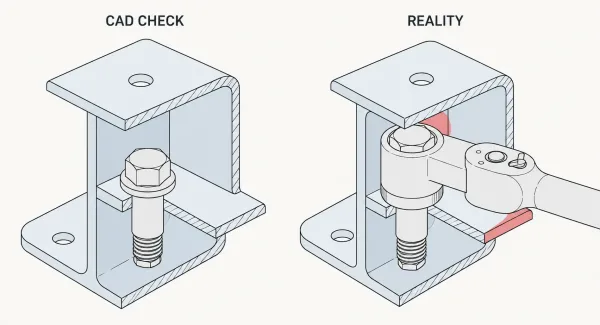
ボルトがCADクリアランスチェックを通過する様子(左)と、実際の組立でソケットレンチが周囲の形状と干渉する様子(右)を比較した並列技術図。赤いゾーンが干渉箇所を示す。.
このギャップが存在するのは、ほとんどの 板金DFMガイドラインが 製造性 — 部品がレーザー切断、曲げ、仕上げ可能か — に焦点を当てており、組立性ではないためです。.
設計レビュープロセスでは、不可能な曲げ順序やエッジに近すぎるフィーチャーなどの問題は検出されますが、次のことはほとんど問われません:
“「技術者は実際にどのようにこの締結具を締めるのか?」”
その結果、 製造は容易だが組立が困難な部品になります。.
一般的な工具と必要なクリアランス
組立作業が異なれば必要な工具も異なり、各工具には固有のスペース要件があります。.
以下の表は、板金組立で使用される最も一般的な工具と、操作に必要な最小クリアランスをまとめたものです。.
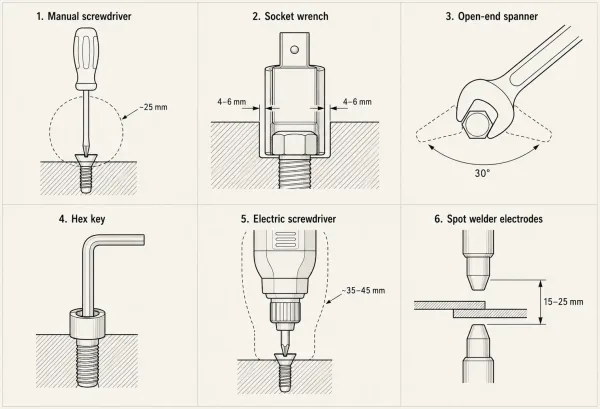
6種類の一般的な組立工具 — ドライバー、ソケットレンチ、スパナ、ヘックスキー、電動ドライバー、スポット溶接電極 — に必要な最小クリアランスエンベロープを示す断面図。主要寸法を注記。.
| 工具 | 最小クリアランス要件 | 備考 |
|---|---|---|
| 手動ドライバー | 直線的なアクセス経路、約25 mm径 | 手首の回転スペースが必要 |
| ソケットレンチ | 座ぐり径はボルト頭部より4~6 mm大きくする | インパクトレンチにはさらに大きなスペースが必要 |
| オープンエンドスパナ | ��トロークあたり最小スイング角度30° | 15°以下の場合、1本のボルトの締付けに10分以上かかることがある |
| ヘックスキー(アレンキー) | 締結具上方からの垂直アクセス | スパナがスイングできない狭い横方向スペースで有効 |
| 電動/空圧ドライバー | 約35~45 mm径のクリアランス | 手動ドライバーより本体が大きく、より真っ直ぐなアプローチ角度が必要 |
| 抵抗スポット溶接電極 | 電極チップの形状によるが、通常15~25 mmのアクセス間隙が必要 | 電極は接合部の両側に同時に到達する必要がある |
| 接着剤塗布ノズル | アクセス幅約10~15 mm | 一貫したビードパスを維持する必要があり、狭い空間では塗布ムラが発生する |
よくある間違いは、試作時に使用した手動工具のクリアランスだけを設計に考慮することである。
生産ラインでは、技術者が電動ドライバーやエアレンチを使用する場合があり、これらは大幅に大きい。
設計がこれを考慮していない場合、少量生産では問題なく組み立てられるが、量産時にはボトルネックとなる。
締結具アクセス:利用可能なスペースに合わせたハードウェアの選定
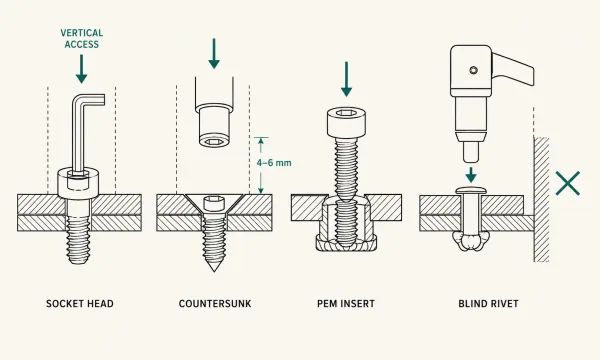
4種類の締結具 — 六角穴付きボルト、皿ねじ、PEMインサート、ブラインドリベット — の断面比較。各締結具の工具アプローチ方向とアクセスエンベロープを示す。
選択する締結具が、必要な工具アクセスを直接決定する。
スペースが制約されている場合、周囲の形状を再設計するよりも、締結具を変更する方が簡単で安価なことが多い。
六角穴付きボルト
六角穴付きボルト (上方からヘックスキーで駆動)は、狭いアセンブリにおいて最もスペース効率の良い選択肢である。
工具は垂直に進入するため、横方向のスイングクリアランスは不要である。
このため、深い筐体内部や近接した壁の間ではデフォルトの選択肢となる。
皿締結具
皿締結具 は表面と面一になり、全体的なクリアランスエンベロープを低減できるが、駆動工具用に上方に十分なスペースが必要である。
ソケットレンチで駆動する皿ねじには、座ぐりが必要で、その径は少なくとも 頭部径より4~6 mm広い — 同じルールが頭部形状に関係なく適用される。
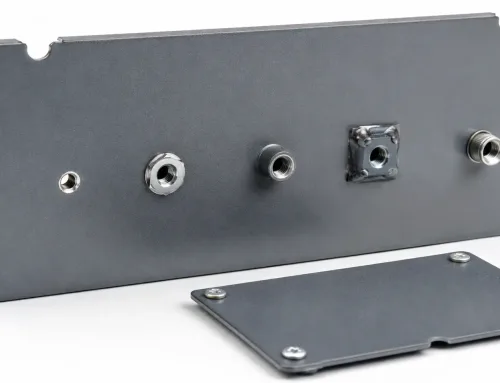
セルフクリンチングPEMインサート
セルフクリンチングPEMインサート (PEMナットやスタンドオフなど)は、片面からシートに圧入されるため、締結具自体は両側からのアクセスを必要としない。
ただし、相手側のねじは依然として上方からの工具アクセスが必要である。
他の部品が取り付けられた後にアクセスできなくなる位置にインサートを配置すると、その利点は失われる。
リベットとブラインド締結具
リベットとブラインド締結具 は片面のみから取り付け可能であり、背面へのアクセスが不要である。
アセンブリの背面が壁、取付面、または他の部品によって遮られている場合に有用である。
トレードオフは、 リベット接合は一般的に保守のために取り外しができないことである。
指針となる原則はこれである:利用可能なアクセスに合う締結具を選ぶのであり、その逆ではない。
まずボルトの種類を選び、それからレンチのスペースを探そうとするのは、逆方向の作業である。
組立順序と工具経路の計画
A 板金アセンブリ は単一の部品ではなく、特定の順序で実行される一連の作業である。
部品が取り付けられる順序が、各ステップでどの工具チャネルが開いているかを決定する。
ベーストレイ、内部取付ブラケット、PCB、カバーパネルを備えた一般的な電子機器筐体を考える。
取付ブラケットをトレイの内側から締結する場合、技術者はPCBを設置する前にすべてのブラケットを取り付ける必要がある。
PCBが所定の位置に収まると、ブラケットねじへのアクセスが遮られる。
設計がアセンブリ完了時にすべての締結具にアクセスできると想定している場合、シーケンスが破綻する。
実用的なアプローチは、 最終アセンブリ状態から逆算して作業することである:
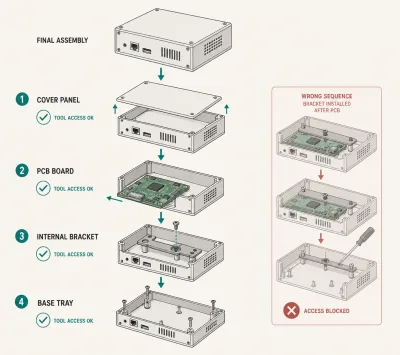
最終アセンブリ状態から部品ごとに逆算して工具アクセスを検証する方法を示す逆アセンブリシーケンスフローチャート。
- 最後に取り付けられる部品から始める (通常はカバーまたはトップパネル)。その締結具を特定し、他のすべてが既に取り付けられた状態で工具アクセスが存在することを確認する。
- 最後から2番目のコンポーネントに移動します。 後続のすべてのコンポーネントを取り外し、先行するすべてのコンポーネントが取り付けられた状態で、そのファスナーにアクセスできることを確認します。
- 逆方向に続行 最初の作業に到達するまで各層を確認します。
この逆順チェックにより、最も一般的な故障モードを検出できます:
単独では取り付けが容易でも、次のコンポーネントが入った後では到達不可能になる部品です。
当社が顧客図面をレビューした経験では、およそ ��のエンクロージャのうち1つ 組み立て順序に従うとアクセス不可能になるファスナーが少なくとも1つ存在します。
内部コンポーネントが積み重なった多層アセンブリの場合、 各層に独自の独立したツールパスが必要です。
2層のブラケットと配線の下に埋もれたファスナーは、その上にある開口部がどれほど大きくてもアクセスできません — ツールが障害物を回避できないからです。
試作 vs. 量産:異なる工具、異なるクリアランス
試作段階と量産段階のツール要件のギャップは、しばしば予期せぬ問題の原因となります。
以下の段階では 板金試作段階エンジニアが開放型のベンチトップ環境で手動ツールを使い、数台を手作業で組み立てます。
組み立ては簡単に感じられます。
その後、設計が生産ラインに移行すると、同じ組み立てが繰り返し問題になります。
その違いは顕著です:
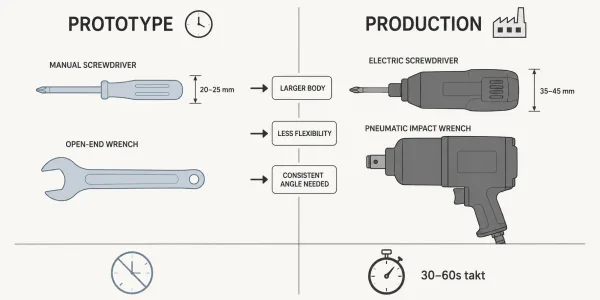
試作時に使用する手動ツールと生産時に使用する電動ツールのサイズと能力の違いを示す並列比較(主要寸法のラベル付き)。
| 要因 | 試作段階 | 生産段階 |
|---|---|---|
| ツールの種類 | 手動ドライバー、ハンドレンチ | 電動/エア式ドライバー、パワーレンチ |
| ツールサイズ | より小さく、操作性が高い | 本体が大きく、柔軟性が低い |
| 組み立て速度目標 | 時間的プレッシャーなし | ステーションあたり30~60秒のタクトタイム |
| 技術者のスキル | 設計を熟知したエンジニア | 作業指示書に従うオペレーター |
| アクセス角度の柔軟性 | 傾け、回転させ、障害物を回避して作業可能 | 一貫した再現可能なアプローチ角度が必要 |
生産ラインで使用される電動ドライバーは通常 直径35~45 mm, 、エアベンディングの一般的な 手動ドライバーは20~25 mm.
パワーレンチは、より大きなソケット用のスペースと本体用のクリアランスの両方が必要です。
手工具のみで設計が検証された場合、これらの生産ツールが適合しない可能性があります。
解決策は、ツールアクセスを 量産準備レビュー に最初から含めることです。たとえ最初の数台が手作業で組み立てられるとしても。
大きなスペースで小さなツールを使用する方が、小さなツール用に設計されたスペースに大きなツールを収めるよりも常に容易です。
設計段階で生産ツーリングがまだ確定していない場合は、保守的なクリアランス推定値を使用してください — スペースは少なめではなく多めに見積もる側に倒してください。
設計チェックリスト:図面リリース前の工具アクセスレビュー
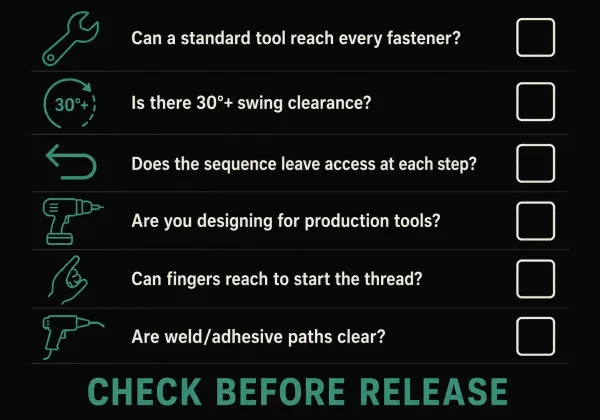
板金アセンブリのツールアクセスをレビューし、製作のために図面をリリースする前の6項目の設計チェックリスト。
板金図面を製作のためにリリースする前に、以下の質問で各ファスナーと組み立て作業を確認してください:
- 標準工具ですべてのファスナーにアクセスできますか? CADアセンブリに簡略化した工具モデルを配置し、周囲の形状との干渉を確認します。
- レンチのスイングクリアランスは十分ですか? スパナが少なくとも回転できない場合 ��トロークあたり30°縦方向のヘックスキーでアクセスできるソケットヘッドキャップスクリューへの切り替えを検討してください。
- 組立シーケンスにおいて、各ファスナーはその取付ステップでアクセス可能ですか? 最終状態から逆順にシーケンスをたどって確認してください。
- 手工具だけでなく、生産用工具を考慮した設計になっていますか? 組立が生産ラインで行われる場合、実際の動力工具の寸法でクリアランスを検証してください。
- 作業者の指がファスナー位置に届き、ねじ山を掛けられますか? 指がボルトを位置合わせできない深い凹部は、ファスナーの落下やクロスねじの一般的な原因です。
- 溶接または接着剤の塗布経路は障害物のない状態ですか? 組立に溶接または接着接合が含まれる場合、ガンまたは塗布ノズルが一貫した経路をたどれることを確認してください。
このチェックリストは完全な設計レビューの代替ではありませんが、現場に到達する前に工具アクセス問題の大部分を捕捉します。
よくある質問
板金アセンブリを設計中で、工具アクセスとファスナー配置の製造レビューを希望される場合は、図面を当社チームまでアップロードしてください: SR-MFG.
*生産上の問題となる前に、アクセス問題を指摘します。