パンチング金属板パネルの設計が確定しました — 穴パターンを選定し、材料を指定し、表面仕上げを承認しました。次にプロジェクトマネージャーが尋ねるのは、以降のスケジュールが維持できるかどうかを左右する質問です。いつ受け取れますか?
答えは単一の数字ではありません。 パンチング金属板のリードタイムは、標準的な既製パネルで数日から、カスタム注文で数週間まで幅があり、材料の入手性、穴形状、製造方法、後処理の要件によって異なります。注文前にこれらの変数を理解しておくと、現実的な納期の期待値を設定し、コストの高いスケジュールの予期せぬ事態を回避できます。
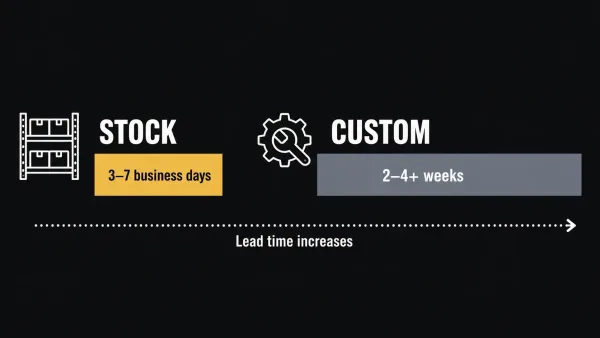
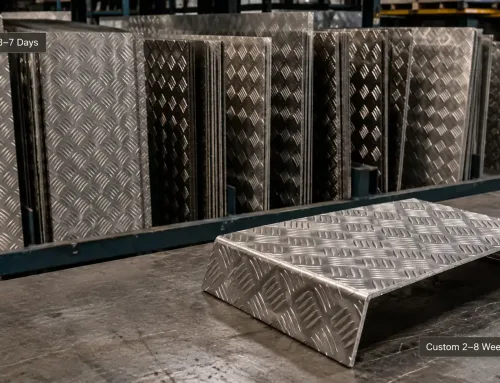
リードタイムの視覚的な比較:既製のパンチングシートは3–7営業日以内に出荷され、カスタム注文は通常2–4週間以上を要します。
パンチングメタルのリードタイムを決定する要因
リードタイムはサプライヤーからの固定された見積もりではなく、それぞれにばらつきのある複数の工程の合計です。 典型的なパンチング金属板の注文は、材料調達、金型セットアップ、パンチング加工、表面処理、品質検査、梱包を経ます。これらの工程のいずれかがボトルネックになる可能性があります。
一般的な材料と標準的な穴パターンの既製パンチングシートの場合、サプライヤーは多くの場合、3〜7営業日以内に出荷します。カスタム注文 — 非標準の穴サイズ、特殊合金、複雑な表面仕上げ — は通常、2〜4週間を要し、厚板や高密度のパンチングパターンの場合はさらに長くなることもあります。
以下のセクションでは、これらのタイムラインを左右する4つの主要因を詳しく説明します。
材料と在庫の入手性
カスタム部品の材料入手性は、多くの場合、リードタイムにおける最大の変数です。 標準シートサイズのステンレス鋼304は世界中の金属ディストリビューターが広く在庫を保有しているため、調達には週単位ではなく数日で済みます。ステンレス鋼316、アルミニウム5052、亜鉛メッキ鋼も一般的に入手可能ですが、地域の供給状況や現在の市場環境によっては、より長い調達期間が必要になる場合があります。
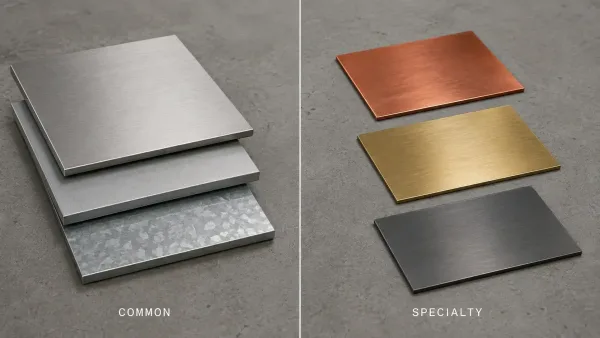
304ステンレスやアルミニウムなどの一般的な合金は広く在庫されており、数日で調達できますが、チタンやインコネルなどの特殊金属は調達に1–3週間以上かかります。
特殊合金(銅、真鍮、チタン、インコネルなど)は、パンチング加工業者で在庫として保有されることはほとんどありません。これらの材料をミルや専門ディストリビューターから発注すると、生産開始前だけで1〜3週間が追加されることがあります。
プロジェクトで材料の柔軟性が許容される場合、広く入手可能な合金を選択すると、全体のリードタイムを大幅に短縮できます。
穴パターンと板厚
パンチングパターンの形状は、生産にかかる時間に直接影響します。標準パターン(直径3 mm〜10 mmの丸穴をジグザグ状または直線状に配置したもの)は、最も生産が速いパターンです。多くのパンチング加工業者はこれらのパターンの金型を常備しているため、段取りの遅延がなくなります。
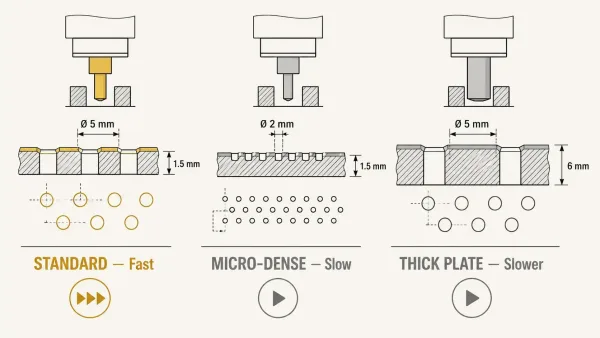
標準的な丸穴パターン(3–10 mm)は既存の金型で最も高速にパンチングできますが、小径・高密度・厚板のパターンは生産速度を大幅に低下させます。
非標準パターンは2つの方法で時間を追加します:
- 金型準備。カスタムのパンチ工具や金型は、発注または製造が必要になる場合があり、複雑さに応じて5〜10営業日かかることがあります。
- パンチング速度。小径穴(2 mm未満)、高密度パターン(開口率60%超)、および厚板(3 mm超)は、いずれもパンチングまたはレーザー加工の速度を低下させます。標準パターンで2分でパンチングできるシートでも、高密度マイクロパンチングレイアウトでは8〜10分かかる場合があります。
板厚は二重の役割を果たします。非常に薄い板(0.5 mm未満)はパンチング中の反りを避けるために慎重な取り扱いが必要で、生産が遅くなります。厚板(3 mm超)は1パンチあたりにより大きな力が必要で、スループットが低下します。
表面処理と後加工
パンチングは最終工程であることはほとんどありません。ほとんどのパンチングシートは、使用可能になる前に少なくとも1つの板金仕上げ工程を経ます。各処理はそれぞれ独自のリードタイムを追加します:
溶融亜鉛めっき、粉体塗装、アルマイト、電解研磨、塗装などの表面処理は、それぞれ総リードタイムに3–10営業日を追加します。
| 表面処理 | 一般的な追加リードタイム |
|---|---|
| 溶融亜鉛めっき | 3–5営業日 |
| 粉体塗装 | 5–7営業日 |
| アルマイト処理(アルミニウム) | 5–10営業日 |
| 電解研磨(ステンレス) | 3–5営業日 |
| 塗装またはウェットコーティング | 3–5営業日 |
これらの期間は、処理が外注先で行われることを前提としています。これはほとんどのパンチング加工業者にとって一般的です。めっきまたはコーティング施設にバックログがある場合——建設繁忙期によく発生します——さらに1週間待ち時間が延びることがあります。
表面処理を後付けではなく最初から計画に組み込むことは、納期を守るための最も簡単な方法の一つです。
在庫品 vs. カスタムパンチングメタル — リードタイム比較
多くのプロジェクトでは、最初に決めることは、在庫品を注文するか、カスタム板金加工ロットを依頼するかです。正しい選択は、仕様、数量、およびスケジュールの柔軟性によって異なります。
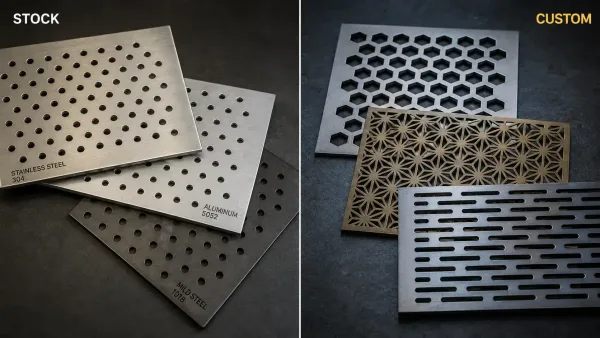
在庫のパンチング金属板は、標準パターンで迅速な納期(3–5日)を提供しますが、カスタム注文は正確な設計仕様に合わせることができますが、2–4週間かかります。
在庫パンチングメッシュが適している場合
在庫パンチングメッシュは、一般的な材料(通常は鋼、ステンレス鋼、またはアルミニウム)で標準的な丸穴またはスリットパターンを持つ既製パネルです。金属卸売業者やパンチング加工サプライヤーから標準板サイズ——多くの場合4 ft × 8 ft(1219 mm × 2438 mm)または1 m × 2 m——で入手できます。
在庫の金属板は迅速に出荷され、多くの場合3〜5営業日以内に到着します。以下の場合に適しています:
- 設計が標準的な穴径(通常直径3 mm~10 mm)を受け入れる場合
- 材料グレードが一般的な場合(304ステンレス、軟鋼、アルミニウム5052)
- 板サイズが標準寸法に一致するか、そこから切断可能な場合
- 数量が中程度で、カスタム治具投資を正当化しない場合
トレードオフは、カスタマイズ性が限られていることです。在庫パネルでは、正確な穴ピッチ、非標準の穴形状、または特殊なシート寸法を指定することはできません。
カスタムパンチングメッシュが必要な場合
カスタムパンチングは、設計が以下を要求する場合に必要です:
- 非標準の穴形状(六角形、正方形、装飾パターン)
- 特定の穴径、ピッチ、または開口率
- 非標準の板サイズまたは厚さ
- パンチング形式で在庫されていない材料
- 穴配置またはエッジ距離に対する厳しい公差
カスタム注文は通常、2~4週間を要し、注文確定日から出荷までとなります。これは前節で概説した要因によって異なります。この期間には、材料調達(在庫がない場合)、金型準備、パンチング、表面処理、検査が含まれます。
大量プロジェクトの場合、初期治具費用は注文数量全体に償却され、規模が大きくなるとカスタムパンチングはコスト効率が良くなります。小ロットの場合、部品あたりの治具費用は高くなりますが、正確な設計要件を満たす能力がしばしば割高を正当化します。
意思決定フレームワーク
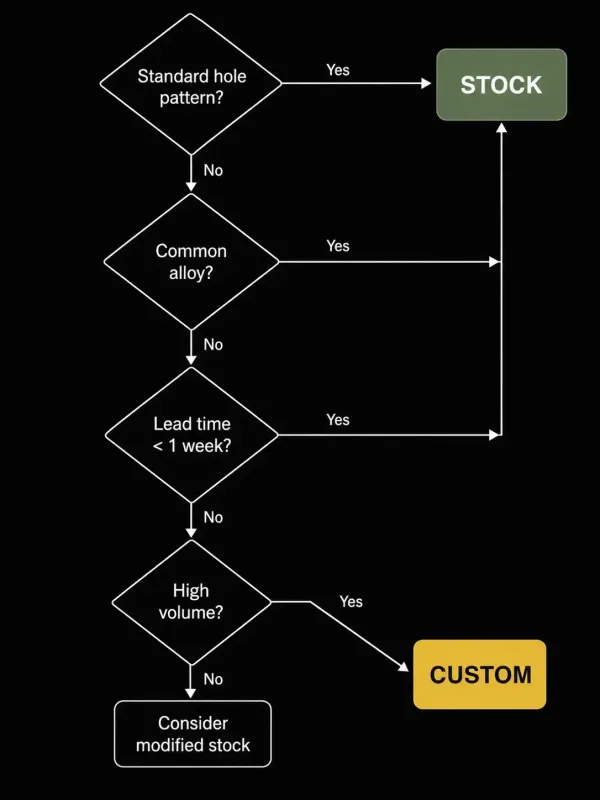
ステップバイステップの決定ガイド:穴パターン、材料、リードタイム、および数量要件を評価し、在庫品またはカスタムのパンチング金属板のどちらが適切かを判断します。
| 要因 | 在庫品を選択 | カスタムを選択 |
|---|---|---|
| 穴パターン | 標準的な丸穴/スリット | 非標準または装飾的 |
| 材料 | 一般的な合金(304 SS、アルミニウム) | 特殊合金または特定グレード |
| 利用可能なリードタイム | 1週間未満 | 2週間以上 |
| 数量 | 少~中程度 | 中~多程度 |
| 設計の柔軟性 | 利用可能な仕様に合わせて調整可能 | 図面通りに正確に一致させる必要がある |
スケジュールがタイトで、設計が穴のサイズやピッチの微調整を許容できる場合、在庫パネルを修正できるかどうかをサプライヤーに確認してください — 例えば、サイズに合わせて切断したりバリを除去したりして、完全なカスタム注文よりも迅速にニーズを満たすことができます。
材料の選択が入手性に与える影響
材料選定は、多くの場合、耐食性、強度、または重量要件によって決まります。しかし、供給の入手可能性も決定に考慮する必要があります。特にリードタイムが重要な場合はなおさらです。
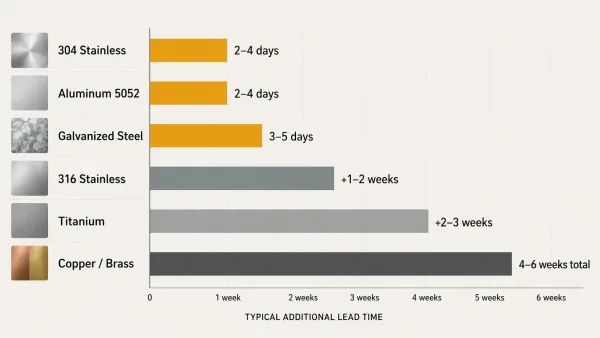
304ステンレス鋼とアルミは数日で調達できますが、316ステンレスは1–2週間追加され、銅や真鍮などの特殊金属は合計リードタイムを4–6週間に延長する可能性があります。
ステンレス鋼304 vs. 316 — どちらが調達しやすいか?
Type 304ステンレス鋼は、世界中で最も入手しやすいステンレスグレードです。金属ディストリビューターとパンチングサプライヤーは、幅広いシートサイズと厚さで在庫を持っています。アプリケーションで316の強化された耐塩化物性が不要な場合、304を選択すると、材料調達が数日に短縮されるのが一般的です。
SUS316ステンレス鋼は、特に海洋環境や化学薬品にさらされる環境において、優れた耐食性を発揮します。ただし、板材としての在庫はSUS304ほど一般的ではなく、特殊な板厚については製鋼メーカーへの発注が必要になる場合があります。必要な板厚や板材サイズによって異なりますが、SUS316の材料調達には、SUS304と比較してさらに1~2週間かかることが想定されます。
アルミニウム、亜鉛メッキ鋼板、特殊金属
アルミニウム(一般的には5052-H32または6061-T6)は広く入手可能で、パンチング加工性も良好です。アルミニウム板は鋼板より軽量であるため、輸送コストと物流リードタイムを削減できる可能性があります。アルミニウムの一般的な表面処理であるアルマイト処理では、全体のスケジュールに5~10日が追加されます。
溶融亜鉛めっき鋼は、事前めっき形態(パンチング加工前にめっき)で入手可能、またはパンチング加工後にめっき(後めっき)することもできます。事前めっき鋼板は調達が速いものの、打ち抜き穴周辺でコーティングのわずかな破断が生じる場合があります。後めっきはコーティングの完全な被覆を保証しますが、めっきのリードタイムが全体に追加されます。
銅と黄銅は、パンチング加工用の特殊材料です。パンチング加工済みの形では通常在庫されておらず、非鉄金属ディストリビューターからの調達が必要です。パンチング加工速度の低下(銅は柔らかく、パンチパラメータの調整が必要)と合わせて、銅のパンチング加工板の合計リードタイムは4~6週間に達する可能性があります。
穴パターンと板厚が生産時間に与える影響
製造の観点から見ると、すべてのパンチング加工が同じというわけではありません。図面上では似て見える2つの設計 — 例えば、5 mm丸穴パターンと2 mm丸穴パターン — でも、生産時間に大きな差が出る可能性があります。
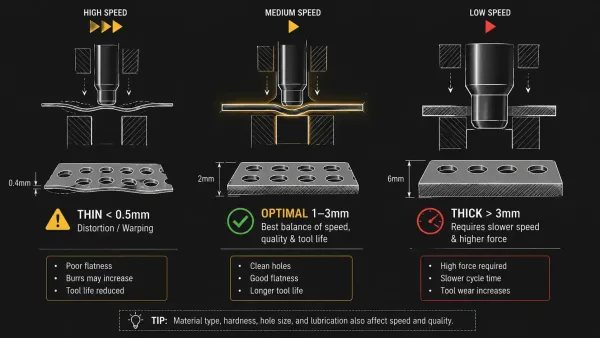
厚さが1 mm~3 mmの板は、生産が最速です — きれいに扱えるほど十分な厚さがあり、効率的にパンチング加工できるほど薄いからです。
標準 vs. 非標準穴パターン
標準パターンは一般的に入手可能な工具を使用します。千鳥状に並んだ丸穴で、直径が3 mm~12 mm、開口率が50%未満のものは、このカテゴリーに該当します。多くのパンチング加工業者は、これらのパターン用の標準パンチ工具のライブラリを保有しているため、工具のリードタイムは発生しません。
非標準パターン — 六角穴、装飾形状、カスタムスロット寸法、または非常に高い開口率(60%超)— にはカスタム金型が必要です。金型自体の製造には5~10営業日かかる場合があります。金型の準備が整えば、パンチング加工プロセスは遅くなります。カスタムパターンは、シートあたりのパンチ数が多く、位置合わせの管理も厳密になるためです。
デザインが許容する場合、サプライヤーの既存の工具ライブラリに一致する穴径とピッチを選択することで、工具のリードタイムを完全に排除できます。
薄板 vs. 厚板
薄板(0.5 mm未満)は、パンチ力の点では高速でパンチングできますが、加工中に反りや歪みが生じやすいという問題があります。オペレーターは薄板を低速で加工し、その後に追加のフラット化工程が必要になる場合があり、時間がかかります。
Thick plates (above 3 mm) require significantly more punch force, reducing the number of holes the machine can punch per minute. For plates above 6 mm, some suppliers switch from mechanical punching to laser perforation, which is more precise but slower for high-volume runs.
高速生産に最適なのは、通常、標準材料で1 mm~3 mmの厚みです — きれいに加工できるほど十分な厚さがあり、効率的にパンチングできるほど薄い厚みです。
パンチングメタルのリードタイムを短縮するための実践的なヒント
変数を理解することが第一歩です。第二は、発注計画時にその知識を行動に移すことです。以下は、調達チームとエンジニアが納期を短縮するために活用できる戦略です:
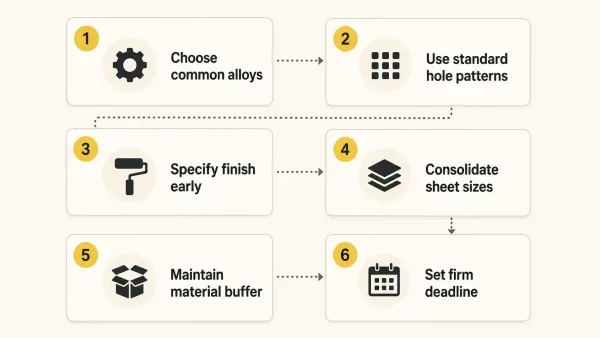
一般的な材料の選択、標準パターンの使用、表面処理の早期指定、サイズの統合、材料バッファの維持、納期の事前共有など、6つの実行可能な戦略。
- 広く入手可能な材料を選択してください。304ステンレスで耐食性の要件を満たせる場合は、必要がない限り316を指定しないでください。材料調達は、総リードタイムの中で最大の変動要因となることがよくあります。
- 可能な限り標準的な穴パターンを使用してください。 供給業者の既存のツーリングライブラリに合わせることで、ツーリング準備時間を完全に削減できます。設計を確定する前に、供給業者に標準パターンカタログを依頼してください。
- 表面処理を早期に指定してください。 受注後に亜鉛めっきや粉体塗装を追加すると、納期が延びます。完成部品にコーティングが必要な場合は、元の仕様に含めておき、供給業者が穿孔と並行して処理を手配できるようにしてください。
- シートサイズを統合してください。 プロジェクトで複数のパンチングパネルが必要な場合、1つまたは2つのシートサイズに標準化することで、供給業者はバッチ生産が可能になり、各サイズを個別に処理するよりも高速になります。
- 材料バッファを維持してください。 定期的な注文については、指定された材料の少量の在庫を維持するために供給業者と協力することを検討してください。これにより、繰り返し注文の調達リードタイムが解消され、納期を穿孔と仕上げのサイクルのみに短縮できる場合があります。
- 納期を事前に伝えてください。 供給業者は、確定した納期に基づいて注文の優先順位を異なりに付けます。見積段階で確実な目標日を提示することで、生産チームは能力を計画し、潜在的な競合を早期に警告できます。