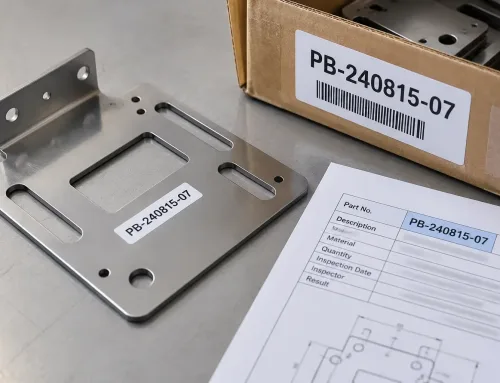
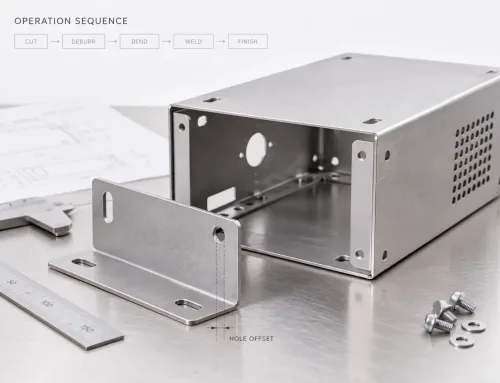
板金サプライヤーに図面を送ると、現場では必ず次のような基本的な問いに答えなければなりません。この平面展開図を完成品の部品にどうやって変えるのか?その答えは、工程順序表と呼ばれる文書に記載されています。
すべての製造オーダーには工程順序表があります。工程順序表は、作業の順序、使用する機械、そして品質を維持するための検査ポイントを定めています。しかし、多くのバイヤーはそれを見ることはありません。あるいは、何か問題が起きたときにのみ見ることになります。
本ガイドでは、工程順序表とは何か、何が記載されているのか、そしてなぜ見積、リードタイム、部品品質に直接影響するのかを説明します。実際の板金部品の例を記事全体を通して紹介します。
ルートシートとは何か?
工程順序表(ルーティングシートまたはルートカードとも呼ばれる)は、部品の製造に必要なすべての作業工程を、それらの作業を実施しなければならない正確な順序で記載した製造文書です。通常、生産開始前にプロセスエンジニアによって作成されます。
工程順序表、トラベラー、ワークオーダー、BOMという用語は、しばしば混同されます。これらはそれぞれ異なる目的を持っています。
| 文書 | 機能 | 作成者 | 使用タイミング |
|---|---|---|---|
| 工程順序表 | 作業順序とプロセスパラメータを定義する | プロセスエンジニア | 生産前(計画段階) |
| トラベラー | 部品とともに工場内を移動し、実際の結果を記録する | 生産現場 | 生産中(実行段階) |
| ワークオーダー | 生産を承認し、数量と納期を追跡する | 計画・調達 | 生産前(承認段階) |
| 部品表(BOM) | 必要なすべての原材料と部品をリストアップする | 設計エンジニア | 設計・調達段階 |
工程順序表は計画文書であり、トラベラーはその実行時の対応文書です。一方は「この手順をこの順序で実施せよ」と指示し、もう一方は「各工程で実際に何が行われたか」を記録します。“
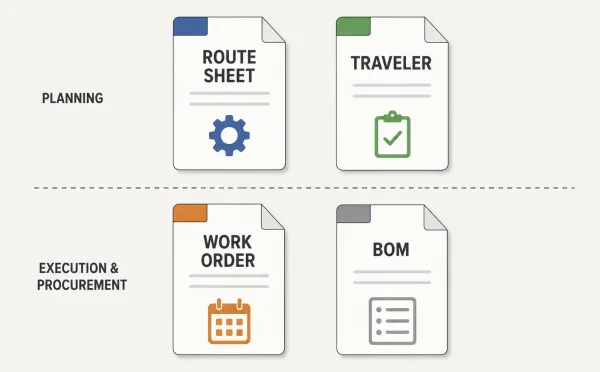
工程順序表、トラベラー、ワークオーダー、BOMという4つの主要な製造文書の比較。それぞれが生産プロセスにおいて果たす独自の役割を示しています。
ルートシートには何が記載されているか?
工程順序表には、現場のオペレーターが各作業工程を正しくかつ一貫して実施するために必要な情報が含まれています。一般的な項目は以下のとおりです。
| フィールド | オペレーターへの指示内容 |
|---|---|
| 工程番号 | 順序—ステップ1、ステップ2、など |
| 工程内容 | このステップで何をするか(例:「レーザー切断 外形」) |
| ワークセンターまたは機械 | 使用する設備(例:「Trumpf 3030ファイバーレーザー」) |
| 段取り時間 | このジョブのために機械を準備する所要時間 |
| 1個あたりの加工時間 | 各部品の予想サイクルタイム |
| 工具または治具 | 必要な特殊工具、金型、ジグ |
| 検査ポイント | この工程で品質チェックが必要かどうか、および測定項目 |
| 備考 | 特別指示 — 曲げ方向、板目の方向、表面仕上げの指示 |
すべての工程順路票にこれらの項目がすべて含まれているわけではありません。単純なブラケットなら6行で済む場合もあります。複数のサブコンポーネントを持つ複雑な溶接アセンブリでは20行に及ぶこともあります。詳細のレベルは部品の複雑さと工場の品質システムによって異なります。
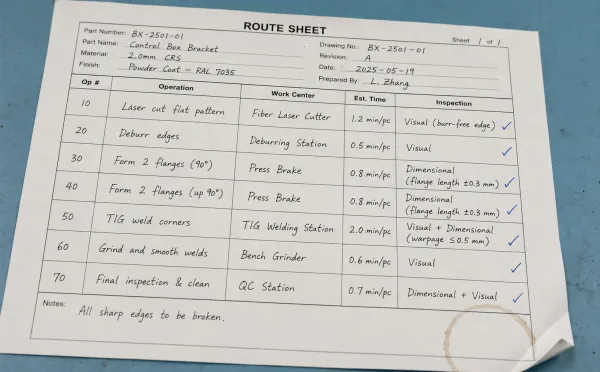
完成した工程順路票の詳細ビュー。作業順序、ワークセンター割り当て、時間見積り、検査チェックポイントといった、現場生産を導く主要な項目を示しています。
購買担当者にとって最も重要な項目は、作業内容と検査ポイントです。溶接とコーティングの間に検査が省略されている場合、部品がお客様の荷受け場に到着するまで欠陥が見つからない可能性があります。
実践におけるルートシート:板金ブラケットが工場を流れる工程を追う
2 mm冷間圧延鋼板 (CRS)で作られた取付ブラケットを例に考えてみましょう。レーザー切断された輪郭、2つの曲げ、フィレット溶接、粉体塗装仕上げが施されています。その工程順路票は次のようになります:
| Op # | 工程 | 機械 / ワークセンター | 推定時間 | 検査 |
|---|---|---|---|---|
| 10 | レーザー切断 フラットパターン | ファイバーレーザー切断機 | 1.2分/個 | 外観検査(バリなしエッジ) |
| 20 | エッジのバリ取り | 手動バリ取りステーション | 0.5分/個 | — |
| 30 | 2つのフランジを90°に曲げる | プレスブレーキ | 0.8分/個 | 寸法検査(フランジ長さ ±0.3 mm) |
| 40 | TIG溶接 すみ肉継手 | TIG溶接ステーション | 2.0分/個 | 外観検査 + 寸法検査(歪みチェック) |
| 50 | 溶接ビードの研削・平滑化 | ベンチグラインダー | 0.6分/個 | 外観検査 |
| 60 | 粉体塗装、RAL 7035 | 粉体塗装ライン | バッチ | 塗膜厚(60~80 μm) |
| 70 | 最終検査 | QCステーション | 1.0分/個 | 全寸法 + 外観 + 密着性 |
順序が重要です。カスタム板金加工では、まずレーザー切断が行われます。ブランクが存在しなければ、曲げや溶接ができないためです。溶接の前に曲げを行うのは、平板を溶接してから曲げると溶接部が歪んでしまうからです。粉体塗装はすべての金属加工の後に行われます。溶接や研削の熱が仕上げを損傷させるためです。
これは恣意的なものではありません。各工程は、前の工程後の部品の形状と状態に依存しています。 技術的な理由なくこれらの作業順序を変更した工程順路票は危険信号です—プロセスエンジニアが図面を注意深く確認していない可能性を示唆しています。
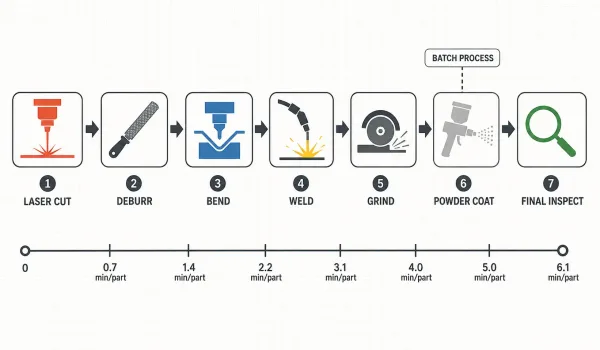
シートメタル取付ブラケットの工程表における7つの工程(レーザー切断、バリ取り、曲げ、溶接、研削、粉体塗装、最終検査)を示したステップバイステップの工程フロー。
ルートシートが見積もり、リードタイム、品質に与える影響
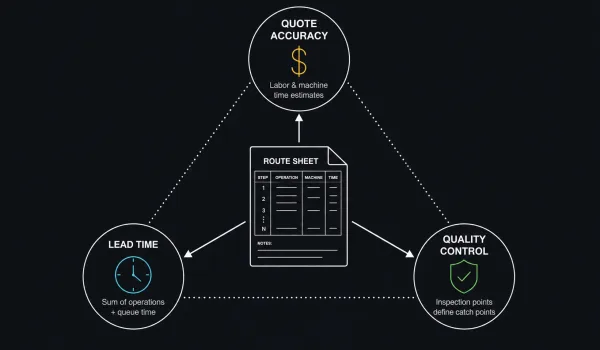
工程表が直接影響を与える3つの領域(見積精度、リードタイム、品質管理)と、それぞれが製造計画にどのように結びつくかを示した三角形の図。
工程表は単なる現場作業指示書ではありません。それは、バイヤーが重視する3つの要素の基盤です。
見積精度。 サプライヤーの見積は、概算の作業時間と機械稼働時間に基づいて算出されます。それらの概算は工程表から直接導かれます。工程表に8工程が記載されているのに、実際に必要なのが6工程しかない場合、余分な2工程分の費用を支払っていることになります。逆に、サプライヤーの見積が不審なほど安い場合は、工程表に、バリ取り工程や検査ポイントなど、本来想定される工程が省かれていないか確認してください。
リードタイム。総生産時間は、全工程時間と工程間の待ち時間の合計です。めっき、アルマイト処理、特殊コーティングなどの外部加工が必要な工程は、スケジュールに3〜7営業日を追加します。外部工程を2つの社内工程の間に配置した工程表は、ボトルネックを生み出します。工程表を理解することで、現実的な納期に関する質問ができるようになります。
品質管理。工程表の検査ポイントは、品質をどこで、どのように検証するかを定義します。重要な寸法が最終検査でのみチェックされる場合、それ以前の工程で生じた欠陥(例えば、許容差を超えた曲げ角度など)は、誰も気づかないうちに溶接やコーティングを経て波及する可能性があります。よく作成された工程表では、ばらつきが生じる可能性が最も高い工程の直後に検査ポイントが配置されます。
ルートシートを受け取った際に確認すべきこと
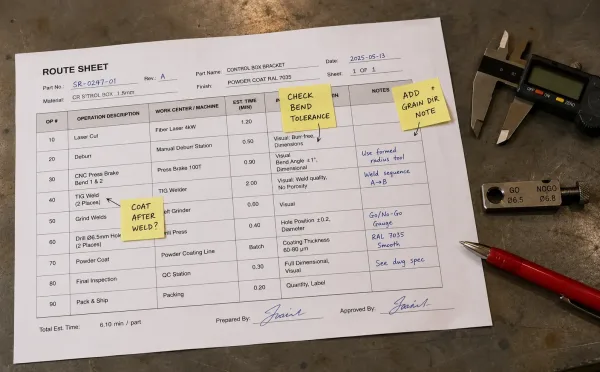
生産前に確認されている工程表。付箋の吹き出しで、確認すべき重要領域(検査チェックポイント、工程の順序、不足している特記事項)が示されています。
サプライヤーがルートシートを共有する場合、または見積段階でルートシートを要求する場合、確認すべきポイントは以下の通りです:
- 工程の順序が合理的である。各工程は、前の工程から論理的に導かれている必要があります。自問してください:この工程は、問題を引き起こすことなく、より早い段階で実施できたのではないか?他の工程と組み合わせることはできないか?
- 検査ポイントが重要特性をカバーしている。シートメタル加工図面で曲げ寸法に厳しい許容差が指定されている場合、最終検査だけでなく、曲げ直後に検査工程が必要です。
- 表面処理は、すべての金属加工の後に実施します。 コーティング、めっき、またはアルマイト処理は、切断、曲げ、溶接、研削の後に行う必要があります。 工程表で溶接前にコーティングが記載されている場合、何かが間違っています。
- 工程数は部品の複雑さに合致しています。 曲げも溶接もないフラットなレーザーカットブラケットに、10工程も必要ないはずです。 余分な工程は、非効率性を示しているか、サプライヤーが見積書を水増ししている可能性があります。
- 特別な要求事項が記載されています。 圧延方向、曲げ方向、選択的コーティングのためのマスキング、および表面処理中のねじ部保護は、備考欄に記載されている必要があります。 これらが欠けている場合、現場の作業者は推測するしかなくなります。
- 外注工程が特定されています。 亜鉛めっきや熱処理など、部品を外注先に送る必要がある工程は、推定リードタイムとともに明確にマークする必要があります。
工程表はコミュニケーションツールです。明確で完全であれば、生産はスムーズに進みます。曖昧であったり、詳細が欠けている場合、現場がそのギャップを埋めることになり、結果がお客様の期待と一致しない可能性があります。
よくある質問
部品の製造方法を理解することで、コスト、スケジュール、品質をより良く管理できます。 次回のSR-MFGからの見積に工程順路表の概要を含めてほしい場合、または既存プロジェクトの工程順路表を当社のエンジニアリングチームに確認してほしい場合は、お問い合わせください。