板金筐体を設計した。壁厚は 2 mm. である。必要なのは M4ねじ で、メンテナンスのために取り外すカバープレートを固定する 製品寿命中に50回. 。直接タップ加工は機能しない — 信頼性の高いねじ山を形成するのに十分な材料がない。では、何を指定すべきか?
これは板金加工において最も一般的な設計判断の一つであり、最も間違えやすいものの一つでもある。誤った選択は、 組立時のねじ山の破損、RFQ段階での見積却下、または現場で1年後に緩むファスナー. につながる。正しい選択は、 板厚、荷重要件、組立サイクル数、部品の仕上げ方法.
によって決まる。本ガイドでは、薄板が従来のタップ加工に適さない理由を説明し、 ��のねじ切り加工法とその設計パラメータ, し、図面に適切なソリューションを指定するためのフレームワークを提供する。.
薄板に直接タップ加工ができない理由
強度のあるタップねじ山の標準的なルールは、かみ合い深さ — ねじと母材間のねじ接触長さ — が ファスナーの直径の少なくとも1倍.
以下にとって であるべきというものである。M4ねじ(直径4 mm)の場合、, それは 4 mmのかみ合い材料. を意味する。M5の場合、 5 mm.
である。これらの用途における一般的な 2~3倍 板厚は 8~2.0 mm. である。このような板厚では、M4のタップ穴は 完全なねじ山が1~2回転. しか形成されない。これは通常の組立トルクに耐えるには不十分であり、繰り返しの分解や振動荷重は言うまでもない。.
有効ねじ山数は簡単な式で推定できる:
有効ねじ山数 = 板厚 ÷ ねじピッチ
例えば、M4 × 0.7 mmピッチ、1.4 mm板厚の場合:
4 ÷ 0.7 = 2.0回転
これは軽荷重ではぎりぎりであり、構造的な用途には不十分である。ほとんどのエンジニアは 中荷重で最低3回転、重荷重用途では5回転以上.
を最低基準と考えている。これが、薄板金属に代替のねじ加工方法が必要な理由である。目標は常に同じ: 板がどんなに薄くても、設計荷重に耐えられる十分なねじかみ合いを確保すること.
薄板金属にねじを追加する6つの方法
実用的なアプローチは6つあります。それぞれが材料不足の問題を異なる方法で解決し、それぞれに機能する場合と機能しない場合の明確な限界があります。.
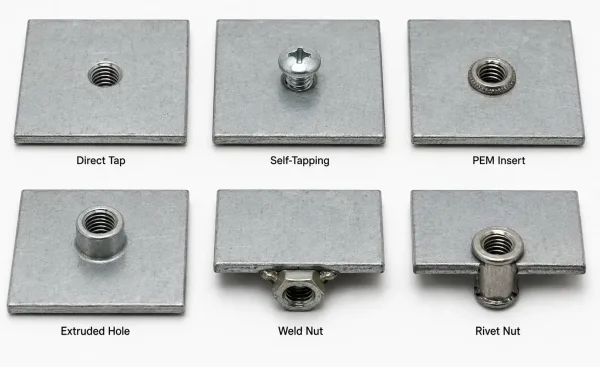
直接タップ、セルフタッピングねじ、セルフクリンチングインサート、押出し穴、溶接ナット、リベットナットの比較。.
直接タップ
直接タップとは、標準タップで下穴にねじ山を切削する方法である。最もシンプルな方法で、追加のハードウェアが不要である。しかし、十分なかみ合いが得られる厚さの板にしか適用できない。.
最小板厚: M3で2.0 mm、M4で2.5 mm、M5で3.0 mm (軟鋼の場合;アルミニウムはせん断強度が低いため、やや厚めが必要)。.
直接タップ加工は、中厚板や、ねじが頻繁に繰り返し使用されない構造用途に適しています。.
0 mm未満のパネルには、この方法はまったく適しません。.
セルフタッピングねじ
セルフタッピングねじ(ねじ形成ねじまたは板金ねじとも呼ばれる)は、下穴にねじ込まれる際に自らねじを形成します。.
事前のタップ加工は不要です。取り付けが迅速で、薄肉材に適しています — 小さなねじサイズでは約0.5 mmまで.
トレードオフは 再利用性の制限. です。薄肉金属のセルフタッピングねじは通常 1~3回の組立サイクルでねじ山が潰れます.
これらは以下に最適です 一度組み立てるか、めったに開けない軽負荷の非構造カバー.
セルフクリンチングインサート(PEMタイプ)
板金用セルフクリンチングファスナー は、薄板に永久的で再利用可能なねじを追加するための業界標準です。.
精密ファスナー — 通常はナット、スタッド、またはスタンドオフ — が適切なサイズの穴に圧入されます。ファスナーのローレット加工されたシャンクが周囲の板材を変位させ、ファスナー本体の環状溝に冷間流動させます。.
これにより、回転と引き抜きの両方に抵抗する機械的ロックが形成されます セルフクリンチングインサートは.
M2.5ハードウェアで0.5 mmという薄さのパネルにも使用できます 一度取り付けると、.
繰り返しの組立に耐えるフル強度の雌ねじを提供します 一般的なタイプは以下の通りです:.
標準クリンチングナット
- — 汎用パネル用 フローティングナット
- — 位置決め公差の累積がある組立品用 ブラインドナット
- — 裏面にアクセスできない密閉ハウジング用 重要な要件は、
母材の板がインサートよりも軟らかいこと — 通常、硬度が少なくとも20~30 HV低いこと — 取り付け時に板材がロック溝に流動できるようにするためです。 押出し穴(フロードリル / バーリング).
この方法では、回転または押圧工具を板金に押し通し、母材自体から穴の周囲に隆起したカラーまたはブッシュを形成します。
カラーは局所的な厚みを増加させ、標準ねじでタップ加工するのに十分な材料深さを生み出します。.
押出し穴は追加のハードウェアを必要としません。.
ねじは形成されたカラーに直接切削され、.
元の板厚の2~3倍にすることができます これにより、この方法はクリーンで強固になり、裏面の突起が許容される用途に適しています。.
限界は、押出し高さと成形後の肉厚が元の材料の延性に依存することです。.
硬いまたは脆い材料は成形中に割れる可能性があります。.
溶接ナット.
溶接ナット — 通常、プロジェクション溶接ポイント付きのフランジナット — が穴の上に配置され、板に永久的に溶接されます。
これにより.
可能な限り最強の接続 が形成され、母材のねじ容量に依存しません。, 溶接ナットは以下に最適です.
自動車シャシーや産業機器などの重負荷・高振動用途 自動車のシャシや産業機器など、高負荷・高振動の用途.
薄板での使用に適しているのは 溶接が構造強度のすべてを担うためです.
欠点は、永久的な接合、熱変形のリスク、および表面処理の制約です。.
溶接は以下を行う前に行う必要があります 粉体塗装またはアルマイト処理, 、また溶接スパッタは溶接後の清掃が必要になる場合があります。.
リベットナット(ナッツアート)
リベットナットは、穴に挿入し、プルツールで圧縮する管状インサートです。.
本体がパネルの裏側で拡張し、インサートを所定の位置に固定します。.
これらは以下を提供します 再利用可能な雌ねじを提供し、手工具を使用してパネルの片側から取り付けることができます.
リベットナットは以下で一般的です ベンチプレスが利用できない現場サービス、修理、および中空断面の用途.
以下と同じくらい薄いパネルでも機能します 小型サイズでは0.8 mm.
セルフクリンチングインサートと比較して、リベットナットは 押し出し強度と回転強度が低くなります また、裏面にわずかな膨らみが残ります。.
しかし、特別な設備が不要なため、以下に実用的です 小ロットまたは現場作業.
適切な方法の選定 — 板厚別の判断フレームワーク
��の加工法は能力が重複するが、 パネル厚さによって選択肢はすぐに絞られます.
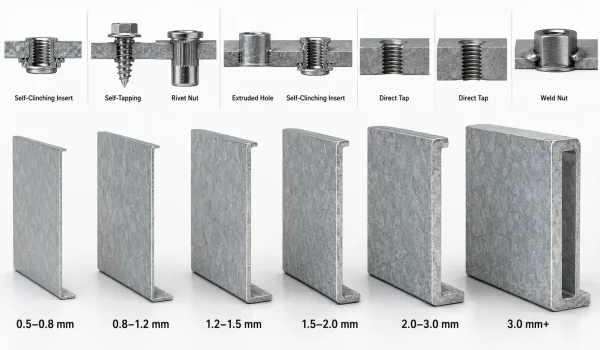
異なる薄板金属の厚さ範囲にわたって示される推奨ねじ切り方法。.
以下の表は、推奨方法を厚さ範囲と荷重レベルに対応付けています。.
| パネル厚さ | 軽荷重(カバー、ブラケット) | 中荷重(保守可能なパネル) | 重荷重(構造、振動) |
|---|---|---|---|
| 5~0.8 mm | セルフクリンチングインサート | セルフクリンチングインサート | セルフクリンチングインサート(重荷重シリーズ) |
| 8~1.2 mm | セルフタッピングねじ | セルフクリンチングインサート、リベットナット | セルフクリンチングインサート |
| 2~1.5 mm | 直接タップ(M3のみ) | 押し出し穴、セルフクリンチングインサート | セルフクリンチングインサート、溶接ナット |
| 5~2.0 mm | 直接タップ(M3~M4) | 直接タップ(M3)、押し出し穴(M4以上) | 溶接ナット、セルフクリンチングインサート |
| 0~3.0 mm | 直接タップ | 直接タップ | 直接タップ、溶接ナット |
| 0 mm以上 | 直接タップ | 直接タップ | 直接タップ |
材料も重要です。.
アルミニウム(5052、6061)は軟鋼(SPCC、A36)よりもせん断強度が低いため、アルミニウムのタップねじはより摩耗しやすくなります。.
以下にとって 0 mm未満のアルミニウムパネルでは、セルフクリンチングインサートまたは押し出し穴が直接タップよりもほぼ常に優れた選択肢です.
ステンレス鋼(304、316)はより硬く、かじりが発生しやすいため、タップ加工時は潤滑剤を使用し、インサート材料が母材シートと互換性があることを確認してください。.
各方法の設計パラメータ
適切な工法を指定することは仕事の半分に過ぎない。
残りの半分は 図面に設計パラメータを正確に記載し、 板金加工業者 が推測なしにその機能を製作できるようにすることである。.
セルフクリンチングインサート
- 穴径: メーカーカタログによる(通常、インサートのパイロット径 ± 0.05 mm)。穴が大きすぎると保持強度が低下し、穴が小さすぎると圧入時に材料が損傷する。
- 最小穴-端距離: 少なくとも 穴径の2倍。それより近いと、取り付け時に板材が外側に膨らみ、引抜強度が低下する可能性がある。
- 最小穴-曲げ距離: 少なくとも 穴径の3倍に曲げ半径を加えた値。曲げに近すぎる穴は圧入時に楕円形に変形する。
- 板材硬度: 母材板はインサート材料より少なくとも 20~30 HV軟らかくなければならない。鋼製インサートは硬化鋼板にクリンチングすることはできない。
- 取付力: 通常 5~30 kN インサートサイズによる。これには制御されたプレスが必要であり、ハンマーではない。
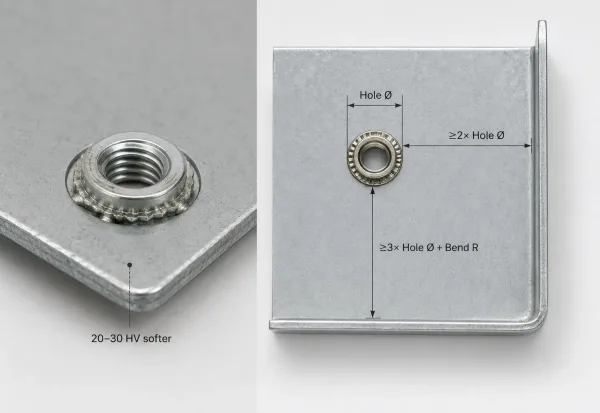
薄板における穴、端、曲げ間隔の要件を示すセルフクリンチングナットの取付
押出し穴
- 押出し高さ: 通常 これにより、この方法はクリーンで強固になり、裏面の突起が許容される用途に適しています。。1.0 mmのパネルは2.0~3.0 mmのカラーを形成できる。
- 押出し後の肉厚: 成形中にカラー壁が薄くなる。およそ 元の板厚の60~70% がカラー部で予想される。
- 最小カラー径: 少なくとも タップドリル径の1.5倍 として割れを防止する。
- タップドリルサイズ: 標準メートルタップドリル表が、その厚さの無垢材と同様に押出しカラーに適用される。
溶接ナット — 通常、プロジェクション溶接ポイント付きのフランジナット — が穴の上に配置され、板に永久的に溶接されます。
- フランジ-端距離: 少なくともナットフランジ径と等しいこと。プロジェクション溶接にはナット周囲の平坦な接触面が必要である。
- 溶接スポット間隔: 同一パネルに複数の溶接ナットがある場合、それらの間に少なくとも 20 mmを維持する 熱変形の重複を防ぐため。
- 溶接後変形域: 各溶接点周囲にわずかな隆起部(1~0.3 mm)が予想される。平坦度要件が厳しい組立品ではこれを考慮すること。
図面へのねじ加工指示の記載方法
製造遅延の一般的な原因は ねじサイズのみを記載し、工法やハードウェアを指定していない図面である.
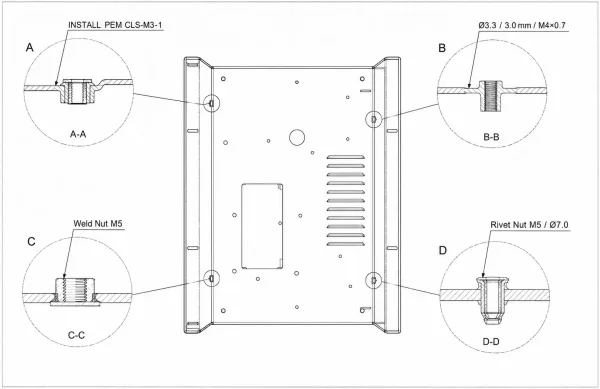
PEMインサート、押出し穴、溶接ナット、リベットナットの指定方法を示す図面例。
製造方法を指定しなければ、メーカーは引用、計画、製作ができない。
PEMインサートの呼び出し
以下を指定してください: 正確なメーカー品番 図面上に。
一般的な書式は以下の通り:
PEMを取り付けます [シリーズ]–[ねじサイズ]–[シャンクコード]
例:
“「INSTALL PEM CLS-M3-1」”
標準セルフクリンチングナット、M3ねじ、シャンクコード1(板厚 8~1.0 mm用).
特定のPEMブランドを使用しない場合は、インサートの種類と完全な仕様を記載する:
“「セルフクリンチングナット、M4、1.5 mm板用、 [メーカーカタログ参照].”
押出し穴の呼び出し
押出し穴の呼び出しには ��の情報:
- 穴径 (タップドリルサイズ、例:M4用Ø3.3 mm)
- 押出し高さ (例:最小3.0 mm)
- ねじ仕様 (例:M4 × 0.7、最低3山)
記入例:
“「Ø3.3穴を高さ3.0 mmに押出し、M4 × 0.7タップ、完全ねじ最低3山。」”
溶接ナットの呼び出し
以下を指定してください: ナットの種類、サイズ、溶接要件:
“「溶接ナットM5、プロジェクション溶接、 [規格または品番]準拠。溶接後トルク試験:最小15 N·m。」”
リベットナットの呼び出し
以下を含めてください: リベットナット品番、穴サイズ、グリップ範囲:
“「リベットナットM5、ボディØ7.0、グリップ範囲0.5~2.5 mm、 [メーカー品番]準拠.”
提出前チェックリスト
板金工場に図面を送る前に、以下の項目が図面に記載されていることを確認してください:
- 板厚が表題欄または一般注記に記載されている。
- すべてのねじ穴にねじサイズとピッチが指定されている。
- ねじ加工方法が指定されている (直接タップ、PEMインサート、押出し穴、溶接ナット、またはリベットナット)。
- PEMインサートの場合:正確な品番、シリーズ、シャンクコードが記載されている。
- 最小エッジ距離と曲げ距離がインサートカタログに対して検証されている。
- 表面処理が指定され、取付順序(塗装前または塗装後)が確認されている。
- 組立サイクル数が考慮されている — 保守可能なパネルにはインサート、永久接合には直接タップまたは溶接を指定する。
表面処理と取り付け順序
板金表面処理に対する 金具の取付順序は 製造エラーの頻繁な原因である。
間違えるとインサートが破損したり、仕上げが台無しになったり、その両方が発生する。
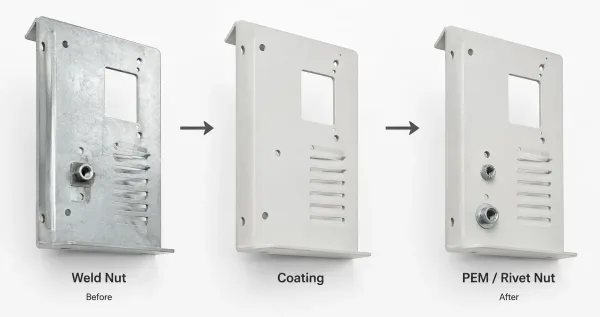
塗装前に溶接ナット、塗装後にセルフクリンチングナットまたはリベットナットを取り付ける順序を示す。
セルフクリンチングインサートは、粉体塗装、アルマイト処理、またはクロメート化成処理の後に取り付ける必要があります。
これらの処理で使用される化学浴は、アルミパネル内の鋼製インサートを腐食させます。めっき浴もねじ山に材料を付着させ、インサートを使用不能にする可能性があります。
インサートは最後の加工工程として取り付けてください。
溶接ナットは塗装前に取り付ける必要があります。
塗装面への溶接は、溶接部周辺に焼け跡、スパッタ、密着不良を生じさせます。また、信頼性の高い接合には溶接部が清浄な素地金属である必要があります。
押し出し穴は塗装の前後に形成可能ただし、塗装後のタップ加工の方が一般的にきれいなねじ山が得られます。
塗装前に押し出し加工を行う場合、塗装膜厚がねじの嵌合を損なわないことを確認してください。
リベットナットはセルフクリンチングインサートと同じ規則に従います — 塗装後に取り付け 同じ腐食およびねじ山汚損の理由からです。
| 方法 | 取付順序 | 理由 |
|---|---|---|
| セルフクリンチングインサート | 塗装後 | 化学浴はインサートを腐食させ、めっきはねじ山を汚損する |
| 溶接ナット | 塗装前 | 塗装面への溶接は欠陥を生じさせる |
| 押し出し穴 | 塗装の前後いずれでも | 塗装後のタップ加工できれいなねじ山が得られる |
| リベットナット | 塗装後 | セルフクリンチングインサートと同じ |
| 直接タップ | 塗装前 | 塗装がねじ山フランクを埋め、嵌合を低下させる |
部品に溶接ナットとセルフクリンチングインサートの両方が必要な場合 — 例えば、溶接された取付点と取り外し可能なカバー用のPEMナットを備えたシャーシ — 溶接ナットを最初に取り付け(塗装前)、部品を塗装し、PEMインサートを最後に取り付けます(塗装後)。