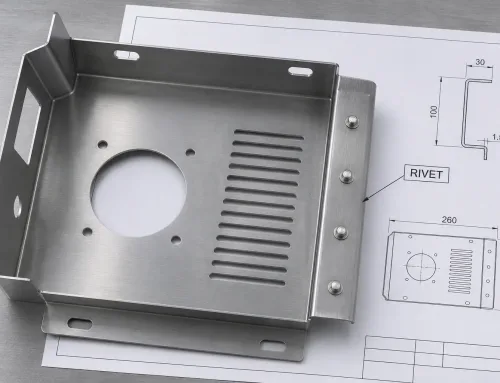
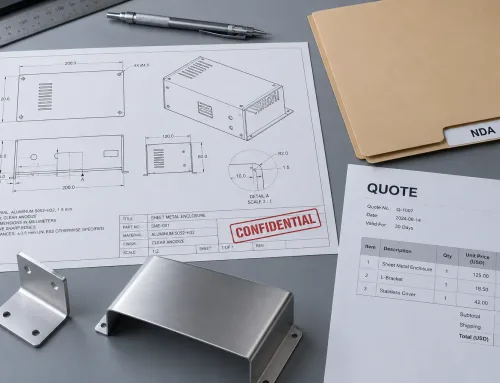
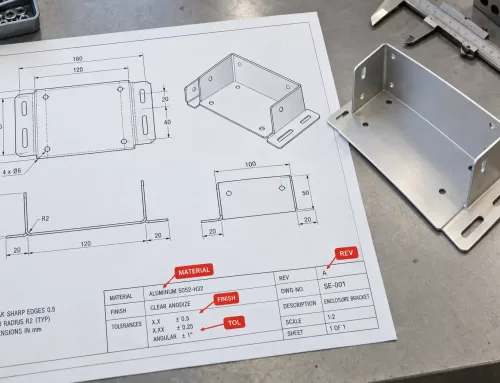
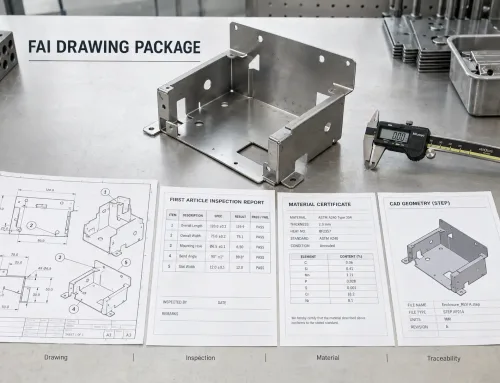
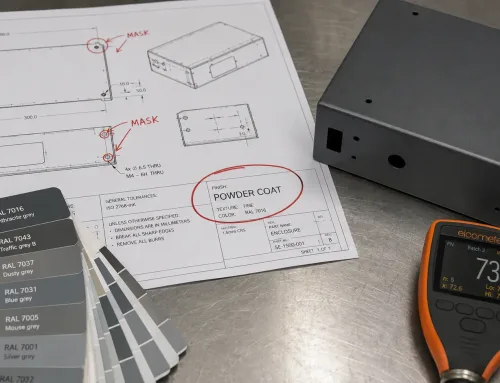
粉体塗装の仕様に公差、表面処理要件、または試験方法が欠けている場合、その結果は丁寧な確認メールになることはほとんどありません。より多いのは、サプライヤーの施設で保留された部品のロット、部品を待つ生産ライン、またはプロジェクトの利益を食い潰す高額な手直し指示です。板金加工を外注するエンジニアや調達チームにとって、粉体塗装指示のレビューは単なるチェックリストの形式的な確認ではなく、仕様の不備が製造上の問題になる前にそれを発見する最後の機会です。
外注製造における粉体塗装指示のレビューが重要な理由
粉体塗装は、静電気を帯びた粉体粒子を接地された金属表面に吹き付け、オーブンで焼成して硬く耐久性のある塗膜を形成する乾式仕上げ工程です。液体塗料とは異なり、粉体塗装は廃棄物を最小限に抑えつつ均一な膜厚を実現できるため、産業機械、自動車、民生電子機器用途におけるシートメタル筐体、ブラケット、パネルの標準的な仕上げとして広く採用されています。
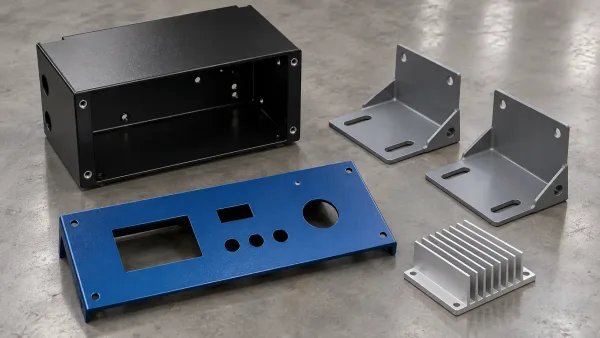
この画像は、産業用途で一般的に使用される粉体塗装済みの板金部品のコレクションを示しています。
シートメタル部品を外注する場合、図面に記載された粉体塗装仕様が、お客様とサプライヤーとの間の契約内容となります。その仕様が不完全、曖昧、または技術的に現実的でない場合、リスクを負うのはサプライヤーではなくお客様自身です。「powder coat, RAL 9005」という単純な指示では、表面処理、塗膜厚、密着試験、焼成確認に関する重要な判断がサプライヤーの解釈に委ねられてしまいます。その解釈がお客様の機能要件と異なる場合、部品は仕様の文言には適合していても、実際のニーズを満たさない可能性があります。
レビューのプロセスは、すべての粉体塗装要件が、サプライヤーの能力を考慮して明確で測定可能かつ実現可能であることを確認する機会です。また、潜在的なコスト要因、納期リスク、品質上の問題を、生産スケジュールに影響を与える前に特定することもできます。
レビュー開始前に必要なもの
図面上の粉体塗装指示を検討する前に、以下の文書と情報を収集してください。この準備により、レビューが仮定ではなく事実に基づいたものになります。
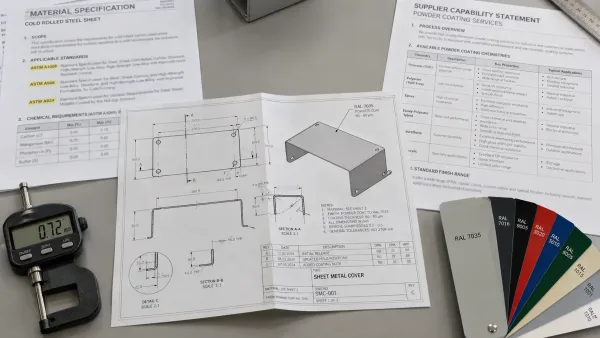
この画像は、粉体塗装指示のレビューを開始する前に必要な主要な書類を示しています。エンジニアリング図面、材料仕様、およびサプライヤーの能力表明書です。
必要な文書と情報
最新のエンジニアリング図面(すべての改訂注記および変更指示を含む)。複数の改訂がある場合は、最新版をレビューしていることを確認してください。仕様エラーの一般的な原因は、古い図面をレビューすることです。
母材の材料仕様。粉体塗装の密着性、耐食性、および硬化温度の適合性は、基材によって異なります。冷間圧延鋼では有効な指示でも、表面処理を調整しなければ、アルミニウムや亜鉛めっき表面では失敗する可能性があります。
機能要件書または設計意図の説明。正式である必要はありません。部品の使用環境(屋内/屋外、化学物質への曝露、UV曝露、温度範囲)を概説した簡単なメールでも、仕様が十分かどうかを評価するのに役立ちます。
サプライヤーの能力に関する記載または最新の品質監査レポート。相手の粉体塗装ラインの生産能力、使用可能な色、最大部品サイズ、試験装置を把握しておくと、満たせない仕様や安定して達成が難しい仕様を特定できます。
サプライヤーの能力の理解
すべての粉体塗装サプライヤーが同じ能力を持っているわけではありません。小ロットラインで限られた色オプションのみを扱う事業者もあれば、大規模な自動システムと充実した試験設備を備えた事業者もあります。レビューの前に、以下を確認してください:
- オーブンおよびスプレーブースに収まる最大部品寸法
- 利用可能な粉体塗料の化学種(ポリエステル、エポキシ、ポリウレタン、ハイブリッド)
- 表面処理オプション(リン酸塩処理、クロメート化成処理、サンドブラスト)
- 試験能力(膜厚計、密着性試験機、塩水噴霧試験機)
- 色合わせサービス(標準RAL/Pantoneとカスタム色合わせ)
サプライヤーに特定の能力がない場合、指示を提供可能な内容に合わせて調整するか、その能力を別途調達する必要があります。これにより、コストとリードタイムが増加します。
粉体塗装指示における主要な検査ポイント
完全な粉体塗装指示は、塗装の種類、膜厚、表面処理、色、および性能要件の5つの要素を指定します。以下の基準に照らして各項目を確認してください。
塗装膜厚と公差
粉体塗装の膜厚は、mil(1インチの1,000分の1)またはマイクロメートルで測定します。機能部品の一般的な仕様は2.0–4.0 mil(50–100 µm)ですが、装飾用途では1.5–3.0 milと指定される場合があります。
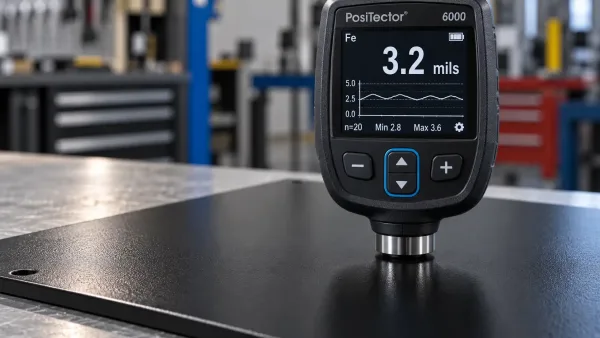
この画像は、テストパネル上の粉体塗装の膜厚を測定しているデジタル膜厚計を示しており、3.2 milsの測定値が表示されています。
確認事項:
- 厚みの範囲は部品形状に対して現実的ですか? 凹部、角部、内部面を持つ複雑な形状では、専用の治具を使用しない限り、均一な厚みが得られない場合があります。
- 公差は実現可能ですか? 2.0 ± 0.5 mils の仕様は標準的ですが、2.0 ± 0.2 mils は厳格なプロセス管理を要し、コストが増加する可能性があります。
- 厚みが重要な領域はありますか? 嵌合面、ねじ穴、圧入形状が存在する場合、それらの領域をマスキングするか、異なる厚み要件を適用するかを指定してください。
よくある誤り: 公差範囲を指定せずに単一の厚み値(例:「2.0 mils」)のみを指定すること。これにより、許容される変動が定義されず、検査時に紛争が生じやすくなります。
表面処理要件
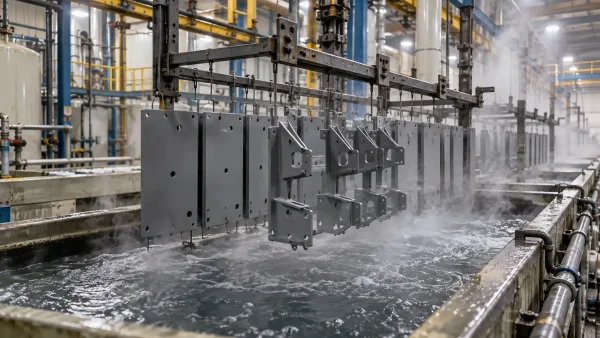
この画像は、粉体塗装施工前の重要な表面処理工程であるリン酸塩処理浴に入った板金部品を示しています。
表面処理は、粉体塗装の密着性と耐食性における最も重要な要因です。 指示仕様では、粉体塗装施工前の洗浄および化成処理工程を指定する必要があります。
標準的な前処理工程:
- 洗浄: アルカリ脱脂または溶剤洗浄により、油分、グリース、汚染物質を除去
- 水洗: 脱イオン水による水洗で洗浄残渣を除去
- 化成処理: リン酸鉄(軽度の防食保護用)またはリン酸亜鉛(密着性と耐食性の向上用)
- 最終水洗: 封孔水洗またはクロメートフリーのシーラー
確認事項:
- 化成処理の種類は指定されていますか? 「洗浄・塗装」では不十分です。最低でも「リン酸鉄」または「リン酸亜鉛」を指定してください。
- 表面処理の規格は参照されていますか? ASTM D7396(リン酸塩処理)や MIL-DTL-5541(クロメート化成処理) などの業界規格は、測定可能な要件を提供します。
- 基材固有の要件はありますか? アルミニウム、亜鉛めっき鋼、ステンレス鋼はそれぞれ異なる前処理用の化学処理を必要とします。
よくある誤り: 表面処理を完全に省略すること。サプライヤーは自社のデフォルト工程を適用しますが、これはお客様の耐食性要件と一致しない場合があります。
色と光沢の仕様
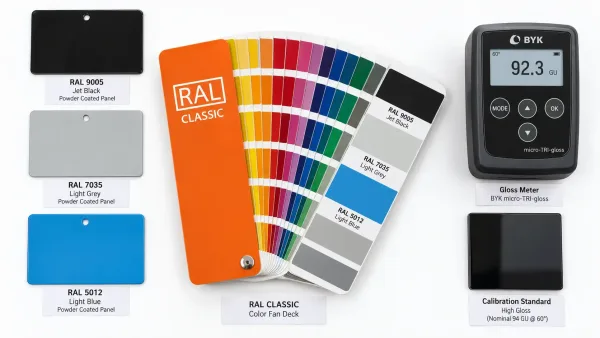
この画像は、粉体塗装の色と仕上げを指定するために使用される RAL カラーチップと光沢測定基準を示しています。
色は業界標準のシステムを使用して指定されます:RAL(ヨーロッパ)、Pantone(デザイン)、またはカスタムカラーチップ。光沢は指定角度(通常は60°)で光沢単位(GU)により測定されます。
確認事項:
- 色の指定は正確ですか?「ブラック」は曖昧です。「RAL 9005、ジェットブラック」は具体的です。
- 光沢レベルは指定されていますか? マット、サテン、グロッシーな仕上げにはそれぞれ異なるGU範囲があります。マット仕上げは10–25 GU(60°)である場合があり、グロッシー仕上げは80+ GUである場合があります。
- 色合わせは必要ですか? 既存部品や特定のブランドカラーとの色合わせが必要な場合は、許容差(ΔE値)を指定し、実物サンプルまたはカラーチップを提供してください。
よくあるエラー: 光沢レベルを指定せずに色を指定すること。2つのサプライヤーがどちらも「RAL 7035」を適用しても、一方がマット仕上げ、もう一方がセミグロス仕上げであれば、目に見えて異なる結果になることがあります。
密着性と耐久性の基準
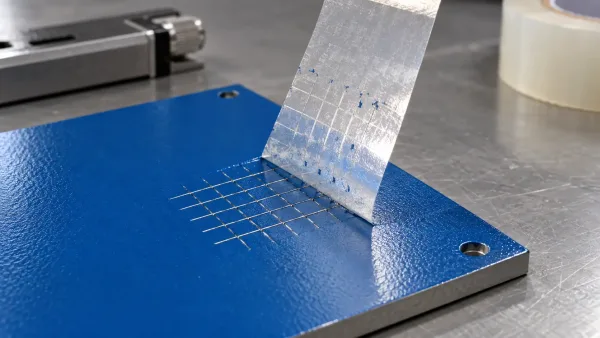
この画像は、ASTM D3359に従って粉体塗装パネルに対してクロスカット(碁盤目)密着試験を行っている様子を示しています。テープを剥がして塗膜の密着性を評価します。
密着試験は、粉体塗装が基材に適切に密着していることを確認します。耐久性試験は、塗膜が部品の使用環境に耐えることを確認します。
標準試験:
- クロスカット(碁盤目)密着試験(ASTM D3359):塗膜を貫通する格子状の切り込みを入れ、テープを貼り付けて剥がし、塗膜の剥離を0B(完全な剥離)から5B(剥離なし)までで評価します。
- マンドレル曲げ試験(ASTM D522): 塗装パネルを円筒に沿って曲げ、ひび割れや剥離があれば密着不良を示します。
- 塩水噴霧試験(ASTM B117): 塗装パネルを塩霧に曝し、最初の腐食が発生するまでの時間で耐食性を評価します。一般的な要求は、250時間(屋内使用)から1,000+時間(屋外の海洋環境)までです。
確認事項:
- 特定の試験方法が参照されていますか? 「良好な密着性」は測定可能ではありませんが、「ASTM D3359、4B以上」は測定可能です。
- 試験頻度と抜取数が指定されていますか? 全数を試験しますか、それとも初回品サンプルのみですか?
- 合否基準は明確ですか? 何を不合格とみなすのか—目に見える腐食があれば不合格なのか、それとも指定された面積を超える赤錆のみが不合格なのか?
粉体塗装指示におけるよくあるミスとその回避方法
不完全または曖昧な仕様
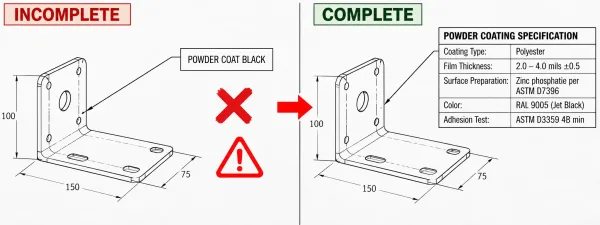
この画像は、不完全な粉体塗装指示(左)と完全な仕様(右)を比較し、欠落している重要な情報を示しています。
最も多いエラーは、一貫した実行に必要な詳細が欠けている指示です。「粉体塗装はサプライヤー標準による」という指示は、すべての決定をサプライヤーに委ねることになります。これにより、現時点では許容可能な部品が製造されるかもしれませんが、ロット間やサプライヤー間で一貫性のない結果になる可能性があります。
回避方法: 塗装の種類、厚さ範囲、表面処理、色の参照、および少なくとも1つの性能試験を必須とする仕様テンプレートを使用してください。何を指定すべきかわからない場合は、サプライヤーに標準の提供内容を確認し、それをベースラインとして文書化してください。
要件と製造能力の不一致
供給者が一貫して達成できない粉体塗装要件を指定すると、部品の不合格か、仕様からの静かな逸脱につながります。例えば、複雑な曲げ部品に1.0 milの膜厚公差を指定することは、マスキングや選択的塗装なしには物理的に不可能な場合があります。
回避方法: 指示を最終決定する前に、供給者の能力仕様書を確認してください。要件が能力の限界にある場合は、明示的に話し合い、合意した逸脱を文書化してください。
重要な情報の欠落
一部の指示は塗装を指定しますが、前処理、試験、または検査要件を省略しています。その他は性能基準(例:「1,000時間の塩水噴霧」)を指定しますが、試験方法を指定しないため、解釈が試験機関に委ねられます。
回避方法:指示チェックリスト(下記の「粉体塗装指示のレビューチェックリスト」を参照)を使用し、重要な要素がすべて含まれていることを確認してください。要件が適用されない場合は、完全に省略するのではなく「N/A」と記載してください。これにより、見落としではなく意図的な省略であることが伝わります。
粉体塗装指示のレビューチェックリスト
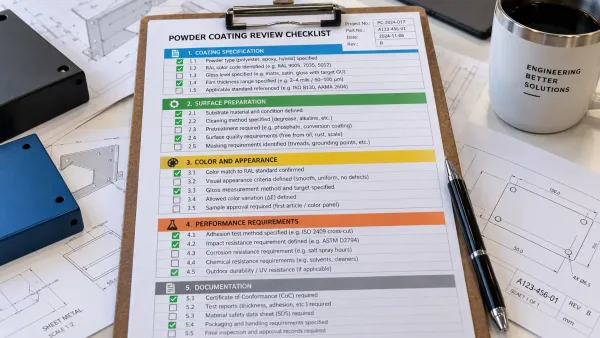
この画像は、粉体塗装指示のレビュー用の視覚的チェックリストを示しており、5つの主要なカテゴリに整理され、主要な確認項目が含まれています。
エンジニアリング図面の粉体塗装指示をレビューする際に、このチェックリストを使用してください。各項目は、欠落または不明確な場合に製造上の問題を引き起こす可能性のある仕様要素に対応しています。
塗装仕様
- 塗装の種類が指定されている(ポリエステル、エポキシ、ポリウレタン、ハイブリッド)
- 公差付きの膜厚範囲(例:2.0–4.0 mils ± 0.5 mils)
- マスキングまたは除外する領域(ねじ穴、嵌合面、ラベル)
表面処理
- 洗浄方法が指定されている(アルカリ脱脂、溶剤洗浄)
- 化成処理の種類が指定されている(リン酸鉄、リン酸亜鉛)
- 適用規格が参照されている(ASTM D7396、MIL-DTL-5541)
色と外観
- システム付きの色参照(RAL 9005、Pantone 432C、カスタムチップ)
- 光沢レベルが指定されている(マット、サテン、重要な場合はGU範囲付きグロッシー)
- 該当する場合の色合わせ公差(ΔE ≤ 2.0、実物サンプル提供)
性能要件
- 密着性試験方法と合否基準(ASTM D3359、4B以上)
- 該当する場合の耐食性試験(ASTM B117、腐食による不合格までの時間)
- 試験頻度が指定されている(初品、全ロット、サンプルサイズ)
文書化とコミュニケーション
- 生産前の供給者による確認が必要
- 検査報告書の要件を指定(CMMデータ、膜厚測定値)
- 不適合の処理手順に合意(受入拒否、手直し、現状使用)
サプライヤーへの粉体塗装要件の伝達方法
明確な文書化の実践
図面に記載された粉体塗装の指示は主要なコミュニケーションツールですが、唯一のものではありません。複雑または重要な用途では、指示に以下を補足してください:
- コーティング仕様書。すべての要件を1つの文書にまとめ、図面で参照する
- 実物サンプルまたは承認済みカラーチップによる色と光沢の確認
- サプライヤー質問票。各要件の理解を確認する
仕様の詳細について、口頭でのやり取りやメールの連鎖に頼らないでください。要件が書面になっておらず図面で参照されていない場合、品質管理の観点からは存在しないのと同じです。
サプライヤー確認プロセス
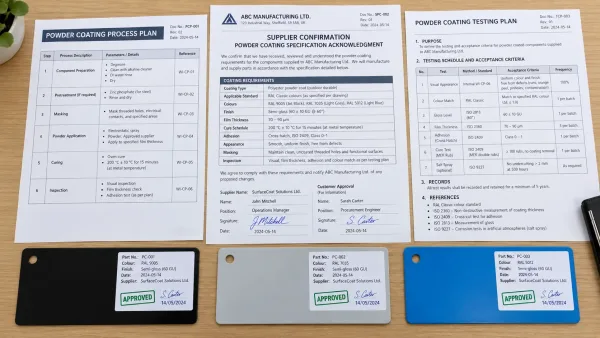
この画像は、粉体塗装仕様のサプライヤー確認プロセスにおける主要な文書を示しています:仕様の確認、工程計画、試験計画。
生産開始前に、サプライヤーに粉体塗装要件の理解を確認するよう求めてください。この確認には以下を含める必要があります:
- 仕様の確認:「図面ABC-123 Rev Cに基づくコーティング要件の受領と理解を確認いたします。」
- 工程計画:予定している工程順序の簡単な説明(洗浄、化成処理、粉体塗装、硬化温度および時間)
- 試験計画: どの試験を、どの頻度で実施し、結果をどのように報告するか
この確認ステップにより、不適合部品となる前に誤解を防げます。 また、後で紛争が発生した場合に両者を保護する文書化された合意が形成されます。
重要なポイントと次のステップ
粉体塗装指示のレビューは体系的なプロセスであり、図面をちらっと見るだけではありません。主要な原則は以下の通りです:
- 聞こえの良いことではなく、必要なことを指定してください。 すべての要求事項は、耐食性、外観、密着性、耐薬品性などの機能的ニーズに遡及できる必要があります。
- 正確かつ測定可能に記載してください。 主観的な表現(「良好な密着性」「滑らかな仕上がり」など)は、試験方法と受入基準に置き換えてください。
- 仕様を能力に合わせてください。 生産に着手する前に、サプライヤーが指定内容を達成できることを確認してください。
- すべてを文書化してください。 図面、仕様書、サプライヤー確認書の3点がコミュニケーションシステムを構成し、塗装関連の紛争の大半を防ぎます。
粉体塗装の要求仕様がある板金部品を外注する場合は、サプライヤーの能力を熟知したエンジニアに塗装仕様のレビューを依頼することを検討してください。見積段階での30分間のレビューで、数週間の遅延と数千ドルの手直しコストを防げます。
よくある質問
本記事は情報提供のみを目的としています。SR-MFGは、シートメタル製造の外注に向けたエンジニアリングサポートサービスの一環として、粉体塗装指示のレビューを提供しています。具体的なプロジェクト要件については、当社のエンジニアリングチームにお問い合わせください。