この用語は通常、サプライヤーの品質報告書やバイヤーの質問票に記載されており、直感的な解釈は単純である。すなわち、部品が検査に合格したのだから、プロセスは有能であるというものである。この解釈は二種類の証拠を混同している。検査結果は既に存在する部品を記述するものであり、工程能力はそれらを製造したプロセスを記述するものであり、次に何が起こるかを予測するものである。.
工程能力が実際に測定するもの
工程能力とは、安定した製造プロセスが仕様限界内で部品を生産し続ける能力である。この文の両方の部分が重要である。.
仕様限界とは、測定可能な特性——穴位置、曲げ角度、肉厚——に対する許容上限値と下限値であり、設計図面に定義されている。安定したプロセスとは、平均とばらつきが経時的に一貫しており、管理されていないシフトやトレンドがないものである。.
工程能力はプロセスの特性であり、個々の部品や単一ロットの特性ではない。通常の生産条件下で収集された測定データから推定され、通常はCpやCpkなどの指数で要約される。実際には、この数値は一つの問いに答えるものである。すなわち、プロセスが測定どおりに稼働し続けた場合、その出力のうちどれだけが限界外になるかということである。
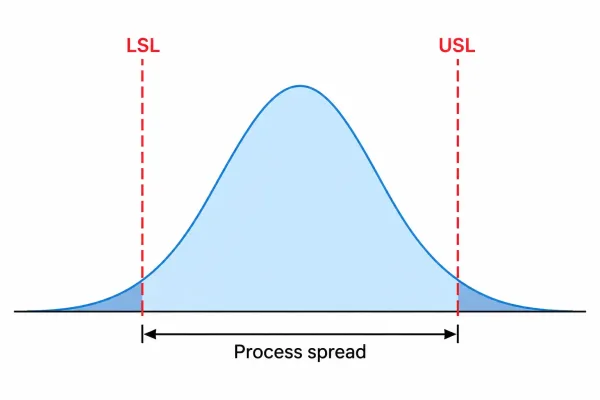
LSLとUSLの間にある部品測定値の正規分布。網掛けされた裾が規格外部品の発生位置を示す。.
ばらつきはどこから生じるか
同じプログラムと同じ材料仕様であっても、製造ラインから同一の部品が二つ出てくることはない。そのばらつきがプロセスばらつきであり、すべての工程能力計算の原材料である。.
材料はミル公差内で入荷するため、コイルの硬度と厚さはバッチごとに変動する。機械には有限の再現性があり、プレスブレーキは金型摩耗に伴い角度への戻りがわずかに変化し、切断エッジはビームの状態と熱蓄積により変動する。段取り、作業者、工場温度がより小さな寄与を加える。板金加工では、曲げ後のスプリングバックと溶接順序によるひずみが部品ごとに繰り返される。.
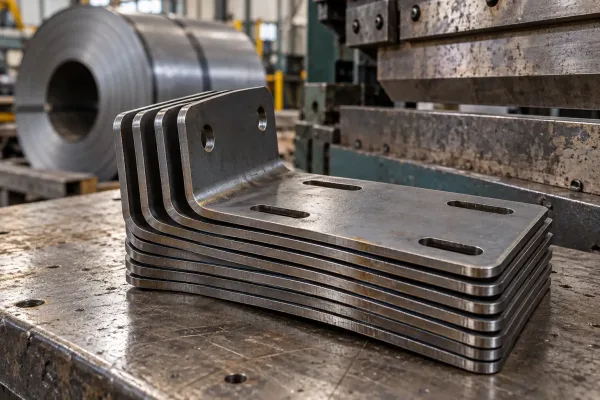
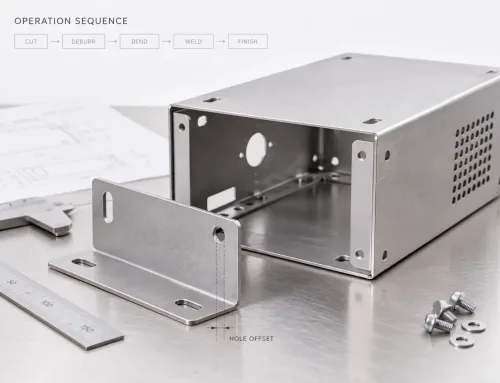
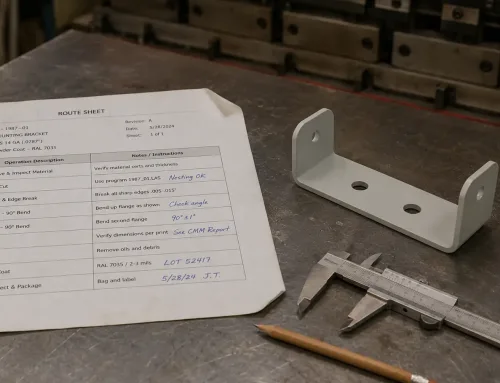
同じ図面から作られた同一のブラケット。寸法差は材料バッチ、金型摩耗、曲げスプリングバックに起因する。.
設計で考慮すべきばらつきと除去すべきばらつき
すべてのばらつきが同じ対応に値するわけではない。あるものは固有であり、設計で考慮する必要がある——中心を合わせ、許容し、図面段階で予算化する。あるものは緩んだ治具や不良ゲージなどの特定可能な事象から生じ、工程能力の問いに答える前に除去しなければならない。どちらがどちらかを見極めることが先決である。.
規格限界は図面から決まる
仕様限界はエンジニアリング要件であり、統計的出力ではない。これらは設計者が、あるフィーチャーがどれだけ変動しても適合、シール、締結、荷重に正しく対応できるかを決定したために存在する。統計学者はこれらの限界と比較するのであり、限界を作成するのではない。.
図面上では、限界は通常、公差の直接的な変換である。25.0 ± 0.1 mmのような両側指示は、上限25.1、下限24.9となる。片側要件——最小肉厚、平坦度値——は一つの境界のみを設定する。.
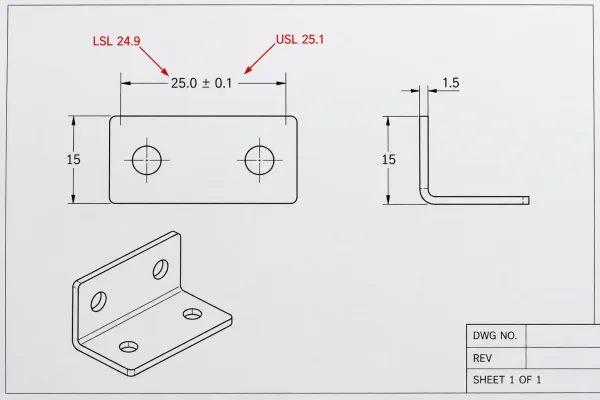
0 ± 0.1 mmの寸法指示が、上限仕様限界25.1、下限限界24.9に変換される。.
したがって、公差を厳しくすることはプロセスに対する精密な要求となる。すなわち、そのばらつきはより狭い帯域内に収まらなければならない。帯域が設備の保持能力より厳しい場合、検査によってプロセスを有能にすることはできない——異なるプロセス、より厳密な管理、または改訂された公差のみが可能にする。.
工程能力に安定したプロセスが必要な理由
工程能力の数値は、プロセスが安定している場合——統計用語では管理状態にある場合——にのみ意味を持つ。すなわち、出力が予測可能な範囲内で変動し、ドリフト、トレンド、動作状態間のジャンプがないことである。.
理由は実用的である。プロセスが変動する場合——治具が緩む、金型が摩耗する、新しい材料ロットが異なる挙動を示す——一つのデータセットが繰り返されない状態を平均化し、指数はもはや存在しないプロセスを記述することになる。管理図が安定していることを示す期間からのみデータを収集し、いかなるシフトも再調査の理由として扱うべきである。.
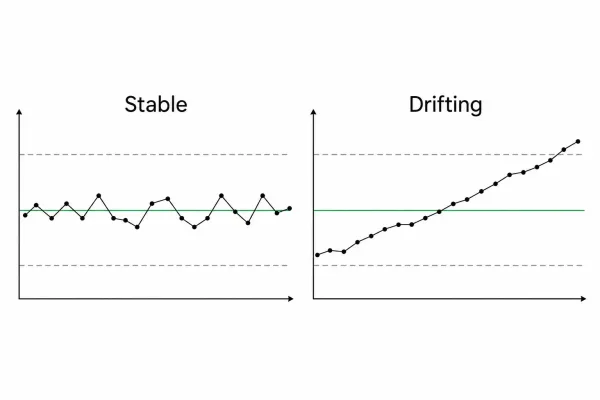
左:安定したプロセスは予測可能な範囲内にとどまる。右:ドリフトするプロセスは時間とともに範囲外へ傾向する。.
安定とは適合を意味しない。完全に安定したプロセスでも、ばらつきが広すぎるか中心がずれている場合、毎サイクルで限界外の部品を生産することがある。安定性は数値が信頼できることを示し、工程能力は答えが良いかどうかを示す。.
CpとCpkが工程能力とどう関係するか
二つの指数が議論の大部分を占め、どちらも上記の二つの要素——プロセスばらつきと仕様限界——から構築された比率である。.
Cp は、規格範囲の幅とプロセスの自然なばらつき——慣例的に6標準偏差、安定した正規分布プロセスのほぼすべての出力をカバーする区間——を比較する。これは一つの問いを発する。すなわち、プロセスが限界の中心にあると仮定して、ばらつきは限界に収まるほど狭いか?
Cpk 位置の問題を追加します。プロセス平均から最も近い規格限界までの距離を測定し、その距離を同じ自然なばらつきと比較します。ばらつきが狭くても、プロセスが中心にない場合、片側に外れるリスクがあります — Cpは問題なく見えても、Cpkが問題を露呈します。.
関係は単純です。CpkはCpを超えることは決してなく、両者の差は偏心運転のコストです。その違いは並べて見ると最もわかりやすくなります:
| 指数 | 比較対象 | 中心化を考慮? |
|---|---|---|
| Cp | 規格幅 vs. プロセスばらつき(6σ) | いいえ |
| Cpk | 平均から最も近い限界までの余裕 vs. プロセスばらつき(3σ) | はい |
0未満の値は、ばらつきの一部が限界外にあることを意味します。Cpk 1.33は量産における広く使われる最小値であり、重要な特性にはより厳しい要件が課されます。ここで重要なのは構造です。すべての能力指数は、図面が許容するものとプロセスが実際に行うものとの比率です。.
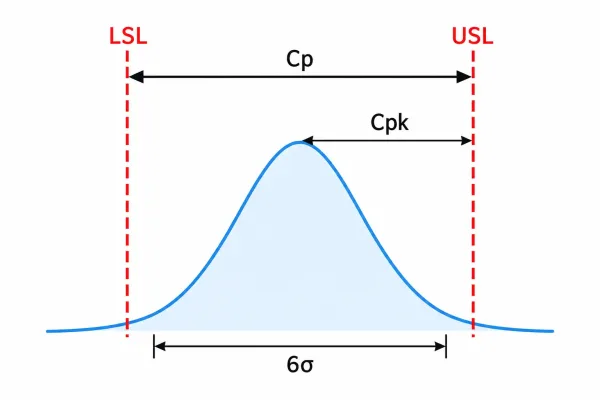
Cpは規格幅と自然な6σばらつきを比較し、Cpkはプロセス平均から最も近い限界までの距離を追加します。.
工程能力が教えてくれないこと
能力指数は検査スコアではありません。何個の部品が合格したかを記録するものではなく、測定されたままプロセスが継続した場合に、限界外に落ちる割合を推定するものです。過去のロットは100%検査され完全であっても、その背後にあるプロセスが全く能力不足である可能性があります。.
また、サンプルに対する判定でもありません。初品や試作品は、特別な注意と調整された設定の下で少数生産されます。それらの測定値は特別に管理された試作を表すものであり、日常生産ではありません。サンプルの成功を能力の証拠として扱うことは、小ロット調達における最も一般的な誤りの一つです。.
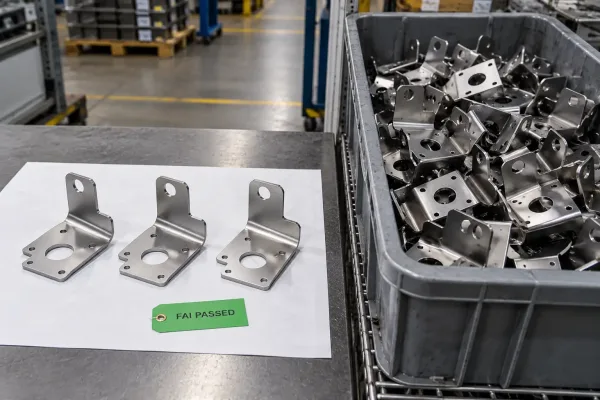
左側は特別な注意の下で検証された初品部品、右側は日常生産からの部品との比較。.
また、能力のある指数は欠陥ゼロを意味しません。能力は確率を表すものであり、保証ではありません。分布の小さな裾が限界外に落ちる可能性は依然としてあります。すべての数値は、その背後にある期間と同じだけ有効です — 材料サプライヤーを変更し、治具を交換し、または工程順序を変更すれば、以前の数値はもはやあなたのプロセスを記述しません。.
部品を調達する際に工程能力データを活用する方法
購買担当者とエンジニアにとって、能力データの価値は要求の枠組みの作り方にかかっています。「高いCpk」という曖昧な要求は曖昧な報告を生み、特定の特性と条件に結びついた要求は行動に移せる証拠を生みます。.
以下の習慣が会話を具体的に保ちます:
- 特性を明示する。. 機能や組立に重要な公差 — 重要な穴位置、シール面 — についてのみ能力データを求め、すべての寸法について求めるのは避ける。.
- データ条件を明記する。. 段取りショットや初品ではなく、安定した期間の日常生産からのデータを、サンプルサイズと方法を明記して要求する。.
- データをロット判定に結びつける。. ある生産期間のエビデンスはその期間に関する意思決定を支持する。材料または工具の変更後は再確認すること。
- 低ボリュームに対して現実的な期待値を設定する。 短納期のカスタム生産では、統計的にばらつきを推定するのに十分な部品数が確保できないことが多い。そこでは、工程管理のエビデンス — 段取り検証、工程内チェック、記録された検査 — が、代表値の指標よりも誠実な代替手段となる。
すべては一つの原則に帰結する。実際に重視する特性について、生産データから、図面に対して能力を評価すること。