ジョブトラベラー上のオペレーター署名の欠落は、出荷を滞らせることがあります。検査記録がないと、日常的な品質クレームが数週間にも及ぶ調査に発展することがあります。ロットのトレーサビリティに欠落があると、生産ロット全体を隔離せざるを得なくなることがあります — 部品に欠陥があるからではなく、欠陥がないことを誰も証明できないからです。
これらは仮定上のリスクではありません。ジョブトラベラーを、実際には生産記録であるにもかかわらず、任意の書類として扱うことがもたらす日常的な結果です。
ジョブトラベラーが不完全な場合に何が起こるか
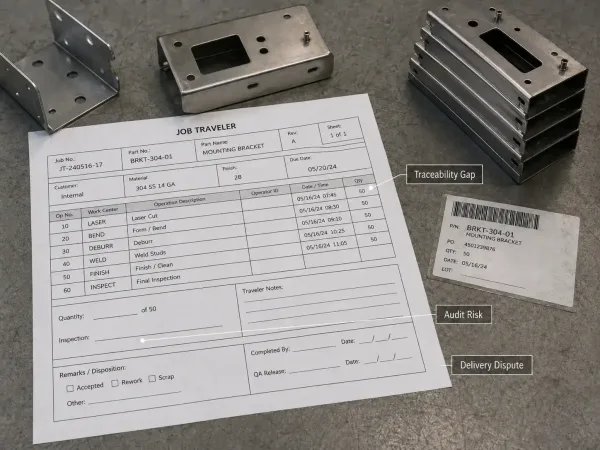
ジョブトラベラー記録の欠落は、トレーサビリティの欠落、監査指摘、納期紛争を引き起こす可能性があります。
ジョブトラベラーとは、部品が実際にどのように製造されたかを語る文書です。その記述に欠落がある場合、その結果は3つのカテゴリーに分かれます。
トレーサビリティを失います。 顧客から、2か月前に納品したブラケットの寸法に関する問題が報告されました。曲げ工程にオペレーター名やタイムスタンプがない場合、誰がその部品を加工したのか、いつ曲げたのか、機器が校正範囲内だったのかを特定できません。調査は行き詰まり、顧客は工程管理に対する信頼を失います。
監査に合格できなくなります。 規制産業 — 航空宇宙、医療、防衛 — では、監査人は証拠なしに「正しく製造した」という説明を受け入れません。承認署名の欠落や検査記入の不備があるジョブトラベラーは、不適合の指摘事項となります。 重大な場合、認証を失う可能性があります。
納期紛争を生みます。 購入注文が500個を要求し、最終数量が487である場合、ジョブトラベラーだけが13個の行方を説明できる唯一の文書です。各工程で数量が記録されていない場合、ロスがレーザーカット、溶接、仕上げのどの工程で発生したかを示す方法はありません。不一致は、データではなく信頼の問題になります。
重要なのは、ジョブトラベラーが完璧でなければならないということではありません。すべての空欄は、後で答えられなくなる質問を表しているということです。
ジョブトラベラーとは何か?
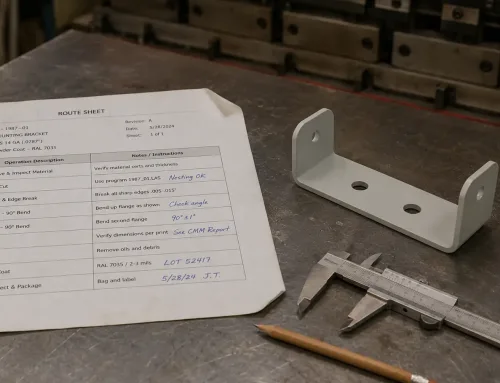
ジョブトラベラー(ショップトラベラー、ワークトラベラー、または単にトラベラーと呼ばれることもあります)は、部品またはロットが工場内のすべての工程を経る過程を記録する生産記録です。これは部品に付随する物理的またはデジタルな記録媒体であり、部品が次のワークステーションへ移動するたびにデータが蓄積されていきます。
ジョブトラベラーとルートシートの違いは、ここでは重要です。ルートシートは、計画された工程の順序、つまり部品がどのステップを、どの順序で、どのツールやパラメータで経るべきかを定義します。これは生産開始前に作成されます。一方、ジョブトラベラーは、生産中に実際に何が起きたかを記録します。誰が各工程を実施し、いつ実施し、どのような結果となり、部品が検査に合格したかどうかです。これは各ステップの実施中および実施後に記入されます。
製造ワークオーダーは、その両者より上位に位置します。これは生産契約であり、何を、何個、いつまでに、どのコストで製造するかを定めます。ルートシートは、それをどのように製造するかを工場に示します。ジョブトラベラーは、実際に製造されたことを証明します。
ERPやMESソフトウェアを使用している工場では、ルートシートとジョブトラベラーが単一のデジタル文書に統合されている場合があります。特に小規模な板金加工工場などでは、別々の紙のフォームとして残っています。基本的なロジックは同じです。計画し、次に記録する。
ジョブトラベラーの記載内容 — および各フィールドが重要な理由
ジョブトラベラーは、上部にタイトルが記載された白紙のフォームではありません。その各項目は、特定のエンジニアリングまたは製造品質要件をサポートするために存在します。以下では、板金加工で最も重要な6つの項目について説明します。
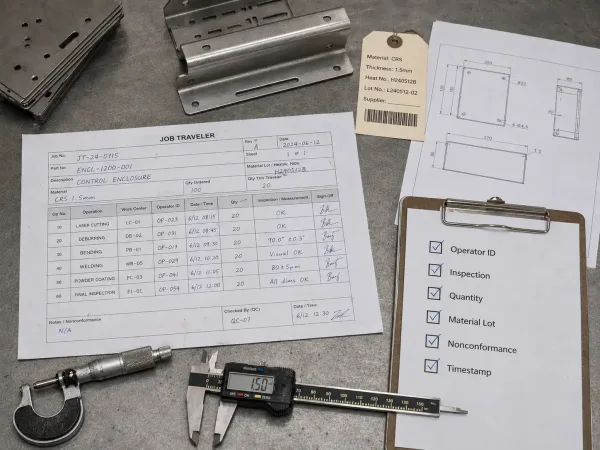
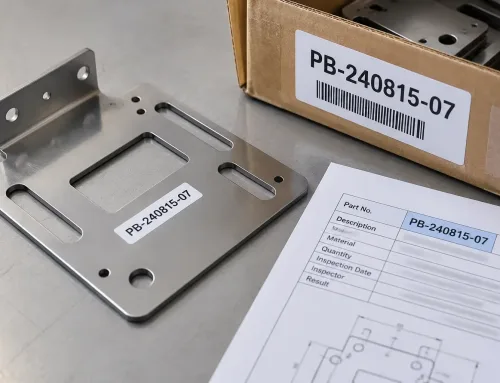
完全なジョブトラベラーは、工程、作業者、検査、数量、材料ロット、承認を記録します。
工程ステップと順序
ジョブトラベラーには、部品が経なければならないすべての工程が記載されています。レーザー切断、バリ取り、曲げ、溶接、表面処理、最終検査などです。各ステップには通常番号が付けられ、工程の簡単な説明と、それを担当するワークステーションまたは部門が含まれます。
このフィールドが重要なのは、他のすべての基盤となる枠組みを作成するからです。定義された順序がないと、部品が正しい工程経路に従ったかどうかを検証する方法がありません。バリ取りの前に曲げ加工が行われた場合(表面に傷が付いたり、曲げが歪んだりする可能性があります)、ジョブトラベラーはその順序の誤りを明らかにするべきです。
作業者識別
各工程エントリには、その作業を実施した作業者のフィールドが含まれます。一部の工場では手書き署名であり、他の工場ではワークステーションでスキャンされる従業員IDです。
目的は監視ではありません。トレーサビリティと説明責任です。 生産から3か月後に溶接部がリーク試験に不合格となった場合、オペレーター欄により、その溶接を行った人物を特定し、その認定状況を確認し、不具合がスキルの問題、プロセスの問題、それとも材料の問題であるかを判断できます。これがないと、その部品に触れたことのあるすべてのオペレーターが疑われることになり、誰のためにもなりません。
検査記録
ジョブトラベラーの検査エントリは通常、3つの段階に分けられます:
- 受入検査 — 原材料が生産に入る前に、仕様(厚さ、グレード、表面状態)を満たしていることを確認します。
- 工程内検査 — 特定の工程で、重要な寸法や溶接品質を確認します。多くの場合、曲げ加工や溶接の後に行います。
- 最終検査 — 部品が出荷のためにリリースされる前に、寸法と外観の完全な確認を行います。
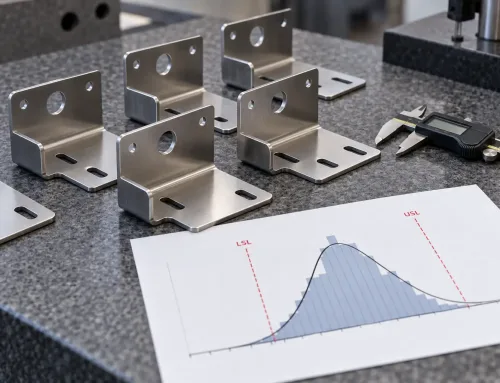
各エントリには、検査結果(合格、不合格、または条件付き)、該当する場合は測定値、および検査員の識別情報を含める必要があります。ジョブトラベラーは正式な検査報告書の代替ではありませんが、検査結果を特定の工程およびオペレーターに結び付けるチェックポイントの証拠を提供します。
数量追跡
ジョブトラベラーの数量欄には、各工程に入った個数と出てきた個数を記録します。差分 — スクラップ、手直し、または不合格 — も記載する必要があります。
これは2つの理由で重要です。第一に、歩留まりの追跡が可能になります。溶接工程で常に3–5%の部品が溶け落ちで失われる場合でも、入力数と出力数が記録されていてこそデータが役立ちます。第二に、納品に関する紛争を解決できます。顧客が出荷不足を主張した場合、ジョブトラベラーは誰もが最初に確認する文書です。
バッチおよびロットトレーサビリティ
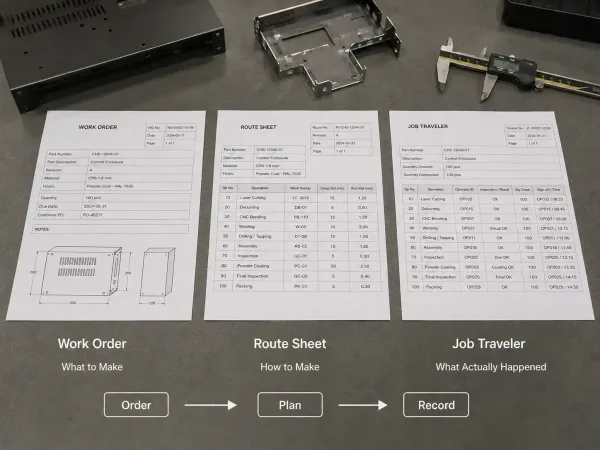
材料ロットまたはヒート番号は、原材料のトレーサビリティを維持するために生産を通じて部品を追跡します。
板金加工では、板金材料のトレーサビリティにより、完成品を原材料まで遡って追跡できます。ジョブトラベラーには、原材料が生産に入る時点で材料ロット番号またはヒート番号を記録する必要があります。部品が工程を進むにつれて、そのロット番号も一緒に移動します。
これはリコールのシナリオにおいて極めて重要です。製鉄所が特定のヒート番号に対する材料リコールを発行した場合、その材料を使用したすべての完成品を特定する必要があります。ジョブトラベラーにロットのトレーサビリティがないと、推測するしかない — あるいはすべてをリコールすることになります。
タイムスタンプとサインオフ
各工程のエントリには、作業が完了した日付(可能であれば時刻も)を含める必要があります。オペレーターの識別情報と組み合わせることで、タイムスタンプは、部品が正しい順序で工程を通過したことを証明する順序付き記録を作成します。
承認サインは二つの目的を果たします。作業者が作業が実施されたことを認識したことを確認し、部品が次の工程に移動する前に、管理者がトラベラーを確認する際の視覚的なチェックポイントを提供します。承認欄が空欄であることは危険信号です。作業がスキップされたか、誰も確認しなかったかのどちらかを意味します。
ジョブトラベラー vs. ルートシート vs. ワークオーダー
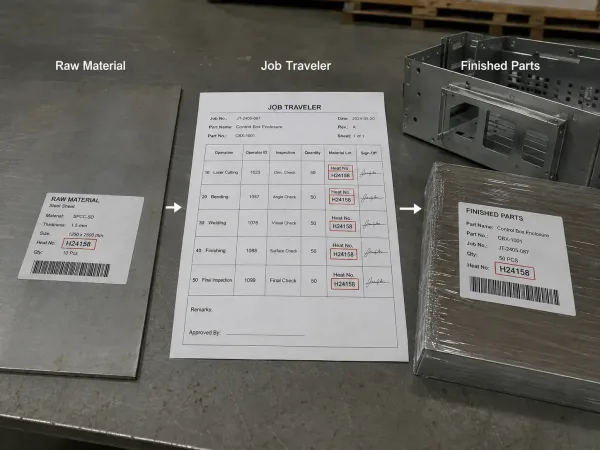
作業指示書は作るもの、工程表は計画された工程、ジョブトラベラーは実際に起きたことを記録します。
これら3つの文書はしばしば混同されます。一部のソフトウェアシステムがそれらを統合しているためもあり、実際に用語が曖昧に使われているためでもあります。以下の表はその区別を明確にします。
| 文書 | 定義する内容 | 作成時期 | 使用者 |
|---|---|---|---|
| 作業指示書 | 何を作るか、数量、納期 | 受注時(生産前) | 生産計画、購買 |
| 工程表 | 計画された工程順序とプロセスパラメータ | エンジニアリングまたはプロセス計画時(生産前) | 製造エンジニアリング、現場監督者 |
| ジョブトラベラー | 各工程で実際に何が起こったかの記録 | 生産中および生産後(各ワークステーションにて) | 作業者、検査員、品質、出荷 |
シンプルに考えると:作業指示書は契約、工程表はレシピ、ジョブトラベラーは記録簿です。それぞれ異なる目的を果たし、完全な生産記録には3つすべてが必要です。
ジョブトラベラーが板金工場をどのように流れるか
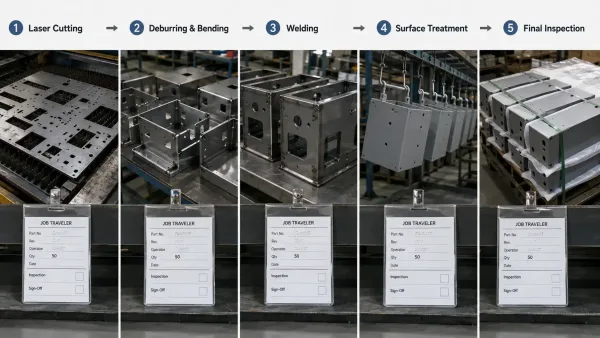
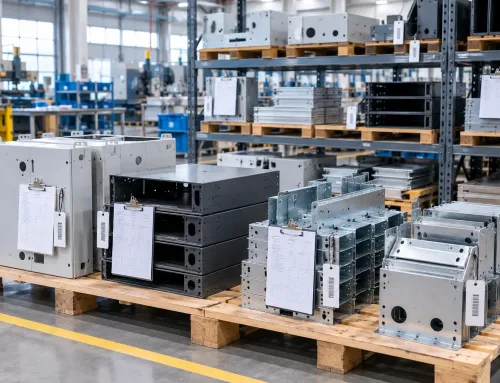
ジョブトラベラーは、板金部品の切断、成形、溶接、仕上げ、最終検査までを追跡します。
具体的に理解するために、ジョブトラベラーが板金筐体の一般的な製作工程をどのように伴うか考えてみましょう。
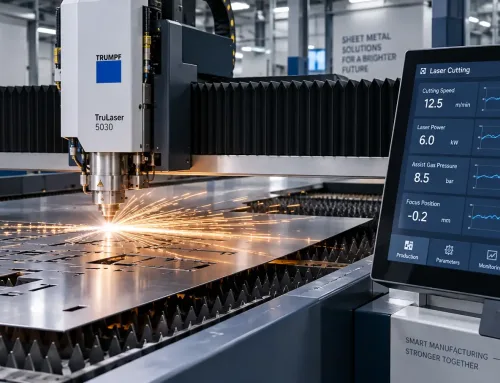
レーザー切断。作業者はシート材から平面パターンを切断します。ジョブトラベラーには、使用した機械、シートの材料ロット番号、切断数量(スクラップを含む)、作業者IDを記録します。工程内寸法検査が必要な場合(例:重要な穴位置の確認)は、検査員がこの段階でサインオフします。
バリ取りと成形。部品はバリ取りに移り、次にプレスブレーキに移ります。曲げ作業者は曲げ順序、使用した工具、曲げ角度が図面と一致することの確認を記録します。部品に特定の曲げ半径が必要な場合や、作業者が表面の引っ掻きに気づいた場合は、トラベラーに記載されます。
溶接。溶接工は溶接プロセス(MIG、TIG、スポット)、ワイヤまたはロッドの仕様、シールドガス、予熱または後熱処理を記録します。溶接検査が必要な場合(目視、浸透探傷、またはリーク試験)は、結果と検査員のIDが入力されます。
表面処理。部品が粉体塗装、アルマイト処理、または塗装のいずれを受ける場合でも、ジョブトラベラーにはプロセス、色またはコーティング仕様、コーティング材料のバッチ番号、硬化時間または温度が記録されます。必要に応じて、膜厚測定値もここに記載されます。
最終検査と梱包。完全な品質管理と最終検査チェックが実施されます。検査員は、ジョブトラベラーのすべての記入が完了していること(空欄なし、署名漏れなし)を確認します。数量は作業指示書と照合して確認されます。部品は梱包され、ジョブトラベラーは保管されるか、出荷とともに顧客に送付されます。
すべての工程で、ジョブトラベラーは同じ質問に答えます:この部品に実際に何が起きたのか?
バイヤーとエンジニアが確認すべきポイント
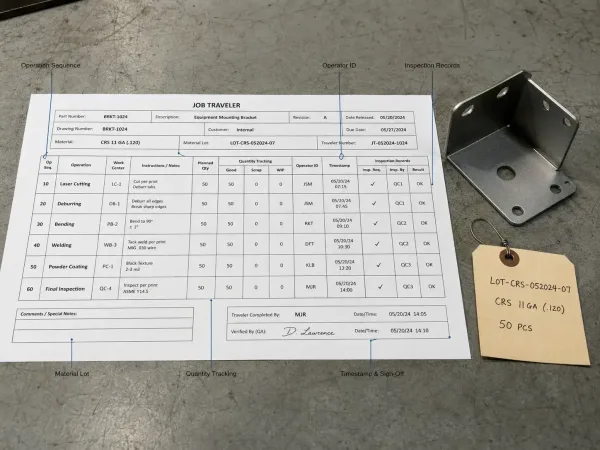
バイヤーとエンジニアは、署名、検査、数量、材料ロット、不適合、タイムスタンプを確認する必要があります。
サプライヤーからのジョブトラベラーをレビューする場合——初品検査、工程監査、または日常的な納品チェックの一環として——以下のチェックリストが最も重要な項目を網羅しています。
- すべてのオペレーションには、オペレーターの署名またはIDがあります。 オペレーターフィールドが空白の場合、作業を特定の個人に追跡することはできません。
- 検査結果は図面の要求事項と一致しています。図面に表面粗さRa 1.6 μmが指定されている場合、検査記録には「合格」だけでなく、実測値を記録する必要があります。“
- 数量は各工程で追跡されます。各オペレーションの投入数と産出数を記録します。100個の部品が溶接工程に入り、94個しか出てこなかった場合、トラベラーには不足した6個を記録する必要があります。
- 材料ロット番号が記録されます。特に炭素鋼とステンレス鋼では重要です。材料グレードが耐食性と機械的性能に直接影響するためです。
- 不適合があれば記録されます。手直し、廃品、逸脱、または顧客承認の特採は、すべてトラベラーに記載されるべきです。記載事項のないきれいなトラベラーは必ずしも良い兆候ではありません。問題が発生しなかったのではなく、記録されなかった可能性があるためです。
- タイムスタンプは論理的な順序に従っています。溶接工程の日付が切断工程より前の場合、何かが間違っています。
完全なジョブトラベラーがあっても、完璧な部品が保証されるわけではありません。しかし、不完全なトラベラーは、製造プロセスが期待される管理下にない可能性があるという警告です。