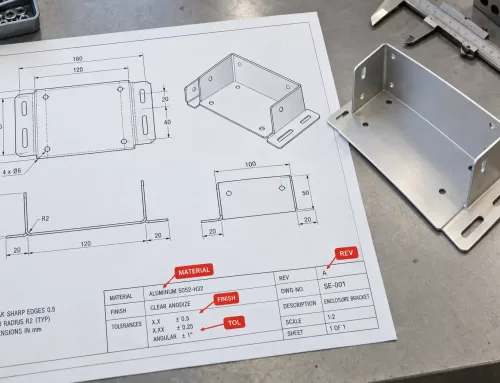
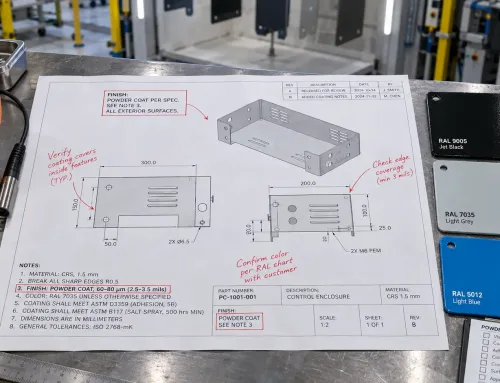
成形した板金ブラケットを設計しました。試作品は検査に合格し、形状も確定しました。あとは量産図面に熱処理指示を記載するだけです。
規格書を開いてみると、「この部品を硬くする」という単一の記号は存在しないことに気づきます。指示は文章で記載する必要があり、しかも正しく記載しなければなりません。曖昧または不完全な熱処理注記は、量産が始まる前に図面が差し戻される最も一般的な理由のひとつです。
本ガイドでは、板金図面における熱処理指示に何を記載すべきか、どこに記載すべきか、板金部品に適用されるプロセスは何か、そして手戻りを招くミスをどう回避するかを詳しく解説します。
図面における熱処理指示の記載位置
熱処理情報は一つの固定された場所に記載するものではありません。配置場所は、その情報をどのように読む必要があるか — 製作担当者、熱処理担当者、品質検査員 — によって決まります。
標準的な配置オプションは3つあります:
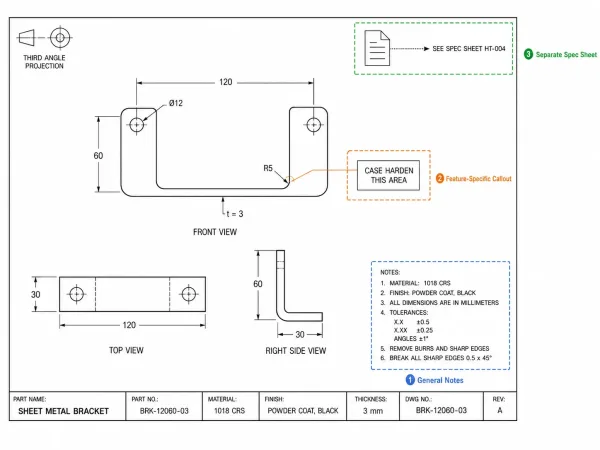
エンジニアリング図面のレイアウトを示す明快な技術イラスト。3つのラベル付きゾーン(一般注記ブロック、形状固有の引出線指示、別紙仕様書への参照)を示し、熱処理情報をどこに記載するかを表しています。
一般注記ブロック。部品全体に適用されるプロセスレベルの熱処理要求事項に対して、最も一般的に使用される記載箇所です。技術図面では、タイトルブロックまたは注記欄に「STRESS RELIEVE PER AMS 2759」のような注記を記載することで、以降のすべての読者に対して、その部品に特定の熱プロセスが必要であることを伝えます。
形状固有の指示。熱処理が特定の領域にのみ適用される場合——例えば、ギアの歯部やブラケットの摺動面のみに表面硬化を施す場合など——その形状に取り付けた引出線やフラグ注記は、一般注記よりも明確な指示となります。
別紙仕様書。複雑な、または多段階の熱処理工程(焼鈍、次に焼入れ、次に焼戻し)を要する部品では、図面注記から参照する専用の工程仕様書を用いることで、図面を簡潔に保ち、要求事項を曖昧さなく伝えることができます。
どのアプローチを使用すべきかわからない場合の一般的なルールは次のとおりです。単一のシンプルな工程は注記に記載し、領域固有の処理は形状指示で指定し、多段階のシーケンスは別紙に記載します。
すべての熱処理指示に含めるべき5つの要素
熱処理の指示は単一の行ではありません。相互に関連する情報のセットであり、いずれかの要素を省略すると、誤解が生じる余地が生まれます。
以下は、指示に直接または規格参照により必ず記載すべき5つの項目です。
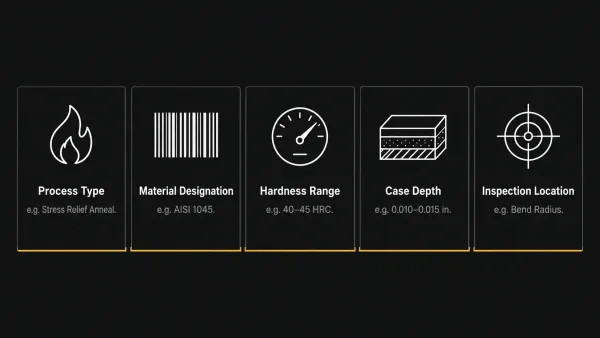
5つのラベル付きセクション(工程タイプ、材料指定、硬度範囲、浸炭層深さ、検査位置)からなる水平インフォグラフィック。各セクションはアイコンと簡潔な例示テキストで表示され、左から右へ整然と配置されています。
要素1:プロセスタイプ
具体的な熱処理工程を明記してください。
「熱処理」や「焼入れ」とだけ書かないでください — これらの用語は範囲が広すぎ、熱処理担当者に意図を推測させることになります。
一般的なプロセス名称には、応力除去焼鈍、完全焼鈍、焼入れ(スルーハードニング)、浸炭焼入れ(浸炭または浸炭窒化)、および析出硬化が含まれます。
各工程は異なる組織と機械的特性をもたらすため、図面には必要な工程を明記する必要があります。
要素2:規格コードを使用した材料規格
図面上の板金材料仕様は、商標名や一般的な材料記述ではなく、正しい標準指定を使用する必要があります。
「中炭素鋼」ではなく、「AISI 1045」と記載してください。
「クロモリ合金」ではなく、「SAE 4140」と記載してください。
「SAE 4140」と記載してください。
熱処理担当者は、炉の温度、保持時間、焼入れ媒体を設定するために正確な合金コードに依存しています。不正確または曖昧な材料参照は、バッチ全体が誤った仕様で処理される結果を招く可能性があります。
硬度は単一の値ではなく、範囲で指定してください。
「40–45 HRC」という指示は現実的で達成可能です。一方、「42 HRC」は達成できません。部品の断面厚の違い、エッジからの距離、材料の溶湯ロットの違いにより、硬度が部品全体で変動するためです。
また、正しい硬さスケールを指定してください。
ロックウェルC(HRC)は焼入れ鋼に、ロックウェルB(HRB)は焼鈍材や軟質材に、ブリネル(HB)は大型部品に標準的です。
換算注記なしでスケールを混在させることは、不合格の頻出原因です — 硬度換算は近似値であり、近似値を重ねると誤差が生じます。
要素4:浸炭深さ(該当する場合)
浸炭または炭窒化された浸炭部品では、指示において有効浸炭層深さ(表面から特定の硬度レベル、通常50 HRCまでの距離)と全浸炭層深さ(炭素が部品内に拡散した全距離)を区別する必要があります。
どちらを意図しているかを明記し、範囲を指定してください。
設計内のすべてのフィーチャは、これらの物理的プロセスを経ても維持される必要があります。
「有効浸炭層深さ 0.007–0.012 in.(50 HRC 時)」
単一の浸炭深さの値は、単一の硬さ値と同様、解釈の余地が大きすぎる。
要素5:検査位置
図面には、硬度試験を実施すべき位置を明示する必要があります。
熱処理は部品の表面と芯部を異なる形で変化させるため、誤った位置で測定された硬さ値は、プロセスが失敗したと誤って示す可能性がある。
成形ブラケットの場合、重要な検査点は曲げ半径であり、耐摩耗面の場合、機能的な接触領域である可能性がある。
図面上で検査点を引出線注記で示すか、一般注記で参照してください。
板金によく用いられる熱処理プロセスとその指示方法
板金部品は通常、重量のある機械加工部品よりも狭い範囲の熱処理プロセスしか行われない。以下は最も一般的な4つである。
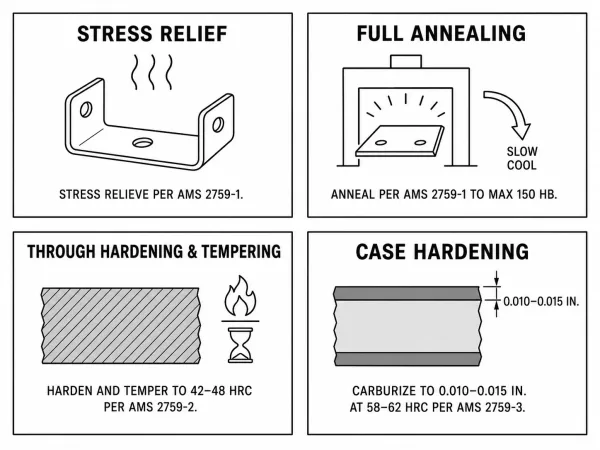
応力除去焼鈍、完全焼鈍、焼入れ・焼戻し、浸炭の簡略化された視覚表現を示す4パネルのグリッド。各パネルには工程名と典型的な図面指示例が含まれています。
応力除去焼なまし
これは板金において最も頻繁に指定される成形後処理である。
応力除去は、板金曲げ、プレス加工、または溶接中に導入された残留応力を、材料の硬度や強度を大きく変えることなく低減できます。
典型的な指示:
「STRESS RELIEVE PER AMS 2759-1, METHOD X.」
完全焼なまし
部品に最大の延性が必要な場合 — 例えば、初期切断後にさらに成形加工を受ける部品 — に使用される。
完全焼なましは、材料を上部臨界温度以上に加熱し、徐冷する。
典型的な指示:
「ANNEAL PER AMS 2759-1 TO MAX 150 HB.」
焼入れ焼戻し
断面全体に高い硬さが必要な板金部品 — ばね、耐摩耗板、切断刃 — に適用。
焼入れと焼戻しの両方の工程を指示記入に明記する必要があります。最終的な硬度を制御するのは焼戻しであるためです。
典型的な指示:
「HARDEN AND TEMPER TO 42–48 HRC PER AMS 2759-2.」
浸炭焼入れ(浸炭または浸炭窒化)
薄板では浸炭深さと芯部の比率が不利になる可能性があるため、薄い板金ではあまり一般的ではないが、硬い表面と靭性のある芯部を必要とする厚板または板材部品には使用される。
典型的な指示:
「CARBURIZE TO EFFECTIVE CASE DEPTH 0.010–0.015 IN. AT 58–62 HRC PER AMS 2759-3.」
板金特有の懸念事項:歪み、公差、成形後熱処理
板金の熱処理は、50 mmの鋼塊の熱処理とは同じではない。
薄肉部は加熱・冷却が速く、より変形しやすく、焼入れに対する反応も異なります。
これらの要因は、図面に記載する内容に直接影響する。
歪みが主要なリスクである。
焼入れされた平板金部品は、ほぼ確実に変形します。部品が薄いほど、変形は大きくなります。
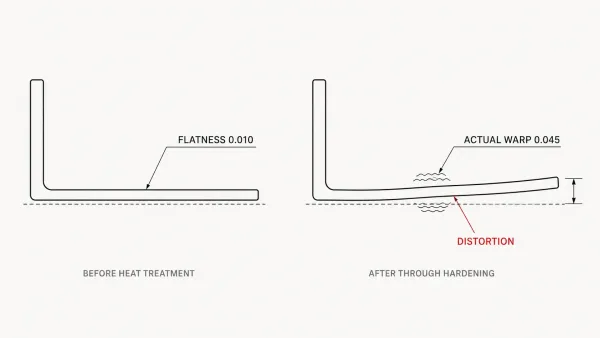
技術図解。左側は熱処理前の平板金ブラケットで平面度公差が記載され、右側は焼入れ後の同じブラケットで、目に見える反りと変形測定を示す指示記入が表示されています。
用途によって熱処理後の平面度公差が厳密に求められる場合、図面には平面度要件を成形公差としてではなく、熱処理後の測定として指示記入する必要があります。
そうでなければ、部品は成形検査に合格しても、焼入れ後に不合格となる可能性がある。
成形後の応力除去は、下流工程の問題を低減する。
最終機械加工または重要な寸法検証の前に応力除去焼なましを指定することは、成形板金部品の標準的な慣行である。
図面では、応力除去の注記を工程順序において最終公差の指示記入の前に配置し、加工業者が作業の順序を把握できるようにします。
寸法補正が必要になる場合がある。
熱処理は、工程や処理対象の特定の板金材料に応じて、少量の膨張や収縮を含む予測可能な寸法変化を引き起こすことがあります。
精密アセンブリでは、板金設計において、重要な最終寸法を熱処理後の要件として定義し、成形および加工中の予測可能な熱変動を考慮する必要があります。
これは単純な板金ブラケットでは稀であるが、嵌合部品とインターフェースする部品では重要である。
手直しを引き起こすよくあるミス — その回避方法
最も費用のかかる熱処理の問題は、熱処理業者によって引き起こされるのではありません。不明確な図面によって引き起こされます。
以下は、製作担当者が最も頻繁に目にする5つのミスである。
どの仕様かを明記せずに「仕様に基づき熱処理」と記載すること。
熱処理規格は数十種類あり、それぞれが異なるプロセス、材料、および合格基準を対象としている。
「Heat treat per spec(仕様に従って熱処理)」は、仕様番号が明記されていない限り意味を持ちません。
範囲ではなく単一の硬さ値を指定すること。
硬さは部品全体で均一ではない。
「45 HRC」のような単一の値は、一部の領域では達成不可能であったり、他の領域では緩すぎたりする。
部品の形状と材料を考慮した範囲を常に指定してください。
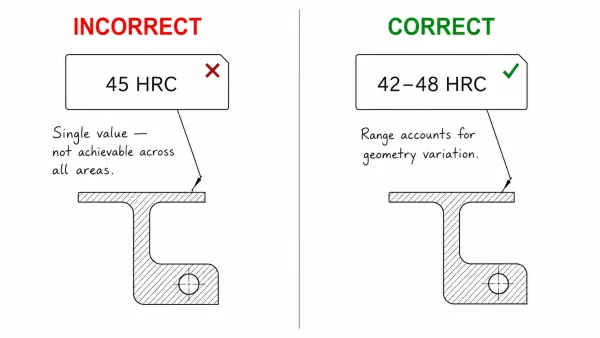
分割比較図。2つのエンジニアリング図面の指示記入を並べて表示しています。左側は「不正解」とラベル付けされ、単一の硬度値「45 HRC」が示され、右側は「正解」とラベル付けされ、硬度範囲「42–48 HRC」が示され、範囲が必要な理由を説明する簡単な注記が付いています。
標準呼称ではなく商標名を使用すること。
“「ステンレス304」は会話では許容されるが、製造図面では許容されない。
正しい指定は「ASTM A240 Type 304」、またはお客様の地域および用途に適用される同等の規格です。
商標名は、サプライヤーによって異なる組成を指す場合がある。
検査箇所の省略。
図面に硬さ試験の場所が指定されていない場合、熱処理業者は都合の良い場所で試験を行う — それが重要な機能領域でない可能性がある。
その結果、硬さ試験は合格するものの、実使用では不具合が生じる部品となります。
説明なしに硬さスケールを混在させること。
図面のある注記で「40 HRC」、別の注記で「380 HB」と指定されている場合、読者は換算する必要がある — そして硬さ換算は近似値である。
全体で1つのスケールを指定してください。複数のスケールが避けられない場合は、換算の根拠(例:「ASTM E140 に基づく」)を明記してください。
図面を送付する前のクイックチェックリスト
熱処理指示を含む製造図面をリリースする前に、以下の項目を確認すること:
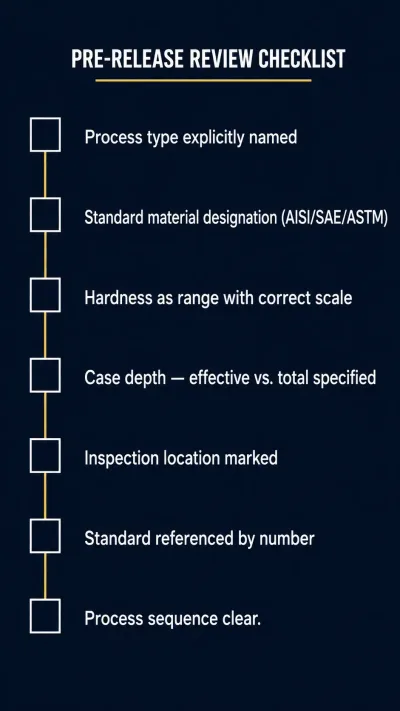
熱処理指定を含む図面をリリースする前に確認すべき7つの確認項目を示した、簡潔なチェックリスト形式のインフォグラフィック。各項目には、単純なチェックマークまたはチェックボックスの図形が添えられています。
- プロセスタイプが明示的に記載されている(「熱処理」や「硬化」といった曖昧な表現ではなく)
- 材料が規格呼称で指定されている(AISI、SAE、ASTM — 商標名ではなく)
- 硬さが正しいスケールで範囲指定されている(HRC、HRB、またはHB)
- 浸炭深さ(ケースデプス)が有効深さと全浸炭深さを区別して指定され、範囲が含まれている(該当する場合)
- 検査位置が図面上に示されている
- 適用規格が番号で参照されている(AMS 2759、SAE J411 など)
- 複数の処理が必要な場合、プロセスの順序が明確である
図面段階での5分間のレビューにより、エンジニアリング部門と製造現場の間で5日間のやり取りを省くことができます。