重ね継手はシートメタル加工においてあらゆる場所で使用されます。エンクロージャー、ブラケット、HVACダクト、電気筐体など、2つのパネルが重なり合うあらゆるアセンブリがこの継手タイプに依存しています。それほど一般的であるにもかかわらず、設計不良の重ね継手は、シートメタル生産における溶接手直しの主な原因の一つであり続けています。 長持ちする継手と、割れ、歪み、検査不合格となる継手との違いは、通常、溶接工程ではなく、シートメタル設計段階で下される判断によって決まります。
本ガイドでは、溶接を目的としたシートメタルの重ね継手にとって最も重要な設計パラメータ、すなわち、重ね代の寸法、板厚のマッチング、プロセス選択、そしてコストを押し上げる間違いについて説明します。
板金ラップ継手とは?
重ね継手は、2つのシートメタル部品が重なり合い、重なった領域に沿って溶接によって接合されるときに形成されます。2つのエッジがフラッシュに接する突き合わせ継手とは異なり、重ね継手は一方のシートを他方の上に重ねます。このため、組み立てが容易になり(正確なエッジ位置合わせが不要)、エッジ加工がしばしば実用的でないシートメタルに最適です。
プレーンラップ継手とフラッシュラップ継手
単純な重ね継手は、シートメタル加工で最も一般的な構成です。一方のシートが単純に他方の上に重なり、溶接は上側シートのエッジに沿って、または重なり領域にわたって施されます。特別なエッジ加工は不要で、実質的にあらゆる板厚で使用できます。
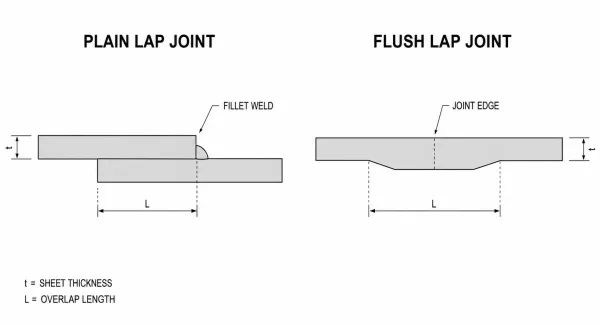
単純な重ね継手とフラッシュ(スカーフ)重ね継手の断面比較。エッジ加工と表面プロファイルの違いを示しています。
フラッシュ重ね継手(スカーフ重ねと呼ばれることもある)は、重なるエッジをテーパー状または段状に加工し、仕上がり表面を水平に揃えます。これは機械加工コストが増加するため、標準的なシートメタル加工ではあまり一般的ではありませんが、航空機パネルや、目に見える消費者製品のエンクロージャーなど、滑らかな外観表面が求められる用途では重要です。
ほとんどの工業用板金部品では、単純な重ね継手が標準です。 以降で説明する設計上の判断は、主にこの構成に適用されます。
板金溶接においてラップ継手設計が重要な理由
図面では単純に見える重ね綉手でも、現場では驚くほど複雑な問題を引き起こすことがあります。密着しないシートは、溶接がきれいに埋められない隙間を生みます。重なり幅が狭すぎると、剥離荷重に対して継手の強度が不足します。シート厚の不一致は、薄い側が溶け落ちる一方で、厚い側がほとんど溶融しない原因となります。
これらは溶接技能の問題ではなく、設計の問題です。 重なり幅が適切に設定され、シート厚が一致し、継手形状を考慮して溶接プロセスが選択されていれば、溶接自体は簡単になります。これらの要素のいずれかが適切でない場合、経験豊富な溶接工でも一貫した結果を出すのは困難です。
設計を図面の段階で正しく行うことで、不具合品の削減、手直しの減少、そして現場で意図どおりに機能する部品が得られます。
重なり寸法:どれくらい確保すれば十分か?
重なり距離(2つのシートが重なる長さ)は、重ね継手設計で最も重要な寸法です。 重なりが少なすぎると、特に剥離荷重や引張荷重に対して継手の強度が不足します。多すぎると、材料費、溶接長、生産時間が増加するのに見合う効果が得られません。
板厚別の最小重なり比率
広く受け入れられているエンジニアリングガイドラインでは、一般的な用途では重なりを2~3倍の板金厚(2t~3t)に設定します。1.0 mmの鋼板の場合、最小重なりは2.0 mmとなり、3.0 mmであればより十分な余裕が得られます。
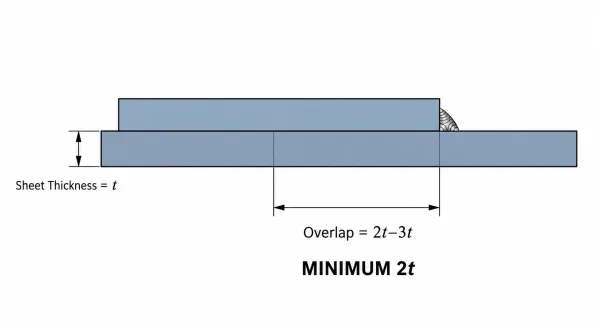
板金の重ね継手の寸法付き断面図。シート厚に対する推奨の2t~3tの重なり距離を示しています。
より厚い構造用プレート(3 mm超)では、重なり比3t~4tが一般的です。特に継手が大きな荷重を負荷する場合に当てはまります。AWS D1.3(構造溶接規格 — 板鋼)では、厚さ範囲や使用条件ごとに具体的な要件が規定されています。
| 板厚 | 最小重なり(一般) | 推奨重なり(構造用) |
|---|---|---|
| 0.5 mm | 1.0 mm | 1.5 mm |
| 1.0 mm | 2.0 mm | 3.0 mm |
| 1.5 mm | 3.0 mm | 4.5 mm |
| 2.0 mm | 4.0 mm | 6.0 mm |
| 3.0 mm | 6.0 mm | 9.0~12.0 mm |
広い重ね代を使用すべき場合
広い重ね代は、以下の3つの状況では追加材料の価値があります:
- シール継手 — ガスまたは液体の気密性に必要な連続溶接では、シーム全体にわたって完全溶込みを確保するために、より大きな重なりが有利です。
- 高応力部 — 荷重支持ブラケット、フレーム、または取付部の継手では、2t~3t範囲の上限値以上を使用してください。
- 熱に敏感な材料 — アルミニウムとステンレス鋼は、炭素鋼とは異なる熱放散特性を持ちます。より広い重なり幅にすることで、溶接工はエッジの変形を抑えながら入熱を管理する余裕が大きくなります。
一貫性は寸法そのものと同じくらい重要です。 曲げ精度の低さや部品の組み合わせの不一致により、重なり幅が継手に沿って変動すると、溶接品質もそれに応じて変動します。
板厚の整合性と継手品質への影響
厚さが大きく異なる2枚のシートを重ね合わせる場合、溶接プロセスは本質的な不均衡に直面します。薄いシートはより速く加熱され、厚いシートがまだエネルギーを吸収している間に融点に近づきます。その結果は予測可能です。薄い側での溶け落ち、厚い側での溶込み不良です。
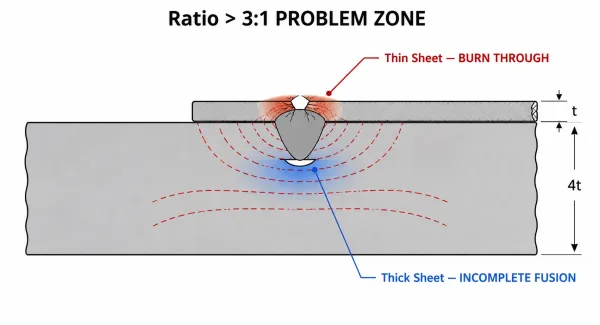
厚さ比が3を超えることで薄板に生じる溶け落ちを示す断面図:1 重ね継手溶接時。
実用的な目安として、厚さ比を3未満に保つこと1です。0.5 mmのシートと2.0 mmのシートの組み合わせ(比4:1)は、すでに問題領域に入っています。薄いシートには、厚い相手材を溶かし合わせるために必要な熱を吸収する熱容量がありません。
大きな板厚差が避けられない場合、いくつかの設計調整が有効です:
- 抵抗スポット溶接を使用する — 連続アークではなく短く制御されたバーストでエネルギーを供給するため、薄板の溶け落ちリスクを低減します。
- 溶接パスをオフセットする — 溶接線をわずかに厚いシート側にずらすことで、必要な材料により多くの熱を向けます。
- 段付き重ねを検討する — 厚いシートに曲げや段を追加すると、溶接部でより均一な断面が得られます。
設計者にとっての要点は、厚さのマッチングが単なる板金材料選定の問題ではないということです。これは、継手を生産規模で一貫して溶接できるかどうかを直接的に決定します。
ラップ継手に適した溶接プロセスの選定
重ね継手に用いられる最も一般的な3つの板金溶接プロセス — MIG、TIG、抵抗スポット溶接 — は、それぞれ異なる設計要件を課します。工場の現場ではなく設計段階でプロセスを選定することで、継手形状が選択した方法をサポートできるようになります。
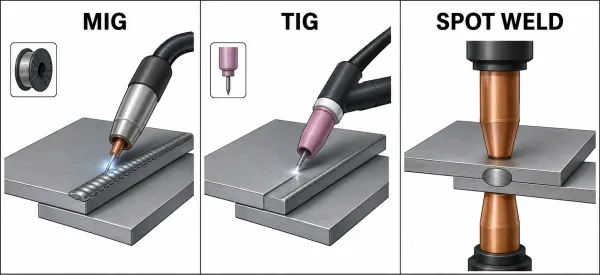
板金の重ね継手に適用されたMIG、TIG、抵抗スポット溶接の視覚的な比較。溶接外観と機器アクセスを示しています。
MIG溶接重ね継手
MIG(GMAW)は、一般的な製作における鋼およびステンレス鋼の重ね継手に最も広く使用されているプロセスです。 約0.8 mm以上の板厚にわたり、速度と汎用性の良好なバランスを提供します。
重ね継手では、MIGは上板の端部に沿ったすみ肉溶接に適しています。設計上の考慮事項には、溶接ガンの十分なアクセス確保 — 狭いコーナーや深い凹部はコンタクトチップとワーク間距離を妨げる可能性があります — およびワイヤ送給が板材間に生じるわずかなギャップの考慮が含まれます。
TIG溶接重ね継手
TIG(GTAW)は入熱をより精密に制御できます。薄板アルミニウム、ステンレス鋼、および溶接外観が重要な用途において、最適な選択肢となります。MIGよりも低速で高コストですが、板金に対してよりクリーンで精密な溶接を実現します。
重ね継手では、TIGによりオペレーターが重なり部のゾーンへ熱を正確に集中させることができます。これは、板厚の異なる材料や熱に敏感な合金を扱う場合に有利です。その代償は速度です。量産におけるTIGの重ね溶接は、MIGやスポット溶接に比べて大幅に時間がかかります。
抵抗スポット溶接重ね継手
スポット溶接は、大量生産される板金組立の標準的なプロセスです。自動車ボディパネル、家電筐体、電気エンクロージャーなどに使用されます。溶加材を必要とせず、歪みは最小限に抑えられ、各溶接は1秒未満で完了します。
設計要件は具体的です。重なり幅は、電極チップ径とエッジマージン(通常は1.5×電極径以上)を収容できる十分な広さが必要です。また、溶接中はシート同士を密着させて保持する必要があります。スポット溶接では、継手の両側にアクセスできる必要もあり、これは一部の閉じた形状を除外する制約となります。
| 要因 | MIG | TIG | スポット溶接 |
|---|---|---|---|
| 速度 | 中程度 | 遅い | 高速 |
| 精密 | 中程度 | 高 | 中程度 |
| 溶加材 | はい | はい | 不要 |
| 一般的な用途 | 一般製作 | 薄板/特殊金属、外観溶接 | 大量組立 |
| 最小板厚 | 約0.8 mm | 約0.5 mm | 約0.4 mm(適切な設備を使用) |
| アクセス要件 | 片面 | 片面 | 両側 |
ラップ継手設計のよくあるミスとその回避方法
重ね継手の溶接トラブルの多くは、少数の設計レベルの誤りに起因します。図面の段階で修正する方が、溶接後に修正するよりもはるかに安価です。
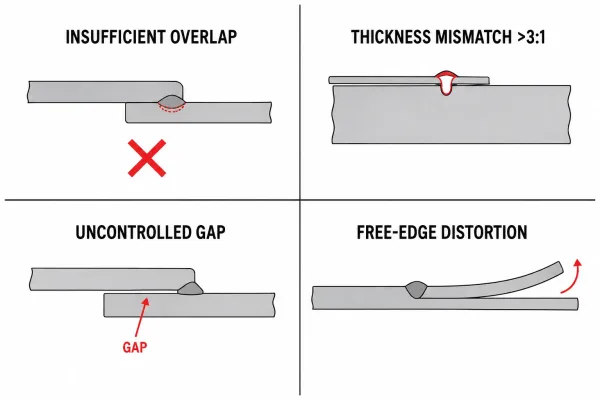
シート金属の重ね継手における4つの一般的な設計ミス:重なり不足、過度な板厚差、シート間のギャップ管理不良、自由端の変形。
重なり不足。最も頻繁に発生するミスです。重なりが狭いと、継手の荷重支持面積が減少し、剥離破壊に対して脆弱になります。一般的な板金加工では、2t以上の重なりを維持してください。構造用途では、3t以上としてください。
過度の板厚差。3:1を超える比率でシートを組み合わせると、熱バランスが不均一になります。薄いシートは、厚いシートが融解温度に達する前に焼き切ってしまいます。用途上、板厚差が必要な場合は、スポット溶接に切り替えるか、継手を段付き重ね(ステップラップ)として再設計してください。
シート間に制御されていないギャップ。 重ね合わせシート間に0.5 mmを超えるギャップが存在すると、ポロシティ、溶け込み不良、不均一な溶接ビード形状の原因となります。これは通常、板金曲げ精度に起因する組立(フィットアップ)の問題です。曲げ角度が不均一だと、接合部に沿って重ね合わせギャップが変化する可能性があるためです。より厳しい曲げ公差を指定するか、設計に位置決め機能(タブ、スロット、またはパイロット穴)を追加することで、ギャップを管理下に保つことができます。
歪みの無視。 重ね継手は、溶接中に熱膨張の差により自由端が上方に反りやすい。薄板の長いシームでは、この歪みが大きくなる可能性がある。一定間隔でタック溶接点を設計するか、逆方向にわずかな予備曲げを加えることで、この影響を打ち消すことができる。
シール要件に対する溶接タイプの不一致。 スポット溶接は効率的だが、本質的にシール性はない。接合部が気密または液密である必要がある場合は、連続溶接が必要である — これによりコスト構成はまったく変わってくる。図面でシール要件を明確にすることで、製造業者が推測する必要がなくなる。
強度、コスト、製造性のバランス
重ね合わせ幅が1 mm増えるごとに、材料使用量、溶接長さ、加工時間が増加します。適切な重ね継手の設計では、継手に求められる実際の機能に合わせて構造を決定することが重要です。すべての継手に最大限の強度が必要なわけではありません。
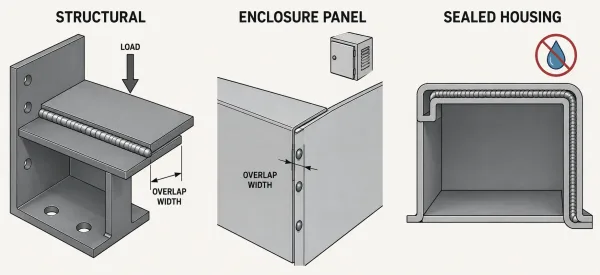
シート金属の重ね継手の3つの用途カテゴリ — 構造用、筐体パネル用、シールドハウジング用 — それぞれに異なる重なりと溶接の要件があります。
- 構造用接合部(ブラケット、フレーム、耐荷重パネル)では、オーバーラップ範囲の上限側と、連続溶接または密間隔の溶接が求められる。追加コストは性能要件によって正当化される。
- エンクロージャーパネルとカバーでは、多くの場合、より小さいオーバーラップでスポット溶接を使用できる。接合部は部品を保持する必要があり、大きな荷重を負担する必要はない。
- シールハウジングには連続溶接が必要だが、過大なオーバーラップが必ずしも必要ではない。A 2tオーバーラップに全溶け込み溶接を組み合わせることで、気密性には通常十分である。
原則はシンプルです。部品に必要な機能を発揮できるよう、継手を設計することです。不要な重なりや余分な溶接パスは、価値を加えることなくコストを増やすだけです。
重要なポイント
溶接用のシート金属の重ね継手を設計する際、継手の品質と製造コストの両方を決定する3つの要因があります:重なり距離(基準として2t–3t)、板厚のマッチング(比率を3未満に保つ:1)、および溶接プロセスの選択(プロセスを形状と生産量に合わせる)。設計段階でこれらに対処することで、最も一般的で、最もコストのかかる溶接問題を防げます。
よくある質問
重ね継手を用いた板金設計のレビューをご希望ですか?図面をSR-MFGにご提出いただければ、製造容易性設計(DFM)評価と迅速で競争力のある製作見積もりをご提供します。当社のエンジニアリングチームは、生産開始前に潜在的な溶接の問題を特定できます — 時間と手直しコストを削減します。