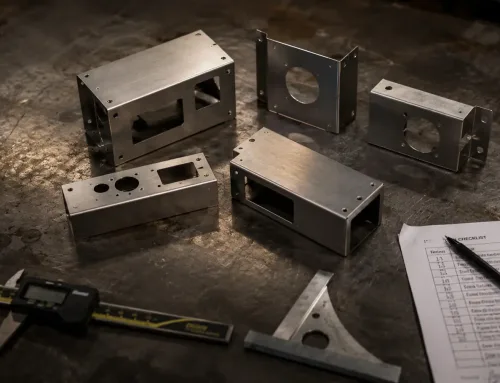
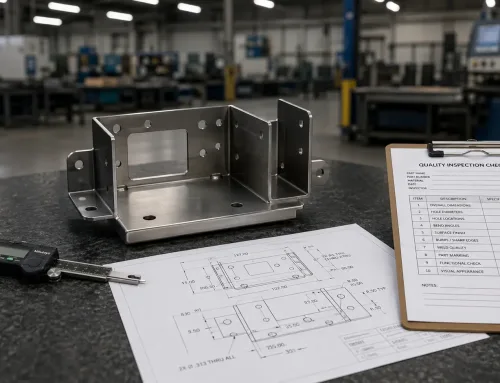
寸法検査は、しばしば「図面に照らして部品を確認すること」と説明されます。この説明は間違いではありませんが、実際の問題を引き起こす点で不完全です。寸法検査には4つの異なるエンジニアリング上の判断——公差が実際に何を意味するのかを理解すること、十分な精度を持つ測定器を選定すること、どの寸法が最も重要かを特定すること、そして紛争が生じても有効な形で結果を記録すること——が必要であるという事実を隠してしまいます。これらのいずれかが崩れると、結果は良品が不合格となるか、不良品が合格となることになります。この用語集の項目では、寸法検査に実際に何が含まれるのか、よくある誤解はどこにあるのか、そしてエンジニアリング部門や調達チームが正しく実施するために何を知る必要があるのかを説明します。
「だいたい合っている」が公差ではない理由
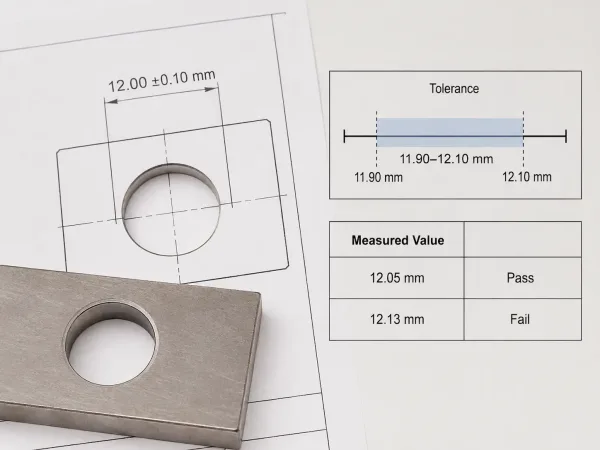
寸法検査では、測定値が指定された公差帯内に収まる必要があります。
寸法検査に関する最も一般的な誤解は、それが定性的な判断であるというものです。そうではありません。 ボア径を12.00 ±0.10 mmと指定した図面は、まさにその意味です:測定値は11.90 mmと12.10 mmの間になければなりません。12.13 mmという読み値は、部品が「問題ないように見えても」仕様外です。“
これが重要な理由は明快です。公差は図面上の恣意的な数値ではありません。部品同士が組み合わさること、シールが圧力を保持すること、機構が自由に動くことを保証するエンジニアリング上の制約です。 検査員が寸法を「ほぼ合格」と判断する場合、それは実質的にエンジニアの設計意図を覆すことになります ─ 多くの場合、なぜその特定の公差が指定されたのかを理解せずに。
このため、寸法検査は定量的でトレーサブルな結果を生み出さなければなりません。測定値と公差帯を組み合わせることで、合格・不合格の判定に対する明確な製造受入基準が提供されます。「良さそう」では不十分です。
適切なツールの選定:10:1ルールとその使い分け
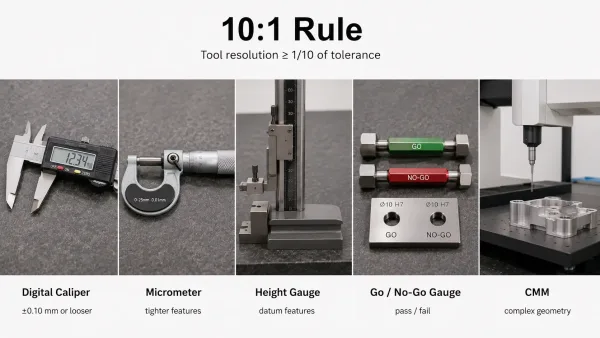
測定工具は、検査対象の公差に対して十分な細かい分解能を提供する必要があります。
寸法検査における実務上の重要な課題の一つは、どの測定器を使うかということです。10:1の規則はその判断の出発点となります。測定器の分解能は、確認する公差の10分の1以上の細かさが必要です。例えば±0.10 mmの公差では、分解能は0.01 mm以上の細かさが必要です。業界や規格によっては異なる比率を用い、4:1を最低限とする例や、重要な測定では20:1を推奨する例もありますが、原則は同じです。測定器の精度が公差に対して十分に高くなければ、測定の不確かさ自体によって規格外の状態が見逃される可能性があります。
ハンドツール:ノギス、マイクロメータ、ハイトゲージ
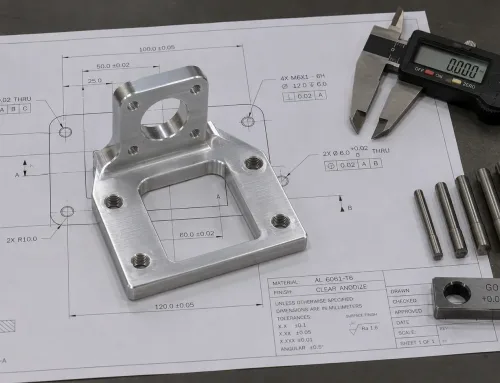
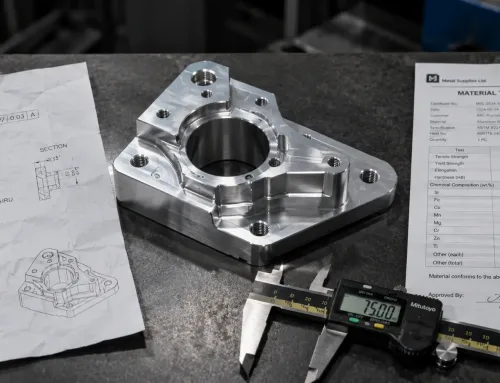
デジタルノギス(分解能0.01 mm)は、一般的な寸法 — 全長、幅、穴径、段差高さ — に最も汎用的なハンドツールです。±0.10 mmまたはより緩い公差に適しています。外径マイクロメータ(分解能0.001 mm)は、ボア径やシャフト径などのより厳しい形状に対してより高い精度を提供します。ハイトゲージは、面出し台で使用され、段差高さや基準参照形状を同様の精度で測定します。
ゲージ:通り・止まりピンゲージ、ねじゲージ、輪郭ゲージ
ゴー/ノーゴーピンやねじゲージは、数値を返すことなく、穴やねじの迅速な合否判定を提供します。単に「仕様内かどうか」という問題である生産環境に効率的です。輪郭ゲージは、表面や輪郭が公差帯内に収まっているかを確認します。属性ゲージの限界は、形状が限界にどれだけ近いかを教えてくれないということです — 合格したかどうかだけがわかります。
CMMおよび手工具では不十分な場合
公差が±0.01 mmより厳しい場合、または部品が多数の相互関連する寸法を持つ複雑な形状である場合、三次元測定機(CMM)が適切なツールになります。CMMはタッチプローブを使用して3D座標を取得し、±0.005 mmまたはより高い測定精度を実現できます。CMMは、輪郭公差、位置指定、またはハンドツールではアクセスしにくい形状を持つ部品に特に有効です。
実用的な品質管理と検査フレームワークでは、±0.10 mm以上の公差にはノギスを使用し、±0.05と±0.01 mmの間の公差にはマイクロメータやゲージを使用し、それより厳しい公差や形状が複雑なものにはCMMを使用します。疑わしい場合は、ツールの分解能が公差帯より少なくとも10倍細かいことを確認してください。
すべての寸法が重要ではない — 重要寸法の見分け方
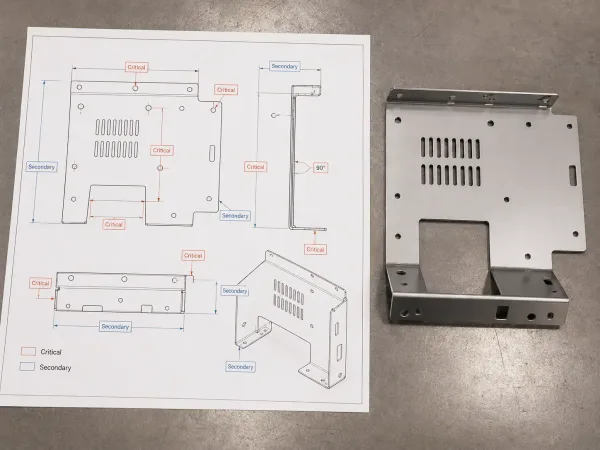
重要な寸法は嵌合と機能を制御しますが、副次的な寸法は通常、より低い頻度で抜き取り検査できます。
一般的な図面には数十の寸法が含まれる場合があります。すべての寸法を同じ優先度で扱うと、検査時間が無駄になり、実際に嵌合と機能を制御する寸法が見えにくくなります。実用的な区別は、重要な寸法と副次的な寸法の間です。
重要な寸法とは、組立、シーリング、構造的完全性、または機械的機能に直接影響するものです。鈑金部品では、これらには通常以下が含まれます:
- 基準に対する取付穴の位置
- 成形形状の曲げ角度とフランジ長さ
- 嵌合面の長さと幅
- 隣接部品との嵌合を決定する形状間距離
これらの寸法は検査時に優先すべきです — すべての部品でチェックするか、厳格な抜き取り計画でチェックします。副次的な寸法には、外周エッジ形状、外観用カットアウト、機能のない半径、および緩い一般公差を持つ形状が含まれます。これらは、検査の完全性を損なうことなく、より低い頻度で抜き取り検査できます。
この区別が重要な理由は実用的です。検査リソースは有限です。サプライヤーの検査計画がすべての寸法を同じ基準でチェックする場合、時間がかかりすぎるか、注意が薄まりすぎます。より良い鈑金検査計画は、不適合が実際に部品の機能に影響する寸法に検査の努力を集中させ、図面または発注書でどの寸法が重要であるかを伝えます。
検査記録:記載すべき内容とその重要性
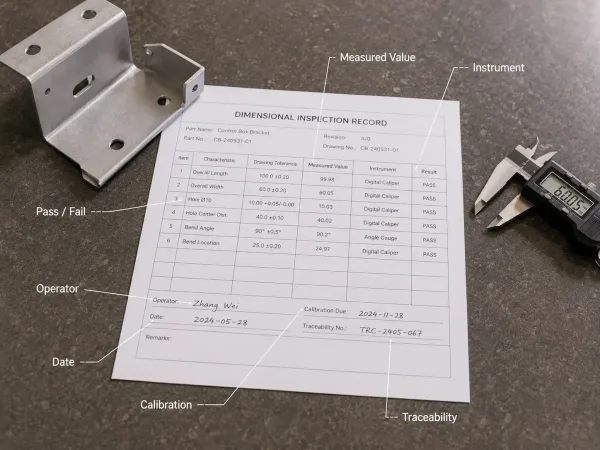
完全な検査記録には、測定値、計測器の詳細、校正状況、トレーサビリティ、および合否結果が含まれるべきです。
検査記録は、納入時に部品が仕様を満たしていたことの唯一の客観的証拠です。寸法に関する紛争が発生した場合 — 部品が合わない、顧客が出荷を拒否する、監査員が証拠を要求する — 記録がそれを決着させます。それがないと、測定値を特定のロットやオペレーターまで遡ることができず、合否の判定は一人の言葉と別の人の言葉の対立になります。
完全な検査記録には以下を含めるべきです:
- 測定値と単位(例:12.05 mm、「合格」だけではなく)
- 使用した測定器 — 種類と識別子(例:Mitutoyo デジタルノギス、ID# C-042)
- 校正状態 — 測定器が校正期間内であったことの確認
- 検査員名
- 検査日
- トレーサビリティ — ロット番号、シリアル番号、または作業指示書の参照
- 合否判定(指定された公差に対する)
調達チームにとって、記録の完全性を確保する最も効果的な方法は、製造品質要件を事前に定義することです。RFQと図面に検査の期待事項を含めてください。どの寸法が重要かを特定し、受入基準を明記し、期待するレポート形式を指定し、測定器と校正の参照資料を依頼してください。RFQ段階での明確な要件は、検査に関連する最も一般的な紛争を防ぎます:どの寸法を確認すべきかについての不一致、正しいツールが使用されたかどうかの不確実性、部品が拒否された場合の証拠の欠如。
板金部品の特徴とは
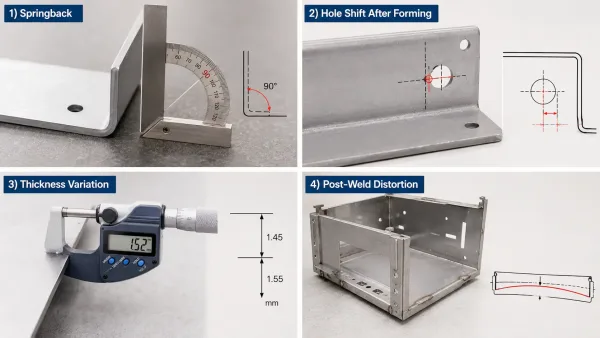
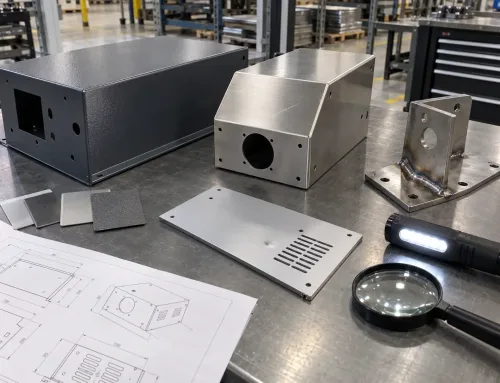
板金検査では、スプリングバック、成形後の穴のずれ、厚さ変動、溶接後の歪みを考慮する必要があります。
板金加工は、機械加工部品には存在しない寸法上の課題をもたらします。これらの課題を理解することは、機能する検査計画と、誤った拒否や不良部品の見逃しを生む計画との違いです。
曲げ角度のスプリングバック。板金を曲げると、プレスブレーキが解放した後、材料はわずかにスプリングバックします。図面で指定された90°の曲げは、材料の種類と厚さ、曲げ半径、工具のセットアップ、およびプレスブレーキがCNC制御か手動かに応じて、88°または91°でプレスから出てくる場合があります。実現可能な公差は、図面の記載だけでなく、これらの要因によって決まります。
成形後の穴位置精度。曲げ前にパンチングまたはドリル加工された穴は、成形操作中に位置がずれます。部品に異なる曲げゾーンに複数の穴がある場合、累積的な位置誤差が大きくなる可能性があります。これが、成形部品の穴間および穴からエッジまでの寸法が検査時に特別な注意を必要とする理由です。
材料厚さのばらつき。 板材には固有の厚さ公差があり、公称 1.5 mm のシートでも、規格やサプライヤーによって 1.42 から 1.58 mm の範囲で測定されることがあります。このばらつきは、曲げ半径、得られる角度、および成形形状の全体的な高さに影響します。検査計画で考慮する必要があります。
溶接後の歪み。 溶接アセンブリは残留応力によって歪み、溶接前の寸法値からずれることがあります。検査計画では、公称形状だけでなく、溶接後のばらつきも考慮する必要があります。
板金の寸法検査には判断力が必要です。図面に対して数値を照合するだけでなく、成形プロセスで実現可能な公差を理解することです。
重要なポイント
- 寸法検査とは、トレーサビリティのある結果に基づく定量的な測定です。「良さそうに見える」ことは検査ではありません。
- 10:1の規則は測定器の選択指針です。測定器の分解能は、確認する公差の10分の1以上の細かさが必要です。
- すべての寸法が同じように重要であるわけではありません。検査の重点は、組立と機能を左右する重要寸法に置いてください。
- 検査記録は、紛争を解決する証拠となります。必要な内容は、納品後ではなく、RFQと図面で指定してください。
- 板金部品には、スプリングバック、成形後の穴位置のずれ、材料厚さのばらつき、溶接後の歪みといった固有の検査上の課題があり、数値の比較だけでなく、製造上の判断が必要です。
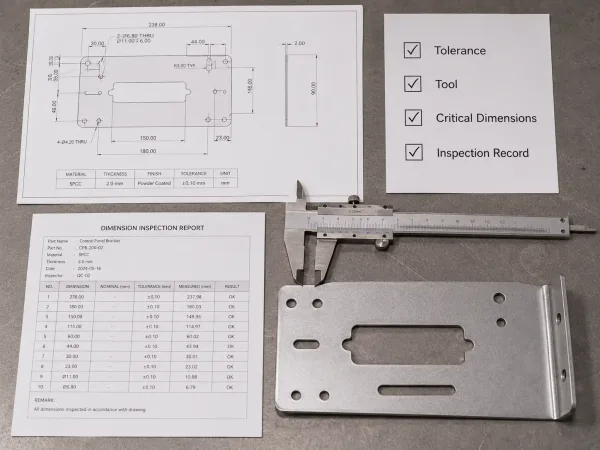
実用的な寸法検査レビューでは、公差、ツール選定、重要寸法、トレーサブルな記録を確認する必要があります。