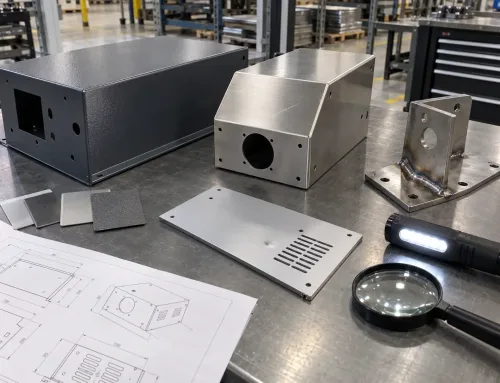
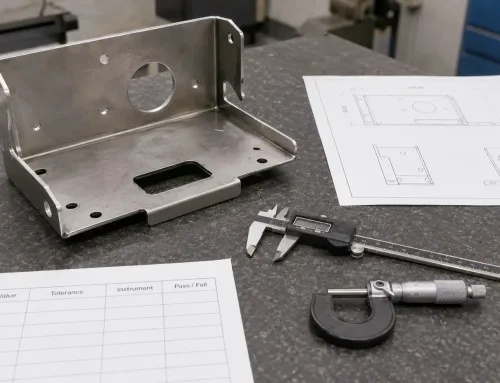
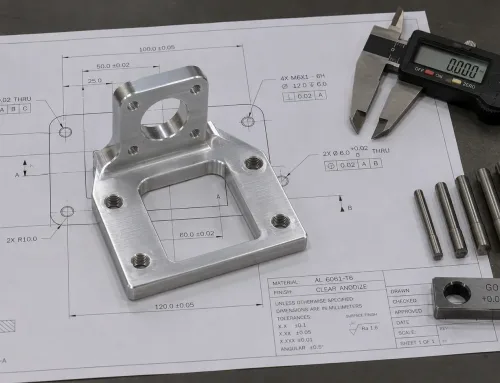
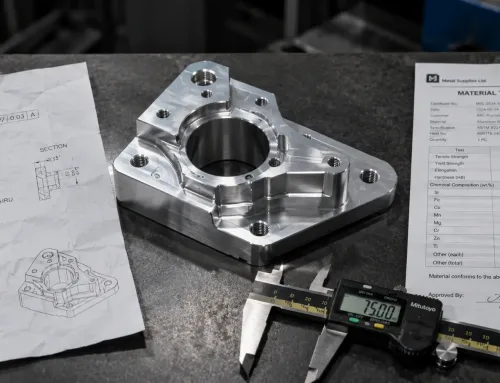
機能チェックは、製造された部品またはアセンブリが所定の動作(開閉、ラッチ、シール、または隣接部品への嵌合)を行うかどうかを確認する検証工程です。幾何公差を測定する寸法検査とは異なり、機能チェックは、部品が設計者の意図どおりに実際に機能するかどうかを評価します。
製造における機能チェックとは何か?
製造において、機能確認とは、部品が運用要求を満たしているかどうかを検証する的を絞った試験です。 次の問いに答えます:「この部品は、本来の機能を果たしているか?」
これは他の品質検査とはいくつかの重要な点で異なる:
- 機能確認と寸法検査の違い:寸法検査は、物理的な測定値(長さ、幅、穴径、曲げ角度)が指定された公差内に収まっていることを確認します。一方、機能確認は性能を評価します—ドアがスムーズに開閉するか、ラッチが確実に係合するか、ガスケットが圧力下で適切にシールするかなどです。
- 機能確認と性能試験の違い:性能試験は通常、長時間または過酷な条件下での耐久性、疲労寿命、耐圧性を評価します。機能確認はよりシンプルで、通常条件下での基本的な動作性を確認します。
- 機能チェックと外観検査の違い:外観検査は、傷、へこみ、コーティングの不均一などの表面欠陥を識別します。機能チェックは外観を無視し、部品が意図どおりに機能するかどうかのみに注目します。
この区別が重要なのは、部品が寸法検査に合格しても機能確認に不合格となることがあるためです。 ブラケットはすべての指定公差を満たしていても、組立時に隣接部品と干渉する可能性があります。ドアパネルは正しい角度に曲げられていても、フレームに対してぴったり閉まらないことがあります。これらは、寸法データだけでは予測できない機能上の不具合です。
カスタム部品において機能チェックが重要な理由
カスタム製造部品—特に板金加工において—機能確認は、部品が組立や出荷に進む前の最終検証として機能します。
設計から製造までのギャップを早期に発見する。 図面に正しい公差が指定されていても、製造プロセスによって微妙なばらつきが生じることがあります。曲げ半径がわずかにずれたり、穴の位置が0.1 mmの数倍程度ずれたり、溶接ビードが想定された輪郭から突出したりする場合があります。これらのばらつきは寸法公差の範囲内であっても、部品がアセンブリ内で機能する際に支障をきたす可能性があります。
コストのかかる手直しとコミュニケーションの往復を削減する。 機能要件が明確に定義されていない場合、メーカーは「良好」とは何かについて独自の解釈に頼ることになります。これにより、図面には適合するものの、バイヤーの期待を満たさない部品が生じることが多く、コミュニケーションの往復、返品、手直しが発生します。
最終用途での信頼性を確保する。 しっかりとシールされていないシートメタル筐体は、粉塵や湿気が侵入する可能性があります。相手側の穴と整合しない取付ブラケットは、組立を遅らせることがあります。機能チェックにより、部品が最終製品においてその役割を果たすことを検証します。
調達チームにとって、機能要件を事前に明確に指定することは、サプライヤーの誤解を減らし、受入検査でコストのかかる想定外の事態を回避するための最も効果的な方法の一つです。
板金部品における一般的な機能チェックシナリオ
機能要件は、アセンブリにおける部品の役割によって大きく異なる。以下のカテゴリは、カスタム板金加工で遭遇する最も一般的な機能チェックシナリオを表している。
ドアおよびパネルの操作
筐体ドア、アクセスパネル、ヒンジ部品については、機能チェックにより、部品が意図どおりに開閉し、位置を保持することを検証します。 代表的なチェック項目は次のとおりです。
- 開閉力:ニュートン(N)で測定し、ドアが用途に対して硬すぎたり緩すぎたりしないことを確認します。
- ヒンジのアライメント:ドアは、引っかかりやフレームとの擦れ、過大な力を要することなくスイングできる必要があります。
- リミットストップの係合:設計にリミットストップやデテントが含まれる場合、このチェックによりドアが意図した位置で保持されることを確認します。
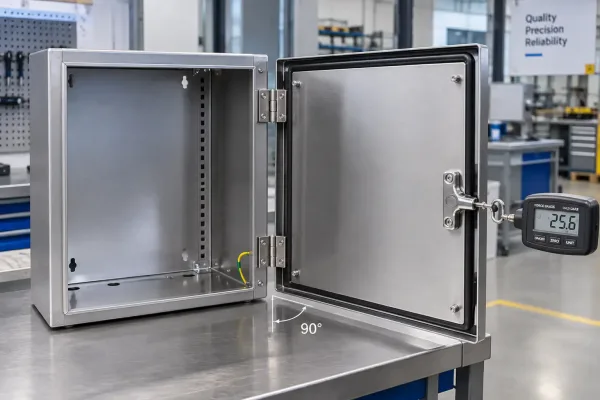
この画像は、開いた状態のシートメタル筐体ドアを示しており、スムーズな動作と指定された開力を検証する機能チェックの準備ができています。
ロックおよびラッチ機構
ラッチ、キャッチ、およびロック機構は、確実に係合および解除される必要があります。このカテゴリの機能チェックには以下が含まれます:
- ラッチの係合:ラッチは所定の力でカチッと係合し、振動や衝撃荷重下でもしっかりと保持される必要があります。
- 鍵またはカムロックの操作: 鍵付きロックまたはカムロックの場合、チェックではスムーズな挿入、回転、引き抜きを検証します。
- 保持力: ニュートン単位で測定し、ラッチまたはロックが意図しない解放なしに想定荷重に耐えられることを確認します。
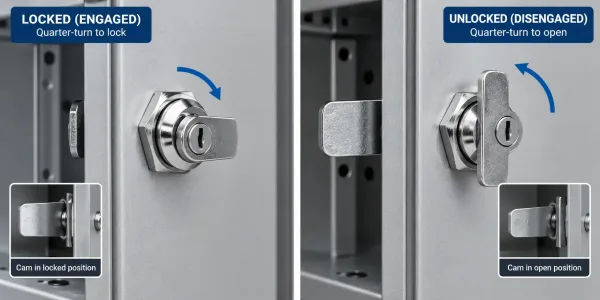
シート金属筐体のカムロックラッチ機構。機能チェック時に検証される噛み合い状態と噛み合い解除状態を示しています。
シーリングおよびガスケット圧縮
環境保護を提供する必要がある部品(IP等級付き筐体、屋外機器ハウジング)については、機能チェックでシール性能を検証します:
- ガスケット圧縮: 部品を閉じた際、ガスケットは均一に圧縮されるべきで、シールを損傷する可能性のある隙間や過度の圧縮があってはなりません。
- IP等級適合性: 図面にIP等級が指定されている場合(例:IP65)、機能チェックに散水試験または空気圧試験を含めて適合性を検証することがあります。
- シールの連続性: ガスケット溝またはグルーブには、シールを損なう可能性のある障害物、溶接スパッタ、バリがない必要があります。
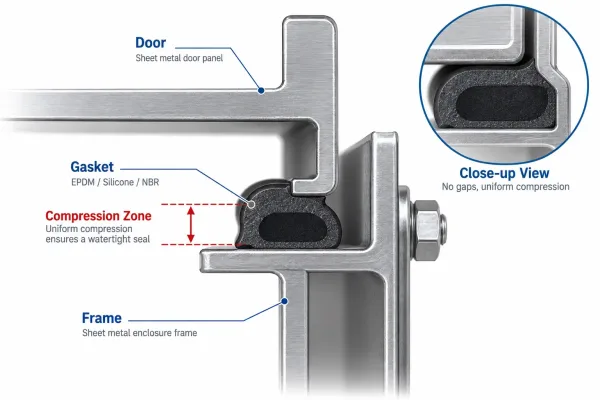
シート金属ドアとフレーム間の均一なガスケット圧縮を示す断面図。シール機能チェック時に検証されます。
組立嵌合および干渉
多くの機能チェックは、部品がアセンブリに正しく適合するかどうかに焦点を当てます:
- 嵌合穴の位置合わせ: 部品の穴は、無理な力や手直しを必要とすることなく、隣接部品の対応する穴と位置が合う必要があります。
- 隙間およびフラッシュ要件: 部品は、指定された隙間公差内で嵌合面に対してフラッシュに収まる必要があります。
- 干渉チェック: 部品は、組立時または運転時に隣接部品に接触または干渉してはなりません。
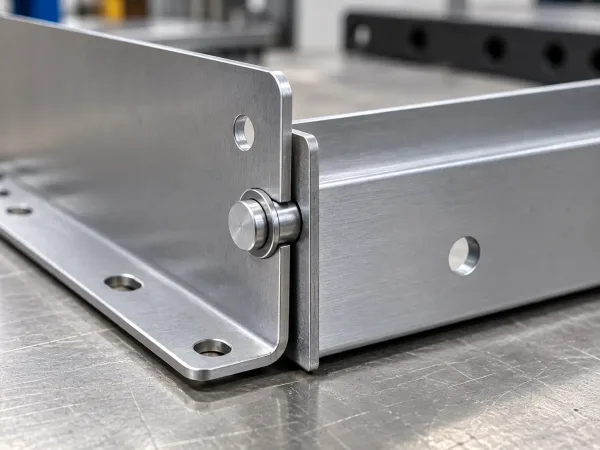
穴が揃った2つの板金部品にピンを挿入して組み立てている様子。アセンブリ適合性の機能チェックが成功したことを示しています。
図面に機能要件を定義する方法
機能チェックが正しく実施されることを確実にする最も効果的な方法は、エンジニアリング図面に機能要件を明示的に定義することです。 「適合させる必要がある」や「動作を確認する」といった曖昧な指示では、解釈の余地が大きすぎます。
可能な限り定量化された基準を使用してください。「ドアは簡単に開くこと」とする代わりに、「ハンドル位置で測定した開閉力は50 Nを超えないこと」と指定します。「適切にシールすること」とする代わりに、「ガスケット圧縮量は、非圧縮時のガスケット高さの15%から25%の範囲内であること」と指定します。
検査方法を明確にしてください。特定の工具や治具が必要な場合は、図面に記載してください。例:「ゴー/ノーゴーゲージ P/N 12345を使用してラッチの噛み合いを検証する」または「0.5 MPaで校正済み圧力計を使用し、30秒間シール圧力を測定する」“
製造受入基準を明確に指定してください。合格/不合格の基準を測定可能な形で定義します。例:「ドアは30 N以下の力で閉じてラッチし、ハンドルに50 Nの引張力を加えてもラッチ状態を維持すること。」
一般的な落とし穴を避ける:
- 文脈なしに「機能チェック」の意味をメーカーが理解すると思い込まないでください。
- 図面に関連する詳細を記載せずに、社内試験手順を参照しないでください。
- 複数の機能要件を単一の指示にまとめないでください—可能な限り個別のチェックに分割してください。
機能チェックの方法とツール
機能チェックに選択される方法は、検証する機能の種類によって異なります。以下は、カスタム板金加工で使用される最も一般的なアプローチです。
手動操作チェック
ドア、パネル、ラッチなど、人が操作する機構では、手動検査が最も実用的なアプローチであることが多い。操作者が意図された動作(開く、閉じる、ラッチする)を行い、定義された基準を満たしているかを評価します。
手動チェックが適切なのは以下の場合です:
- 最終用途で人間の操作者が関与する機能の場合.
- 合格判定基準は定性的である(例:「円滑な動作」)。
- 定量的測定は非現実的または不要である。
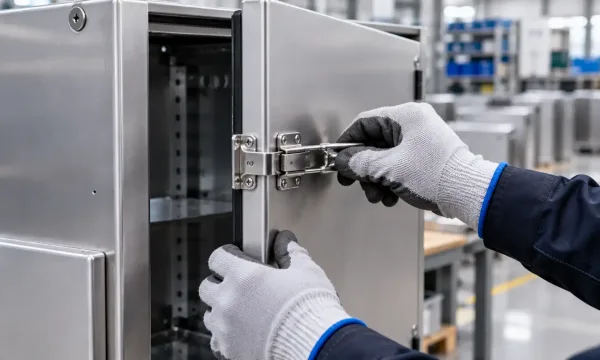
技術者が手袋を着用した手で、スチール板金筐体のドアのラッチ動作を手動でテストし、スムーズな動作を確認する機能検査の様子。
嵌合性確認用のゴー/ノーゴーゲージ
機能要件が組立適合性(穴の位置合わせ、ピン挿入、スロットの噛み合い)を伴う場合、ゴー/ノーゴーゲージは迅速で再現性のある合否判定を提供します。
ゴー/ノーゴーゲージは、特定の形状が許容範囲内にあるかどうかを検証するために設計された精密工具です。「ゴー」側は入るはずで、「ノーゴー」側は入らないはずです。この方法は、100%検査が必要な大量生産で特に有用です。
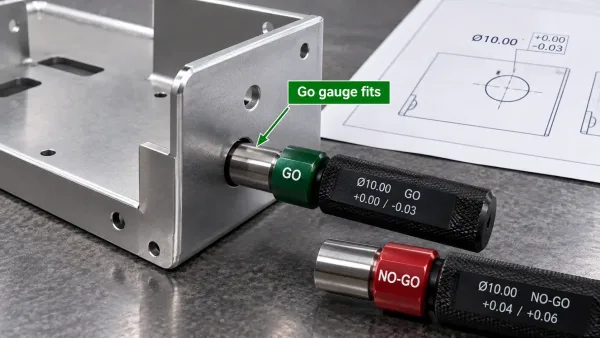
スチール板金部品の穴を検査するために使用されているゴー/ノーゴーゲージ。「ゴー」側が正しく入り、部品が組立用の寸法要件を満たしていることを確認している様子。
圧力および漏れ試験
シール用途では、圧力試験および漏れ試験により、部品が意図どおりに流体(空気、水、油)を保持または遮断できることを検証します。
- 空気圧試験:部品を所定のレベルまで加圧し、時間経過に伴う圧力低下を測定します。
- 散水試験:IP等級の検証に一般的で、部品を所定の圧力および時間で散水にさらします。
- 真空試験:真空または低圧環境を維持する必要がある部品に使用されます。
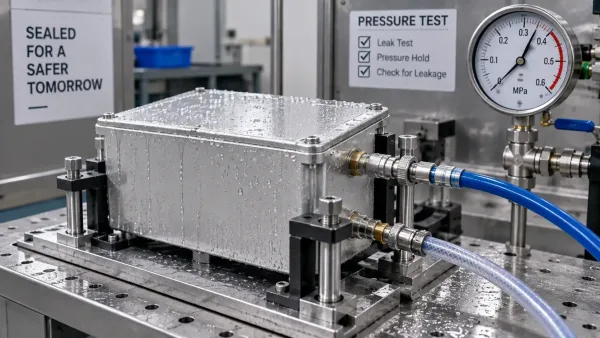
試験治具で圧力漏れ試験を受けるシートメタル筐体。圧力計が試験圧力を示し、水滴が潜在的な漏れ箇所を示しています。
トルクおよび力の測定
ロック機構、ヒンジ、その他の可動部品については、トルクおよび力の測定により、機構を操作するために必要な力が定量化されます。
- トルクレンチ:カムロック、クォータターンファスナー、ヒンジの抵抗の回転力を測定します。
- フォースゲージ:ラッチの噛み合わせ、ドアの開閉、ガスケットの圧縮の直線力を測定します。
これらの測定は管理された条件下で実施し、図面に指定された受入基準と比較する必要があります。
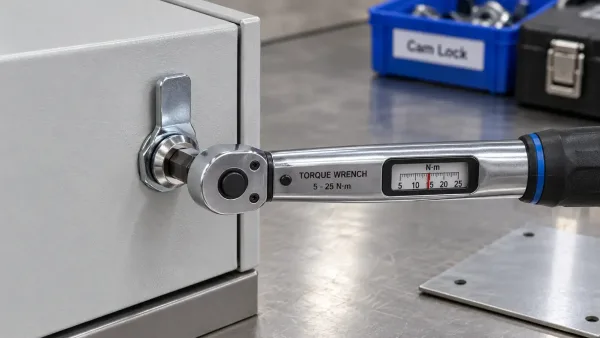
機能確認中に、シートメタル筐体のカムロックを操作するために必要な回転力をトルクレンチで測定し、指定されたトルク要件を満たしていることを確認しています。
RFQで機能チェックを指定すべきタイミング
機能要件は、生産開始後ではなく、RFQ段階で明確に指定することが、誤解と高コストな手直しを避けるために重要です。
機能確認は価格に影響します。 追加の検査工程には、労働力、工具、場合によっては治具設計が必要になります。機能要件がRFQに含まれていない場合、見積価格は生産の実際のコストを反映しません。
試作生産と量産の比較。 試作ランでは、機能確認は通常、製造プロセスを検証するために100%の部品に対して実施されます。量産では、抜取検査(例:AQLベースの検査)が使用される場合がありますが、重要な機能確認は多くの場合、100%検査のままです。
期待事項を明確に伝えてください。RFQを提出する際は、明確な検査計画を含めてください。内容は以下のとおりです:受入基準付きの機能要件リスト、使用する検査方法(手動、ゲージ、圧力試験など)、および機能チェックがサンプルのみに必要なのか、すべての量産部品に必要なのか。
この透明性により、メーカーは見積に検査コストを反映でき、受入検査で部品が拒否されるリスクを低減できます。
機能チェックとその他の品質検査の比較
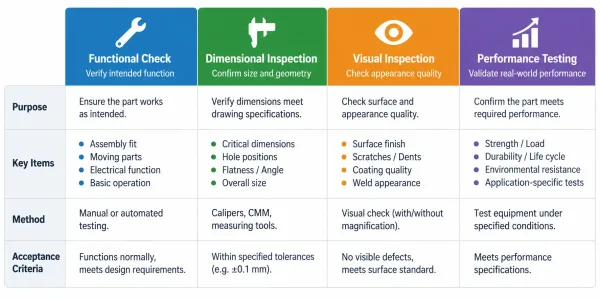
4種類の品質検査(機能確認、寸法検査、外観検査、性能試験)を比較したインフォグラフィック表。各タイプを表すアイコンが付いています。
より広範な品質検査フレームワークにおける機能検査の役割を明確にするため、以下の表で機能検査とその他の一般的な検査タイプを比較する:
| 検査タイプ | 重視 | 基準例 | 一般的な工具 |
|---|---|---|---|
| 機能確認 | 部品は意図どおりに動作するか? | ドアが≤50 Nの力で開く;振動下でラッチが係合する | フォースゲージ、手動操作、ゴー/ノーゴーゲージ |
| 寸法検査 | 測定値は公差内ですか? | 穴径:6.0 ±0.1 mm、曲げ角度:90° ±1° | ノギス、CMM、光学コンパレータ |
| 外観検査 | 表面欠陥はありますか? | 0.5 mmを超える傷がないこと;コーティング被覆率 ≥95% | 目視、拡大、照明 |
| 性能試験 | 応力下で部品はどのように機能しますか? | 10,000サイクルに耐える;-40°C~+85°Cで動作 | 環境チャンバー、疲労試験機 |
完全な品質プログラムには、4種類すべての検査タイプが含まれる場合があります。重要なのは、すべての部品にすべての検査を適用することではなく、部品の機能要件に合わせて検査方法を選択することです。
重要なポイント
- 機能確認は、製造された部品が意図された動作(開閉、ラッチ、シール、またはアセンブリへの組み付け)を実行できるかどうかを検証します。
- 機能チェックは、目的と方法の両方において、寸法検査、外観検査、および性能試験とは異なります。
- 図面上に機能要件を明示的に記載し、定量的な基準、確認方法、受入限度を定めることが、部品が期待を満たすことを確実にする最も効果的な方法です。
- 一般的な機能チェック方法には、手動操作、ゴー/ノーゴーゲージ、圧力/漏れ試験、および力/トルク測定が含まれます。
- 正確な見積もりと、不適合部品を受領するリスクを低減するために、RFQには機能要件を含める必要があります。
よくある質問
板金部品の機能要件の定義にお困りですか?
SR-MFGのエンジニアリングチームが図面をレビューし、部品が意図したとおりに機能するために機能チェックが重要な箇所を特定します。DFMレビューについてお問い合わせください。