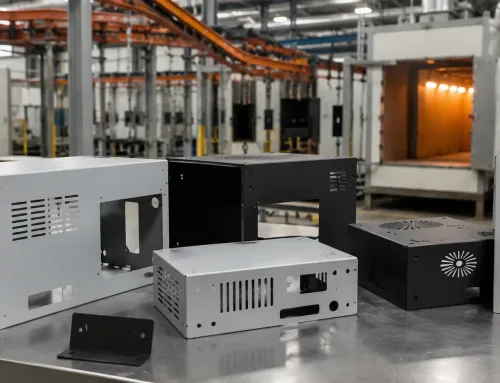
シワ仕上げの粉体塗装は、単なる「装飾的なテクスチャ」として片付けられがちです。しかし、産業用キャビネットにおいては、その分類では価値の半分を見落としています。制御盤筐体に独特の低光沢の外観を与えるその立体的な表面は、溶接部の変色を隠し、毎日開閉されるパネルの指紋を目立ちにくくし、20台のキャビネットの量産ロットでも、まるで1台のように均一な仕上がりを保ちます。
“「シワ仕上げは単なる装飾」——その分類がもたらすコスト
多くのエンジニアやバイヤーは、シワ仕上げを「見た目の良い」選択肢と捉え、視覚的な好みだけで選定します。このアプローチは、最初の量産ロットでテクスチャのばらつきが目立つまで、あるいは顧客から平滑仕上げのキャビネットのグレア(まぶしさ)について苦情を受けるまでは機能します。シワ仕上げの本当の価値は機能面にあり、板金加工品における平滑な粉体塗装では解決できない問題を解決します。
加工されたキャビネットで、シワ仕上げが実際に隠すもの
板金加工には痕跡が残ります。キャビネットフレームの溶接シームは熱影響部の変色を生じさせます。プレスブレーキ加工は、見える表面にかすかな曲げ線を残します。組立時の取扱いは、光沢仕上げでは光を拾うマイクロスクラッチを残します。シワテクスチャは意図的に立体的であるため、光を一方向に反射させるのではなく、その山と谷の間で光を散乱させます。その結果、軽微な表面の不均一さは目立つどころか、テクスチャに溶け込んで見えなくなります。
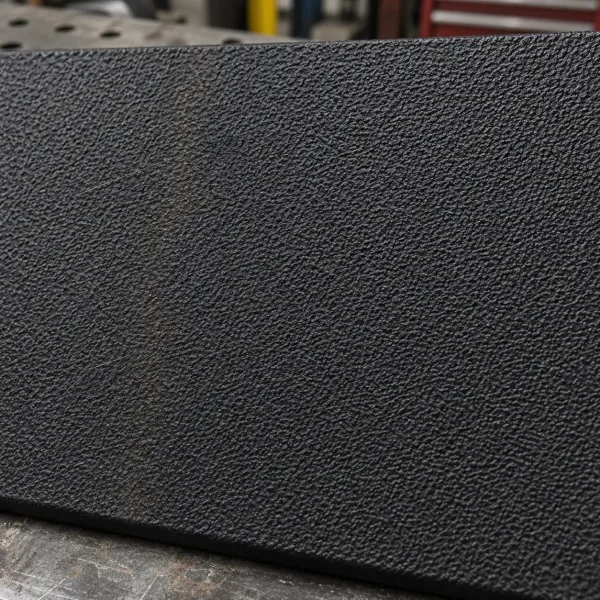
板金上の黒いシワ仕上げ表面のクローズアップ。三次元のテクスチャが溶接部の変色や取扱い跡を覆い隠す様子が示されています。
これは、シワ仕上げが適切な加工に取って代わるという主張ではありません。外観が重要な箇所では、溶接部の仕上げは依然として必要です。しかし、大きなキャビネットドアやサイドパネルでは、「腕の長さの距離で許容できる外観」という許容範囲は、平滑仕上げよりもシワテクスチャの方がはるかに広くなります。
グレア、指紋、取扱い痕:テクスチャの機能面
産業用キャビネットには触れる機会があります。保守担当者は毎週ドアを開け、オペレーターはサイドパネルにもたれかかります。平滑な粉体塗装面は、指向性のある照明の下では指紋が目立ちます。シワ仕上げは光と指紋の油分の両方を分散させるため、どちらもあまり目立ちません。蛍光灯やLEDの工場照明下にあるキャビネットにとって、マットなテクスチャ面は実用的な利点となります。
シワテクスチャの形成メカニズム——そして制御可能である理由
シワ仕上げは無作為な粗さではありません。粉体塗装の化学反応そのものによって生じる、制御された表面形態です。シワ用パウダーには、塗膜の外層が内側の層よりも速く架橋・収縮するように配合された硬化剤が含まれています。表面が乾燥して収縮する際、まだ柔らかい基材の上で座屈し、均一な細かいシワのネットワークを形成します。これは、原理的には、厚い液体層の上に乾燥した皮膜が形成されるのと同様です。
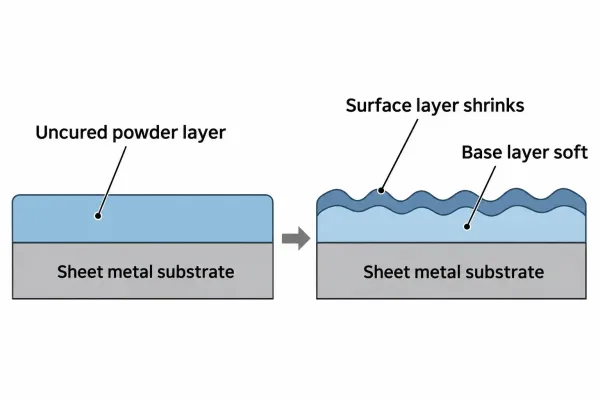
硬化時に外側の塗膜層が内側の層より速く収縮してシワテクスチャを形成する様子を示す簡略化した断面図。
エンジニアとバイヤーにとっての要点:シワテクスチャは「シワ用パウダー」の固定された特性ではありません。最終的なテクスチャ——その深さ、波長、均一性——は、制御可能なプロセス変数に依存します:
| 変数 | シワテクスチャへの影響 |
|---|---|
| 膜厚 | フィルムが厚いほど一般にしわの質感は粗くなり、薄すぎると質感が十分に発達しない場合があります |
| 硬化温度と時間 | 硬化不足はベタついた質感や不明瞭な質感を残し、硬化過剰はしわを平坦化させたり変色させたりすることがあります |
| 粉体塗料の処方 | サプライヤーごとに樹脂/硬化剤システムが異なり、細かい、中程度、粗いといったさまざまなしわパターンが生じます |
| 基材の前処理 | 密着不良(リン酸処理またはクロメート処理の不十分)は、粉体塗料の品質にかかわらず質感の欠陥を引き起こします |
このため、ラボで承認されたサンプルパネルであっても、量産部品で同一の質感が得られることを保証するものではありません。硬化オーブンのプロファイル、複雑形状におけるフィルム厚の形成、前処理の一貫性がいずれも結果を変動させます。この点については、製造管理のセクションで再び取り上げます。
産業用キャビネットがしわ仕上げに適している理由
産業用キャビネットは、しわ仕上げが提供する特性と合致する表面要件を共有しています。
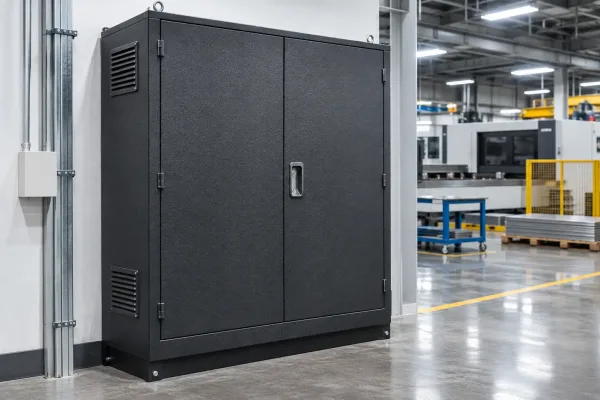
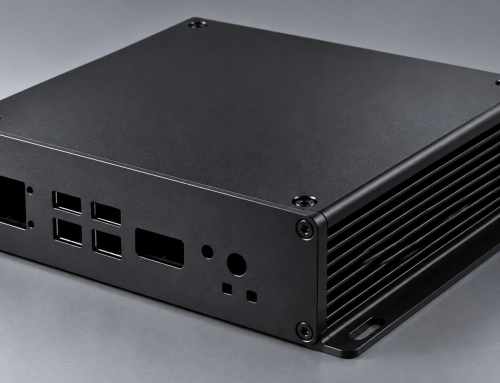
工場の床に設置されたシワ仕上げ塗装の産業用キャビネット。天井照明の下での低光沢の外観が示されています。
大型で平坦な可視パネル(扉、側板)では、生産ロット全体にわたる外観の一貫性が求められます。しわの質感は、滑らかな仕上げよりも基材のわずかな変動に寛容です。目は個々の欠陥ではなく全体のパターンを捉えるためです。
キャビネットは、指紋、ほこり、軽い接触が絶えず発生する環境で使用されます。表面にテクスチャがあると、平滑な表面よりも日常的な摩耗が目立ちにくくなります。
溶接フレームと成形されたシートメタルパネルでは、シワテクスチャが溶接線や曲げ部の遷移部にわたって視覚的な連続性をもたらす利点があります。
多くのOEM顧客は、自社の顧客にも見える機器に、低光沢でプロフェッショナルな外観を好みます。ブラックのシワ仕上げが最も一般的な選択ですが、シワ仕上げの粉体塗料にはさまざまな工業用カラーがあります。
シワ vs. 平滑 vs. サンドペーパー:キャビネットに適したテクスチャの選択
シワ仕様を指定する前に、キャビネット用途で最も一般的な3種類の粉体塗装テクスチャを比較しておく価値があります。それぞれが美観、機能、コストの間で異なるバランスを取っています。
| 要因 | シワ仕上げ | 平滑仕上げ | サンドペーパー(微細テクスチャ) |
|---|---|---|---|
| 表面プロファイル | 三次元的で均一なシワネットワーク | 平坦で連続した塗膜 | 微細で均一なマイクロラフネス(シワパターンなし) |
| 欠陥の隠蔽性 | 優れている — 溶接痕や軽微な傷を目立たなくする | 劣る — 光の下で欠陥が見える | 良好 — シワに似ているが、深い傷にはあまり寛容的でない |
| 指紋の目立ちやすさ | 低 | 高 | 中程度 |
| グレア(まぶしさ)の低減 | 強度 | 弱い(マット上塗りでも同様) | 中程度 |
| 洗浄性 | 拭き取り清掃がやや難しい(テクスチャが微細なほこりを捕らえる) | 拭き取りやすい | 中程度 |
| カラーの選択肢 | 豊富(ブラックが標準、RALカラーも利用可能) | 最も豊富 | 豊富 |
| 相対コスト | 10–20% 標準的な平滑仕上げより上、粉体塗料と数量による | 基準 | シワと同等 |
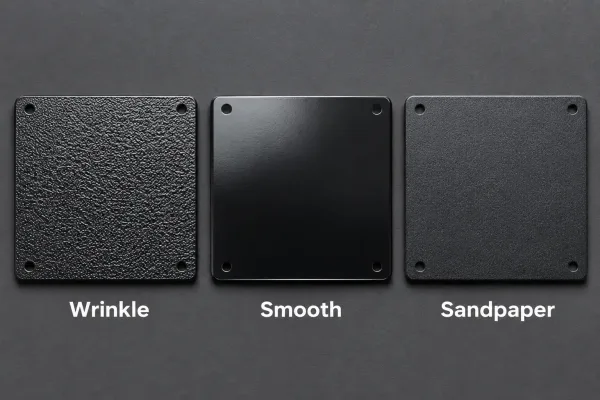
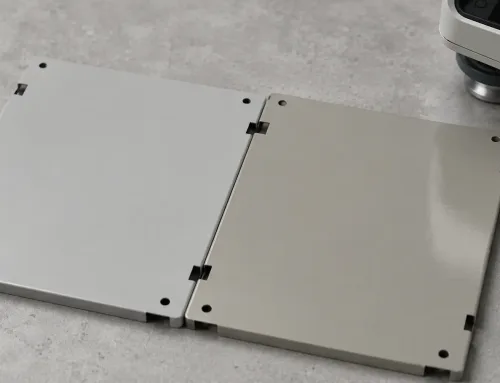
同じ照明条件下で並べて比較した3枚の粉体塗装板金パネル — シワ、スムース、サンドペーパーテクスチャ。
清掃性が最優先の場合(例:食品に近接した環境やクリーンルーム環境)、または高光沢の外観が指定されている場合は、平滑仕上げが依然として適切な選択となることがあります。サンドペーパーテクスチャは中間的な選択肢で、目立ったシワパターンなしにグレアを低減します。ただし、外観の一貫性と欠陥の隠蔽性が重要な一般的な工業用キャビネットでは、シワ仕上げが最良のバランスを提供します。
シートメタル部品のシワの一貫性を実際に左右する要因
「シワ仕上げを指定すること」と「一貫したシワ仕上げを受け取ること」の間のギャップが通常現れるのはここです。平坦なサンプルパネルでは、ほぼどの粉体塗料でも良好に見えます。溶接、曲げ、エッジ、さまざまなパネルサイズを備えた製作キャビネットでは、テクスチャの一貫性は実際の製造上の課題となります。
前処理は、多くのバイヤーが思うより重要です。 粉体塗装の前に、鋼板は通常、リン酸塩処理またはクロメート処理を経て、密着のための化成被膜を形成します。前処理が不均一な場合 — 例えば、プレス加工による油分の残留が完全に除去されていない場合 — その部分で粉体が異なるテクスチャに硬化したり、密着不良が発生したりすることがあります。
塗膜厚は部品全体で均一である必要があります。 シワテクスチャの深さは塗膜厚と相関します。凹形状を有するキャビネットドアでは、コーナー部に粉体が過剰に堆積する場合があります(ファラデーケージ効果は大型パネルではあまり問題になりませんが、エッジや内角部では依然として厚付けになりがちです)。シワ用粉体の一般的な仕様は 60–100 μm ですが、単一の数値に合わせることよりも、定義された範囲内に収めることが重要です。
硬化炉の温度均一性はテクスチャに直接影響します。 炉の一部のゾーンが他のゾーンより 10°C 高温の場合、そのゾーンを通過したキャビネットは、低温ゾーンのものとは異なるシワ模様になることがあります。これは「ロット間ばらつき」のクレームの最も一般的な原因の一つです。
溶接シームと鋭利なエッジには注意が必要です。 溶接ビードは局所的な形状変化を生じさせ、粉体塗料の流動とテクスチャ形成に影響します。レーザーカットされた板金に一般的な鋭利なエッジは、被膜が薄くなりやすく、異なるテクスチャや早期摩耗が現れることがあります。最小曲げ半径(軟鋼では 1× 材厚以上)と、見える面の溶接仕上げを指定することで、これらの問題を軽減できます。
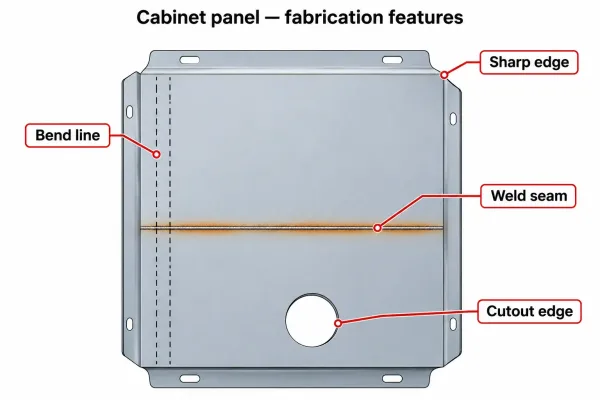
溶接シーム、曲げ半径、レーザーカットエッジを示した、板金パネルの注釈付き図。皺テクスチャが変化する箇所を特定しています。
サンプルと量産のギャップは現実に存在します。 必ず量産を代表するサンプルを承認してください。つまり、ご注文の生産に使用されるのと同じ材料、板厚、前処理ライン、硬化炉で作られたパネルです。ラボのクーポンは粉体塗料が機能することを示すものであり、量産工程がそれを再現できることを保証するものではありません。
図面とRFQでシワ仕上げを指定する方法
「シワ仕上げ、ブラック」と記載された発注書は、少なくとも5つの決定をサプライヤーの推測に委ねることになります。これらの推測は見積もりごとに異なる可能性があり、その違いはそれぞれ納品時の紛争になります。
図面またはRFQで次の5つの要素を指定してください:
| 元素 | 指定事項 | 例 |
|---|---|---|
| テクスチャの種類 | 細かいシワ、中程度のシワ、粗いシワ、または標準サンプルを参照 | “「細かいシワ、承認済みサンプルパネル A-001 に準拠」” |
| 色 | RAL番号、Pantone参照、または実物カラーチップ | “「RAL 9005, Jet Black」” |
| 膜厚 | マイクロメートル単位の範囲 | “「60–90 μm DFT(乾燥膜厚)」” |
| 塗装面積 | 仕上げを施す面を指定し、必要に応じてマスキングまたは除外する | “「外装面のみ。すべての接地ポイントと取付ねじ部をマスキングする」” |
| 合格基準 | 色許容差、テクスチャの均一性、密着性の基準 | “「ΔE ≤ 1.5(マスターサンプル比);密着性はASTM D3359 に準拠、Class 4B 以上」” |
これら5つの要素が明文化されていれば、製造業者は正確に見積もることができ、塗装業者は一貫して処理でき、受入検査には合否判定の測定可能な基準が得られます。これらがなければ、サプライヤーは最も単純な解釈で価格を付け、未言明の事項に伴うリスクはすべて買い手が負うことになります。
量産部品におけるシワ塗装仕上げの検査と受入れ方法
シワ仕上げの受入基準は、最初の量産ロットの前に定める必要があります。最も実用的な検査ポイントは以下のとおりです:
- テクスチャの均一性:指向性照明下で承認済みマスターサンプルと視覚的・触覚的に比較します。正面からではなく、角度をつけて検査してください。
- 色の一貫性:ΔE 許容差が指定されている場合は、分光測色計で測定します。大型パネルの黒色皺仕上げでは、パネル全体の色ずれは通常、テクスチャの変動ほど問題になりませんが、有色の皺仕上げでは、ロット間の色合わせを確認する価値があります。
- 密着性:代表的な領域でクロスカットテープ試験(ASTM D3359)を実施します。皺テクスチャは密着不良を隠すことがあります。仕上げは良好に見えても、衝撃で剥離する可能性があります。受入検査でのテープ試験は、低コストな保険になります。
- 膜厚:磁気式または渦電流式の膜厚計で、パネルあたり 5+ 点(エッジや凹部を含む)の測定値を取得し、工程が範囲内に収まっていたことを確認します。
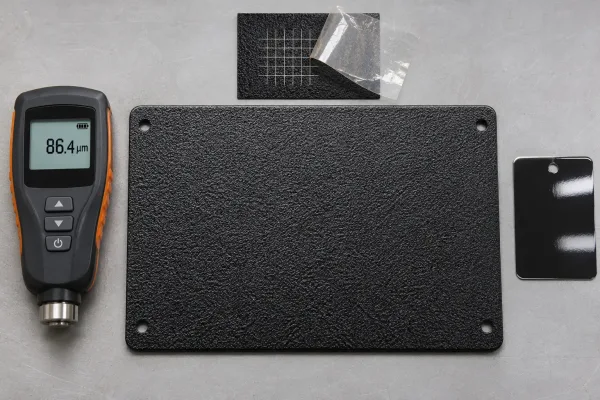
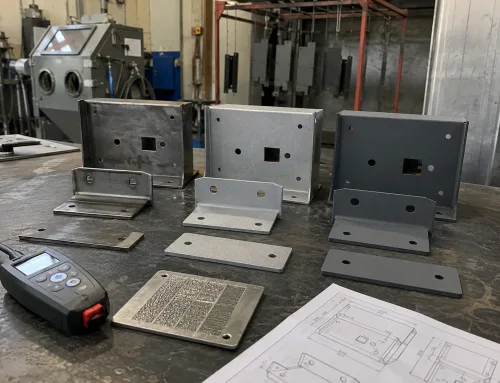
コーティングされたキャビネットパネルと、膜厚計、クロスカット試験領域、比較用のマスター色見本を示した検査セットアップ。
初品検査(FAI)では、4つのポイントすべてを記録し、実物サンプルを保管してください。量産では、サンプリング計画(目視+ロットごとに密着試験1回)で通常は十分ですが、用途が安全上または外観上重要である場合はこの限りではありません。
まとめ
シワ仕上げの粉体塗装は、エンジニアリング性能によって工業用キャビネットでの地位を確立しています。加工時の傷や跡を隠し、まぶしさや指紋を抑え、量産ロット全体で大型パネルの外観を均一に保ちます。しかし、得られるテクスチャの品質は、作成する仕様と、ファブリケーターおよび塗装業者が維持するプロセス管理の質に依存します。次のキャビネットプロジェクトでは、RFQを送る前に図面上で5つの仕様要素を定めてください。この一手順だけで、後工程でのトラブルを他のどの対策よりも多く防ぐことができます。