板金加工における検査基準の種類
国際規格および業界規格
ほとんどの板金検査基準は、広く認識されている技術的枠組みに基づいています。.
- ISO 2768 は、長さ寸法および角度寸法の一般公差を定義しています。.
- ASTM規格 は材料特性をカバーしています。例えば、, ASTM A1008 は冷延鋼板に適用され、, ASTM A240 はステンレス鋼板および鋼板に適用され、 ASTM B209 はアルミニウムおよびアルミニウム合金板に適用されます。.
- AWS D9.1、AWS D1.1、およびISO 5817 は、気孔、アンダーカット、融合不良などの溶接欠陥に対する詳細な合否判定基準を提供しています。.
これらの国際規格は、検査要件の基準を提供します。グローバル顧客にサービスを提供する製作工場は、しばしば 複数の規格体系 を同時に理解し、遵守する必要があります。.
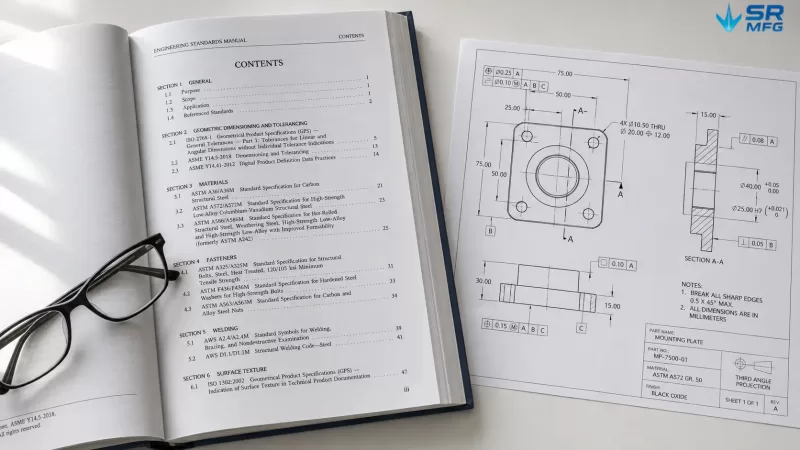
ISO 2768やASTM仕様などの国際規格は、プロジェクト固有の検査基準が構築される技術的基盤として機能します。.
社内規格およびプロジェクト固有規格
一部の OEM板金加工プロジェクト では、国際要件を超える検査基準が必要です。例えば、欧州の自動車顧客は、 限界見本 を使用して表面欠陥を分類することを要求する場合があり、ISOやASTM規格で定義されているものよりも厳しい外観合否判定基準を設けています。.
受入検査、工程内検査、最終検査
検査基準は3つの主要段階で適用されます:
- 受入検査 — 原材料が生産に入る前に、材料証明書に対して材料グレード、板厚、および表面状態を検証します。.
- 工程内検査, 10種類以上の品質文書 初品検査(FAI) — 是正措置がまだ比較的低コストで済む生産中に、偏差を検出します。.
- 最終検査 — 出荷前に、完成部品がすべての寸法、外観、および機能要件を満たしていることを確認します。.
各段階では、異なる 検査ツール、検査頻度、および合否判定基準. が必要です。これらは検査基準文書に明確に定義する必要があります。.
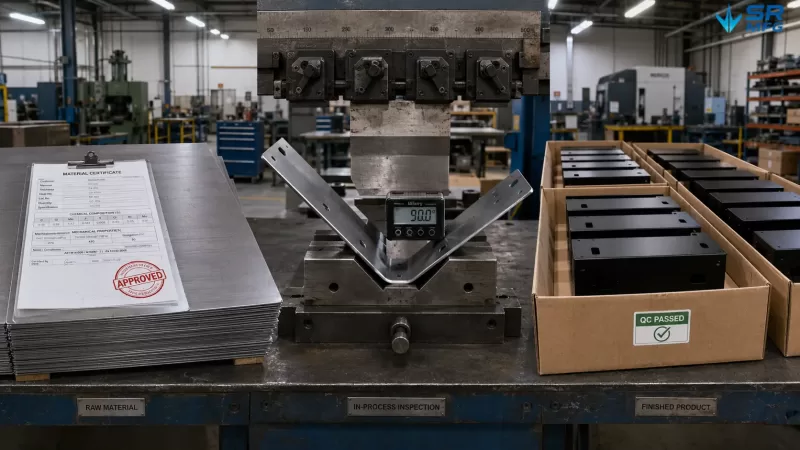
検査基準は3つの主要な生産段階 — 受入材料検証、工程内品質チェック、および最終検査 — で適用され、それぞれに独自のツール、頻度、および合否判定基準があります。.
製造工程全体にわたる検査基準
ここが、検査基準が最も密接に関連する場所です を調達する買い手やエンジニアにとって. 。各工程段階では異なる品質リスクが生じるため、的を絞った検証方法が必要です。.
材料検査
切断作業を開始する前に、原材料を検証する必要があります。これには以下が含まれます: 材料グレードと板厚 材料証明書との照合、表面の錆・傷・ミルスケールの検査、および板材の平坦度の確認。.
ステンレス鋼およびアルミニウムの場合、, 材料トレーサビリティ, (ヒート番号およびバッチ番号を含む)は、B2Bサプライチェーンにおいて契約上の要件となることが多いです。.
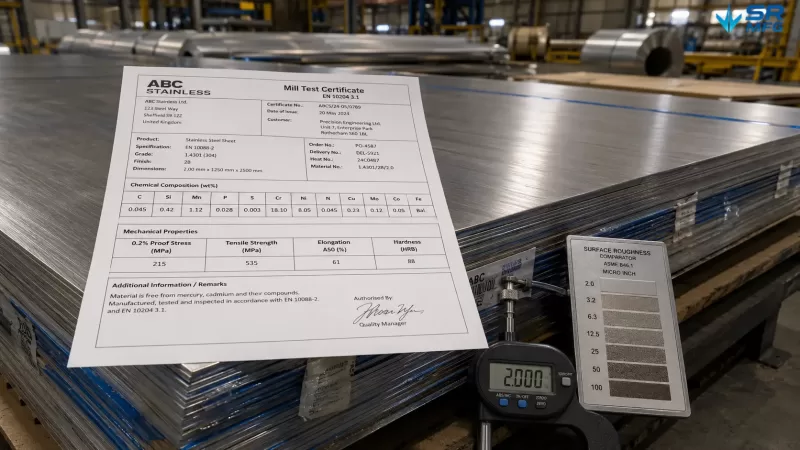
受入材料検査は、ミルサーティフィケートの検証から始まります — 材料グレード、化学成分、ヒート番号、および機械的特性が注文仕様と一致することを確認します。.
切断およびブランキング
プロセスが以下を使用するかどうかにかかわらず、 レーザー切断、プラズマ切断、またはパンチング, 、検査は切断プロファイルの寸法精度、エッジ品質、バリ高さ、ドロス、カーフ幅の一貫性、および切断後の板材平坦度に焦点を当てます。.
各切断方法には異なる能力限界があります。ファイバーレーザー切断は通常、約 ±0.1 mm の精度をプロファイル形状に対して維持できますが、パンチングは工具摩耗および形状ジオメトリに応じて、より広い公差が必要となる場合があります。.
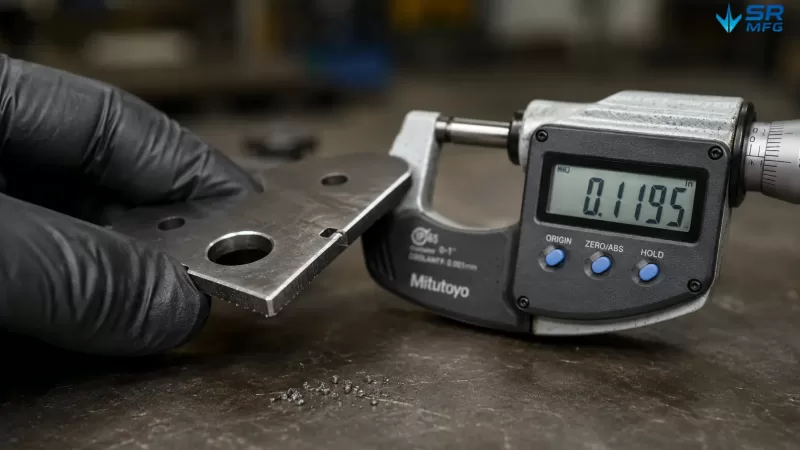
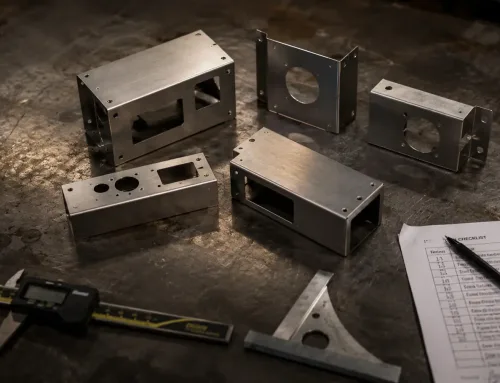
レーザー切断部品のエッジ品質検査 — バリ高さ、カーフ幅、および切断プロファイルの寸法精度を検査基準の公差限界に対して確認します。.
曲げ加工・成形
曲げ加工における主な検査対象は 曲げ角度精度、曲げ半径の一貫性、およびスプリングバック補正.
角度ゲージおよび万能ベベル分度器は、一般的な現場検査ツールです。より複雑な部品には、 三次元測定機(CMM) が必要となる場合があります。スプリングバック挙動は軟鋼、ステンレス鋼、アルミニウムで大きく異なるため、検査基準は成形される特定の材料を考慮する必要があります。.
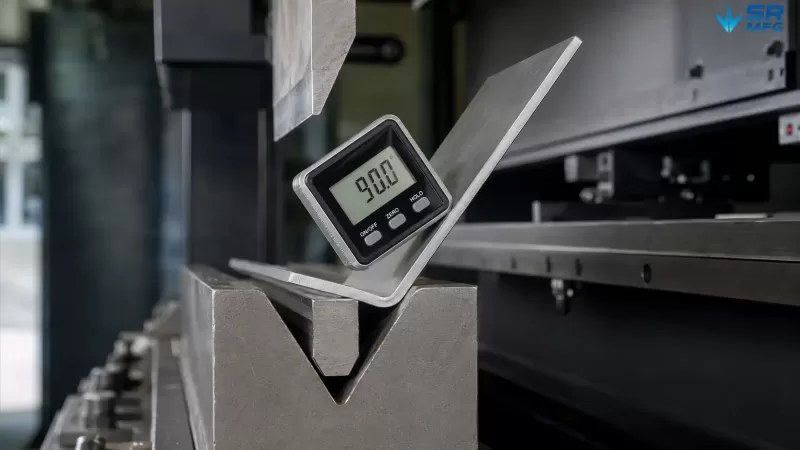
曲げ角度精度は、プレスブレーキ上でデジタル角度ゲージを使用して直接検証します。スプリングバック補正は、最終角度が図面仕様を満たすように段取り時に計画する必要があります。.
溶接
の中で 板金溶接, 、検査は通常、外観検査から始まり、スパッタ、アンダーカット、ポロシティ、溶接サイズ、のど厚、および脚長を確認します。.
重要な構造継手には、非破壊検査が必要となる場合があります。例えば、 浸透探傷検査(PT)、超音波探傷検査(UT)、または放射線透過検査(RT). 。適用規格、例えば AWS D1.1、ISO 5817、または顧客固有の溶接仕様 が許容欠陥限界を定義します。.
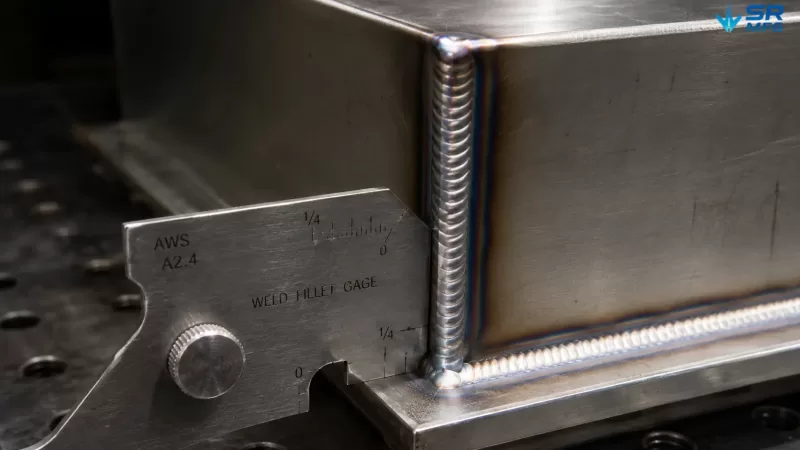
溶接検査は外観検査から始まります — 溶接サイズ、表面プロファイル、およびポロシティやアンダーカットなどの欠陥を確認します。構造継手には、追加の非破壊検査方法が必要となる場合があります。.
組立およびフィットチェック
複数の加工部品を組み立てる場合、検査は フィット精度. に移行します。これには、嵌合部品間の穴位置合わせ、継手部のギャップ公差、および全体の組立寸法が含まれます。.
専用の ゴー/ノーゴーゲージ、組立治具、およびCMM測定 が、フィットおよび組立の一貫性を検証するために一般的に使用されます。.
表面処理検査
板金の表面仕上げ, (ウェット塗装、粉体塗装、陽極酸化処理、溶融亜鉛めっきなど)も、プロセス固有の検査基準が必要です。.
一般的な検査項目は以下の通りです:
- コーティング厚さ, 、磁気誘導法または渦電流プローブによる測定
- 密着性, 、クロスカット法またはプルオフ法による試験(以下に準拠) ISO 2409 / ASTM D3359
- の降伏強度を持ちます。, 、塩水噴霧試験による検証(以下に準拠) ASTM B117
- 色差, 、多くの場合Delta E値で測定
- 外観検査, 、外観が重要な部品については管理された照明条件下で実施
可視部品については、表面外観要件は寸法要件と同様に明確に定義する必要があります。.
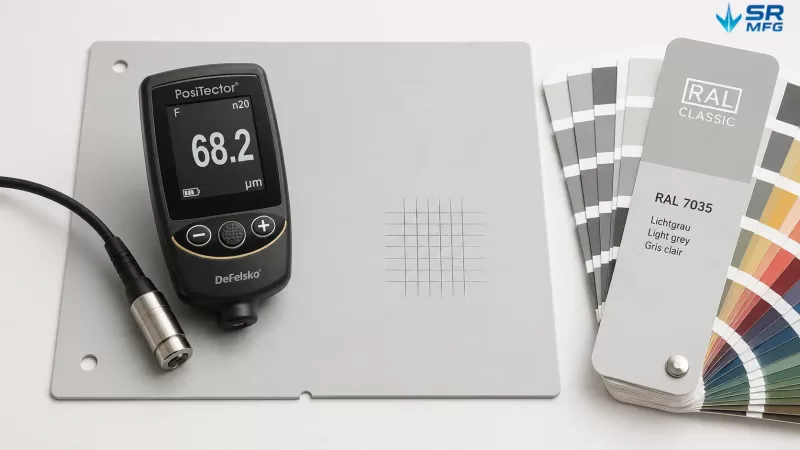
表面処理検査には、皮膜厚さ測定、密着性試験、および色検証が含まれます — それぞれに検査基準で定義された特定のツールと合否判定基準があります。.
検査方法とツール
寸法測定
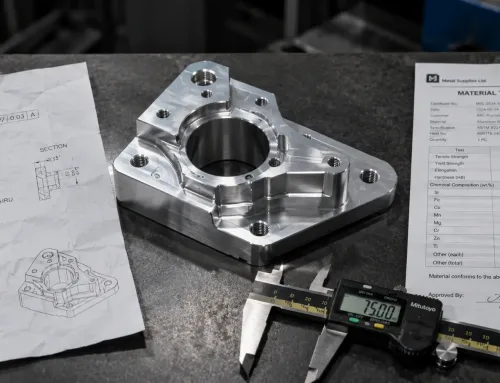
一般的な手動検査ツールには以下が含まれます: ノギス、マイクロメータ、ハイトゲージ、およびダイヤルゲージ.
高度な測定機器には以下が含まれる場合があります CMM、ポータブル多関節測定アーム、レーザースキャナ. 。適切な選択は、部品の複雑さ、必要な測定分解能、生産量によって異なります。.
大量生産の場合、専用の検査治具は投資に見合うことが多いです。なぜなら、数秒以内に複数の寸法を検査できるからです。.
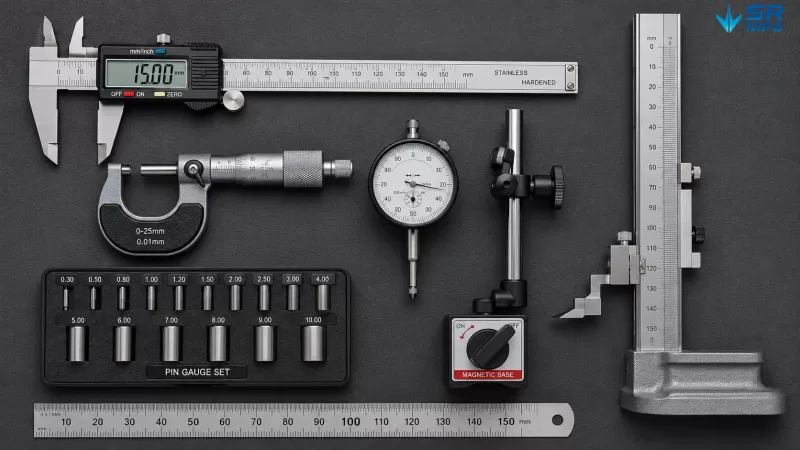
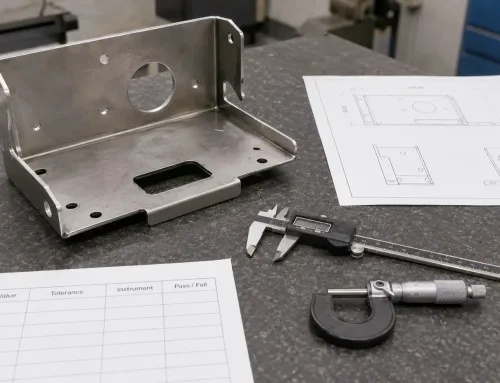
現場での寸法検査は、ノギスやマイクロメータなどの手動計器から、CMMやレーザースキャナなどの高度な機器まで、さまざまなツールに依存しており、部品の複雑さと生産量に応じて選択されます。.
サンプリング計画と統計的手法
すべての生産ロットにおいて、すべての部品のすべての寸法を検査することは、常に実用的であるとは限りません。.
以下に基づくサンプリング AQL(許容品質水準), 、以下に準拠 ISO 2859-1 / ANSI/ASQ Z1.4, は、各バッチで検査すべき部品数を決定するための統計的根拠を提供します。.
重要寸法については、, 統計的プロセス管理(SPC) 管理図を用いることで、プロセスの安定性を追跡できます。. Cpk(プロセス能力指数), は、プロセスが公差要件を一貫して満たすことができるかどうかを定量化します。.
自動光学検査と人工知能
現代のファブリケーションショップでは、ますます以下が使用されています 自動光学検査(AOI) ±0.1° AI駆動のビジョン検査システム.
これらの技術は、マシンビジョンを使用し、場合によっては産業用カメラ、ビジョンアルゴリズム、または深層学習モデルによって支援され、完成部品を合格および不合格の参照画像と比較します。.
主な利点は 一貫性. です。人間の検査員とは異なり、AIシステムは疲労や主観的な判断のドリフトの影響を受けません。ただし、これらのシステムには、トレーニングデータ、システムキャリブレーション、および以下との統合に対する初期投資が必要です 製造実行システム(MES).
検査基準と製造容易性設計
検査コストは設計上の決定に強く影響されます。.
例えば、機能的に以下しか必要としない寸法が ±0.3 mm として指定された場合 ±0.05 mm, 、メーカーはより厳格なプロセス管理、より高価な測定機器、より長い検査時間、およびより高いスクラップ率が必要になる場合があります。これらの要因はすべて、実際の性能を向上させることなく部品コストを増加させます。.
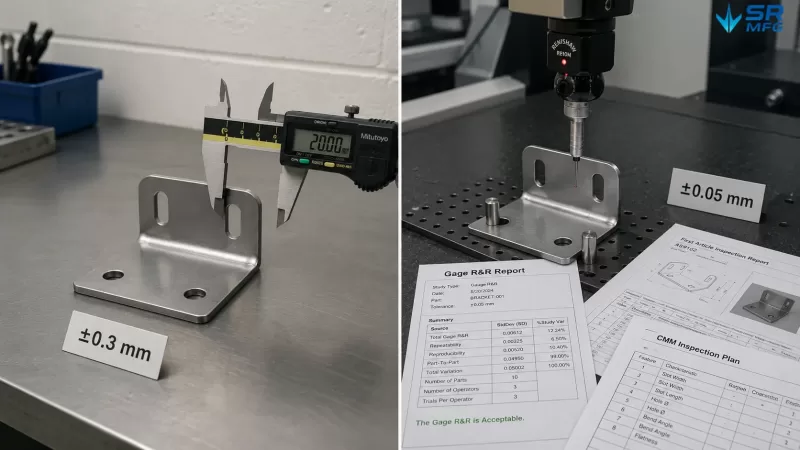
機能的に必要以上の厳しい公差を指定すると、検査コストが増加し、より高度な機器が必要になり、リードタイムが延長されます — 部品の実際の性能を向上させることなく。.
設計者は以下により検査の複雑さを軽減できます:
- 重要な特徴が測定ツールにアクセス可能であることを確保する
- データムを明確に定義する
- 機能要件に基づいて公差を適用する
- すべての寸法に一律の厳しい公差を適用することを避ける
- 重要寸法と非重要寸法を分離する
設計チームと品質エンジニアリングチーム間の早期協力が、以下を整合させる最も効果的な方法です 検査の実現可能性と設計意図 治具および生産計画が開始される前に。.
B2B調達における検査基準
発注書と契約
以下のような曖昧な発注書の文言 “「部品は品質基準を満たさなければならない」” は、サプライヤー間の紛争の一般的な原因です。.
より良いアプローチは、契約に特定の規格番号を参照し、寸法検査基準を添付し、測定方法を定義し、以下などの合格水準を明確に記載することです AQL 1.0、重要欠陥にはゼロ合格.
初品検査
航空宇宙、自動車、医療機器業界のバイヤーは、多くの場合、正式な以下を要求します 初品検査報告書 量産承認前に。.
航空宇宙では、FAIは一般に以下に準拠して実施されます AS9102. 。FAI報告書には、すべての図面寸法の測定値が、使用された測定ツール、材料証明書、およびプロセスパラメータとともに記録されます。.
完全なFAIレポートは、量産開始前にサプライヤーが仕様を理解し、要求事項を満たせるという確信をバイヤーに与えます。
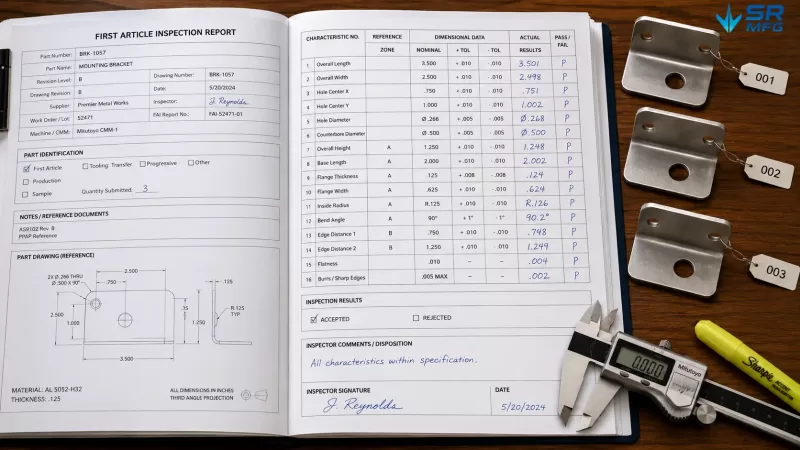
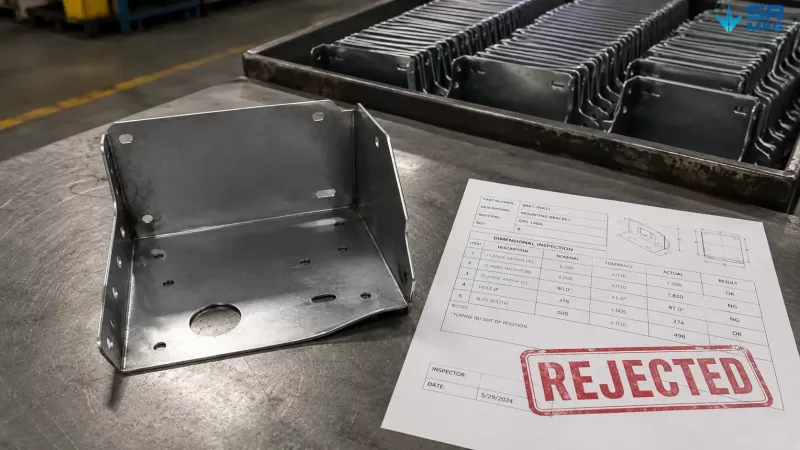
初品検査(FAI)レポートは、使用した工具、材料証明書、プロセスパラメータとともに、すべての重要寸法の測定値を記録し、サプライヤーが仕様を満たせることを検証可能な証拠としてバイヤーに提供します。
サプライヤー監査
検査レポートのレビューに加えて、経験豊富なバイヤーはオンサイトのサプライヤー監査を実施し、製作工場が以下を備えているかを確認することがあります:
- 校正済みの測定機器
- 訓練された検査要員
- トレーサブルな品質記録
- 効果的な是正処置手順
検査標準の信頼性は、それを実行する 品質管理システム の強固さに依存します。
よくある間違い
板金加工において、いくつかの繰り返し発生するミスが検査標準の有効性を低下させる可能性があります:
- 以前のプロジェクトから標準をコピーし、 新しい部品の形状、材料、機能に適応させない。
- 不必要に厳しい公差を指定することは、最終製品を改善することなくコストとリードタイムを増加させます。
- 寸法検査のみに焦点を当て、 表面品質や外観要件を無視することで、納品後の顧客クレームにつながります。
- 測定器の校正を行わない、 または国家標準へのトレーサビリティを欠くことで、検査データが信頼できなくなります。
- 検査を最終ゲートとしてのみ扱い、生産プロセス全体に組み込まない。欠陥はより早い段階で検出・修正する方がはるかに低コストです。
検査が各生産段階に組み込まれるのではなく、最終ゲートとしてのみ扱われると、欠陥が発見される前にバッチ全体に蓄積され、スクラップコストと手直し時間が大幅に増加する可能性があります。
検査基準と関連する品質用語
| 用語 | 検査標準との主な違い |
|---|---|
| 品質標準 | より広範な範囲を持ち、ISO 9001などのマネジメントシステム要求事項をカバーします。検査標準はその技術的なサブセットです。 |
| 仕様書/図面 | 部品がどうあるべきかを定義します。検査標準はそれをどのように検証するかを定義します。 |
| 合格基準 | 合否閾値のみを定義します。検査標準には基準に加えて方法、工具、サンプリング計画が含まれます。 |
| 管理計画 | プロセスステップを検査および管理手段にマッピングする動的な文書です。検査標準はそれが参照する技術的内容を提供します。 |
| 標準作業手順書(SOP) | 一般的な作業ガイダンス。検査標準は品質検証業務に特化しています。 |
効果的な検査基準の作成方法
実用的な検査標準は、以下の7ステップのフレームワークを用いて策定できます:
- 品質重要特性(CTQ)を特定する 設計意図、FMEA出力、または顧客要求事項に基づいて。
- 測定方法と工具を選定する 必要な分解能と再現性に適合するものを。
- サンプリング戦略を定義する:安全重要特性には100%全数検査、日常的な寸法にはAQLサンプリング、安定したプロセスにはSPC駆動の検査頻度を使用します。
- 合格・不合格基準を設定する 数値限界、視覚的境界サンプル、または機能試験を用いて。
- 検査標準文書を作成する 明確なフォーマット、改訂管理、承認手順を備えて。
- 作業者を訓練し、測定プロセスを検証する 以下を通じて ゲージR&R研究 測定システムの信頼性を確認するために。
- 定期的にレビューおよび更新する。検査標準は生きた文書であり、設計、プロセス、または顧客要求事項が変更されたときに改訂されるべきです。
検査基準と品質基準の違いは何ですか?
A 品質標準 はより広範です。ISOなどのマネジメントシステムと組織的プロセスをカバーします。 ISO 9001.
RFQとは 検査規格 は以下に焦点を当てた技術的なサブセットです 製品が合格かどうかを検証する方法これには、具体的な測定方法、サンプリング計画、検査ツール、合否判定基準が含まれます。