自動車用ブラケットの順送金型は、 5~8回の修正ループ を経て寸法検査に合格する部品を生産する場合がある。単純な平板打ち抜き金型では1回で済むこともある。.
その違いは偶然ではない — トライアウトプロセスであり、 各修正ループがどれだけ適切に実行されるかが、金型が自信を持って生産に入れるか、リスクを抱えて入るかを決定する.
金型トライアウトは、金型開発タイムラインにおける最終チェック項目として扱われることが多い。金型を製作し、プレスに載せ、部品が出てきて、誰かが承認する。.
実際には、トライアウトは 実際の生産条件下で金型を試験、測定、修正、再試験する反復的なエンジニアリング検証である.
目標は1つの許容可能な部品を生産することではない — 生産が要求するトン数と速度で、シフトごとに安定して許容可能な部品を生産できることを金型で証明することである。.
金型トライアウトが実際に検証するもの
金型トライアウトは「最初の部品を試しに流す」ことと説明されることがあるが、それでは実際に評価されている内容を過小評価している。.
体系的なトライアウトは 金型、プロセス、部品の3つを同時に検証する.
金型自体が正しく動作しなければならない — 上下型が整合し、切断クリアランスが均一で、成形面が適切に接触し、すべての可動部品(ストリッパー、リフター、プレッシャーパッド)が固着や過度の摩耗なく機能すること。.
プロセスが安定していなければならない — ストリップ送りが信頼性高く、ステーション間の部品搬送が一貫し、サイクルタイムが達成可能で、プレス荷重が安全限界内に収まること。.
そして部品が仕様を満たさなければならない — 寸法、表面品質、成形の完全性、複数回の運転にわたる再現性。.
これら3つの側面のいずれか1つでも失敗すれば、その金型は生産準備が整っていない。.
見た目は正しいが運転ごとに0.3 mm変動する部品は、プロセスの問題である。.
低速では良品を生産するが、生産速度で表面にマークが付く金型は、金型の問題である。.
トライアウトは、これらの区別が可視化される場である。.
トライアウトの順序 — プレスセットアップから承認サンプルまで
完全なトライアウトは体系的な順序に従う。.
ステップを飛ばしたり、急いで進めたりすることが、後工程での手直しの最も一般的な原因である。.
プレスセットアップと初回ストローク
金型はトライアウトプレスに取り付けられる。このプレスは、目標とする量産プレスにできる限り一致させるべきである — 同じトン数容量、ストローク長、ベッドサイズ、クッションタイプ。.
プレス設定(シャットハイト、クッション圧力、ストローク速度)を調整してベースラインを確立する。.
初回ストロークは減速で実行し、基本的な金型機能を確認する — 干渉なし、異常な力のスパイクなし、ミスアライメントなし.
初品検査
この 初品検査プロセス は、最初のサンプルを目視および寸法でチェックすることから始まる。.
目視検査では、明らかな欠陥 — 割れ、激しいしわ、深い傷、切断エッジのバリ — を検出する。.
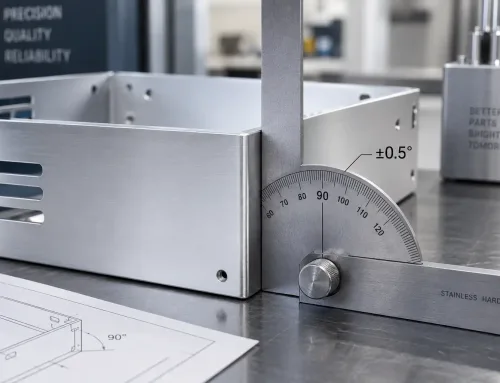
寸法検査では、CMM(三次元測定機)、3Dレーザースキャン、またはチェッキング治具を使用して、部品をCADモデルと比較する。.
この段階では、, 目標は完璧さではない — 何をどこで修正する必要があるかのマップを構築することである.
金型スポッティングと接触状態の確認
修正を行う前に、金型職人は成形面の接触パターンを理解する必要がある。.
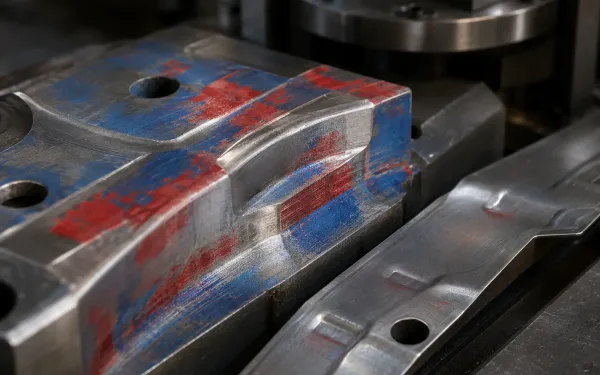
金型表面に塗布された赤と青のスポッティングペーストが不均一な接触パターンを明らかにする — 明るい転写領域は高圧ゾーンを示し、未接触領域は修正が必要な不十分な接触を示す。.
赤または青のスポッティングペーストを板金または金型表面に塗布する。金型が閉じると、ペーストが転写され、高接触領域と低接触領域 — 圧力が集中する箇所と表面が適切に接触していない箇所 — が明らかになる。.
このステップは、特に絞り加工と成形加工において重要であり、 表面接触が材料流動と部品形状を直接制御する.
修正ループの実行
これがトライアウトの核心である。.
検査データとスポッティング結果に基づき、金型職人は金型に修正を加える。.
一般的な修正には以下が含まれる:
- 成形面の研削 特定領域の材料流動を調整し、スプリングバックを低減するため
- シムの追加 インサートまたは圧力パッドの下に挿入し、局所的な圧力分布を変更する
- 溶接および再加工 金型表面が深く削りすぎられた箇所に材料を追加するため
- 切断クリアランスの調整 パンチまたはダイセクションの再研削による
- ドロービードまたはストレッチャーの変更 深絞り領域への金属流動を制御するため
各修正後、金型は再プレスされ、新しい部品が検査される。.
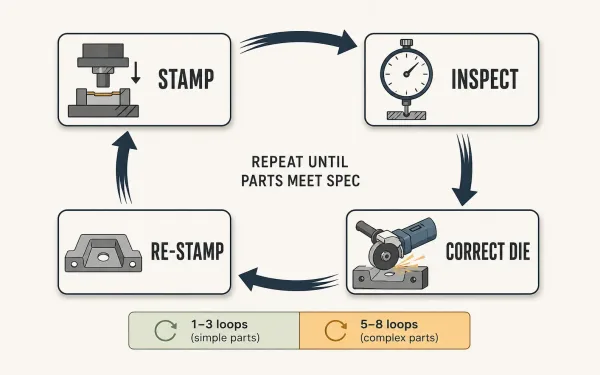
中核となるトライアウト修正ループは4つの段階を循環する — 部品をプレスし、仕様に対して検査し、金型を修正し、再びプレスする — これをすべての寸法および品質基準が満たされるまで繰り返す。.
このループは繰り返される — プレス、検査、修正、再プレス — 部品が仕様を安定的に満たすまで。.
複雑な形状の場合、, 通常5~8回のループが必要. 。単純な部品では、, 1~3回で十分な場合がある.
この段階における重要なスキルは、 何を どのように修正するかを知ることである。.
寸法偏差は、スプリングバック(材料の挙動)、成形圧力不足(プロセス設定)、または不正確な金型表面(ツーリングエラー)によって引き起こされる可能性がある。.
各原因には異なる修正が必要である。.
根本原因を誤診すると、ループが無駄になりコストが増加する。.
最終検証と承認
金型が定義されたすべての基準を満たす部品を生産したら、 製造品質要件 指定された連続運転回数 — 通常は プロジェクト要件に応じて5~30個 — トライアウトは最終検証に移行する。.
サンプルは文書化された 品質管理・検査プロセス を経てから、顧客に承認のために提出される。.
一部のプロジェクトでは正式な PPAP(生産部品承認プロセス) または同等のサインオフが必要である。.
何がチェックされるか — そしてその方法
トライアウト検査は一度きりのものではなく — 異なる段階で異なる種類の欠陥を検出する層別プロセスである.
成形品質
成形欠陥は最も目に見えやすく、最も重大な影響を及ぼす。.
しわはブランクホルダー圧力不足または材料流動制御の不良を示す。.
板厚減少 — 超音波厚さ計または断面観察により測定 — は、材料が成形限界を超えて延伸された箇所を示す。.
割れは最も深刻な不良であり、材料が特定領域で伸び能力を超えたことを意味する。.
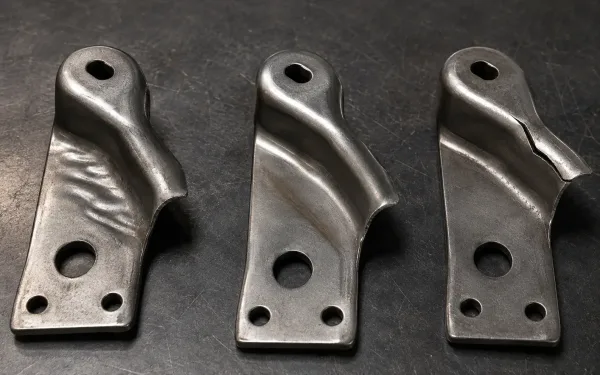
同一トライアウト運転からの3つのプレス部品に見られる一般的な成形欠陥:(左)ブランクホルダー圧力不足による表面しわ、(中央)斜光下で確認できる板厚減少痕、(右)材料が伸び限界を超えたタイトコーナーフランジ部のエッジ割れ。.
これらの欠陥はしばしば複合的に発生する。.
ある領域でしわが発生し、別の領域で割れが発生する場合があり、これは 単純な圧力調整ではなく材料流動の不均衡を示している.
寸法精度
CMM検査は、定義された管理点 — 穴位置、表面プロファイル、フランジ角度、組立基準フィーチャー — でCADモデルに対して部品を測定する。.
3Dスキャンは全面比較を提供し、点測定では見逃す可能性のある反りやねじれの特定に有用である。.
チェッキングフィクスチャは、合否基準に対して主要フィーチャーを検証する、より迅速で生産指向の方法を提供する。.
トリムおよびピアス品質
切断面品質は以下によって評価されます バリ高さ、エッジロールオーバー、せん断帯の割合.
過度なバリは通常、切断クリアランスの摩耗またはパンチとダイの位置ずれを示しています。.
の中で 順送金型金属プレス加工, 、トリムステーションとピアスステーションは最も早く摩耗が現れる箇所の一つであるため、トライアウト時の状態が金型寿命の基準を設定します。.
スプリングバック挙動
スプリングバック — 成形荷重が除去された後に成形部品が元の形状に戻ろうとする傾向 — は 金型トライアウトにおいて最も持続的な課題です.
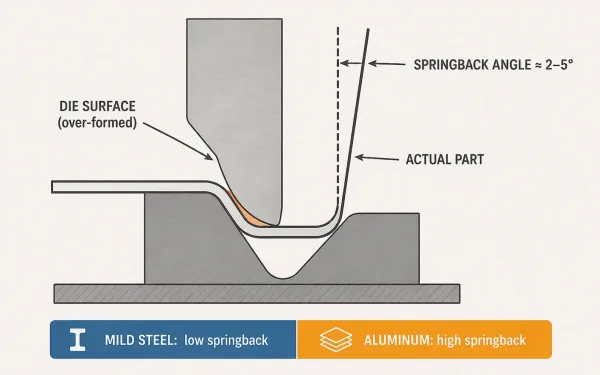
スプリングバック挙動を示す断面図:破線は意図した金型形状を示し、実線の輪郭はスプリングバック後の実際の部品を示し、オレンジ色の領域は材料の弾性回復に対抗するために金型表面に組み込まれたオーバーフォーム補正を示しています。.
これは材料依存、形状依存、およびプロセス依存です。.
アルミニウム合金は軟鋼よりもスプリングバックが大きくなります。タイトな半径の曲げは緩やかなカーブよりもスプリングバックが大きくなります。.
金型職人は金型表面をオーバーフォームすることで補正しますが、 正確な量はトライアウト中の反復テストが必要です.
材料と板厚がトライアウトの方程式をどう変えるか
すべての材料がトライアウト中に同じ挙動を示すわけではなく、これは直接影響します プロセスにかかる時間と必要な修正ループの数に.
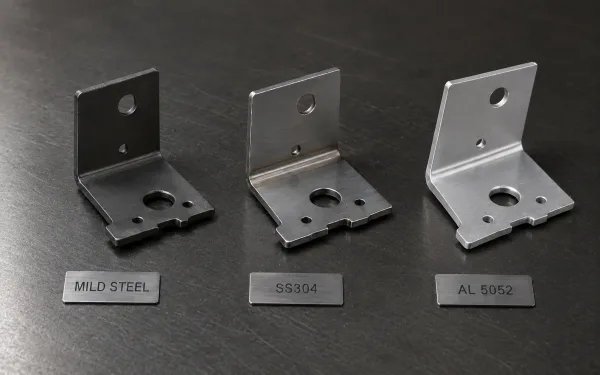
同じ金型で異なる材料を使用して打ち抜かれた3つのブラケット部品。左:スプリングバックが最小限で適合性の高い軟鋼。中央:わずかな加工硬化痕があるステンレス鋼304。右:高いスプリングバックによるフランジ角度の顕著な偏差があるアルミニウム5052。.
アルミニウム合金(5052-H32や6061-T6など)は炭素鋼よりもスプリングバックが大きいため、金型表面にはより積極的なオーバーフォーム補正が必要です。.
各修正ループでは、金型形状と部品形状の関係が予測しにくいため、より小さく精密な調整が必要になる場合があります。.
ステンレス鋼304は成形中に加工硬化するため、成形面をより慎重に調整する必要があります — 一箇所の過剰補正が隣接する領域に割れを引き起こす可能性があります。.
板厚も重要です。.
薄板(0 mm以下)は、材料が成形圧力の微小な変動に抵抗する剛性が低いため、金型の寸法誤差に対する許容度が低くなります。.
厚板(0 mm以上)はより高いトンネージが必要であり、金型やプレスの位置ずれの影響が増幅されます。.
材料ロットのばらつきは、あまり議論されないが実用上重要なもう一つの要因です。.
同じ合金規格内であっても、コイルごとに降伏強度と伸び特性がわずかに異なる場合があります。.
ある材料ロットで検証された金型は、生産材料が異なるサプライヤーやヒート番号から供給された場合、軽微な調整が必要になることがあります。.
経験豊富な金型職人はこれに対処するために 生産に使用する予定の同一ロットの材料でトライアウトを実施します.
試作金型トライアウト vs 量産金型トライアウト
プロトタイプ用金型と生産用金型 は異なる目的を果たし、それぞれのトライアウトプロセスには 異なる目標、異なる公差、異なるリスクプロファイルがあります.
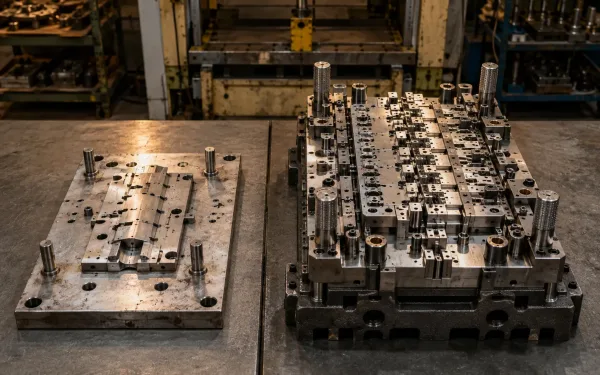
左:より軟らかい工具鋼で作られ、形状を簡略化したプロトタイプ用金型。部品設計の検証用に広い公差で設計されています。右:硬化D2工具鋼で作られ、精密研削された成形面を持つ生産用金型。厳しい公差で数十万個の部品生産用に設計されています。.
プロトタイプ用金型は部品設計と適合性を検証するために作られます — 長期的な生産能力を証明するためではありません。.
プロトタイプのトライアウト公差は通常 生産公差の1.5~2倍広くなっています.
修正ループの数は少なく(1~3回)、プロセスの安定性よりも形状と機能に焦点が当てられます。.
金型はリードタイムとコストを削減するために、より軟らかい工具材料や簡略化された形状を使用する場合があります。.
生産用金型は量産用に作られます。.
そのトライアウトは、金型が以下を生産できることを証明しなければなりません 寸法ドリフト、表面劣化、計画外ダウンタイムなしに数十万個の部品を.
生産トライアウトには、より厳しい公差、より多くの修正ループ、および正式な検証プロトコルが必要です。.
金型工具は通常、硬化工具鋼(D2やDC53など)で作られ、トライアウトでは切断エッジと成形面が長期運転にわたって品質を維持することを検証する必要があります。.
この二つの混同は問題の一般的な原因です。.
プロトタイプ用金型に生産レベルの一貫性を期待するバイヤーは失望することになります。.
生産用金型にプロトタイプレベルの検証を受け入れるバイヤーは 量産時に表面化するリスクを受け入れていることになります.
トライアウトはいつ「完了」するのか — 合格基準
トライアウトは、金型が以下のすべての条件を満たす部品を生産したときに完了します:
- 寸法適合性:すべての重要寸法が、規定された連続部品数(通常5~30個、プロジェクト要件による)において公差内にあること。
- 表面品質:量産意図表面に目視可能な欠陥(割れ、深い傷、著しいしわ、過度なバリ)がないこと。
- 再現性:部品間のばらつきが許容範囲内にあること — 通常、全公差帯のパーセンテージとして規定される。
- プロセス安定性:金型が目標生産速度で稼働し、異常なトンネージスパイク、ストリップ送り問題、部品搬送不良がないこと。
- 金型コンディション:検証運転後、金型に異常摩耗、かじり、損傷の兆候がないこと。
金型がこれらの条件を満たせば、金型製作者はトライアウト結果を文書化し、最終プレス設定を記録し、顧客承認用のサンプルを提出する。
満たさない場合は、修正ループが継続される。
重要なポイント
金型トライアウトは、金型タイムラインの終盤における形式的な手続きではない — 金型、プロセス、部品が実際の生産条件下で一体となって検証されるフェーズである。
トライアウト中の修正ループの回数と品質が、金型が量産へいかに円滑に移行できるかを直接左右する。
材料選定、板厚、試作金型と量産金型の区分はすべて、トライアウトにかかる時間と「完了」の実際の意味に影響を与える。
購買担当者が金型製作者に尋ねるべき最も重要な質問は、「トライアウトをどれだけ早く終えられるか?」ではなく、 “「修正ループをどのように回し、金型が準備完了と判断する基準は何か?」である。”