なぜ多くの人が工程計画を間違えるのか
エンジニアやバイヤーが「工程計画」と聞くと、製造チームが完成した図面を前にして、部品の製造方法を検討している様子を思い浮かべる傾向がある。.
図面は完成している。設計は確定している。あとは工場が残りを考えるだけだ。.
そのイメージは間違ってはいない — しかし最も重要な部分を見落としている。.
工程計画は、図面が現場のデスクに届いたときに始まるのではない。. 設計者が材料を選び、公差を指定し、特定の製造方法を必要とする形状を追加した瞬間に始まる。.
これらの決定の一つ一つが、メーカーができること、コスト、所要時間を制約または拡大する。.
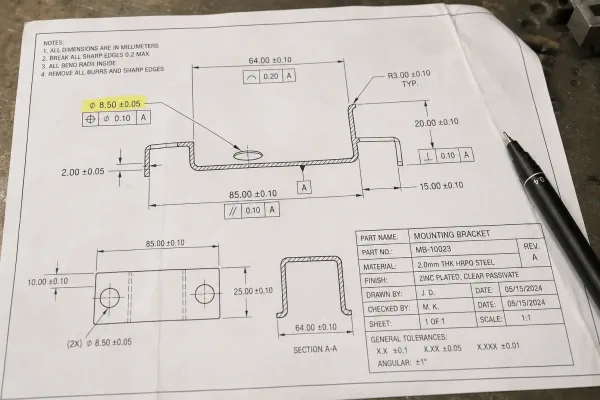
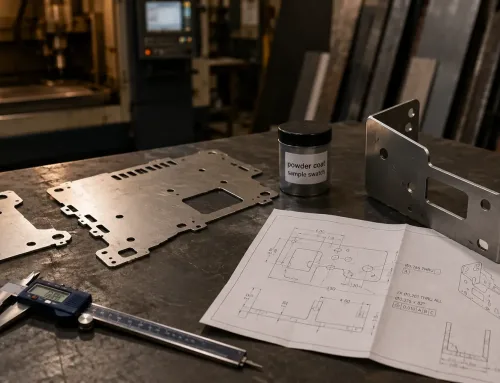
エンジニアリング図面の詳細領域のマクロ写真。公差値を示す寸法線、GD&T記号、メーカーの生産計画に直接影響する材料指示ブロックが強調されている。.
非重要部位の厳しい公差は、画面上では無害に見えるかもしれないが、加工現場に切断方法の変更、検査工程の追加、生産順序全体の再編を強いることがある。.
この区別が重要である理由は、責任の所在が変わるからだ。.
工程計画が純粋にメーカーの仕事であれば、バイヤーの役割は図面を送って待つだけである。.
工程計画は設計上の決定によって形成されるため、適切な 板金RFQの準備 が、メーカーがどれだけ正確に計画、見積もり、納品できるかに直接影響する。.
工程計画を理解することは、製造エンジニアだけでなく、 板金部品を指定、調達、承認するすべての人にとって有用である。.
工程計画が実際にカバーする範囲
工程計画とは、製品をどのように製造するかを体系的に決定することである。.
設計 — 通常はCADモデルまたは 技術図面 として表現される — を、指定された設備、治具、品質チェックポイントを伴う製造工程の定義された順序に変換する。.
この用語は、単に機械のリストを選ぶだけにとどまらない。完全な工程計画は、相互に関連するいくつかの決定に対処する:
- 製造方法の選定 — どの工程(レーザー切断、パンチング、曲げ、溶接など)が仕様通りに部品を製造するかを選択する。.
- 作業の順序付け — 幾何学的依存関係と治具の制約を考慮し、それらの工程を実行する順序を決定する。.
- 設備と治具 — 各作業を、必要な精度を達成できる特定の機械、金型、パンチ、治具に適合させる。.
- 品質チェックポイント — 生産中に寸法検査および表面検査をどこでどのように行うかを定義する。.
- 時間とコストの見積もり — サイクルタイム、段取り時間、材料使用量を計算し、見積もりとスケジューリングを支援する。.
実際には、, 工程計画は設計意図と物理的な部品をつなぐものである。.
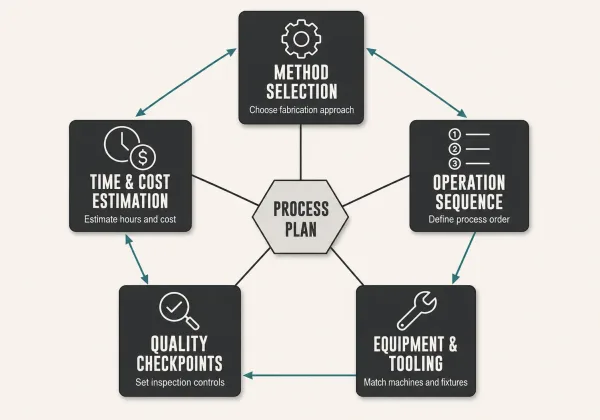
工程計画の5つの核心的構成要素を示す明確な技術図。各構成要素は接続されたノードとして表現され、ある領域の決定が他の領域にどのように影響するかを示している。.
それは次の問いに答える: この図面が与えられたとき、最も効率的で信頼性の高い製造方法は何か?
工程計画の核心的なステップ
具体的な内容は業界や部品の複雑さによって異なるが、ほとんどの工程計画は認識可能な一連のステップに従う:
図面と仕様の分析。.
計画担当者は寸法、公差、材料指示、表面仕上げ要件、および特別な注記(熱処理、メッキ、試験)を確認する。.
このステップは、 製造方法を決定する前に、部品が何を要求しているかを理解することである。.
製造工程の選定。.
形状、材料、板厚、公差に基づいて、計画担当者は必要な工程を選択する。.
板金部品の場合、これは フラットプロファイルのレーザー切断、成形形状のプレスブレーキ曲げ、および組立のためのスポット溶接。.
板金プロセスだけでは、より厳しい公差や三次元形状を効率的に製作できない場合、メーカーは以下を使用することがあります。 CNC machining services ミリングポケット、精密ボア、ねじ加工形状、または重要な基準面用。.
工程順序を決定する。.
工程の順序は重要です。.
例えば、溶接前に曲げ加工を行うと、部品の治具固定方法が変わります。成形形状がフラットパターンに影響を与える場合、成形後に切断が必要になることがあります。.
プランナーは以下のような工程順序を策定します。 干渉を回避し、再ハンドリングを最小限に抑えます。.
設備と工具を割り当てる。.
各工程は、特定の機械とツールセットに紐付けられます。.
プレスブレーキには、材料と板厚に適した正しいパンチとダイの組み合わせが必要です。レーザー切断機には、要求される切断品質に応じた正しいノズルとガス設定が必要です。.
検査ポイントを定義する。.
A 板金検査計画 重要な寸法、曲げ角度、穴位置、および表面仕上げ要件を、工程内検査または最終検査の適切な検査段階に割り当てます。.
時間とコストを見積もる。.
プランナーは、段取り時間、部品あたりのサイクルタイム、材料消費量、および付随する二次加工を計算します。.
これは見積もりと生産スケジュールに直接反映されます。.
各ステップは次のステップに影響します。ステップ2(プロセス選択)で下された決定は、ステップ3(工程順序)およびステップ4(工具)で可能なことを制約します。.
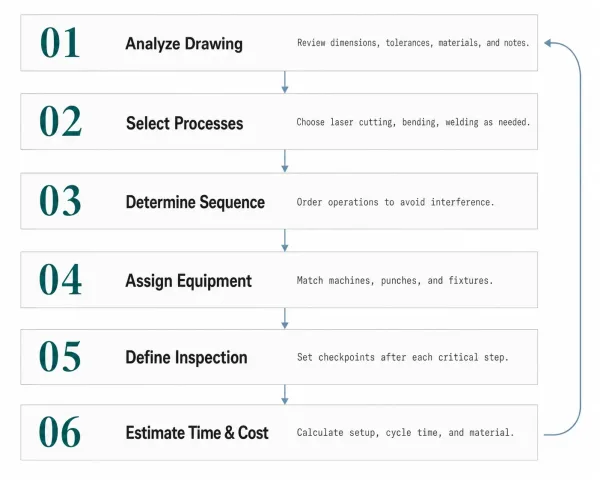
プロセスプランニングの6つの連続ステップを示す垂直フローチャート。各ステップは矢印で接続され、各ステップの内容が簡単に説明されています。.
この相互依存性が、プロセスプランニングにチェックリストだけでなく経験が必要とされる理由です。.
板金加工における工程計画の仕組み
上記の一般的なフレームワークは、すべての製造業に適用されます。.
の中で を調達する買い手やエンジニアにとって, プロセスプランニングは、工程が高度に連続的で幾何学的に相互依存しているため、独自の特性を持っています。.
切断が最初に行われます — しかし、その選択は明白ではありません。.
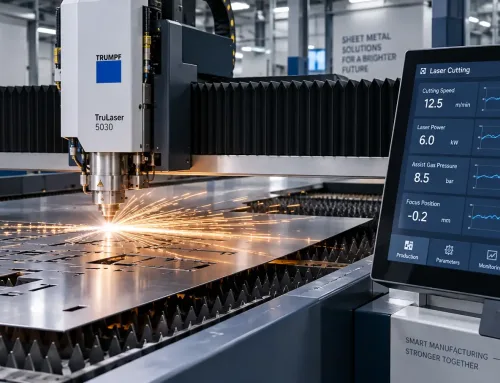
フラットな板金部品は、ブランクプロファイルの切断から始まります。.
レーザー切断、ウォータージェット切断、プラズマ切断はすべてこれを行うことができますが、 適切な選択は、材料の種類、板厚、エッジ品質要件、および生産量によって異なります。.
厳しいエッジ公差が要求される2 mmのステンレス鋼ブラケットには、レーザー切断が適しています。25 mmのアルミニウム板には、ウォータージェットの方が適している場合があります。.
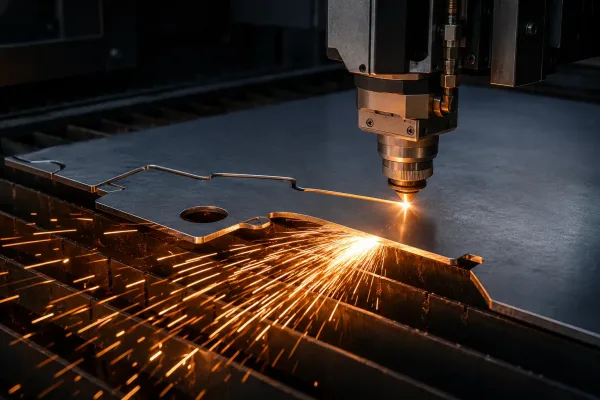
ファイバーレーザー切断ヘッドがステンレス鋼板を貫通し、切断経路に沿って明るい溶融火花の軌跡を生じさせているクローズアップ写真。板金プロセスプランニングの最初のステップを示しています。.
プロセスプランは、何よりもまずこれを考慮に入れる必要があります。.
曲げ工程は、最もプランニング集約的なステップです。.
板金において、, 曲げ加工はプロセスプランニングが複雑になる部分です。.
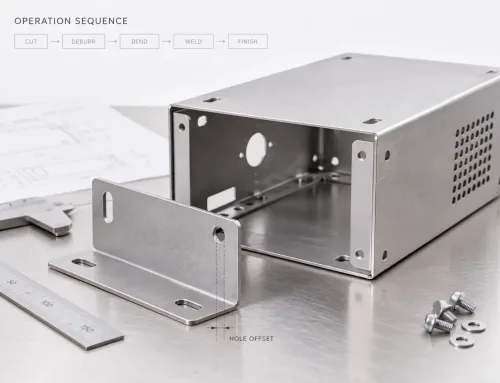
曲げ加工を行う順序は、どのフランジにアクセスできるか、部品がどのように治具固定されるか、および先行する曲げ加工が後続の曲げ加工に干渉するかどうかに影響します。.
��の曲げを持つ部品には数十通りの可能な工程順序がありますが、専用治具なしで物理的に実行可能なものはごくわずかです。
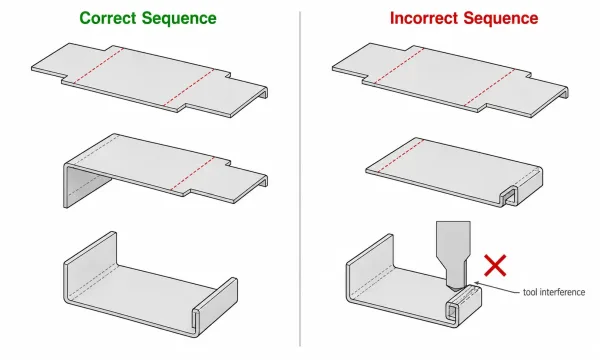
同じ板金部品に対する2つの曲げ工程を比較した並列技術図 — 1つはフランジにアクセスできる正しい順序を示し、もう1つは工具干渉を引き起こす誤った順序を示しています。.
プランナーはまた、材料の板厚と曲げ半径の要件に基づいて、正しいパンチとダイのプロファイルを選択する必要があります — これを間違えると、割れ、反り、または寸法誤差が生じます。.
二次加工は論理的な階層に従います。.
切断と曲げ加工の後、溶接、ハードウェア挿入(PEMファスナー、リベット)、タップ加工、バリ取りなどの工程が、アクセス性と形状に基づいて順序付けられます。.
例えば、溶接は通常、表面処理の前に行われます。熱とスパッタがコーティングを損傷する可能性があるためです。.
ハードウェア挿入には特定の表面へのアクセスが必要であり、それは曲げ加工後に遮られる可能性があります。.
表面処理は、想定ではなく、計画されます。.
粉体塗装、アルマイト処理、塗装、またはメッキ — それぞれに前処理要件、マスキングの必要性、および寸法への影響(コーティング厚さが部品寸法に加算される)があります。.
プロセスプランは以下を指定します。 どの表面が仕上げられ、どの表面がマスキングされ、どのような前処理ステップが必要か。.
検査は統合されるものであり、後付けではありません。.
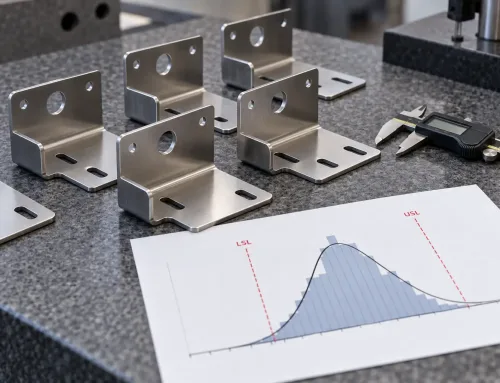
寸法チェックは、誤差がまだ修正可能な時点でスケジュールされます:
- 切断後(ブランク精度)、,
- 曲げ加工後(曲げ角度とフランジ長さ)、,
- および仕上げ後(コーティング厚さ、表面欠陥)。.
最終検査では、出荷前に部品が図面に適合していることを確認します。
これが、2つの製作工場が同じ図面を受け取りながら異なる工程計画で同じ部品を製造できる理由であり、 その計画の品質がコストから納期の信頼性まですべてに影響する理由でもあります。
工程計画と生産計画:その違いとは?
これらの用語はしばしば同じ意味で使われますが、 それぞれ異なる問いに答えるものです。
工程計画 が答えるのは: この部品はどのように製造されるのか?
特定の部品またはアセンブリに対する製造方法、作業順序、治具、品質チェックポイントを定義します。
生産計画 が答えるのは: いつ、どのくらい?
需要予測、能力配分、スケジューリング、在庫管理、納期を扱います。
この2つの機能は補完関係にあります。
工程計画は、ある部品にレーザー切断、続いて3回の曲げ加工、そして粉体塗装が必要であることを示します。
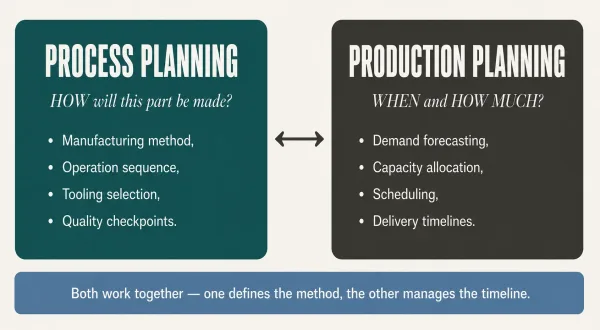
左側に工程計画(部品がどのように製造されるかに焦点)、右側に生産計画(いつ、どのくらいに焦点)を示し、それぞれの主要なアウトプットを下に記載した2列比較図。
生産計画は、その部品がいつ切断され、曲げられ、塗装され、出荷されるか——そして要求された納期までに工場にその能力があるかどうかを示します。
小規模な製作工場では、同じ人物またはチームが両方を担当することがあります。大規模な事業では、通常これらは別々の機能です。
購買担当者にとって、実用的な区別は次のとおりです: RFQを提出するとき、あなたは工程計画(これはどのように製造されるのか?)を開始し、それが生産計画(いつ納入できるのか?)に反映されます。
工程計画が見積もりとリードタイムに与える影響
購買担当者とエンジニアにとって、工程計画の最も関連性の高い側面は コストと納期への直接的な影響です。
複雑さがコストを押し上げます。
��の曲げ、2つの溶接アセンブリ、マスキング付き粉体塗装仕上げを備えた部品は、平坦なレーザー切断ブラケットよりも多くの工程計画の工数を必要とします。
追加の各作業は、段取り時間、治具要件、検査ポイントを増やします。
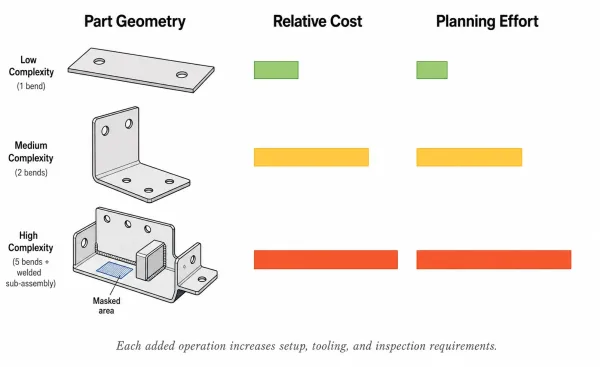
複雑さが増す3つの板金部品と、それに対応するコストおよび計画労力のレベルを並べて示し、複雑な部品の製造コストが高くなる理由を説明するシンプルなインフォグラフィック。
メーカーが複雑な部品を見積もる場合、 価格は機械時間だけでなく、確実に実行するために必要な計画と調整を反映しています。
曖昧さがリードタイムを延ばします。
図面が不完全な場合——材料仕様の欠落、不明確な公差域、曖昧な表面仕上げ要件——メーカーは仮定を置くか(リスクが高い)、確認を求めるか(時間がかかる)のいずれかを迫られます。
どちらの結果も、RFQ提出から確定見積もり提出までの時間を延ばします。
適切に仕様が記載された図面はやり取りを減らし、メーカーがより迅速に工程計画を確定できるようにします。
工程計画は設計上の問題を早期に発見します。
計画段階で、経験豊富なエンジニアが製造性の観点から図面をレビューします。
成形が困難な形状、必要以上に厳しい公差、生産時に問題を引き起こすアセンブリ順序などを指摘することがあります。
A 板金DFMレビュー早期に実施・共有されることで、双方の時間とコストを節約できます。
このステップを省略するメーカーはより速く見積もりを出せるかもしれませんが、問題は後工程の生産時に表面化し、その時点では修正費用がはるかに高くつきます。
バイヤーがより良い工程計画を支援するためにできること
購買担当者はメーカーの工程計画を行うことはできません——また、行うべきでもありません。
しかし、以下を提供することはできます: 計画をより正確かつ効率的にするためのインプット。
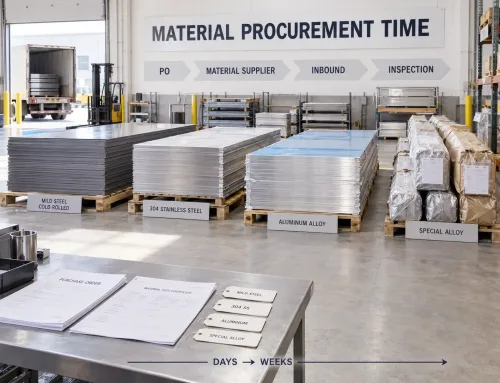
材料を完全に指定する。
“「鋼」は仕様ではありません。
“「冷間圧延鋼板、ASTM A1008、厚さ1.5 mm」は、適切な切断パラメータ、曲げ治具、表面処理を選択するために計画者が必要とする情報を提供します。
重要寸法と公差を明記する。
図面上のすべての寸法が等しく重要というわけではありません。
どの形状が重要で、どれが標準公差(例えばISO 2768)でよいかを特定することで、計画者は 重要な箇所に検査と工程管理を集中させることができます。
表面仕上げ要件を明示する。
部品に粉体塗装が必要な場合は、色、膜厚、マスキング要件を指定してください。
表面を未処理のままにする必要がある場合は、その旨を明記してください。
ここでの曖昧さは、期待に合わない可能性のある前提を強いることになります。
数量と納期の期待値を明示してください。
試作5個のロットと量産5,000個のロットでは、異なる工程計画が必要になる場合があります。
量産時にコスト効率の良い治具も、小ロットでは段取り費用を正当化できないことがあります。
見積もり段階で数量の意図を共有することで、メーカーが適切に計画を立てやすくなります。
これらは追加のステップではありません — これらは メーカーがお客様の部品の生産パスを正確に計画するために必要な最小限の情報です。
入力情報が完全であるほど、工程計画の信頼性が高まり — コスト、品質、納期の予測精度も向上します。
よくある質問
工程計画は、画面上の設計と手元の部品をつなぐ架け橋です。
その仕組みと必要な入力情報を理解することで、エンジニアや購買担当者が、最初のスケッチから最終出荷まで、あらゆる段階でより良い意思決定を行えます。
製造性についてレビューをご希望の設計がある場合は、 SR-MFGに図面を提出して プロセス駆動型の見積もりをお求めください。