ラップ継手は板金加工のあらゆる場面で見られます。筐体、ブラケット、HVACダクト、電気機器ハウジング——2枚のパネルが重なって接するあらゆるアセンブリが、この継手タイプに依存しています。これほど一般的であるにもかかわらず、, 設計が不適切なラップ継手は、板金生産における溶接手直しの主要な原因の一つであり続けています。. 耐久性のある継手と、割れ、歪み、検査不合格となる継手の違いは、通常、 板金設計段階, での判断に帰着します。溶接段階ではありません。.
本ガイドでは、溶接を目的とした板金ラップ継手で最も重要な設計パラメータを解説します: 重なり寸法、板厚の整合性、プロセス選定、そしてコストを押し上げるミスです。.
板金ラップ継手とは?
ラップ継手は、2枚の板金が重なり、その重なり領域に沿って溶接されることで形成されます。2つの端部が面一で接する突合せ継手とは異なり、ラップ継手は一方の板を他方の上に重ねます。. このため、位置合わせが簡単で——端部の精密な位置合わせが不要——、端部加工が多くの場合非現実的な板金に適しています。.
プレーンラップ継手とフラッシュラップ継手
この プレーンラップ継手 は板金加工で最も一般的な構成です。一方の板が単純に他方に重なり、溶接は上側の板の端部に沿って、または重なり領域全体に施されます。. 特別な端部加工が不要で、事実上あらゆる板厚に対応します。.
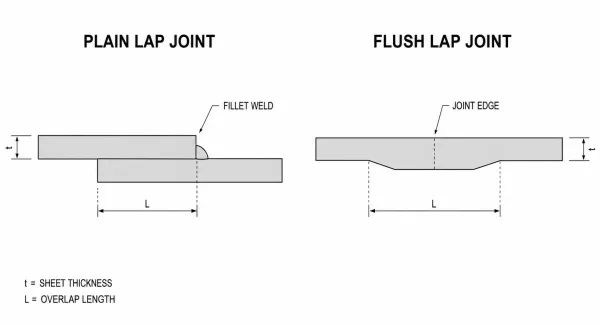
プレーンラップ継手とフラッシュ(スカーフ)ラップ継手の断面比較。端部加工と表面プロファイルの違いを示しています。.
A フラッシュラップ継手 (スカーフラップとも呼ばれる)は、重なり合う端部をテーパーまたは段差加工し、仕上がり表面が面一になるようにします。標準的な板金加工では、機械加工コストが増すためあまり一般的ではありませんが、平滑な外面が要求される用途——例えば航空機パネルや、目に見える消費者製品の筐体——では重要です。.
ほとんどの産業用板金部品では、プレーンラップ継手が標準です。. 以下に述べる設計上の判断は、主にこの構成に適用されます。.
板金溶接においてラップ継手設計が重要な理由
図面上では単純に見えるラップ継手も、現場では驚くほど複雑な問題を引き起こすことがあります。板が密着しないと、溶接がきれいに埋められないギャップが生じます。. 重なりが狭すぎると、剥離荷重下で継手が弱くなります。板厚の不一致は、薄い側が溶け抜け、厚い側がほとんど融合しない原因となります。.
これらは溶接技術の問題ではなく、設計の問題です。. 重なりが適切に設定され、板厚が一致し、継手形状を考慮して溶接プロセスが選定されていれば、溶接自体は容易になります。これらの要素のいずれかが外れていると、経験豊富な溶接士でも安定した結果を出すのに苦労します。.
図面上で設計を正しく行うことで、不良が減り、手直しが減り、部品が現場で意図した通りに機能します。.
重なり寸法:どれくらい確保すれば十分か?
重なり距離——2枚の板が重なる長さ——は、 ラップ継手設計において最も重要な単一の寸法です。. 重なりが小さすぎると、特に剥離や引張荷重下で継手の強度が不足します。大きすぎると、比例した利益なしに材料コスト、溶接長さ、生産時間が増加します。.
板厚別の最小重なり比率
広く受け入れられているエンジニアリングガイドラインでは、重なりを 板金厚さの 2~3倍 (2t~3t) に設定することが一般用途で推奨されています。1.0 mmの鋼板の場合、最小重なりは2.0 mmとなり、3.0 mmであればより余裕のあるマージンが得られます。.
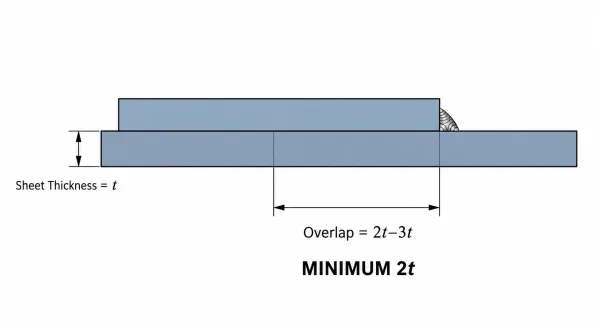
板厚に対する推奨重なり距離2t~3tを示す板金ラップ継手の寸法付き断面図。.
より厚い構造用プレート(3 mm超)の場合、, 3t~4tの重なり比率が一般的であり, 、特に継手が大きな荷重を負担する場合に適用されます。AWS D1.3(構造溶接コード——薄鋼板)は、異なる板厚範囲と使用条件に対する具体的な要件を規定しています。.
| 板厚 | 最小重なり(一般) | 推奨重なり(構造用) |
|---|---|---|
| 5 mm | 0 mm | 5 mm |
| 0 mm | 0 mm | 0 mm |
| 5 mm | 0 mm | 5 mm |
| 0 mm | 0 mm | 0 mm |
| 0 mm | 0 mm | 0~12.0 mm |
広い重ね代を使用すべき場合
広い重ね代は、以下の3つの状況では追加材料の価値があります:
- シール接合部 — ガスまたは液体の密閉性に必要な連続溶接では、シーム全体に完全溶込みを確保するために、より広い重ね代が有効です。.
- 高応力箇所 — 荷重支持ブラケット、フレーム、または取付点の接合部では、2t~3t範囲の上限以上を使用すべきです。.
- 熱感受性材料 — アルミニウムおよびステンレス鋼は、炭素鋼とは熱放散特性が異なります。広い重ね代により、溶接士は端部の変形を抑えながら入熱を管理する余地が増えます。.
寸法自体と同じくらい、一貫性が重要です。. 曲げ精度の不良や部品のフィットアップのばらつきにより、接合部に沿って重ね代が変動すると、溶接品質もそれに伴って変動します。.
板厚の整合性と継手品質への影響
大きく異なる板厚の2枚の板材を重ね合わせる場合、溶接プロセスは本質的な不均衡に直面します。薄い板材はより速く加熱され、厚い板材がまだエネルギーを吸収している間に融点に近づきます。. 結果は予測可能です:薄い側では溶落ち、厚い側では不完全溶融が発生します。.
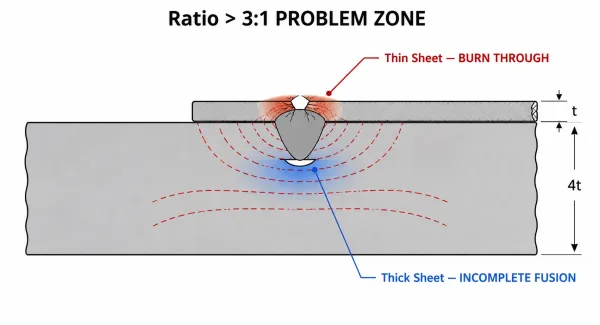
重ね継手溶接中に板厚比が3:1を超えることによる薄板の溶落ちを示す断面図。.
実用的な目安として、 板厚比を3:1未満. に保つことが推奨されます。0.5 mm板と2.0 mm板の組み合わせ(比率4:1)はすでに問題領域にあります。薄い板材は、厚い相手材を溶融させるのに必要な熱を吸収するための熱容量が不足しています。.
大きな板厚差が避けられない場合、いくつかの設計調整が有効です:
- 抵抗スポット溶接を使用する — 連続アークではなく、短く制御されたバーストでエネルギーを供給し、薄板の溶落ちリスクを低減します。.
- 溶接パスをオフセットする — 溶接を厚い板材側にわずかにシフトさせることで、より多くの熱を必要とする材料に熱を誘導します。.
- 段付き重ね継手を検討する — 厚い板材に曲げまたは段差を追加することで、溶接部の断面がより均一になります。.
設計者にとっての要点は、板厚のマッチングが単なる 、表面仕上げの指定、図面注記、サプライヤーのプロセス要件。 の問題ではないということです。これは、生産規模で接合部を一貫して溶接できるかどうかを直接決定します。.
ラップ継手に適した溶接プロセスの選定
最も一般的な3つの 板金溶接プロセス 重ね継手用 — MIG、TIG、および抵抗スポット溶接 — は、それぞれ異なる設計要件を課します。. 設計段階でプロセスを選択すること(現場ではなく)により、接合部の形状が選択した工法を確実に支持するようになります。.
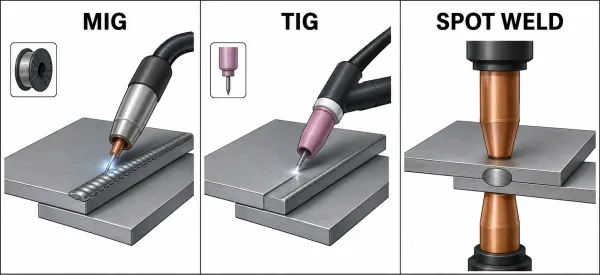
板金重ね継手に適用されたMIG、TIG、および抵抗スポット溶接の視覚的比較。溶接外観と設備アクセスを示す。.
MIG溶接重ね継手
MIG(GMAW)は、一般製作における鋼およびステンレス鋼の重ね継手で最も広く使用されているプロセスです。. 約0.8 mm以上の板厚範囲で、速度と汎用性のバランスに優れています。.
重ね継手では、MIGは上板の端部に沿ったすみ肉溶接に適しています。設計上の考慮事項には、溶接ガンの十分なアクセス確保 — 狭いコーナーや深い凹部はコンタクトチップとワーク間距離を妨げる可能性があります — およびワイヤ送給が板材間に生じるわずかなギャップの考慮が含まれます。.
TIG溶接重ね継手
TIG(GTAW)は入熱をより精密に制御でき、, 薄いアルミニウム、ステンレス鋼、および溶接外観が重要なあらゆる用途に適した選択肢となります。MIGよりも低速で高コストですが、板金上によりクリーンで精密な溶接を実現します。.
重ね継手では、TIGはオペレーターが重ね代領域に正確に熱を誘導でき、異種板厚や熱感受性合金を扱う際の利点となります。. トレードオフは速度です — 生産ラインでのTIG重ね溶接は、MIGまたはスポット溶接よりも大幅に時間がかかります。.
抵抗スポット溶接重ね継手
スポット溶接は、大量板金組立の標準プロセスです — 自動車ボディパネル、家電筐体、および電気筐体。溶加材が不要で、変形が最小限に抑えられ、各溶接を1秒未満で完了します。.
設計要件は具体的です: 重ね代は電極チップ径とエッジマージンを収めるのに十分な幅が必要であり(通常、電極径の1.5倍以上), 、溶接中は板材を密着させて保持する必要があります。スポット溶接では接合部の両側へのアクセスも必要です — この制約により、一部の密閉形状は排除されます。.
| 要因 | MIG | TIG | スポット溶接 |
|---|---|---|---|
| 速度 | 中程度 | 遅い | 速い |
| 精密 | 中程度 | 高 | 中程度 |
| 溶加材 | はい | はい | いいえ |
| 一般的な用途 | 一般製作 | 薄板/特殊金属、外観溶接 | 大量組立 |
| 最小板厚 | 約0.8 mm | 約0.5 mm | 約0.4 mm(適切な設備を使用) |
| アクセス要件 | 片面 | 片面 | 両面 |
ラップ継手設計のよくあるミスとその回避方法
重ね継手溶接の問題のほとんどは、設計段階のわずかなミスに起因します。図面の段階で修正する方が、溶接後に修正するよりもはるかに低コストです。
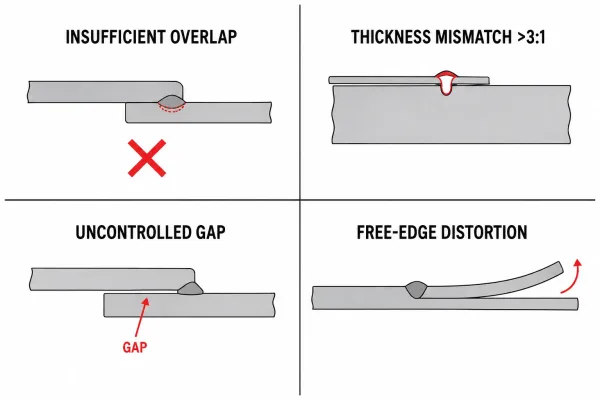
板金重ね継手における4つの一般的な設計ミス:重ね代不足、板厚差过大、板間ギャップの管理不足、自由端の変形。
重ね代不足。 最も頻繁に見られるミスです。重ね代が狭いと継手の耐荷重面積が減少し、ピール破壊に対して脆弱になります。 一般的な板金加工では、少なくとも2tの重ね代を確保してください。構造用途では3t以上を推奨します。
板厚差过大。 板厚比が以下を超える組み合わせ 3:1 は、不均一な熱バランスを生じさせます。薄い板は、厚い板が融合温度に達する前に溶け抜けてしまいます。アプリケーション上やむを得ない場合は、スポット溶接に切り替えるか、継手を段付き重ね継手として再設計してください。
板間ギャップの管理不足。 以下を超えるギャップ 5 mm が重ね板間に存在すると、ポロシティ、融合不良、および不安定な溶接ビード形状が発生します。これは通常、 板金曲げ精度に起因するフィットアップの問題です。曲げ角度のばらつきが継手に沿った重ねギャップを変化させるためです。より厳しい曲げ公差を指定するか、位置決め機能(タブ、スロット、パイロット穴)を設計に追加することで、ギャップを管理できます。
変形の無視。 重ね継手は、溶接中の熱膨張差により、自由端で上向きに反りやすい傾向があります。薄板の長いシームでは、この変形が顕著になることがあります。一定間隔で仮付け溶接点を設計するか、逆方向にわずかな予備曲げを加えることで、この影響を打ち消すことができます。
溶接タイプとシール要件の不一致。 スポット溶接は効率的ですが、本質的にシール性はありません。 継手が気密または液密である必要がある場合は、連続溶接が必要です — そしてそれはコスト計算を根本から変えます。図面にシール要件を明記することで、製作業者が推測することを防げます。
強度、コスト、製造性のバランス
重ね代の1ミリメートルごとに、材料、溶接長さ、および加工時間が増加します。 適切な重ね継手設計は、継手の実際の機能に合致させるものです — すべての継手に最大強度が必要なわけではありません。
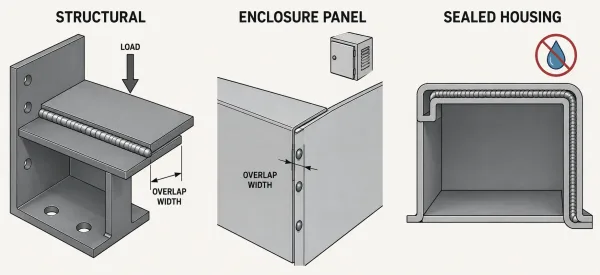
板金重ね継手の3つの用途カテゴリ — 構造、筐体パネル、密閉ハウジング — それぞれに異なる重ね代と溶接要件があります。
- 構造継手 (ブラケット、フレーム、耐荷重パネル)には、重ね代範囲の上限と連続溶接または密接配置溶接が適しています。追加コストは性能要件によって正当化されます。
- 筐体パネルおよびカバー は、多くの場合、より小さな重ね代とスポット溶接を使用できます。継手は部品を保持する必要がありますが、大きな荷重を支える必要はありません。
- 密閉ハウジング には連続溶接が必要ですが、過度な重ね代は必ずしも必要ありません。 完全溶込み溶接を伴う2tの重ね代は、通常、気密性に十分です。
原則は単純です:部品に求められる機能に合わせて継手を設計すること。不必要な重ね代の1ミリメートルや追加の溶接パスは、価値を加えることなくコストを増加させます。
重要なポイント
溶接用の板金重ね継手を設計する際、 接合品質と製造コストの両方を決定する3つの要因:重ね距離(基準として2t~3t)、板厚の組み合わせ(比率を3:1以下に保つ)、溶接プロセスの選定(形状と生産量にプロセスを適合させる)。 設計段階でこれらに対処することで、最も一般的で — 最も高コストな — 溶接問題を防ぐことができます。
よくある質問
レビューをご希望の重ね継手を含む板金設計はありますか? SR-MFGに図面をご提出いただければ、製造設計評価と迅速で競争力のある製作見積もりをご提供します。当社のエンジニアリングチームは、生産開始前に潜在的な溶接問題を特定し、時間と手直しコストを削減します。