成形板金ブラケットを設計したとします。試作品は検査に合格し、形状は確定しました。あとは生産図面に 熱処理指示.
を記載するだけです。規格を開いてみると、「この部品を硬くする」と示す単一の記号は存在しないことに気づきます。指示は文章で記載する必要があり、しかも正確に記載しなければなりません。なぜなら 曖昧または不完全な熱処理指示は、生産開始前に図面が差し戻される最も一般的な原因の一つだからです。.
本ガイドでは、 板金図面における熱処理指示, に何を記載すべきか、どこに配置すべきか、板金部品に適用されるプロセス、そして手直しを引き起こすミスを回避する方法を詳しく解説します。.
図面における熱処理指示の記載位置
熱処理情報は一つの固定された場所に記載するものではありません。配置場所は、その情報をどのように読む必要があるか — 製作担当者、熱処理担当者、品質検査員 — によって決まります。.
標準的な配置オプションは3つあります:
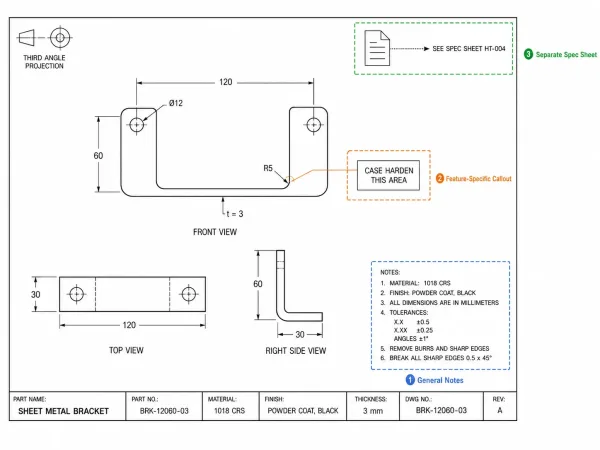
一般的な注記ブロック、特徴固有の引出線指示、および別途仕様書への参照という3つのラベル付きゾーンを持つエンジニアリング図面レイアウトを示す、熱処理情報の記載位置を表すクリーンな技術イラスト。.
一般注記欄。. これは、部品全体に適用されるプロセスレベルの熱処理要件に最も一般的な記載場所です。 技術図面, では、タイトルブロックまたは注記欄に「AMS 2759に準拠した応力除去」といった注記を記載することで、下流のすべての読者にこの部品が特定の熱処理プロセスを必要とすることが伝わります。.
特徴部位別指示。. 熱処理が特定の領域にのみ適用される場合 — 例えば、歯車の歯部のみの浸炭焼入れや、ブラケットの摩耗面のみ — その部位に引き出し線やフラグ注記を付けることで、一般注記よりも明確な指示となります。.
別途仕様書。. 複雑または多段階の熱処理シーケンス(焼鈍→焼入れ→焼戻し)を伴う部品では、図面注記で参照する専用のプロセス仕様書により、図面を簡潔に保ち、要件を明確にすることができます。.
どの方法を使うべきか不明な場合の一般的なルールは以下の通りです: 単純なプロセスは注記欄に、領域別の処理は特徴部位別指示に、多段階シーケンスは別途仕様書に記載します。.
すべての熱処理指示に含めるべき5つの要素
熱処理指示は一行の記載ではありません。それは関連する情報の集合体であり、 いずれか一つの要素を省略すると、誤解釈の余地が生じます。.
以下は、指示に直接または規格参照により必ず記載すべき5つの項目です。.
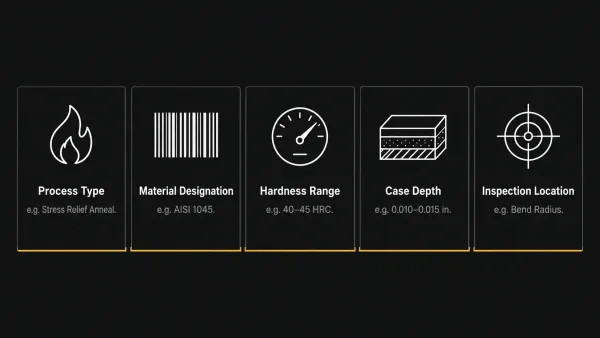
プロセス種別、材料呼称、硬さ範囲、浸炭深さ、検査位置という5つのラベル付きセクションを持つ横型インフォグラフィック。各セクションはアイコンと簡単な例文で示され、左から右へ整然と配置されている。.
要素1:プロセスタイプ
具体的な熱処理プロセスを記載してください。.
「熱処理」や「焼入れ」とだけ書かないでください — これらの用語は範囲が広すぎ、熱処理担当者に意図を推測させることになります。.
一般的なプロセス名称には、応力除去焼鈍、完全焼鈍、焼入れ(スルーハードニング)、浸炭焼入れ(浸炭または浸炭窒化)、および析出硬化が含まれます。.
各プロセスは異なるミクロ組織と機械的特性をもたらすため、 図面にはどれが必要かを明記する必要があります。.
要素2:規格コードを使用した材料規格
この 板金材料仕様 図面上の材料は、商標名や一般的な材料説明ではなく、正しい規格名称を使用する必要があります。.
「中炭素鋼」ではなく “「AISI 1045」と記載してください。”
「中炭素鋼」ではなく “「クロムモリブデン合金鋼」ではなく”
「SAE 4140」と記載してください。.
熱処理担当者は、炉の温度、保持時間、焼入れ媒体を設定するために正確な合金コードに依存しています。不正確または曖昧な材料参照は、バッチ全体が誤った仕様で処理される結果を招く可能性があります。
要素3:硬さの値と範囲.
硬さは単一の値ではなく、範囲で指定してください。 “「40~45 HRC」” という指示は現実的で達成可能です;; “「42 HRC」” は達成不可能です。なぜなら硬さは、断面厚さの違い、エッジへの近接性、材料のヒートロットによって部品全体で変動するからです。.
また、正しい硬さスケールを指定してください。.
ロックウェルC(HRC)は焼入れ鋼に、ロックウェルB(HRB)は焼鈍材や軟質材に、ブリネル(HB)は大型部品に標準的です。.
換算注記なしでスケールを混在させることは、不合格の頻繁な原因となる — 硬さ換算は近似値であり、近似を重ねると誤差が生じる。.
要素4:浸炭深さ(該当する場合)
浸炭焼入れ部品 — 浸炭または浸炭窒化処理されたもの — については、指示は以下を区別しなければならない 有効浸炭深さ (表面から特定の硬さレベル、通常50 HRCまで測定)と 全浸炭深さ (炭素が部品内部に拡散した全距離)。.
どちらを指すかを明記し、範囲を指定すること。.
設計内のすべてのフィーチャは、これらの物理的プロセスを経ても維持される必要があります。
“「有効浸炭深さ 0.007~0.012 in.、50 HRCにて。」”
単一の浸炭深さの値は、単一の硬さ値と同様、解釈の余地が大きすぎる。.
要素5:検査位置
図面は、硬さ試験を実施すべき位置を示さなければならない。.
熱処理は部品の表面と芯部を異なる形で変化させるため、誤った位置で測定された硬さ値は、プロセスが失敗したと誤って示す可能性がある。.
成形ブラケットの場合、重要な検査点は曲げ半径であり、耐摩耗面の場合、機能的な接触領域である可能性がある。.
図面上で引出線注記により検査点をマークするか、一般注記で参照すること。.
板金によく用いられる熱処理プロセスとその指示方法
板金部品は通常、重量のある機械加工部品よりも狭い範囲の熱処理プロセスしか行われない。以下は最も一般的な4つである。.
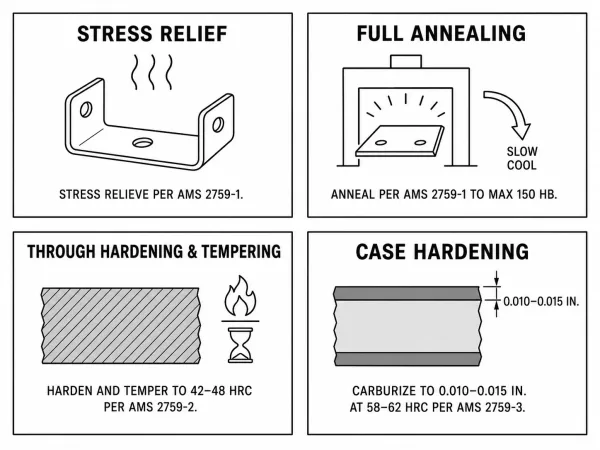
応力除去焼なまし、完全焼なまし、焼入れ焼戻し、浸炭焼入れの簡略化された視覚的表現を示す4パネルのグリッド。各パネルにはプロセス名と典型的な図面指示例が含まれる。.
応力除去焼なまし
これは板金において最も頻繁に指定される成形後処理である。.
応力除去は、材料の硬さや強度を大幅に変えることなく、 板金曲げ加工, 、打ち抜き、または溶接中に生じた残留応力を低減できる。.
典型的な指示:
“「AMS 2759-1、METHOD Xに準拠して応力除去。」”
完全焼なまし
部品に最大の延性が必要な場合 — 例えば、初期切断後にさらに成形加工を受ける部品 — に使用される。.
完全焼なましは、材料を上部臨界温度以上に加熱し、徐冷する。.
典型的な指示:
“「AMS 2759-1に準拠して焼なまし、最大150 HB。」”
焼入れ焼戻し
断面全体に高い硬さが必要な板金部品 — ばね、耐摩耗板、切断刃 — に適用。.
指示には焼入れと焼戻しの両方の工程を指定しなければならない。焼戻しが最終硬さを制御するからである。.
典型的な指示:
“「AMS 2759-2に準拠して焼入れ焼戻し、42~48 HRC。」”
浸炭焼入れ(浸炭または浸炭窒化)
薄板では浸炭深さと芯部の比率が不利になる可能性があるため、薄い板金ではあまり一般的ではないが、硬い表面と靭性のある芯部を必要とする厚板または板材部品には使用される。.
典型的な指示:
“「AMS 2759-3に準拠して浸炭、有効浸炭深さ0.010~0.015 IN.、58~62 HRC。」”
板金特有の懸念事項:歪み、公差、成形後熱処理
板金の熱処理は、50 mmの鋼塊の熱処理とは同じではない。.
薄い断面は急速に加熱・冷却され、より歪みやすく、焼入れに対して異なる反応を示す。.
これらの要因は、図面に記載する内容に直接影響する。.
歪みが主要なリスクである。.
焼入れ焼戻しされた平坦な板金部品は、ほぼ確実に歪む。. 部品が薄いほど、歪みは大きくなる。.
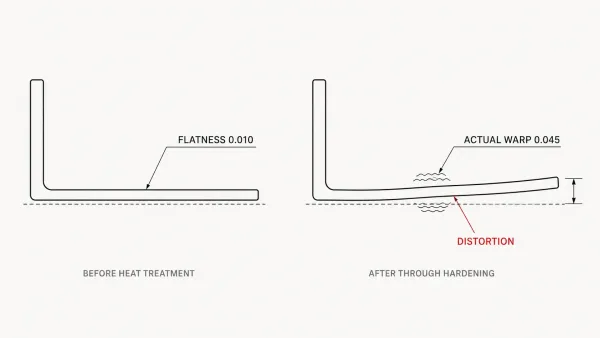
左側に熱処理前の状態の平坦な板金ブラケットを平坦度公差の注記とともに示し、右側に焼入れ焼戻し後の同じブラケットを目に見える反りと歪み測定値を示す指示とともに示す技術イラスト。.
熱処理後に厳しい平坦度公差が要求される用途の場合、, 図面は平坦度要件を熱処理後の測定として指示しなければならない — 単なる成形公差としてではなく。.
そうでなければ、部品は成形検査に合格しても、焼入れ後に不合格となる可能性がある。.
成形後の応力除去は、下流工程の問題を低減する。.
最終機械加工または重要な寸法検証の前に応力除去焼なましを指定することは、成形板金部品の標準的な慣行である。.
図面上では、, 工程順序において、最終公差指示の前に応力除去の注記を配置する これにより、製作担当者が作業順序を把握できる。.
寸法補正が必要になる場合がある。.
熱処理は予測可能な寸法変化を引き起こす可能性があり、プロセスおよび処理される特定の 板金材料 材料に応じて、わずかな膨張や収縮が含まれる。.
精密アセンブリの場合、 板金設計 は、重要な最終寸法を熱処理後の要件として定義し、成形および加工中の予測可能な熱変形を考慮する必要がある。.
これは単純な板金ブラケットでは稀であるが、嵌合部品とインターフェースする部品では重要である。.
手直しを引き起こすよくあるミス — その回避方法
最も高額な熱処理問題は、熱処理業者が原因ではない。不明確な図面が原因である。.
以下は、製作担当者が最も頻繁に目にする5つのミスである。.
どの仕様かを明記せずに「仕様に基づき熱処理」と記載すること。.
熱処理規格は数十種類あり、それぞれが異なるプロセス、材料、および合格基準を対象としている。.
“「仕様に基づき熱処理」は、仕様番号が明記されていなければ意味をなさない。.
範囲ではなく単一の硬さ値を指定すること。.
硬さは部品全体で均一ではない。.
「45 HRC」のような単一の値は、一部の領域では達成不可能であったり、他の領域では緩すぎたりする。.
部品の形状と材料を考慮した範囲を常に指定すること。.
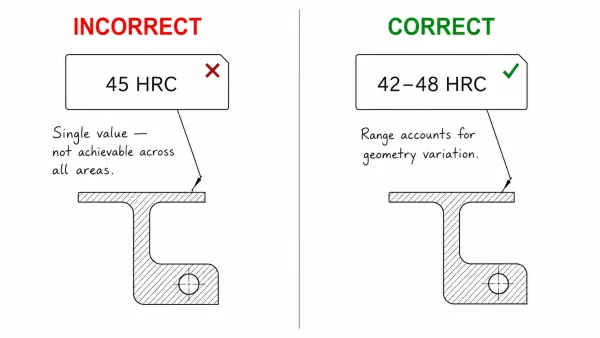
左右に並べた2つのエンジニアリング図面指示の分割比較 — 左側は「不正確」とラベル付けされ、単一の硬さ値「45 HRC」を示し、右側は「正確」とラベル付けされ、硬さ範囲「42~48 HRC」を示し、範囲が必要な理由を説明する簡単な注記が付いている。.
標準呼称ではなく商標名を使用すること。.
“「ステンレス304」は会話では許容されるが、製造図面では許容されない。.
正しい指示は “「ASTM A240 Type 304」” または、地域および用途に応じた同等の規格である。.
商標名は、サプライヤーによって異なる組成を指す場合がある。.
検査箇所の省略。.
図面に硬さ試験の場所が指定されていない場合、熱処理業者は都合の良い場所で試験を行う — それが重要な機能領域でない可能性がある。.
これにより、硬さ試験には合格するが、実使用で不合格となる部品が生じる。.
説明なしに硬さスケールを混在させること。.
図面のある注記で「40 HRC」、別の注記で「380 HB」と指定されている場合、読者は換算する必要がある — そして硬さ換算は近似値である。.
全体を通して1つのスケールを指定する, 、または複数のスケールが避けられない場合は、換算の根拠を注記する(例:, “「ASTM E140による」”).
図面を送付する前のクイックチェックリスト
熱処理指示を含む製造図面をリリースする前に、以下の項目を確認すること:
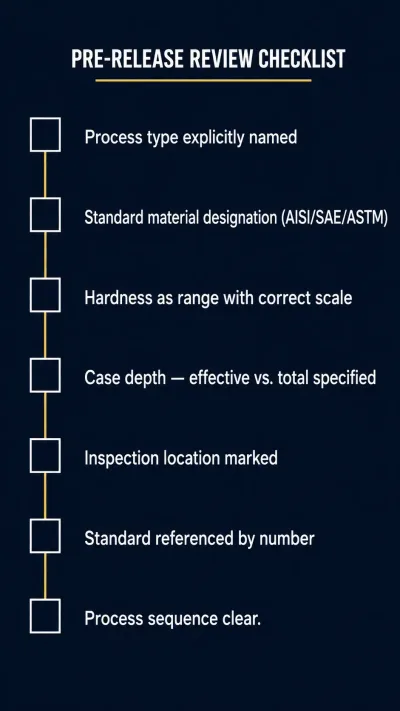
熱処理指示を含む図面をリリースする前に確認すべき7つのレビュー項目を示す、チェックリスト形式のクリーンなインフォグラフィック。各項目にはシンプルなチェックマークまたはチェックボックスのグラフィックが付いている。.
- プロセス種別が明示的に記載されている (「熱処理」や「硬化」ではなく)
- 材料が標準呼称を使用している (AISI、SAE、ASTM — 商標名ではない)
- 硬さが正しいスケールで範囲として指定されている (HRC、HRB、またはHB)
- 浸炭深さが有効深さと全深さを区別し、範囲を含んでいる (該当する場合)
- 検査箇所が図面上に表示されている
- 適用規格が番号で参照されている (AMS 2759、SAE J411など)
- 複数の処理が必要な場合、プロセス順序が明確である
図面段階での5分間のレビューが、エンジニアリングと製造現場間の5日間のやり取りを節約できる。.