あなたは板金筐体を設計しました。前面パネルには ヘアライン仕上げステンレス鋼を使用しています。試作品は完璧に見えました。しかし、初回生産ロットが届くと—— すべてのパネルの目に見える表面に薄いキズが入っていました。部品は技術的には公差内ですが、合格とは言えません。加工業者に何が問題だったのか尋ねると、回答はこうです: “「図面に、それらの面に保護が必要とは書かれていませんでした。」”
このようなシナリオは、ほとんどのエンジニアが予想する以上に頻繁に発生します。根本原因が現場の作業員の怠慢であることはほとんどありません。原因は、図面に以下が明確に定義されていないことにあります: どの面がキズに対して重要か、 測定可能な板金表面要件、または損傷を防ぐために加工業者が部品をどのように取り扱い、梱包すべきか。本記事では、意図した状態で部品が届くように、板金図面にキズ防止区域を指定する方法を説明します。
板金部品にキズ防止指示が必要になるのはどのような場合か?
すべての部品のすべての面にキズ防止が必要なわけではありません。 図面全体にキズ防止指示を追加すると、付加価値を生むことなくコストとリードタイムが増加します。 重要なのは、キズが機能的または美的な不良を引き起こす面を特定することです。
外観面 は最も明らかな候補です。筐体パネル、目に見えるカバー、ディスプレイベゼル、およびエンドユーザーに面するあらゆる表面がこのカテゴリーに該当します。隠れた内部ブラケットのキズは不便ですが、 ヘアライン仕上げアルミニウム前面パネルのキズは出荷拒否につながります。
機能面 も保護が必要です。シール面——ガスケットやOリングが板金に接触する部分——はキズが付くとシール性能を失う可能性があります。他の部品と摺動する嵌合面は、表面仕上げが損傷すると早期摩耗する可能性があります。 これらの場合、懸念事項は外観ではなく性能です。
後処理面 は第三のカテゴリーです。部品が加工後に陽極酸化、粉体塗装、または電気めっきされる場合、 母材のキズが仕上げを通して浮き出ることがあります。生鋼では見えない浅いキズも、粉体塗装後に目に見える欠陥となる可能性があります。表面処理前にキズ防止区域を指定することで、この問題を防ぐことができます。
図面指示としての「キズを付けるな」だけでは不十分な理由
図面に単に “「キズを付けるな」” と記載するだけでも、何も書かないよりはましですが、解決する以上の問題を生み出します。 この表現は曖昧で、強制力がなく、重要な判断を加工業者の解釈に委ねることになります。
区域が定義されていない場合、メーカーはどの面を保護すべきかわかりません。部品全体を保護すべきでしょうか?上面だけ?片面だけ?区域が未定義の場合、加工業者は通常、すべてを保護する——取り扱い時間とコストが増加する——か、何も保護しない——その指示を要件ではなく一般的な注意喚起と見なす——かのどちらかです。
合否基準がない場合、部品を検査する方法がありません。何がキズと見なされるのか?工場の照明下で腕を伸ばした距離から見える跡?拡大して見える跡?爪で感じ取れる跡?定義された基準がないということは、買い手と加工業者が何が許容されるかで意見が分かれ、納品後の紛争につながる可能性があります。
取り扱い・梱包指示がない場合、完璧に製造された部品でもキズが付いた状態で届く可能性があります。板金部品は輸送中に損傷しやすく、積み重ねられた部品は互いに擦れ、固定されていない部品は緩衝材のない容器の壁に当たって移動し、図面で指定されていなければ保護フィルムが貼られないこともあります。 指示は現場だけでなく、出荷ドックまで及ぶ必要があります。
すべてのキズ防止指示に含めるべき4つの要素
効果的なキズ防止指示は、単一行のテキストではありません。それは 加工業者に何を保護すべきか、どの基準まで、どのように検証するか、どのように出荷するかを正確に伝える4つの連動要素のセットです。いずれか1つが欠けても、失敗のリスクが高まります。
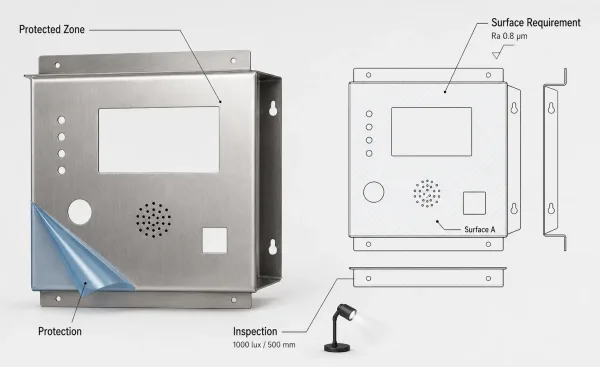
キズ防止板金表面を定義、検査、保護するために必要な4つの要件。
要素1 — 保護区域
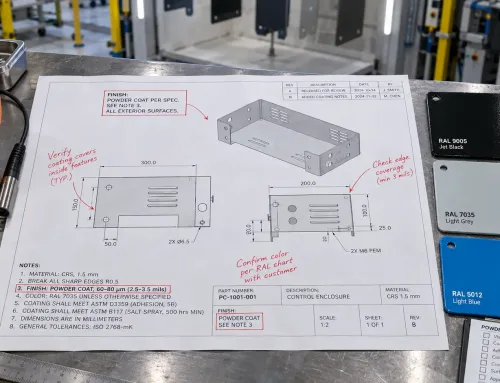
最初の要素は特定します どの表面に保護が必要か。図面上では、これは引出線、断面図、または境界マーク付きの斜線領域を使用して特定の面を指示することを意味します。指示は正確なビューと表面を参照すべきです — 例えば、 “「表面A(ビューC-C参照)」” — これにより、どの面が保護されているかについて曖昧さがなくなります。
複数の保護表面を持つ部品の場合、 表面識別チャート (サーフェスレタリングシステムと呼ばれることもあります)が最も明確なアプローチです。各重要表面には詳細ビューで文字(A、B、C)が割り当てられ、図面の注記ブロック内の表が各記号付き表面の要件を定義します。
要素2 — 表面状態要件
2番目の要素は、 「スクラッチフリー」が測定可能な用語で何を意味するかを定義します。一般的な3つのアプローチがあります:
- 表面粗さRa仕様:表面に既に粗さ要件がある場合は、表面粗さ指示(例: Ra 0.8 μm 最大)を使用します。これにより、製作業者に測定可能なしきい値が提供されます。Ra(算術平均粗さ)は、製造における最も一般的な表面テクスチャパラメータです。
- 外観基準参照:業界標準または会社固有の外観検査基準を参照します(例: “「VISUAL CLASS A PER [COMPANY] STD-001」”)。これは、Raだけでは要件を捉えきれない化粧表面に一般的です。
- リミットサンプル:許容される最大スクラッチ深刻度を定義する物理的リミットサンプルを提供または参照します。 これが最も精密な方法です が、物理サンプルの維持と発送が必要です。
要素3 — 検査方法
3番目の要素は、製作業者に 適合性の検証方法を指示します。定義された検査方法がなければ、合否判定基準は理論上のものです — 全員がルールに同意しても、チェック方法については誰も同意しません。
外観基準の場合、照明条件(例: “「1000ルクス蛍光灯下、500 mmの視距離で検査」”)、視角、および拡大が許可されるかどうかを指定します。Raベースの要件の場合、測定機器(触針式粗さ計または光学式粗さ計)、測定方向、および表面あたりの測定回数を指定します。
要素4 — 取扱いおよび梱包指示
4番目の要素は、 製作後に部品を保護する方法に対処します。これには以下が含まれます:
- 保護フィルム:スクラッチ防止表面に剥離可能な保護フィルム(マスキングフィルムとも呼ばれる)を適用すべきかどうかを指定します。粘着残留物が懸念される場合はフィルムタイプを含めます(例:ステンレス鋼用低粘着PEフィルム)。
- インタ-リービング:積み重ね部品の場合、シート間の接触を防ぐために介在材(フォームシート、紙、またはプラスチック仕切り)を指定します。
- 専用治具または梱包:高価値または高感度な部品の場合、輸送中の移動を防ぐカスタム梱包またはクレードルを指定します。
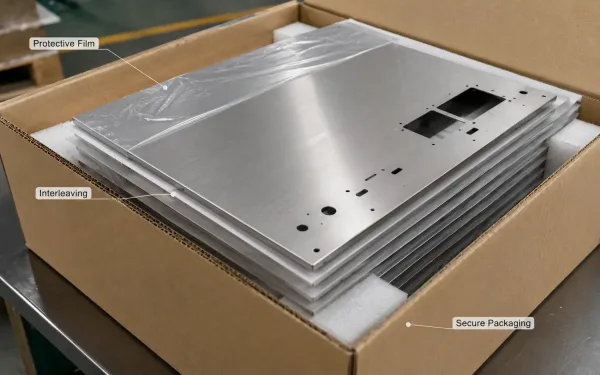
仕上げ済み板金部品のスクラッチ防止に使用される保護フィルム、介在シート、および安全な梱包。
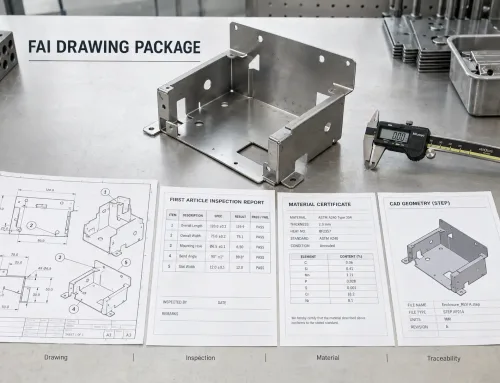
これらの指示は図面に記載すべきです — 別のメールではなく — 図面は見積から検査まで注文に伴う唯一の信頼できる情報源だからです。
板金図面にキズ防止区域を表示する方法
��の要素が定義されたら、次の問題は図面上でそれらをどこに、どのように配置するかです。目的は、指示記号を 目視可能で、曖昧でなく、特定の表面に追跡可能.
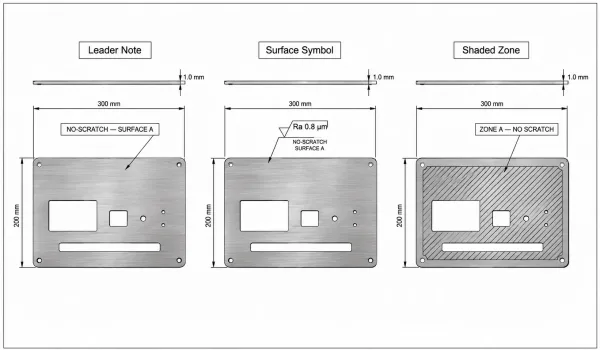
にすることです。
スクラッチ防止要件のための引出注記、表面テクスチャ指示、および斜線領域の比較。
方法1 — カスタム注記付き引出線
最も簡単なアプローチは、保護表面を指す引出線(バルーン指示とも呼ばれる)と、要件を要約したテキスト注記です。典型的な形式:
NO-SCRATCH ZONE — SURFACE A Ra 0.8 μm MAX / VISUAL CLASS A APPLY PROTECTIVE FILM BEFORE SHIPPING この方法は、保護面が多い部品では、煩雑になります。
方法2 — 補足要求事項を伴う表面性状記号
表面に既に粗さ指示がある場合 ISO 1302またはASME Y14.36に基づき、無傷要求を記号の延長線上に補足要求事項として追加できます。これにより、指示が標準注記の枠組み内に収まり、個別のカスタム注記を作成する必要がなくなります。
ただし、, この方法は、要求を粗さの値として表現できる場合にのみ有効です。視覚的または触覚的な基準の場合は、カスタム注記が依然として必要です。
方法3 — 境界指示を伴う斜線区域
広い保護領域 — 例えば筐体パネルの可視面全体 — の場合、図面ビュー上に斜線またはハッチング区域を境界線と区域識別子とともに示すことで、最も明確な視覚的指示が得られます。区域識別子(例: “「ZONE A — NO SCRATCH」”)は注記ブロックで定義します。
指示の配置場所
保護面が最も明確に表示される図面ビューを選択してください。主要ビューで表面が見えない場合は、 無傷区域を示すために詳細ビューまたは断面ビューを追加してください。主要ビューで部分的にしか見えないエッジから、どの面が保護されているかを製作業者が推測することを前提にしてはなりません。
複数の保護表面を持つ部品の場合、 注記ブロック内の表面識別チャート — 各面の記号、位置、および固有の要求事項を記載 — が最も拡張性の高いアプローチです。
キズ防止指示を不可欠にする板金特有のリスク
板金加工には、ほぼすべての段階で傷のリスクを生じるプロセスが含まれます。これらのリスクを理解することで、エンジニアは判断しやすくなります どの面を保護するか、どの程度厳密に保護するかを.
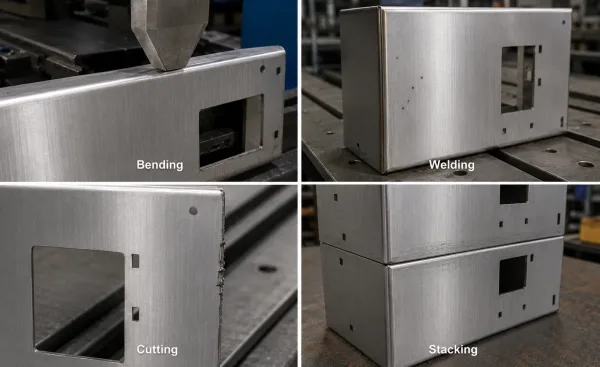
板金加工中の曲げ、溶接、切断、積み重ねによって生じる傷のリスク。
曲げ加工・成形
曲げ加工中、板金はパンチとダイの間を滑ります。工具の摩耗したプレスブレーキや、部品が適切に支持されていない場合、板はダイショルダー上を引きずられ、表面に工具痕が残ることがあります。 これは特にヘアライン仕上げや研磨仕上げで顕著であり、浅い痕でもヘアライン模様が乱れます。
溶接と研削
溶接スパッタ — アーク溶接プロセス中に飛散する溶融金属の微小な液滴 — が隣接する表面に付着し、母材に結合することがあります。スパッタの除去には研削やスクレーピングが必要になることが多く、それによって痕が残ります。
溶接継手付近の無傷区域には、 溶接中に耐スパッタコーティングまたは物理的シールドを指定する方が、後からスパッタを除去しようとするよりも効果的です。
レーザー切断とパンチング
レーザー切断では、切断部の下面エッジにドロス(再凝固した金属)が発生します。パンチングでは、押し出し側にバリが残ることがあります。 どちらも部品を積み重ねたり取り扱ったりする際に隣接面を傷つける可能性があります。 板金のバリ取り要求 を無傷指示と併せて指定することで、これを防げます。
積み重ねと取り扱い
仕上げ済み板金部品の傷の最も一般的な原因は、特定の加工プロセスではなく、プロセス間での部品の取り扱い方と保管方法にあります。
板金部品は薄く平らで、しばしば直接積み重ねられます。間に介在材や保護フィルムがないと、積み重ねの重量によって板同士の摩耗が生じます。 これは最も防ぎやすいリスクであり、最も見落とされやすいものです。
図面提出後に何が起こるか:板金加工業者のキズ防止要件への対応方法
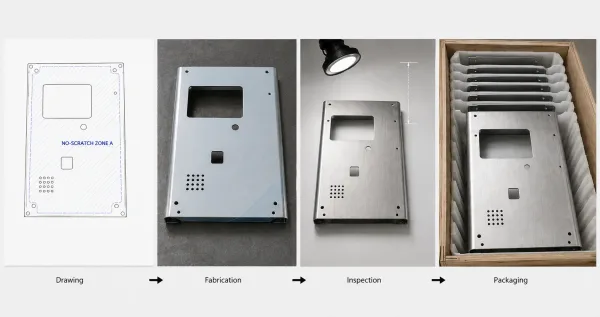
無傷の図面要求が加工、検査、梱包を通じてどのように引き継がれるかを示すワークフロー。
製作業者の視点を理解することで、エンジニアは実用的で、 コスト効率が良く、遵守しやすい.
指示を書くことができます。 製作業者が無傷指示のある図面を受け取った場合、最初のステップは解釈です。指示が明確であれば — 定義された区域、測定可能な基準、検査方法
— 製作業者はそれに応じて生産ワークフローを計画できます。“指示が曖昧な場合(”「傷をつけないこと、痕を残さないこと」
)、製作業者には2つの選択肢があります:確認を求める(見積サイクルに数日追加される)か、最も厳しい解釈を前提とする(見積価格が上昇する)かです。 無傷要求はコストとリードタイムに影響します。 保護フィルムの貼付、介在材の使用、専用梱包、および 出荷前検査工程
はすべて時間と材料コストを増加させます。影響は部品の複雑さとバッチサイズによって異なります。バッチ1,000個の単純な平板ブラケットでは、追加コストは最小限です。バッチ10個の複雑な成形筐体では、追加の取り扱いが単価のかなりの割合を占める可能性があります。 試作段階と量産段階では異なる戦略が必要です。 試作では、部品はしばしば手作業でやすりがけされ、手作業でバリ取りされ、個別に梱包されます — 保護は低量ワークフローに組み込まれています。量産では、部品は自動または半自動プロセスを通り、取り扱いの管理が緩くなります。
エンジニアがキズ防止指示で犯しがちな一般的なミス
善意であっても、エンジニアはしばしば指示記号の誤りを犯し、加工業者に問題を生じさせたり、不必要にコストを増加させたりします。
特定のゾーンではなく図面全体に指示を出す が最も頻繁な誤りです。包括的な “「全表面 — キズ禁止」” という注記は、加工業者にすべての表面を重要表面として扱うことを強制し、ハンドリング時間とコストを増加させます。ほとんどの部品は、真に重要な表面が2つか3つしかありません。 それらを具体的に特定する方が、より効果的で低コストです。
必要以上に厳しいRa値を指定する もよくある誤りです。母材が標準Ra 1.6 μmの冷間圧延鋼板である場合、 Ra 0.4 μm 化粧表面に指定すると 追加の板金仕上げ工程 例えば研磨やバフ研磨が必要となり、大幅なコスト増となります。要件を機能に合わせてください。シール面には Ra 0.8 μmが必要かもしれませんが、通常の照明下で清潔に見えるだけでよい表面は Ra 1.6 μm.
で十分な場合があります。 設計変更後に指示記号の更新を忘れる と、保護表面が移動したり、サイズが変わったり、機能が変わったりした場合に問題が生じます。キズ禁止ゾーンに隣接して新しい溶接継手を追加するために図面が改訂された場合、溶接スパッタのリスクを考慮してゾーン境界を拡大する必要があるかもしれません。
図面改訂の規律は、寸法や公差と同じように表面指示記号にも適用されます。 梱包指示を省略する
のが最後のよくある誤りです。段ボール箱に緩く入れて輸送されたためにキズがついた完璧に製造された部品は、工場の現場でキズがついた部品とまったく同じように失敗作です。
キズ防止要件の提出前チェックリスト
図面には、キズ禁止要件の一部として保護フィルム、合紙、またはカスタム梱包を指定すべきであり、後付けで考えるべきではありません。
- キズ禁止指示記号を含む図面を提出する前に、以下の各項目を確認してください:
- 各保護表面が図面ビュー内で固有の文字またはゾーンIDで識別されている
- 表面状態が測定可能な値(Ra)、外観基準、または限界見本参照として指定されている
- 検査方法が定義されている(照明、観察距離、計器の種類)
- ハンドリング指示が含まれている(保護フィルムの種類、合紙材質)
- 輸送用の梱包指示が指定されている
- 指示記号が正しい図面ビューを参照している(保護表面が明確に見える)
- 要件が材料および加工プロセスに対して現実的である
よくある質問
粗さ記号と外観検査注記を組み合わせるか、限界見本を参照してください。 お問い合わせ 表面保護要件を理解した製造パートナーが必要ですか?SR-MFGのエンジニアリングチームは、キズ禁止指示記号について図面をレビューし、見積もり前にDFMフィードバックを提供します。