ガスケットが装着され、ボルトがトルク管理され、フランジギャップが均一に見える。アセンブリは出荷工程に進む — 本当にそうだろうか?板金筐体、製作ブラケット、または溶接ハウジングにおいて、 密封された接合部と現場での漏れの違いは、多くの場合、ガスケット挿入後の数分間に何が起こるかにかかっている。本ガイドでは、体系的な 板金検査ワークフローを、施工前確認から施工後検証まで、チェックリストに記載できる合格基準とともに解説する。
ガスケット挿入前に確認すべきこと
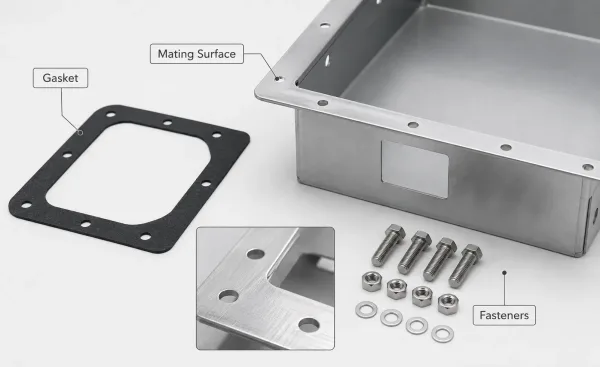
組立前のガスケット、合わせ面、およびハードウェアの検査。
ほとんどのガスケット故障は、最初のボルトが締め付けられる前に存在していた状態に起因する。 施工前検査では、ガスケット、合わせ面、および締結具がすべて作業に適合していることを確認する。
ガスケットの識別と状態
まずガスケット自体から始める。以下を確認すること: 品番、材質、および寸法が図面仕様と一致していること。現場でよくある誤りは、サイズが近いが材質が異なるガスケットを手に取ることである — 例えば、シリコーンが指定されている箇所にEPDMガスケットを使用したり、指示が1.5 mmであるのに2 mm厚を使用したりするケースである。
以下を確認すること: ガスケットが新品で未使用であること。すでに圧縮永久ひずみが生じたガスケットを再利用することは、漏れ経路を形成する最も確実な方法の一つである。なぜなら、材料は表面の凹凸に適合するために必要な弾性回復力をもはや有していないからである。
十分な照明の下でガスケット表面を検査する。以下がないか確認すること: 切傷、欠け、層間剥離、または油、汚れ、金属切粉による汚染。打ち抜きシートガスケットの場合、内外周エッジが清浄で、均一な圧縮を妨げる可能性のあるバリがないことを確認する。Oリングまたは成形シールの場合、断面を損なうパーティングラインのバリや金型欠陥がないか確認する。
合わせ面の品質
板金部品のフランジまたは合わせ面は、以下でなければならない: 清浄で、平坦で、漏れ経路を形成する欠陥がないこと。古いガスケット材、溶接スパッタ、塗料のオーバースプレー、およびプレス加工やレーザー切断によるバリをすべて除去する。
板金部品では、切り欠きや穴付近のエッジに特に注意すること — 板金エッジのバリやドロス は、ガスケットが面一に装着されるのを妨げる可能性がある.
直定規とすきまゲージで平坦度を確認する。
軟質ガスケット(圧縮ファイバー、PTFE、ゴム)の場合、 表面粗さ の Ra 3.2~6.3 µm(125~250 µin) が一般的に許容される。
金属製または半金属製ガスケットの場合、要件は以下に厳しくなる: Ra 1.6~3.2 µm(63~125 µin).
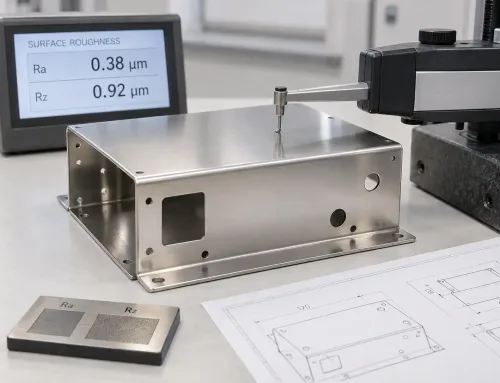
図面が表面粗さを指定している場合、 測定すること — 機械加工または成形工程で達成されたと仮定してはならない.
締結具およびハードウェアの準備状態
施工前にボルト、ナット、およびワッシャーを検査する。 ねじ山は清浄で、損傷がなく、バリがないこと。 ナットはボルト全長にわたって手でスムーズに回転するべきである。
損傷または腐食した締結具は荷重を均等に分散せず、ガスケット圧縮の不均一の直接的な原因となる。
以下を確認すること: 締結具のグレードと長さが図面と一致していること。短すぎるボルトを使用するとねじのかみ合いが減少し、長すぎるボルトを使用すると目標ガスケット応力に達する前に底付きする。
施工中の検証
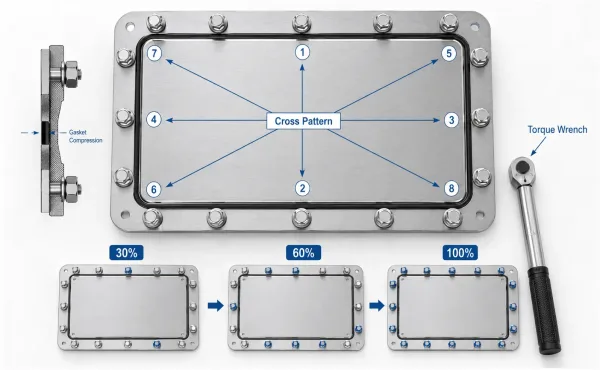
正しい対角締め付け順序と段階的トルクアプローチを示すボルト締めガスケット接合部。
ガスケットが装着された時点で検査は中断しない。 インストール手順自体が検証ポイントです。
位置合わせと芯出し
ガスケットを下部フランジに配置したら、中心に合っていることを確認します。 ガスケットはボルト円内に収まり、ボアにはみ出したり、外縁から突出したりしないようにする必要があります。
フランジ形状が不規則な板金アセンブリでは、嵌合部を所定位置に降ろす際にガスケットがずれないよう、位置決めピンまたは位置決め機能を使用します。
組立中に移動したガスケットは偏心して着座する可能性があり、 圧力試験まで、あるいは現場に部品が投入されるまで表面化しない不均一な応力分布を引き起こします。.
ボルト締付け順序とトルク
ボルトは円周順ではなく、対角パターンで締め付けます。 円周順の締付けはガスケットを片側に偏らせ、不均一な圧縮を生じさせます。
標準的な手順は最低3回のパスです:
- パス1:全ボルトを手締めしてガスケットを着座させます。
- パス2:各ボルトを目標値の約 30 %まで、対角パターンに従って締め付けます。
- パス3: 60 %、次に100 %まで締め付け、各段階で対角パターンを繰り返します。
校正済みトルクレンチを使用してください — インパクトガンは使用しないでください。
目標トルク値は、現場の慣習ではなく、ガスケットメーカーのデータまたはエンジニアリング仕様から導き出します。
最終パス後、ボルトを1本ずつ時計回りに1周して均一な荷重を確認します。
パイプフランジよりも薄く剛性が低い板金フランジでは、 過剰トルクはトルク不足と同じくらい危険です:フランジを歪め、ガスケットを潰し、ガスケットが防止すべき漏れ経路そのものを生み出します。
施工後検査チェックリスト
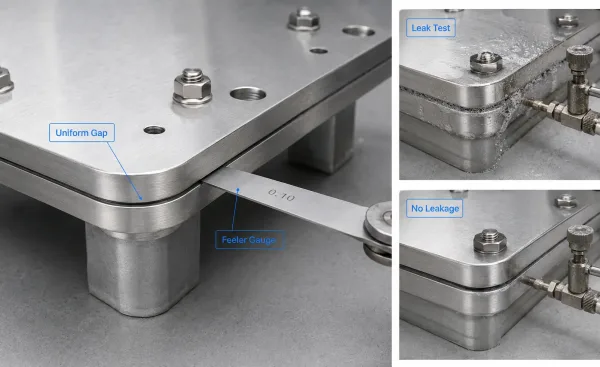
板金アセンブリへのガスケット取付け後の目視ギャップ検査と漏れ試験。
ガスケットが取り付けられ、ボルトがトルク締めされたら、アセンブリは 出荷前検査. これは、インストールが実際に密封された接合部を形成したことを確認する段階です。
目視および寸法検査
まず目視による全体確認から始めます。 ガスケットは外部から見えてはなりません — 接合部からガスケット材がはみ出しているのが見える場合、位置ずれ、過圧縮、またはサイズ違いのいずれかです。
以下を確認すること: フランジギャップが全周にわたって均一であること.
4箇所以上でシックネスゲージを使用します。板金アセンブリでは、 接合部全体で0.3 mm(0.012 in.)を超えるギャップ変動は、不均一なボルト荷重または修正が必要なフランジの歪みを示唆します.
ガスケットの押出し — 接合部から絞り出された材料 — の兆候、および組立中に生じたフランジエッジの目視可能な損傷がないか確認します。
漏れ試験と圧力試験
圧力を保持する必要があるアセンブリには、 漏れ試験が決定的な確認方法です。方法は用途によって異なります:
- 空気圧試験:アセンブリを指定試験圧力(一般に 使用圧力の1.5倍)まで加圧し、定められた時間保持します。接合部に石鹸水を塗布し、気泡を監視します。
- 水浸漬試験:加圧したアセンブリを水中に沈め、気泡の流れを確認します。
- 真空試験:低圧または非加圧アセンブリでは、密封容積に真空を引き、経時的な圧力上昇を監視します。
記録 試験圧力、保持時間、および結果.
合格とは 指定された圧力と時間で目視可能な漏れがないこと。浸出、滲み、または気泡の発生があれば不合格 — 運転条件下でシールされると仮定して「軽微な」漏れを許容しないこと.
トルク保持チェック
ガスケットは取り付け後に緩和する。ガスケット材のクリープおよび熱サイクルによる応力緩和により、ボルト荷重が低下する。
重要アセンブリでは、 常温で4~24時間後にボルトを再締結すること、同一の十字パターンに従うこと。
再締結の前後で各ボルトのトルクを測定・記録すること。
再締結値が 当初の目標値より20 %以上低下している場合、原因を調査すること — ガスケットクリープ、ボルト降伏、または当初からフランジが平坦でなかったことを示す可能性がある。
合格基準 — 「合格」と「不合格」の実際の判断基準
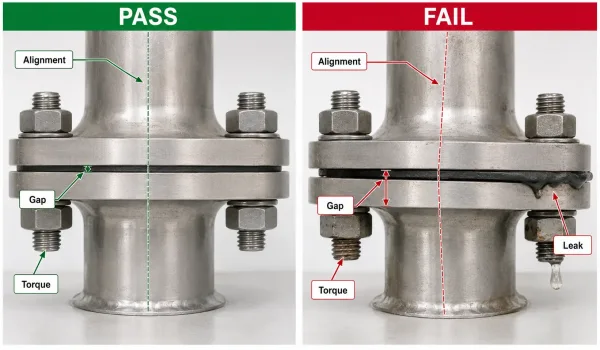
板金継手における許容可能および許容不可のガスケット取付状態の比較。
基準のない検査は単なる観察にすぎない。
以下の表は板金ガスケット継手の 製造受入基準 参考値を示す。値は特定のガスケットメーカーのデータおよび図面要件に合わせて調整すること。
| チェック項目 | 合格 | 不合格 | 参考 |
|---|---|---|---|
| ガスケットの位置合わせ | ボルト円内に中心合わせ、はみ出しなし | 目視可能なオフセットまたはボアへの材料のはみ出し | 目視 / ストレートエッジ |
| フランジギャップの均一性 | 全周で≤ 0.3 mm(0.012 in.)の変動 | > 0.3 mmの変動 | シックネスゲージ、≥ 4点 |
| 表面粗さ(フランジ) | 軟質ガスケットはRa 3.2~6.3 µm、金属製はRa 1.6~3.2 µm | 指定Raを超過 | 表面粗さ計 |
| トルク偏差 | 全ボルトで目標値の±10 % | ±10 %を外れるボルトがある | 校正済みトルクレンチ |
| 再締結保持 | 再締結値が当初目標値の20 %以内 | > 20 %の低下 | トルクレンチ、取付後4~24時間 |
| 圧力試験 | 指定試験圧力および保持時間で漏れなし | 目視可能な浸出または気泡の発生 | 圧力計、石鹸水 |
| 外観欠陥 | 継手部に押し出し、切傷、または損傷が目視されない | 材料の押し出し、目視可能なガスケット損傷 | 外観検査 |
これらの基準は出発点である。 図面またはガスケットメーカーは、用途に応じてより厳しいまたは緩い限度を指定する場合がある — 競合が生じた場合は、常にエンジニアリング仕様を優先してください.
サンプル段階と量産段階の検査
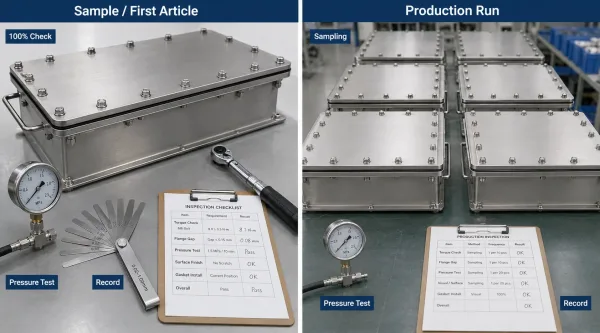
板金アセンブリにおける初品ガスケット検査と量産検査の比較。
検査アプローチは、初品を検証する場合と量産バッチを処理する場合で異なります。以下の表に主な違いをまとめます。
| 項目 | サンプル / 初品 | 量産 |
|---|---|---|
| 目的 | 設計の妥当性を証明 — 圧縮、シール性、組立適合性を検証 | 一貫性を証明 — すべてのユニットが同一基準を満たすこと |
| トルクチェック | 全ボルトの100 %、個別に記録 | 統計的サンプリング(例:初回、最終、ランダム間隔) |
| 圧力試験 | 全アセンブリ | AQLに基づくサンプリング計画、または重要用途では100 % |
| 寸法チェック | ≥ 4点での全フランジギャップ測定 | 規定頻度でのスポットチェック |
| 表面仕上げ | 嵌合面で測定・記録 | プロセスセットアップ時に検証;ツーリング変更時にスポットチェック |
| 再トルク検証 | 実施および文書化 | 初品で実施;量産頻度はプロセスバリデーションに準拠 |
| 記録保持 | データ、写真、合否を含む完全な検査報告書 | 品質システム要件に従って保管(航空宇宙または医療では通常5~10年) |
サンプル段階では、目標は確認することです 設計 — フランジ平坦度、ガスケット選定、ボルトパターン、トルク仕様 — が予想条件下で実際に密封接合部を生成するかどうか.
ベースラインを構築しているため、すべての変数を測定・記録します。
量産では、 目標は一貫性に移行します。設計が機能することは既に把握しています;今度は、ラインから出てくるすべてのアセンブリが同一基準を満たすことを検証する必要があります。
これはつまり 定義された検査頻度、校正済みツール、チェック失敗時の明確なエスカレーションパス。検査記録は、単なる一度の合格ではなく、プロセスが管理下にある証拠となります。
現場故障を引き起こす一般的な検査の抜け漏れ
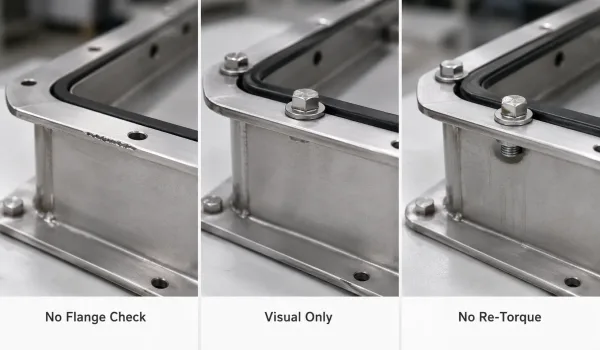
ガスケット密封故障につながる可能性のある3つの一般的な検査ミス。
善意の検査プログラムであっても盲点があります。 以下の3つのギャップが、現場故障の不釣り合いな割合を占めています。
設置前フランジチェックの省略
最も一般的なショートカットは ガスケットを検査するが、それが着座する表面を検査しないことです.
すべての仕様を満たすガスケットでも、フランジにレーザー切断によるバリ、溶接歪みによる低い箇所、または前回の組立からの残留シーラントがある場合、依然として漏れが発生します。
板金部品では、フランジ平坦度は成形公差と溶接入熱に特に敏感です — チェックしてください、仮定しないでください.
目視検査のみに依存
密封されているように見える接合部が密封されていない場合があります。
目視検査は重大なエラー — ガスケットの位置ずれ、目に見える押し出し、ボルトの欠落 — を検出しますが、不十分なボルト荷重、表面下のガスケット損傷、または微細漏れ経路は検出しません。
圧力保持または振動や熱サイクル下でシールを維持する必要があるアセンブリには、 圧力テストまたは機能テストは任意ではありません.
再トルク要件の無視
ボルト荷重は設置後に低下します。 これは欠陥ではなく — 接合部の特性です。
ガスケット材料はクリープし、ボルトねじは落ち着き、フランジ表面は荷重下で適合します。
再トルクステップを省略することは、緩和後に残る残留ボルト荷重をそのまま受け入れることを意味し、信頼性の高いシールに必要な最小値を下回る可能性があります。
高温またはサイクル用途では、 再締付けは好意ではなく、要件です.