縞鋼板の発注は、加工プロジェクトにおける比較的容易な調達業務の一つに見えます。材料を選び、板厚を選べば、サプライヤーが納期を見積もってくれます。しかし実際には、 縞鋼板(チェッカープレート、トッドプレート、ダイヤモンドプレートとも呼ばれる)のリードタイムは、標準的な平鋼板よりもはるかに予測が難しく, 、そして 在庫品の納入とカスタム加工のロットとの間には、数週間の差が生じることがあります.
本ガイドでは、 なぜ入手性がこれほど大きく変動するのか、鋼板が加工工場に届いてから時間がどこで費やされるのか、そして購買担当者が納期を現実的に保つために何ができるかを説明します.
縞鋼板の入手性が平鋼板よりも予測しにくい理由
縞鋼板は通常の板金とは製造方法が異なります。平らな平板として圧延され後工程で加工されるのではなく、 突起模様 — 通常はダイヤモンド、ティアドロップ、またはレンズ形状 — が、専用の模様付きロールによる熱間圧延中に表面に押し付けられます. 。この一つの違いが、サプライチェーン全体の状況を形作っています。.
平鋼板はコモディティです。どのディストリビューターでも数日で調達できます。対照的に、縞鋼板は鉄鋼メーカーによって 特定の模様構成, で生産され、それらのメーカーがどの 模様、板厚、グレード を一定期間に圧延するかを決定します。したがって、ディストリビューター段階での入手性は、 メーカーが最近何を生産したかによって決まり、あなたのプロジェクトが必要とするものには依存しません.
在庫鋼板 vs. ミル発注:二つの異なる供給経路
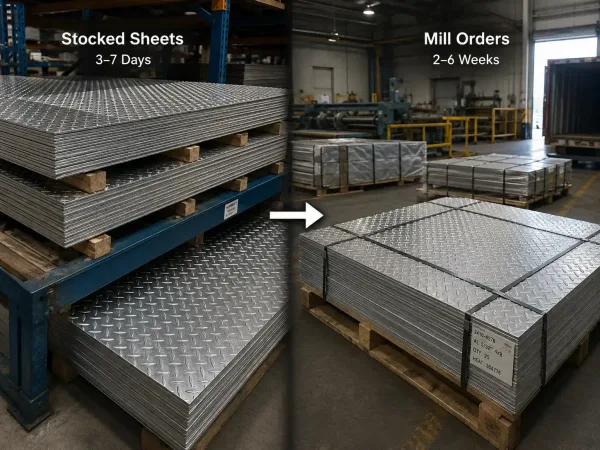
この画像は、在庫品の縞鋼板とミル発注材を比較し、調達経路とリードタイムの違いを示しています。.
サプライヤーに最初に尋ねるべき質問は、 材料の入手性 についてです — 必要な材料が倉庫にあるのか、それともメーカーに発注しなければならないのか。.
在庫鋼板 は、ディストリビューターが常備している一般的なサイズとグレードです — 通常は炭素鋼(A36またはS235JR)およびアルミニウム5754で、4 ft × 8 ft(1219 mm × 2438 mm)や2500 mm × 1250 mmなどの標準的な鋼板寸法です。要件が在庫材と一致する場合、納期は 3~7営業日, 最短で可能です。なぜなら、加工業者が即座に切断・加工できるからです。.
ミル発注 は、在庫のないグレード、板厚、または模様スタイルに必要です。メーカーは縞鋼板を生産キャンペーンで圧延するため、ミル発注は次のキャンペーン枠を待つことになります。メーカーと仕向地によって異なりますが、これにより 2~6週間 が、材料が加工業者に届く前に加算されます。一部のアルミニウム合金、例えば5083や5086のトッドプレートは、受注生産で圧延され、通常 工場出荷後5~8週間.
で見積もられます
模様とロールの入手性:一部のスタイルが調達しにくい理由 模様自体も供給の変動要因です。圧延メーカーは特定の模様用にロールスタンドを構成します — ワンバー、ツーバー、ファイブバー、ティアドロップ.
— そして模様を切り替えるにはロール交換が必要で、これにはコストと時間がかかります。そのため、メーカーは少数の標準模様に生産を集中させます。 実際には、これは, 炭素鋼およびアルミニウム5754のファイブバーダイヤモンド模様がほぼ常に入手可能, であることを意味します。なぜなら、それが世界需要の大部分を占めているからです。あまり一般的でない模様、または同じ模様でも特殊な幅は、年に数回しか圧延されない場合があります。設計が特定の模様スタイルに依存しない場合、.
材料の入手性:炭素鋼、ステンレス、アルミニウムの比較
加工業者が在庫から調達できる模様を確認することで、数週間を節約できます.
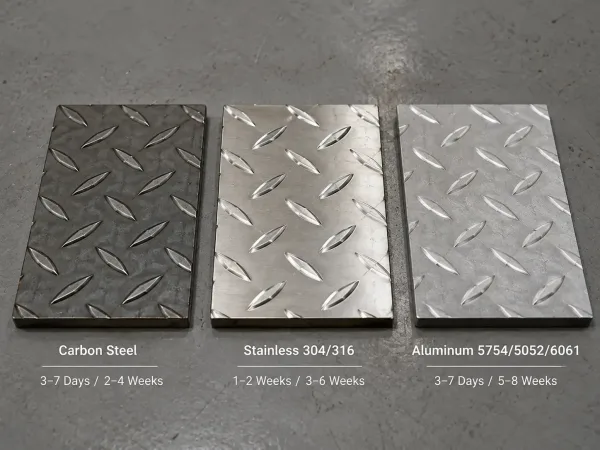
炭素鋼、ステンレス鋼、アルミニウムの縞鋼板サンプルを比較し、典型的な入手性とリードタイムの違いを示しています。 材料の選択は通常、 強度、耐食性、または重量 によって決まります — しかし、それはまた. 鋼板をどれだけ迅速に調達できるか.
| 材料 | 代表的な鋼種 | 在庫状況 | 標準リードタイム |
|---|---|---|---|
| 炭素鋼 | A36、S235JR、SS400 | 高 — 最も広く在庫されている縞鋼板材料 | 3~7日(在庫品);2~4週間(ミル) |
| ステンレス鋼 | 304, 316 | 中程度 — 304は一般的;316やNo.4/鏡面仕上げは少ない | 1~2週間(在庫品);3~6週間(ミル) |
| アルミニウム | 5754, 6061, 5052 | 中程度 — 5754五本縞は一般的;5083/5086は受注生産 | 3~7日(在庫品);5~8週間(ミル) |
炭素鋼 床材、スロープ、プラットフォームの標準的な選択肢であり、流通業者が最も積極的に在庫する材料です。プロジェクトが耐食性のために保護コーティングを許容できる場合、, 炭素鋼は通常、最短の調達経路を提供します.
ステンレス鋼 食品、医薬品、海洋環境で一般的です。鋼種 ��標準厚さで広く入手可能です。グレード316は在庫が少なく、調達に1週間以上かかる場合があります。. 。No.4や鏡面などの仕上げ面も、入手可能な在庫の範囲を狭めます。.
アルミニウム 縞鋼板は重量が重要な場面 — 車両の床材、トレーラー、軽量プラットフォーム — で人気があります。 5754五本縞パターンは多くの流通業者で在庫品です, 、より硬い合金や厚板(ベース6 mm超)は多くの場合受注生産となります。.
時間の内訳:リードタイムを延ばす加工工程
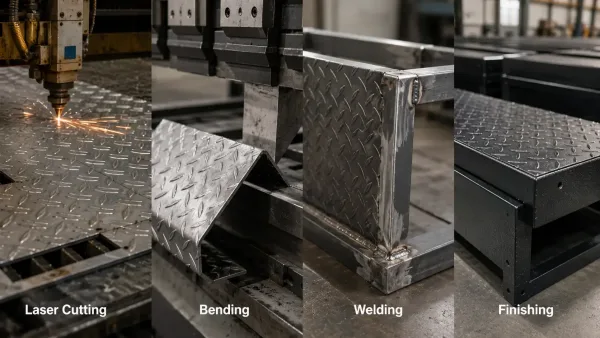
縞鋼板部品の主な加工工程を以下に示し、生産リードタイムがどこで追加されるかを説明します。.
鋼板の調達は話の半分に過ぎません。加工部品の場合 — 切断、曲げ、溶接、仕上げ — 板金生産ワークフロー 自体が時間を追加し、 縞鋼板はほぼすべての工程で平鋼板とは異なる挙動を示します.
縞鋼板のレーザー切断
突起パターンは 縞鋼板のレーザー切断 を平鋼板とは異なる形で複雑にします。パターンはマシンベッド上に不均一な表面を生み出し、 ビームが突起を横切る際にレーザーの焦点距離が変動します.。オペレーターはフォーカス設定を調整し、場合によっては, 切断速度を低減してエッジ品質を維持します.
これが最も重要となるのは 複雑な形状や厳しい公差. の場合です。矩形のブランクは迅速に切断できますが、 8 mmや10 mmの縞鋼板を通る複雑な輪郭は明らかに時間がかかります. 。縞鋼板に経験のある加工業者はこれを現実的に見積もります;経験の浅い工場は時間を過小評価し、納期に遅れる可能性があります。.
パターンに沿った曲げ加工と成形
縞鋼板はしばしばスロープ、ステップ、トレイに曲げられ、 これらの用途ではパターン面を外側に向ける必要があります. 。突起を跨ぐ曲げはパターン部分に応力を集中させるため、 最小曲げ半径は同じ厚さの平鋼板よりも大きくなり, 、最終的な曲げ品質は半径を通じて突起が損傷なく維持されるかに依存します。.
パターンの向き — どちら側を外側に向けるか — も曲げ許容差と最終寸法に影響します。. 見積もり前に図面に指定してください; ;加工業者は異なる治具セットアップやサンプルテストが必要になる場合があります。.
縞鋼板の溶接と研削
縞鋼板デッキ付きフレームなどの溶接組立品は、準備時間が追加されます。溶接がパターン面にかかる場合、 継手を適切に嵌合させるために溶接部の突起をまず平坦に研削する必要があります — これは平鋼板には存在しない工程です。また、研削はパターン表面上では材料除去が予測しにくいため、オペレーターはよりゆっくり作業し、より注意深く検査します。.
型柄側を無傷のまま維持する必要がある場合、, 溶接中の追加保護と取り扱いにさらに時間がかかります.
仕上げ:コーティングと隆起パターン
表面仕上げは多くの場合、 製作後の最も長い単一工程です. 。炭素鋼チェッカープレートは通常、腐食防止のために溶融亜鉛めっきまたは粉体塗装が必要です。アルミニウムは陽極酸化処理または素地のままで使用できます。ステンレス鋼は通常、コーティングがまったく不要です。.
隆起パターンはコーティングの塗布に影響を与えます。粉体塗装や塗装では、突起部の頂部に薄い膜が、谷部に厚い膜が形成されるため、カバレッジの不均一や高点部での早期摩耗が発生する可能性があります。. 溶融亜鉛めっきは表面全体を均一にコーティングしますが、3~5営業日が追加され、 事前に予約された浸漬スロットが必要です。; 粉体塗装 通常、5~7営業日が追加され、, マスキングと硬化を含みます。.
二つのタイムライン:標準鋼板 vs. カスタム加工部品
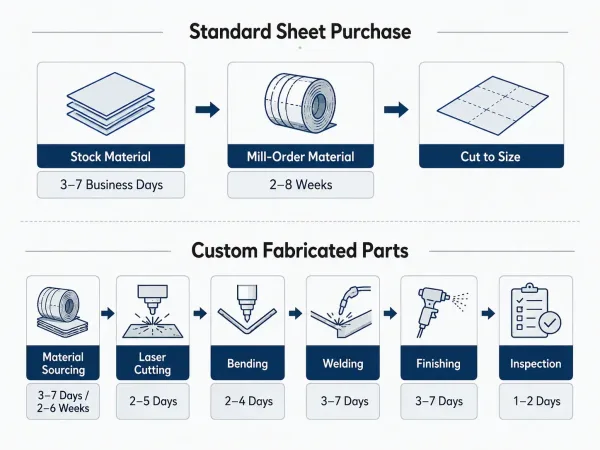
2行のタイムラインで、標準板の購入とカスタム製作チェッカープレート部品のリードタイムを比較します。.
よくある混乱の原因は、 異なる2つの購入を混同している:標準板材の購入と、加工部品の製作依頼. 。これらは異なるタイムラインを持つ異なるプロジェクトです。.
標準板の購入:
- 在庫材:3~7営業日
- ミルオーダー材:2~8週間
- サイズへの切断以外の製作はなし
カスタム製作部品:
- 材料調達:3~7日(在庫)~2~6週間(ミル)
- レーザー切断: 2~5営業日
- 曲げおよび成形: 2~4営業日
- 溶接および組立: 3~7営業日
- 表面仕上げ: 3~7営業日
- 検査および梱包: 1~2営業日以内にご提供いたします。
在庫材を使用した一般的な小ロットカスタム部品は、 2~3週間 で注文確認から納品されます。ミルオーダー材で亜鉛めっきを施した同じ部品は、 6~8週間. に達することがあります。製作業者に見積段階で 調達時間と生産時間を分離するよう依頼する ことで、全体の計画が立てやすくなります。.
数量、治具、季節性:隠れた変動要因
材料とプロセス以外にも、, ��の変数が納期を静かに左右します.
小ロット vs. 量産
小ロットの場合 — 数点の部品や単一の試作品 — 製作業者はしばしば大きな量産の合間に作業を組み込むことができるため、 リードタイムは主に材料の入手可能性によって決まります. 。数百点の量産の場合、作業は機械能力を巡って競合し、製作業者は現在の作業負荷に基づいてスロットを見積もります。. 量産数量は早めに発注することが、スケジュールを守る唯一の確実な方法です.
治具と固定具
ほとんどのチェッカープレート部品は標準工具で切断および曲げが可能です。設計に 特殊な曲げ形状、専用溶接治具、または成形金型, が必要な場合、治具自体が 1~2週間. を追加します。RFQ段階で、部品が標準工具を使用するか、新しい工具が必要かを確認してください。.
季節的な生産能力
製作工場やコーティング下請け業者は、建設や産業のピークシーズンに稼働率が高くなります — 特に亜鉛めっきラインは春と夏にバックログが発生します. 。プロジェクトにピーク期間中の厳しい納期がある場合、, 発注前に1週間のバッファを追加するか、仕上げ能力を確認してください.
縞鋼板の発注計画:購買担当者ができること
上記の変数はほとんどが管理可能です — 事前に計画すれば。 リードタイムを一貫して短縮する6つの実践方法:
- 図面を確定する前に材料の入手可否を確認する。 どのグレード、厚さ、パターンが在庫にあるか確認する。設計が在庫品の代替品を受け入れられる場合は、早い段階で伝えてください。
- パターンタイプ、パターン面、総厚さを指定する。 チェッカープレートはベース厚さ+パターン高さで見積もられることを忘れないでください。パターン面の指定がないと、後で確認が必要になり、時間がかかります。
- 見積もり段階で表面仕上げを確定する。 発注後に亜鉛メッキや粉体塗装を追加すると、スケジュールが1週間以上延びます。
- 確定数量と目標納期を提示する。 加工業者は確定情報から生産枠をスケジュールします。曖昧な要件は余分な安全マージンを加えて見積もられます。
- 公差と寸法要件 材料調達時間 生産時間から。 サプライヤーにリードタイムを調達と加工の構成要素に分けて説明してもらい、スケジュールのどの部分がリスクにさらされているかを把握してください。
- 繁忙期のためのバッファを組み込む。 納期が繁忙期にあたる場合、提示された日付は楽観的であると想定し、それに応じて計画してください。
これらの要因があなたの部品にどのように適用されるか不明な場合は、 見積もり段階で図面を共有し、生産開始前に加工業者に材料の入手可否と標準工具を確認してもらってください。この一つの質問で、通常スケジュールの中で最も長いリードタイムリスクが明らかになります。
よくある質問
発注前に:6項目のチェックリスト
- 材料グレードと厚さを、加工業者が在庫から調達できるものと照合して確認
- パターンタイプ、パターン面、ベース厚さと総厚さを図面に記載
- 表面仕上げを指定し、見積もりリードタイムに含める
- 数量と目標納期を書面で確認
- リードタイムを材料調達と生産の構成要素に分割
- 納期が繁忙期にあたる場合は繁忙期バッファを含める
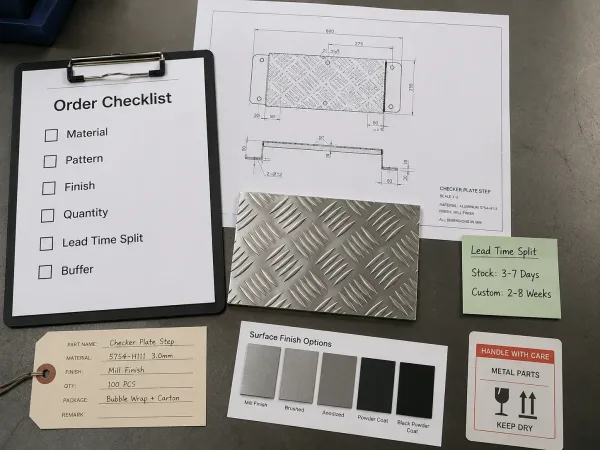
6項目のチェックリストは、チェッカープレートの発注前に購入者が確認すべき重要な詳細を強調しています。
チェッカープレート部品は数日で届くこともあれば数週間かかることもあり、その差はめったに偶然ではありません — 材料の入手可否、プロセスの決定、そして詳細がどれだけ早く確定されたかの合計です。RFQを送信する前にこのリストを確認することが、提示された納期を確実に守る最も信頼できる方法です。