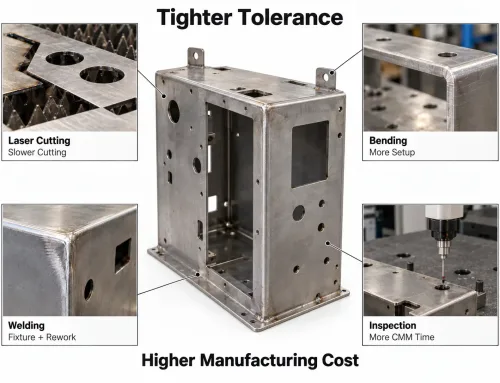
A 単一の非シールド継ぎ目が筐体のシールド効果を20 dB以上低下させる可能性があります. 。これがEMC適合試験の合格と不合格を分ける差であり、しばしば 現場ではなく図面上で下される判断に帰結します.
板金筐体における電磁干渉(EMI)シールドは、適切な材料を選んで終わりというものではありません。完成した筐体のシールド性能は、一連の設計判断に依存します: 継ぎ目の接合方法、接地ポイントの位置、通気開口部のサイズ設定、接触領域を覆う表面処理. 。これらの各判断は同時に シールド効果、製造性、コスト、リードタイム. に影響します。設計段階の早い時期に対処するエンジニアは、EMC試験後の高コストな手直しを回避できます。.
本ガイドでは、 板金筐体が意図通りにシールドするかを決定する5つの設計次元.
板金筐体が製品出荷前にEMI試験に不合格となる理由
を扱います. ほとんどのEMIシールド障害は、間違った材料によって引き起こされるものではありません。.
それらは隙間によって引き起こされます。.
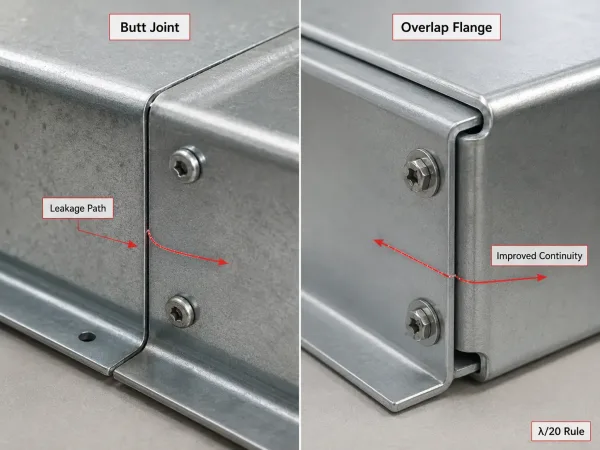
筐体の継ぎ目に沿った小さな隙間は、高周波数において主要なEMI漏洩経路となり得ます。 最長寸法が 波長の20分の1(λ/20則)に近づく スロットは、効率的なアンテナとなります。. 1 GHzでは、その閾値はおよそ15 mmです 。300 mmの継ぎ目に沿った 5 mmの隙間がある突合せ継手は、重なりフランジ設計と比較してシールドを15~25 dB劣化させる可能性があります, 。マルチパネル筐体では、. すべてのボルト締結継手、取り外し可能な蓋、ケーブル入口が潜在的な漏洩経路です.
材料選定:シールド性、製造性、コストへの影響
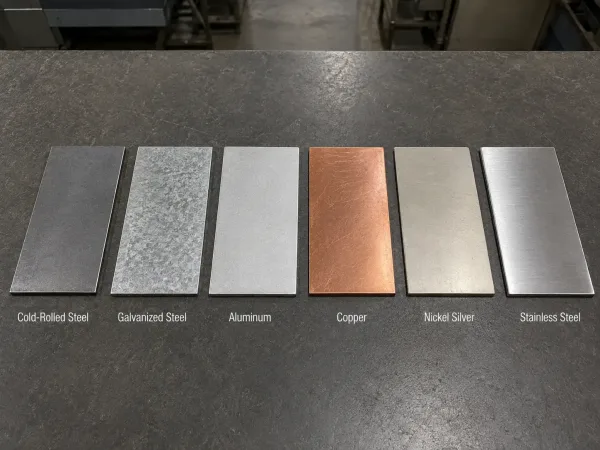
。材料データシート上のシールド効果は、製造公差、コーティング厚さ、組立隙間が考慮されるとほとんど意味を持ちません。.
一般的なEMI筐体材料は、シールド性能、加工特性、重量、コストが異なります。 EMIシールド筐体の材料選択には、. 電気的・磁気的特性、加工時の機械的挙動、仕上げを含む総コストという3つの相互関連要因.
| 材料 | が関わります。以下の表は、EMIシールド筐体に使用される最も一般的な板金材料をまとめたものです。 | シールド強度 | 一般的な用途 |
|---|---|---|---|
| 冷延鋼板(CRS) | 主な加工上の注意点 | 優れている、特に10 MHz以下 | 強い透磁率が低周波磁界を吸収;腐食防止のため粉体塗装またはめっきが必要 |
| 亜鉛メッキ鋼板 | 優れた | 産業用キャビネット、通信ラック | 亜鉛コーティングが腐食保護を追加し、表面導電性を維持 |
| 屋外筐体、過酷な環境 | アルミニウム(5052 / 6061) | 10 MHz以上で良好 | 軽量で成形しやすい;同等の剛性にはより厚いゲージが必要;陽極酸化は絶縁性 |
| 銅 | 航空宇宙、ポータブル機器、民生電子機器 | 卓越 | 最高の導電性;高価で重く、成形が困難 |
| 医療機器、RF感受性計器 | 洋白(銅-ニッケル-亜鉛) | 非常に良好 | ボードレベルシールド、精密筐体 |
| ステンレス鋼(304/316) | 中程度 | 耐食性;成形が難しく、より保守的な曲げ半径が必要 | 医療、食品加工、海洋 |
製造上の影響はしばしば過小評価されている。. アルミニウムは曲げ加工が容易だが、剛性は鋼の3分の1, 、同等の剛性を得るにはより厚い板厚が必要。鋼は低コストで優れたシールド性能を発揮するが、曲げ加工時にスプリングバックが大きくなる。. 銅は最高の導電性を提供するが、歪みなく溶接するのが困難.
ほとんどのカスタムプロジェクトでは、, 冷間圧延炭素鋼 または亜鉛メッキ鋼がシールド性能、成形性、コストの最適なバランスを提供する。重量が重要な場合はアルミニウムが適しているが、 より厚い壁と導電性接触面における陽極酸化処理除外領域を計画する必要がある.
継ぎ目と接合部の設計:最大の漏洩経路を塞ぐ
筐体パネルが接するシームは、 板金アセンブリにおけるEMI漏洩の最大の原因. である。これらを効果的に閉塞するには、 接合部形状、溶接方法、ガスケット仕様に関する意図的な設計選択が必要.
連続溶接 vs. スポット溶接
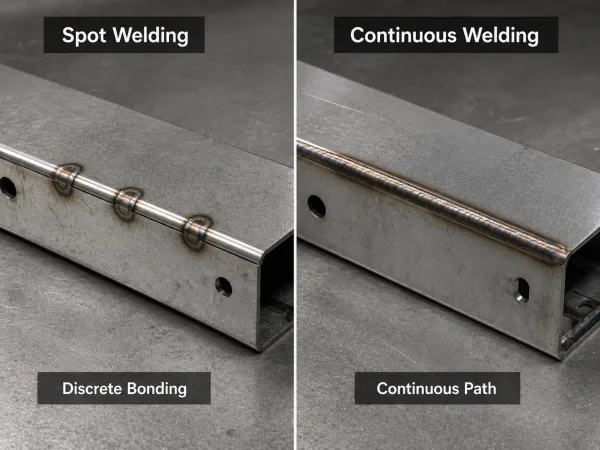
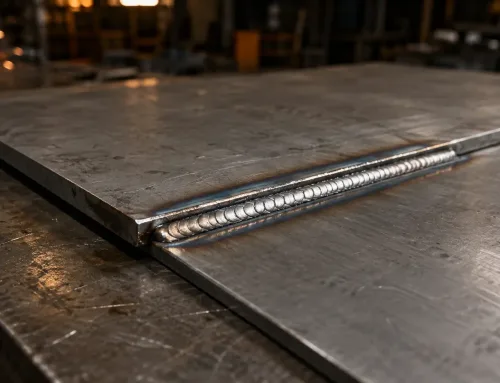
連続溶接は途切れのない導電性シームを形成するが、スポット溶接は接合点間に隙間が残る。.
スポット溶接は離散的な接合点を形成し、それらの間に隙間ができる。数百MHz以上の周波数では、, これらの隙間はスロットアンテナとして機能する. 連続板金溶接—レーザー、TIG、またはシーム溶接を使用—は途切れのない導電経路を形成する。. 連続溶接された筐体は、300 MHz以上でスポット溶接品を通常10~20 dB上回る. 。トレードオフ:薄いアルミニウム(5 mm以下)への連続TIG溶接は熱歪みが大きくなる。レーザー溶接は熱影響部を最小限に抑えた連続シームを提供するが、設備コストが高くなる。.
重ねフランジ vs. 突合せ継手
の中で 板金重ね継手設計, 、重ねフランジ—一方のパネルが隣接パネル上に 少なくとも5 mm延長される—は、突合せ継手よりもはるかに大きな導電接触面積を提供する。電界漏洩を遮断し、ガスケット着座領域を提供する。. 重ねフランジはパネルごとに1回の追加曲げが必要だが、溶接時の精密な突合せ位置合わせが不要になる.
ガスケット溝と着脱可能パネルインターフェース
着脱可能なパネル—ドア、アクセスカバー、サービスポート—には、 シールド連続性を維持するための導電性ガスケットが必要. 。嵌合フランジは、 ガスケット着座領域全体で±0.2 mm以内の平坦度 で均一な圧縮を確保する必要がある。フランジの凹溝はガスケットを位置決めし、圧縮深さを制御する。小ロットプロジェクトでは、粘着剤付き導電性ガスケットを備えた平坦なフランジで十分なことが多い。.
開口部管理:EMIを漏らさない通気孔
すべての開口部は、 熱管理とシールドのトレードオフ. である。目標は、対象となる最高周波数のλ/20閾値 以下に開口部を保ちながら気流を確保すること.
λ/20則と通気パターン
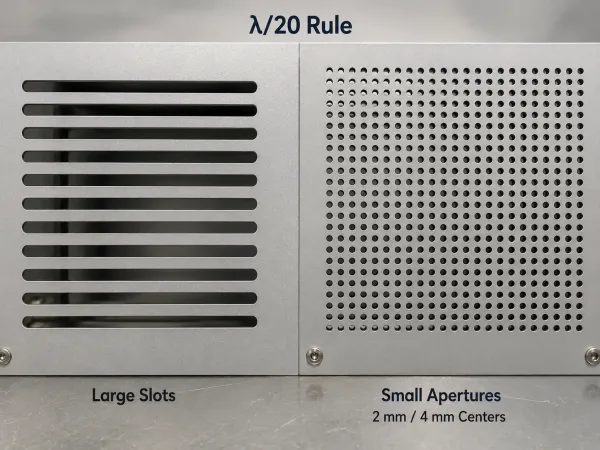
より小さな通気開口部は、高周波数でのEMI漏洩を低減しながら気流を維持するのに役立つ。.
にて 1 GHzでは、開口部は15 mmより小さくする必要がある. 。に 6 GHzでは、限界は約2.5 mmに低下する. 。少数の大きなスロットを多数の小さな穴に置き換える: 4 mmピッチで直径2 mmの穴のアレイは、約25%の開口面積を気流用に提供 しながら、各開口部を漏洩閾値のはるかに以下に保つ。.
ハニカムベント、パーフォレーテッドシート、メッシュパネル
より高い風量が必要な場合、一般的に3つの選択肢があります:
- ハニカムベント カットオフ以下の導波管として機能する薄肉導電セルを使用し、高周波EMIを遮断しながら通気を可能にします。ゴールドスタンダードですが、コストと組立の複雑さが増します。.
- 穴あき板金 はカスタム穴パターンでレーザー切断されます。コスト効率が高く、加工プロセスに統合できますが、穴サイズと間隔は目標周波数に対して計算する必要があります。.
- メッシュパネル—ステンレス鋼または銅メッシュをより大きな開口部の背後にリベット留め—は、中程度のコストで高い通気性を提供します。メッシュとフレームの接合は、全周にわたって導電性でなければなりません。.
複雑な穿孔パターンはレーザー切断時間を増加させ、バリ取りが必要になる場合があります。大量生産プロジェクトでは、, プレス加工により、より低い単価で穴あきパネルを製造できますが、金型投資が大きくなります.
接地とボンディング:筐体を単一の導電体にする
エンクロージャーは、その 電気的連続性. と同じくらいしか効果がありません。すべてのパネル、ドア、カバーは、低インピーダンスで共通グランドに接合する必要があります。.
接地点の設計
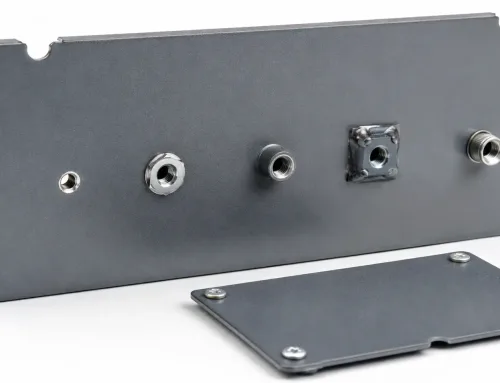
各絶縁パネルには、メインシャーシに接続された少なくとも1つの接地点が必要です—溶接スタッド、鋸歯状ワッシャー付きタップ穴、またはボンディングストラップ. 。目標接触抵抗: ��リオーム未満. 。接地点は、漏洩リスクが最も高いシーム接合部とケーブル入口点の近くに配置してください。. ボルト締結だけに依存しないでください; ;ボルトヘッドを通る接触面積は小さく、酸化により経時的に抵抗が増加します。.
接触部の表面仕上げが重要な理由
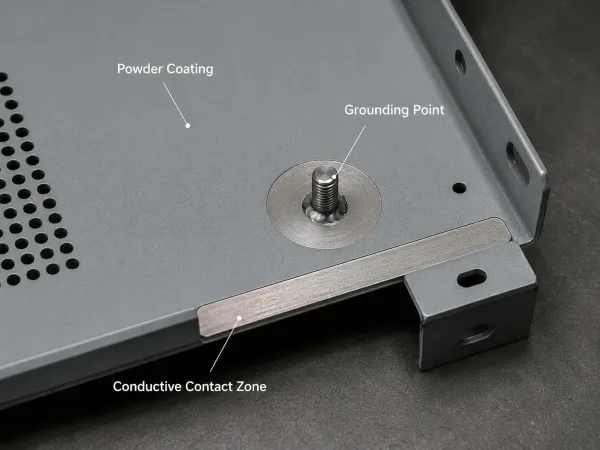
絶縁性の表面仕上げが施される場合、接地点とガスケット接触部は導電性を維持する必要があります。.
の中で 粉体塗装板金筐体, 、コーティングは優れた腐食バリアを提供しますが、 電気的に絶縁性です. 。ガスケット着座部または接地点が粉体塗装されている場合、, 導電経路が遮断されます.
解決策はマスキングです: どの表面がベアメタルのままであるか、または導電性仕上げ(クロメート処理、亜鉛めっき)を受ける必要があるかを指定してください. 。アルミニウムエンクロージャーの場合、陽極酸化も絶縁性です—タイプIIは片面あたり0.005~0.025 mm、タイプIIIは最大0.05 mm追加されます. 。陽極酸化が必要な場合、導電性接触部は処理前にマスキングする必要があります。これはEMIエンクロージャー設計において最も一般的な見落としの一つであり、導電性が必要なまさにその表面に絶縁コーティングが施された状態で 仕上げから部品が戻った後にほとんど常に発見されます.
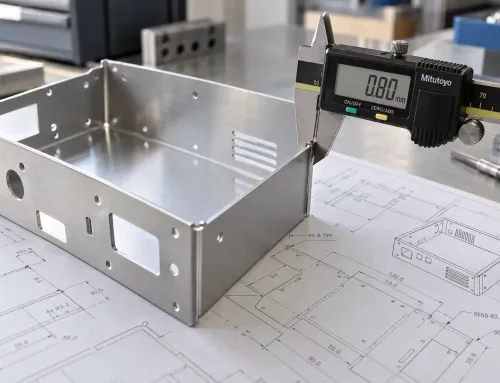
図面へのEMIシールド要件の指定
上記の設計原則は、 加工業者に明確に伝達されて. 初めて効果を発揮します。材料と寸法を指定しながら、 導電性接触部、ガスケット仕様、マスキング要件 を省略した図面は、意図したとおりにシールドしない部品になる可能性がほぼ確実です。.
図面に記載すべき事項
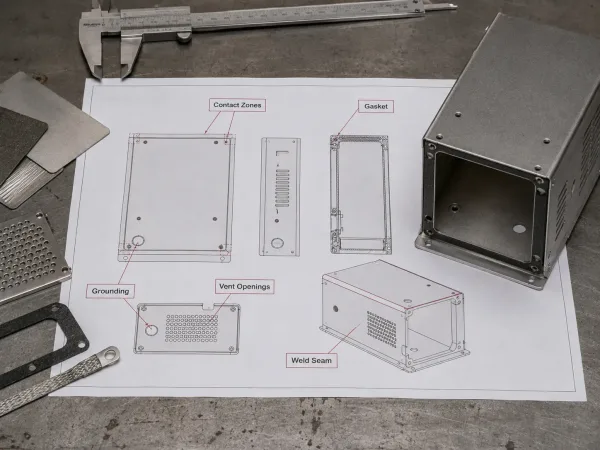
EMIエンクロージャー図面には、導電性ゾーン、接地点、ガスケット、通気開口部、溶接シームを明確に定義する必要があります。.
完全なEMIシールド図面パッケージには以下を含める必要があります:
- 材料と板厚, 、標準合金では不十分な場合の導電性要件を含む。.
- 導電性接触部:どの表面がベアメタルのままであるか、または導電性仕上げを受ける必要があるかをマークしてください。ハッチング、色分け、または専用の注記を使用してください。.
- ガスケット仕様:タイプ(導電性エラストマー、ファブリックオーバーフォーム、フォームインプレース)、圧縮範囲、公差付き溝寸法。.
- 接地点:位置、タイプ、目標接触抵抗。.
- 通気開口部要件:最大穴サイズまたはシールド効果目標。.
- 溶接要件:連続溶接とスポット溶接、シーム位置、溶接後処理。
- 適用されるEMC規格またはシールド効果の目標値 必要な周波数範囲全体にわたって。
少量生産と量産
試作および少量生産(500台未満)の場合、筐体は通常レーザー切断、曲げ加工、溶接で製造されます。図面パッケージでは以下に重点を置く必要があります: 曲げ精度、溶接シームの連続性、およびこれらのプロセスで達成可能なガスケット公差.
量産数量の場合、プレス加工と深絞り加工が実用的になります。 深絞り筐体はコーナーシームを完全に排除し、シールド性能を最大10 dB向上させます。金型投資額は多大です($5,000~$30,000)が、単位あたりのコストは大幅に低下します。どの方法が数量とシールド要件に適しているか不明な場合は、 RFQ段階でのDFMレビューが最も効率的な確認方法です.